
Un casquillo guía suizo soporta la barra cerca de la zona de corte, pero su ajuste de funcionamiento debe coincidir con el diámetro real de la barra, la variación del material, el tipo de casquillo y la configuración de la máquina. Una holgura efectiva demasiado pequeña puede causar arrastre, calor o problemas de avance; un espacio de soporte demasiado grande puede permitir que el material esbelto se mueva bajo las fuerzas de corte y contribuir a variaciones de tamaño, redondez o acabado. No existe un único valor de holgura que se aplique a todas las combinaciones de barra y casquillo.
Separe el ajuste del casquillo de la calidad del material de barra. Una barra puede cumplir su tolerancia de diámetro y aun así estar combada, ovalada, ser inconsistente a lo largo de su longitud o no ser adecuada para el casquillo seleccionado. A la inversa, una barra en buen estado puede comportarse mal si el casquillo está desgastado, desalineado o ajustado para una condición de material diferente. Diagnostique el par como un sistema.
Entienda qué está controlando el casquillo
En un torno suizo con casquillo guía, la barra pasa a través de un soporte ajustado cerca de la herramienta. La disposición reduce la longitud no soportada en el corte, lo cual es valioso para piezas largas y esbeltas. El casquillo no garantiza por sí solo la rectitud ni el tamaño: el soporte depende de la condición de la barra, la geometría del casquillo, la lubricación, la alineación y la distancia entre el soporte y el filo de corte.
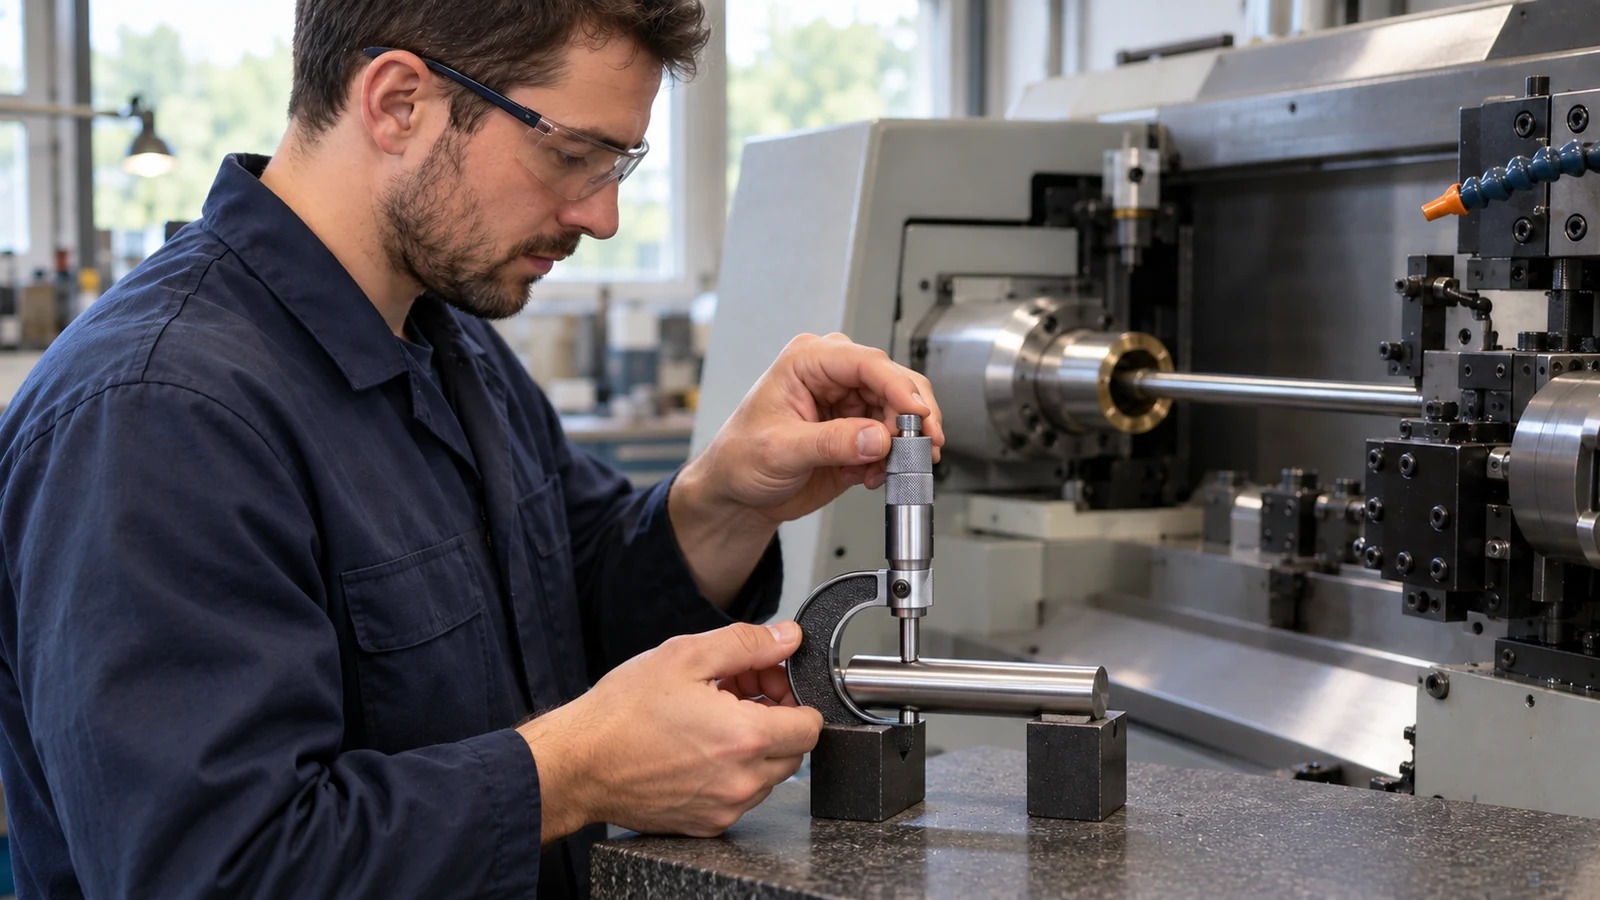
La holgura es la diferencia entre el tamaño exterior real de la barra y el diámetro interior efectivo del casquillo. La condición relevante no es solo el tamaño nominal de la barra en un certificado. Mida material representativo a lo largo de su longitud y alrededor de su circunferencia, y considere cómo interactúa el rango de tolerancia especificado con el casquillo seleccionado. La condición superficial, las rebabas, los recubrimientos, la expansión del material y la contaminación pueden afectar el ajuste práctico.
El reciente guía de material de barra para mecanizado suizo aborda la rectitud, la redondez y la consistencia del material entrante. Este artículo reduce la cuestión a la relación de funcionamiento entre ese material y el casquillo guía una vez conocido el material especificado.
Lea el síntoma en relación con la barra y el casquillo
| Síntoma observado | Comprobaciones del lado de la barra | Comprobaciones del casquillo/configuración |
|---|---|---|
| El avance se siente resistente o aparecen marcas en la barra | Mida puntos altos, ovalidad, daños superficiales, rebabas, recubrimiento o cascarilla | Confirme el tamaño/tipo del barreno, la alineación, la lubricación, la limpieza y el desgaste |
| La característica larga varía en tamaño o redondez | Verifique la variación de diámetro, el alabeo, la rectitud y el lote de barras | Verifique la condición del soporte, el desgaste del casquillo, la posición de la herramienta y la longitud sin soporte |
| El acabado cambia en diferentes puntos a lo largo de una misma barra | Compare el diámetro del material y la superficie en las posiciones afectadas | Inspeccione si la relación de soporte cambia a través del ciclo de avance |
| El problema aparece después de un cambio de material o de proveedor | Compare el grado real, el temple, la tolerancia, la superficie y el alcance del certificado | Reconfirme que la configuración sea compatible con la nueva condición del material |
| Las piezas se desvían después de un servicio de herramienta o casquillo | Conserve una muestra del lote estable anterior | Verifique el reensamblaje, la alineación, la condición del barreno y los ajustes documentados |
Estas comprobaciones ayudan a aislar la causa, pero no establecen un límite de aceptación. Si la pieza está fuera de tolerancia, verifique primero el método de medición y el datum. La excentricidad, el estado de la pinza, el desgaste de la herramienta, la secuencia de corte y el comportamiento térmico pueden crear síntomas similares y no deben atribuirse al casquillo sin evidencia.
Verifique el ajuste sin adivinar un número
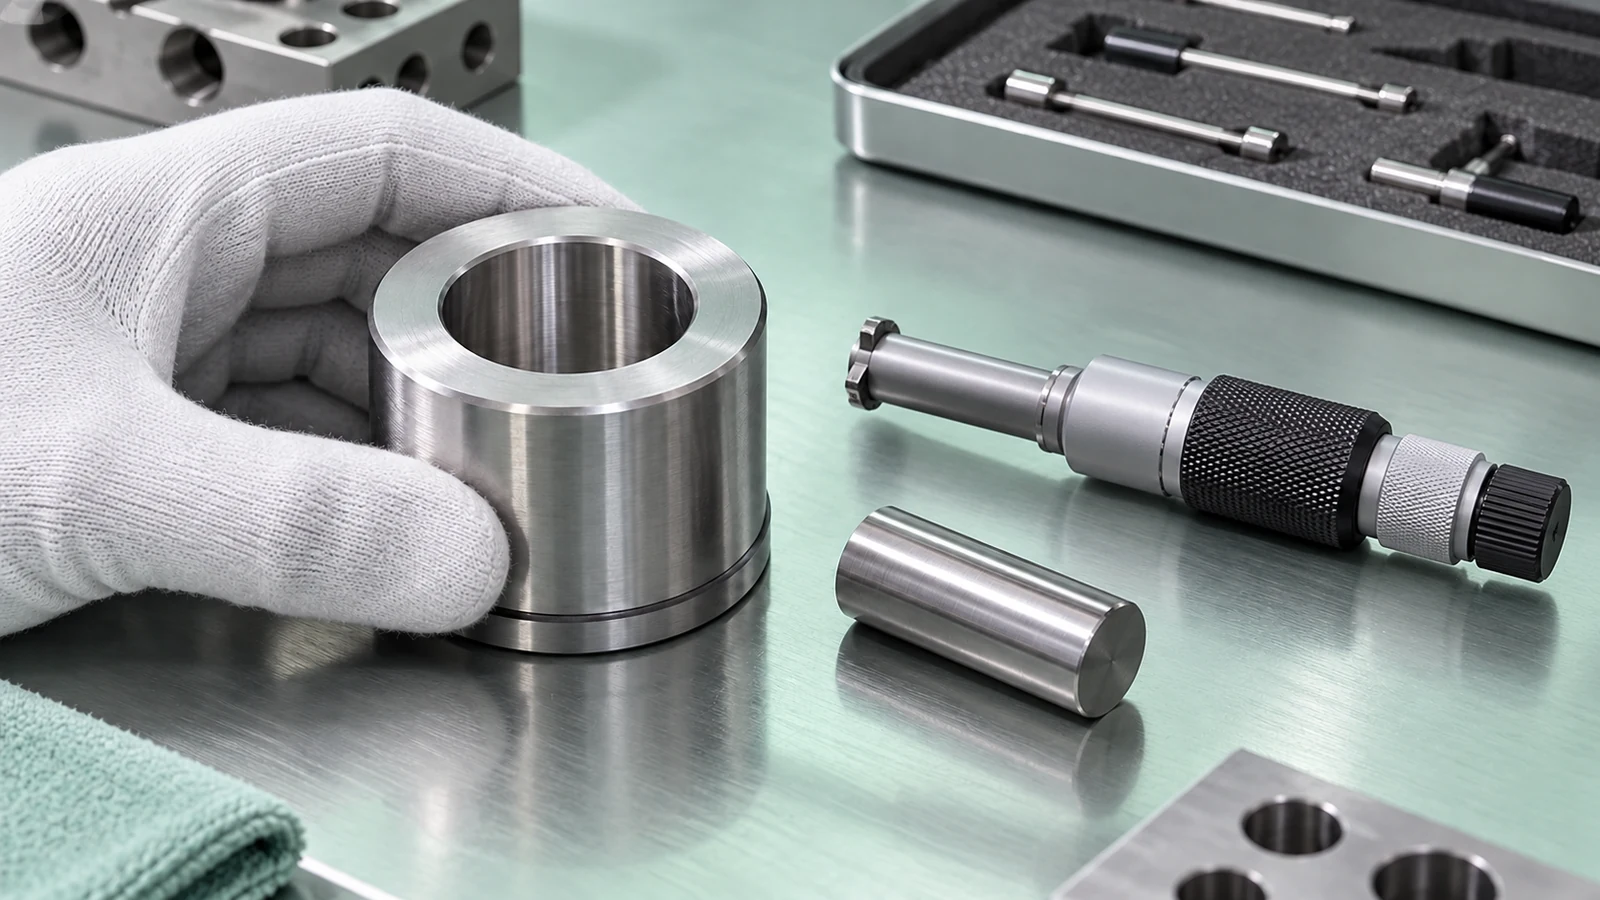
Comience con las indicaciones del fabricante del casquillo y el procedimiento de configuración de la máquina. Registre el tipo de casquillo, el diámetro interior nominal, el grado y la tolerancia del material en barra, las mediciones reales del material, el estado de lubricación y cualquier desgaste o daño. Un casquillo fijo y un casquillo rotativo no interactúan con la barra exactamente de la misma manera, por lo que los criterios de selección deben ajustarse a la arquitectura de la máquina y al trabajo.
- Mida el material en varias ubicaciones axiales y orientaciones con un instrumento adecuado; no se base en una sola medición en un extremo.
- Compare la envolvente observada del material con la especificación del casquillo y el ajuste recomendado por el proveedor para esa condición del material.
- Inspeccione el diámetro interior y la trayectoria de la barra en busca de residuos, rayaduras, gripado o contacto desigual; siga los procedimientos de seguridad del taller para cualquier desmontaje.
- Realice una prueba controlada con el mismo lote de material y la misma configuración de corte, y luego evalúe el comportamiento del avance, las dimensiones de la pieza y el estado de la superficie.
- Cambie una variable de configuración a la vez y documente el resultado antes de ajustar las compensaciones de la herramienta o reemplazar varios componentes.
Si el ajuste es demasiado apretado, forzar la barra a través puede dañar el material o el casquillo y ocultar la falta de coincidencia subyacente. Si es demasiado holgado, seleccionar simplemente un diámetro interior menor sin comprobar el diámetro real máximo de la barra puede provocar un fallo diferente. La elección correcta tiene en cuenta todo el rango de tolerancia y la condición de funcionamiento prevista.
Para contextualizar el proceso, el Capacidad de torneado CNC del sitio explica la ruta de torneado en general; un trabajo suizo sigue requiriendo decisiones de configuración específicas para el soporte de la barra y la geometría de las características.
Especifique el material y el proceso juntos
Al solicitar una pieza torneada tipo suizo, proporcione la revisión del plano, el grado y la condición del material, la forma del material en barra, la tolerancia de barra requerida si está controlada, la cantidad, los requisitos críticos de diámetro/redondez/acabado y cualquier requisito de trazabilidad. Si la pieza depende de una geometría larga y esbelta, identifique las características funcionales críticas y el esquema de datums. Evite prescribir una holgura del casquillo guía sin acordar la tolerancia de la barra y el sistema de casquillo.
Pregunte al proveedor qué condición del material se asume y cómo se verificará la configuración para la característica cotizada. Si se propone una sustitución de material o una fuente alternativa de material en barra, revise la tolerancia de la barra, la superficie, la rectitud y la condición, no solo el nombre de la aleación. Un cambio de material puede requerir una revisión de la configuración incluso cuando el diámetro nominal no cambia.
La aceptación debe basarse en la pieza terminada y en el plan de inspección acordado. El casquillo es un control del proceso, no un sustituto de la medición de la característica que importa para el ensamblaje.
Preguntas frecuentes
¿Puede una máquina suiza utilizar cualquier barra que cumpla con el diámetro nominal?
No. La tolerancia completa del material, la forma, la rectitud, el estado de la superficie, el comportamiento del material y el casquillo elegido afectan el avance y el soporte. Confirme la barra con respecto a los requisitos de la máquina y del casquillo.
¿Un casquillo guía más ajustado mejora siempre la precisión?
No. Un ajuste más apretado solo puede reducir el movimiento de soporte cuando el material de barra y el casquillo son compatibles. Un ajuste demasiado apretado puede generar arrastre, calor, daño superficial o alimentación poco fiable.
¿Puede un casquillo desgastado causar conicidad o trepidación?
Puede contribuir a la inestabilidad o a un soporte cambiante, pero esos síntomas también tienen otras causas posibles. Inspeccione la barra, el casquillo, la pinza, la herramienta y la configuración de medición antes de asignar la causa raíz.