
A usinagem suíça depende de uma relação controlada entre a barra, a pinça, a bucha-guia e a zona de corte. A barra não é apenas uma escolha de matéria-prima: sua consistência de diâmetro, retidão, condição superficial, condição da liga e rastreabilidade do lote afetam a confiabilidade do avanço e o comportamento da peça durante o corte. Um diâmetro nominal por si só não informa ao comprador se uma barra é adequada. A oficina de usinagem deve compatibilizar o material real e sua condição com o sistema de guia, a geometria da peça e os requisitos das features.
É por isso que um desenho ou RFQ deve especificar o grau e a condição do material, deixando os detalhes específicos da máquina de alimentador e bucha para o plano de processo, a menos que afetem o requisito da peça. A questão prática é se a barra fornecida pode ser apoiada e avançada de forma previsível ao longo da rota de produção pretendida.
Acompanhe a barra pela máquina
Em um arranjo de torneamento do tipo suíço, a barra é mantida por uma pinça e apoiada próxima à zona de corte por uma bucha-guia. O material avança à medida que as operações são executadas, permitindo que as ferramentas trabalhem próximas ao ponto de apoio. Um sub-fuso pode assumir a peça para usinagem traseira, dependendo da configuração da máquina e do projeto da peça. Essa configuração é particularmente útil para peças torneadas esbeltas, mas também significa que a barra de entrada interage com o sistema de alimentação e apoio durante todo o ciclo.
Material que varia em diâmetro pode alterar a folga na bucha-guia. Uma barra empenada ou com condição superficial inconsistente pode avançar de forma menos suave ou alterar o comportamento do corte. Esses sintomas não são automaticamente prova de material ruim; setup, condição da pinça, ajuste da bucha-guia, alinhamento e condição da ferramenta também importam. A investigação deve separar a variação do material do setup da máquina, em vez de atribuir cada marca superficial a uma única causa.
A usinagem suíça continua sendo uma forma de torneamento CNC, mas seu arranjo apoiado por barra torna a geometria do material especialmente relevante. A rota global deve ser avaliada considerando a relação comprimento-diâmetro da peça, furos transversais, roscas, ombros e quaisquer features usinadas na traseira.
Quatro variáveis do material alteram o corte
| Característica do material | Por que importa na usinagem suíça | O que verificar |
|---|---|---|
| Faixa de diâmetro | Influencia a aderência da pinça e o ajuste da bucha-guia | Tamanho especificado, condição real do lote e forma do produto |
| Retidão | Afeta a fluidez com que o material longo avança e é apoiado | Limites do fornecedor e adequação ao trajeto planejado da barra |
| Superfície e acabamento | Pode influenciar o contato deslizante e a condição do material apoiado | Riscos, carepa, costuras, corrosão ou outros requisitos de superfície |
| Classe e condição | Altera a usinabilidade, a resistência e as necessidades de documentação | Designação exata da liga, têmpera/condição e registros de rastreabilidade |
As dimensões da barra devem ser tratadas como uma entrada controlada, não presumidas a partir da descrição de um catálogo. Se uma peça é especificada em determinada têmpera, a substituição por uma condição diferente pode alterar tanto as propriedades mecânicas quanto o comportamento de corte. Da mesma forma, o tamanho nominal de um fornecedor não substitui a tolerância ou a especificação de produto exigida pelo desenho do cliente.
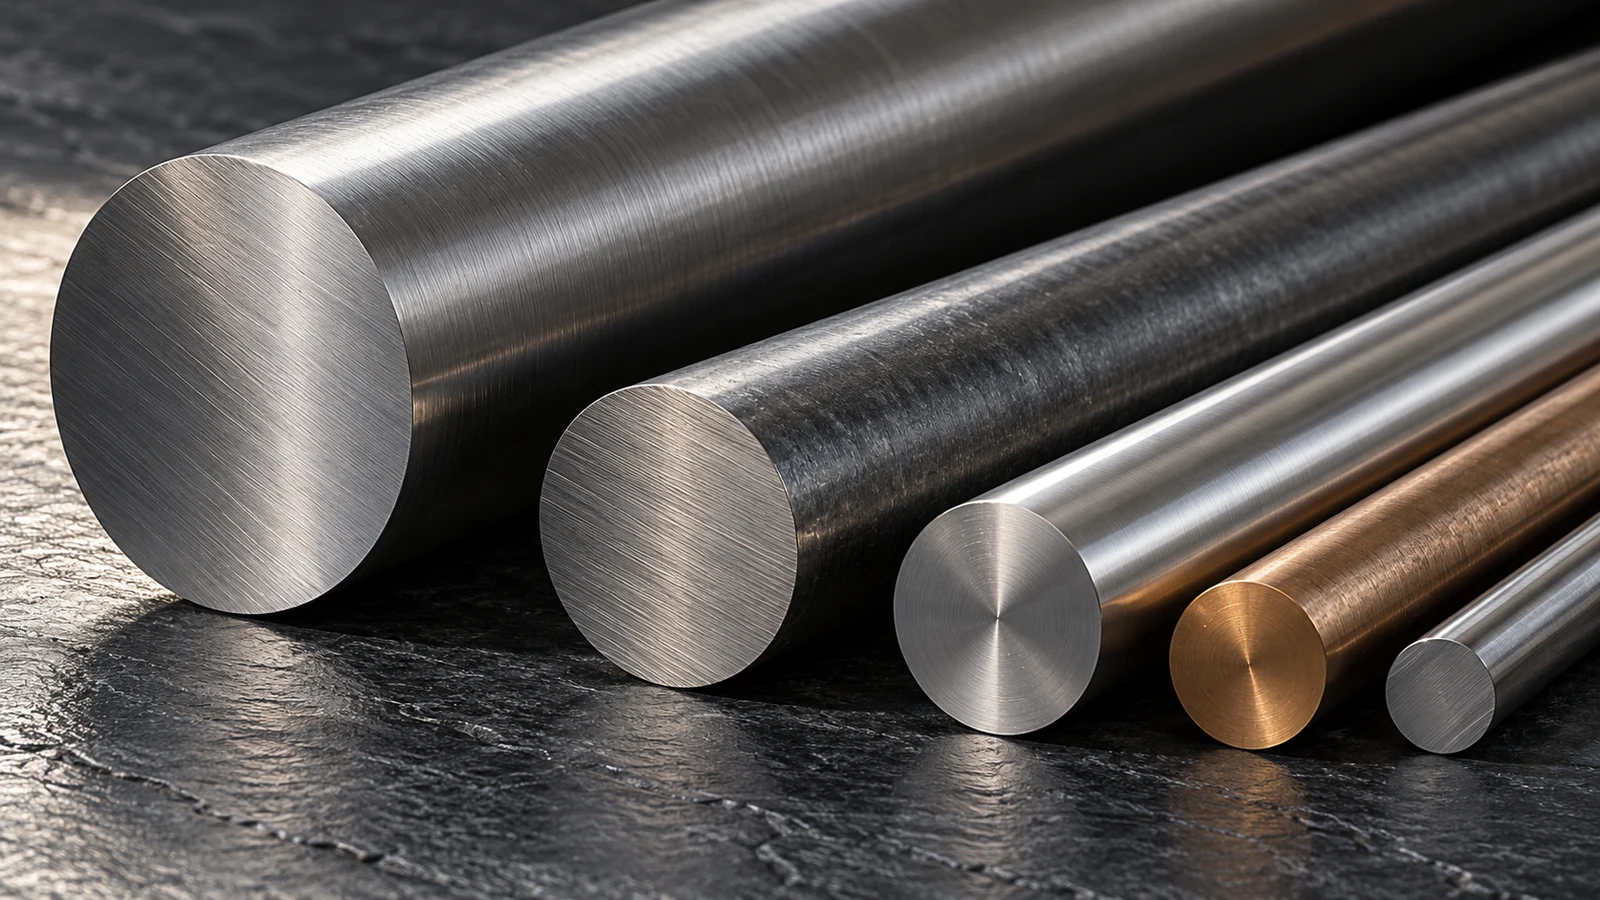
Os defeitos de superfície merecem uma avaliação funcional. Uma marca cosmética em material que será totalmente removido pode não afetar a peça acabada; uma costura ou defeito que intersecte uma superfície acabada de vedação ou de apoio pode ser inaceitável. Defina a preocupação pela característica acabada e pelo requisito de aceitação do material, não por uma instrução vaga de fornecer barra “perfeita”.
Compatibilize o controle do material com o risco da peça
Nem todo componente torneado precisa do mesmo controle de compra. Um espaçador curto e robusto com tolerâncias generosas pode tolerar uma faixa de material mais ampla do que um pino esbelto cuja retidão, superfície ou relação de concentricidade seja crítica para a função. Uma produção alimentada por barra também pode tornar a consistência do material economicamente importante, pois interrupções, ajustes de setup ou comportamento de corte instável podem se multiplicar ao longo do lote.
- Para um componente esbelto, revise o comprimento de apoio, a estratégia de corte e as características usinadas enquanto a peça permanece apoiada.
- Para uma peça roscada, identifique o sistema de rosca, o engajamento funcional e se a qualidade da rosca é verificada antes ou depois do corte.
- Para uma superfície cosmética ou de vedação, defina a condição superficial aceitável e quaisquer defeitos de material que possam permanecer após a usinagem.
- Para um pedido controlado por rastreabilidade, indique como a identidade do lote/corrida de calor deve acompanhar o material e o lote acabado.
A seleção de estoque faz parte do processo de usinagem CNC planejamento, e não de uma etapa isolada de compra. A forma inicial e a família de liga podem ser revisadas nas informações de materiais para torneamento CNC do site; a classe e a condição exatas ainda precisam corresponder ao desenho aprovado e à ordem de compra.
O que incluir no RFQ
Forneça ao fornecedor informações suficientes para avaliar o estoque sem ditar uma configuração de máquina desnecessária. Inclua o desenho da peça e a revisão, a designação do material, o têmpera ou condição quando aplicável, a quantidade do pedido e o volume de repetição esperado, as dimensões críticas, os requisitos de acabamento e quaisquer requisitos de certificação de material ou rastreabilidade de lote. Se o componente precisar ser fabricado a partir de uma forma de barra ou fonte específica, declare isso explicitamente.
Para recursos que dependem do eixo da barra, esclareça o esquema de datum e a relação que deve ser mantida após o corte ou a usinagem traseira. Um desenho pode controlar um diâmetro e um comprimento separadamente, deixando implícita a relação funcional entre eles. Isso pode fazer com que o fornecedor e o comprador inspecionem coisas diferentes, mesmo quando cada dimensão parece aceitável isoladamente.
Antes da liberação, acorde se a substituição de estoque é permitida. Uma forma alternativa da mesma liga, condição ou fornecedor pode não ser equivalente se o desenho ou a especificação do cliente a controlar. Qualquer substituição que afete um requisito de material deve ser revisada e aprovada por meio do processo de alteração do cliente antes da produção.
Verifique o lote antes da produção
A verificação na recepção pode ser proporcional ao trabalho. Confirme a identidade em relação à ordem de compra, revise os certificados quando exigido, inspecione a embalagem e a condição superficial visível e verifique o tamanho do estoque usando um método acordado. Se uma corrida for sensível à retidão ou à condição superficial, defina uma abordagem adequada de amostragem ou aceitação antes de o material chegar, em vez de reagir depois que a máquina estiver carregada.
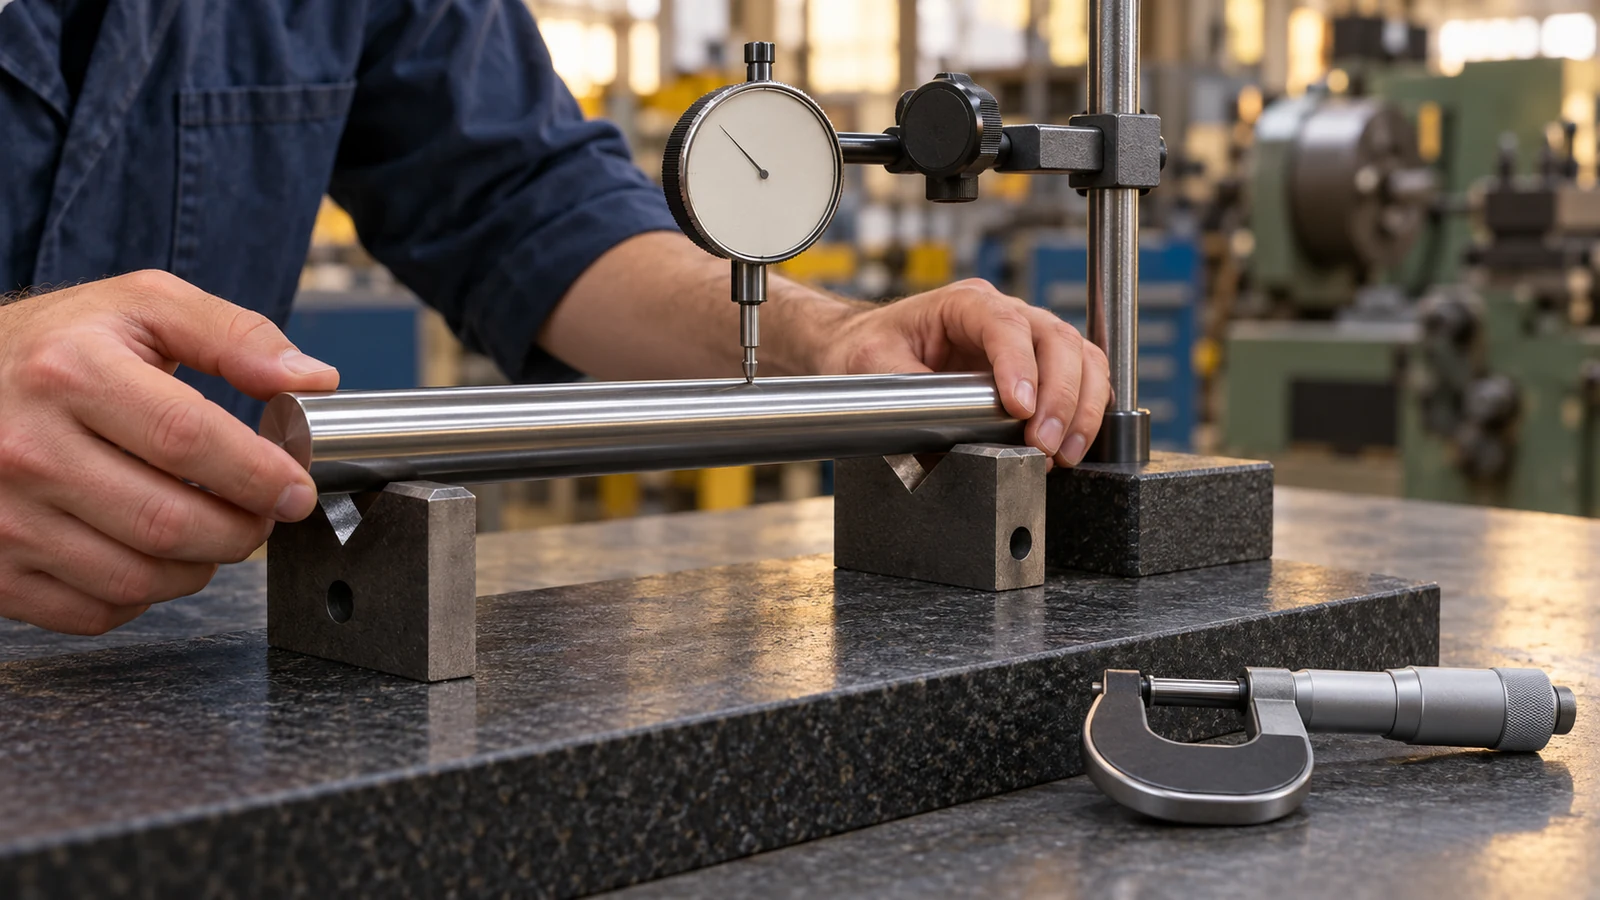
Durante a primeira configuração, observe o caminho de avanço e o comportamento da peça. Se a barra emperrar, vibrar ou produzir resultados inconsistentes, registre a condição observada e verifique o estoque, a pinça, a bucha-guia, o alinhamento e as ferramentas como variáveis separadas. Alterar várias configurações ao mesmo tempo dificulta a identificação da causa raiz. Um teste controlado com estoque representativo é mais útil do que uma afirmação universal sem suporte sobre o que a usinagem suíça pode suportar.
A melhor especificação de barra é, portanto, a menos restritiva que ainda protege a função da peça acabada, a estabilidade do processo e a rastreabilidade exigida. Especificar demais o estoque pode adicionar custo sem melhorar o componente; especificar de menos pode transferir o risco para o tempo de configuração, refugo ou disputas de inspeção.
Perguntas Frequentes
A usinagem suíça exige estoque de barra retificado sem centros?
Não automaticamente. A adequação depende do arranjo de alimentação e suporte da máquina, da especificação do estoque e dos requisitos da peça. O fornecedor deve confirmar a forma e a condição do estoque exigidas.
O comprador deve especificar a folga da bucha-guia?
Normalmente, essa é uma decisão de configuração do processo. Especifique os requisitos da peça acabada e os critérios de aceitação do material bruto; mencione detalhes do lado da máquina apenas quando forem exigidos contratualmente.
A oficina pode substituir por outra condição de barra?
Somente quando o desenho aplicável, a especificação de compra e o processo de aprovação do cliente permitirem. Um nome de liga semelhante não estabelece equivalência.