
La lavorazione svizzera dipende da una relazione controllata tra la barra, la pinza, la bussola di guida e la zona di taglio. La barra non è semplicemente una scelta di materia prima: la sua costanza di diametro, la rettilineità, la condizione superficiale, lo stato della lega e la tracciabilità del lotto influenzano l'affidabilità dell'avanzamento e il comportamento del pezzo durante il taglio. Il solo diametro nominale non dice all'acquirente se una barra è idonea. L'officina deve abbinare il materiale effettivo e la sua condizione al sistema di guida, alla geometria del pezzo e ai requisiti delle caratteristiche.
Ecco perché un disegno o una RFQ dovrebbero specificare la qualità e lo stato del materiale, lasciando i dettagli specifici della macchina su alimentatore e bussola al piano di processo, a meno che non influenzino i requisiti del pezzo. La domanda pratica è se la barra fornita possa essere supportata e avanzata in modo prevedibile lungo il percorso di produzione previsto.
Segui la barra attraverso la macchina
In una configurazione di tornitura di tipo svizzero, la barra è trattenuta da una pinza e supportata vicino alla zona di taglio da una bussola di guida. Il materiale avanza mentre vengono eseguite le operazioni, consentendo agli utensili di lavorare vicino al punto di supporto. Un contromandrino può rilevare il pezzo per le lavorazioni posteriori, a seconda della configurazione della macchina e del design del pezzo. Questa configurazione è particolarmente utile per pezzi torniti snelli, ma significa anche che la barra in ingresso interagisce con il sistema di alimentazione e supporto per tutto il ciclo.
Un materiale che varia di diametro può modificare il gioco alla bussola di guida. Una barra incurvata o con condizione superficiale incostante può avanzare meno fluidamente o alterare il comportamento di taglio. Questi sintomi non sono automaticamente prova di materiale scadente; contano anche l'attrezzaggio, la condizione della pinza, la regolazione della bussola di guida, l'allineamento e la condizione degli utensili. L'indagine dovrebbe separare la variazione del materiale dall'attrezzaggio della macchina, invece di attribuire ogni segno superficiale a un'unica causa.
La lavorazione svizzera resta una forma di tornitura CNC, ma la sua configurazione con barra supportata rende la geometria del materiale particolarmente rilevante. Il percorso complessivo dovrebbe essere valutato tenendo conto del rapporto lunghezza-diametro del pezzo, dei fori trasversali, delle filettature, degli spallamenti e di eventuali caratteristiche lavorate posteriormente.
Quattro variabili del materiale cambiano il taglio
| Caratteristica del materiale | Perché è importante nella lavorazione svizzera | Cosa verificare |
|---|---|---|
| Intervallo di diametro | Influenza la presa della pinza e l'accoppiamento con la bussola di guida | Dimensione specificata, condizione effettiva del lotto e forma del prodotto |
| Rettilineità | Influenza la scorrevolezza con cui il materiale lungo avanza ed è supportato | Limiti del fornitore e idoneità per il percorso barra previsto |
| Superficie e finitura | Può influenzare il contatto radente e la condizione del materiale supportato | Graffi, scaglia, saldature, corrosione o altri requisiti superficiali |
| Grado e condizione | Modifica la lavorabilità, la resistenza e le esigenze documentali | Designazione esatta della lega, tempra/condizione e registri di tracciabilità |
Le dimensioni della barra devono essere trattate come un input controllato, non presunte da una descrizione di catalogo. Se un particolare è specificato in una particolare tempra, la sostituzione con una condizione diversa può modificare sia le proprietà meccaniche sia il comportamento di taglio. Allo stesso modo, la dimensione nominale di un fornitore non sostituisce la tolleranza o la specifica di prodotto richiesta dal disegno del cliente.
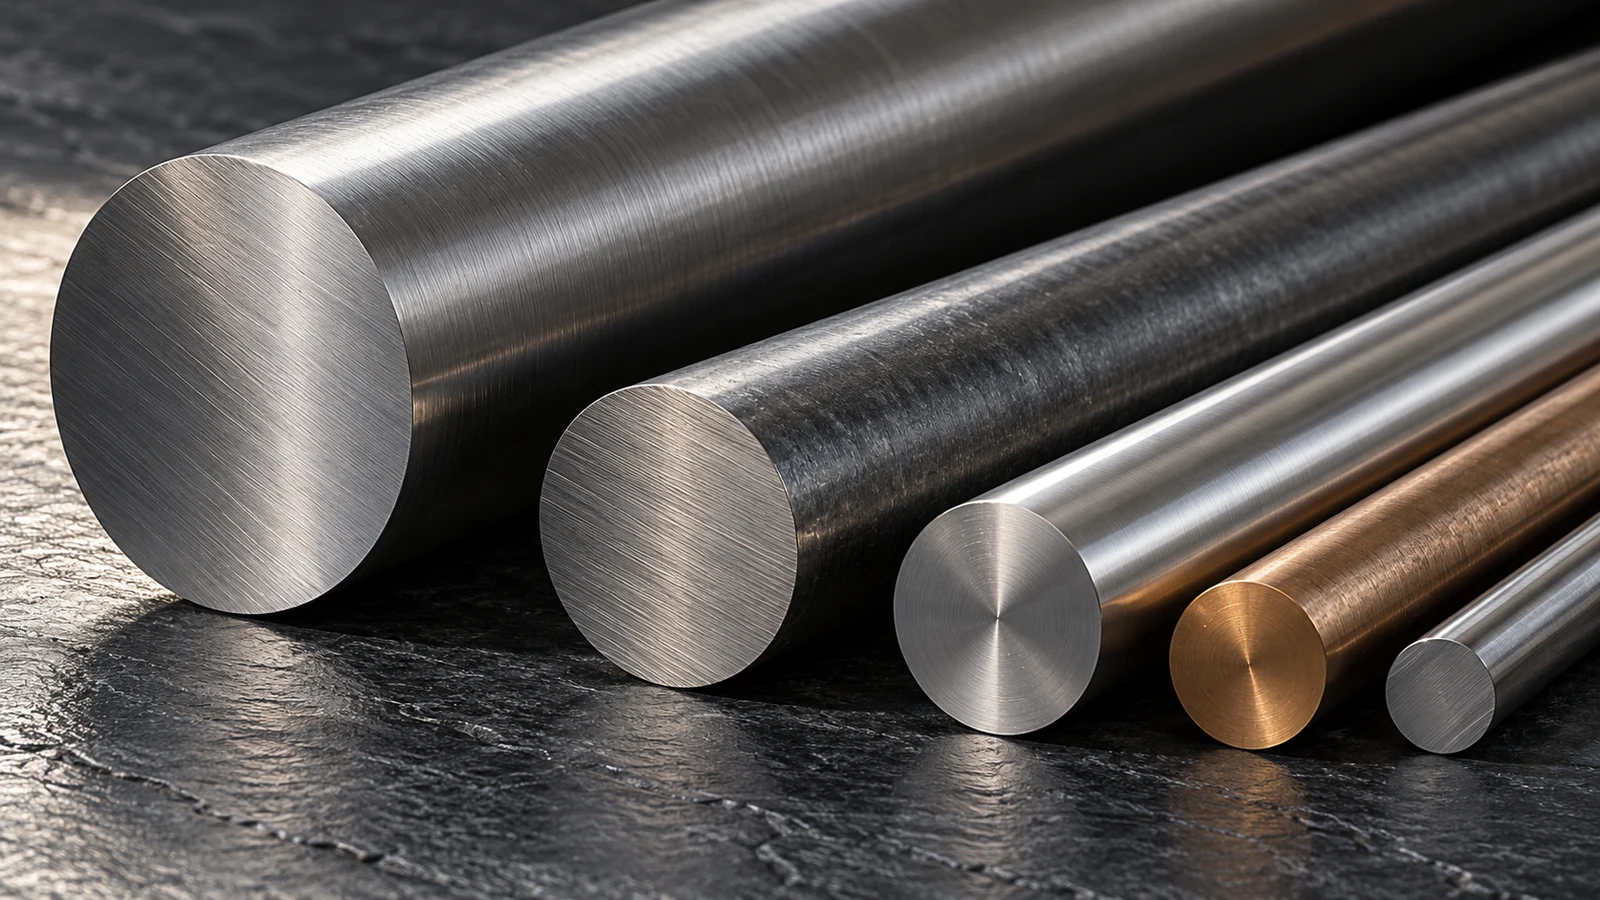
I difetti superficiali meritano una valutazione funzionale. Un segno estetico su materiale che verrà completamente rimosso può non influire sul particolare finito; una saldatura o un difetto che interseca una superficie di tenuta o di supporto finita può essere inaccettabile. Definire il problema in base alla caratteristica finita e al requisito di accettazione del materiale, non in base a un'istruzione vaga di fornire barra “perfetta”.
Abbina il controllo del materiale al rischio del pezzo
Non ogni componente tornito necessita dello stesso controllo in acquisto. Un distanziale corto e robusto con tolleranze ampie può tollerare una finestra di materiale più ampia rispetto a un perno snello la cui rettilineità, superficie o relazione di concentricità è critica per la funzione. Una produzione a barra può inoltre rendere la coerenza del materiale economicamente importante, poiché interruzioni, regolazioni di setup o comportamenti di taglio instabili possono moltiplicarsi su tutto il lotto.
- Per un componente snello, esaminare la lunghezza di supporto, la strategia di troncatura e le caratteristiche tagliate mentre il pezzo rimane supportato.
- Per un particolare filettato, identificare il sistema di filettatura, l'impegno funzionale e se la qualità della filettatura viene verificata prima o dopo la troncatura.
- Per una superficie estetica o di tenuta, definire la condizione superficiale accettabile e gli eventuali difetti del materiale che potrebbero rimanere dopo la lavorazione.
- Per un ordine soggetto a tracciabilità, indicare come l'identità del lotto/colata deve accompagnare il materiale e il lotto finito.
La selezione del materiale in barre fa parte della processo di lavorazione CNC pianificazione anziché essere un passo di acquisto isolato. La forma di partenza e la famiglia di leghe possono essere esaminate tramite le informazioni sui materiali per tornitura CNC del sito; la qualità e la condizione esatte devono comunque corrispondere al disegno approvato e all'ordine di acquisto.
Cosa inserire nella RFQ
Fornire al fornitore informazioni sufficienti per valutare il materiale senza imporre un allestimento macchina non necessario. Includere il disegno del particolare e la revisione, la designazione del materiale, la tempra o condizione ove applicabile, la quantità dell'ordine e il volume di ripetizione previsto, le dimensioni critiche, i requisiti di finitura e gli eventuali requisiti di certificazione del materiale o di tracciabilità del lotto. Se il componente deve essere realizzato da una specifica forma in barra o da una specifica fonte, indicarlo esplicitamente.
Per le caratteristiche che dipendono dall'asse della barra, chiarire lo schema dei datum e la relazione che deve essere mantenuta dopo il taglio o la lavorazione posteriore. Un disegno può controllare separatamente un diametro e una lunghezza lasciando implicita la relazione funzionale tra essi. Ciò può portare il fornitore e l'acquirente a ispezionare aspetti diversi anche quando ogni singola dimensione appare accettabile.
Prima del rilascio, concordare se è consentita la sostituzione del materiale. Una forma, condizione o fornitore alternativi dello stesso tipo di lega possono non essere equivalenti se il disegno o la specifica del cliente li vincola. Qualsiasi sostituzione che incida su un requisito del materiale deve essere esaminata e approvata tramite il processo di modifica del cliente prima della produzione.
Verifica il lotto prima della lavorazione
La verifica in ingresso può essere proporzionata al lavoro. Confermare l'identità rispetto all'ordine di acquisto, esaminare i certificati quando richiesto, ispezionare l'imballaggio e la condizione superficiale visibile e verificare la dimensione del materiale con un metodo concordato. Se una produzione è sensibile alla rettilineità o alla condizione superficiale, definire un approccio adeguato di campionamento o accettazione prima che il materiale arrivi, anziché reagire dopo il caricamento della macchina.
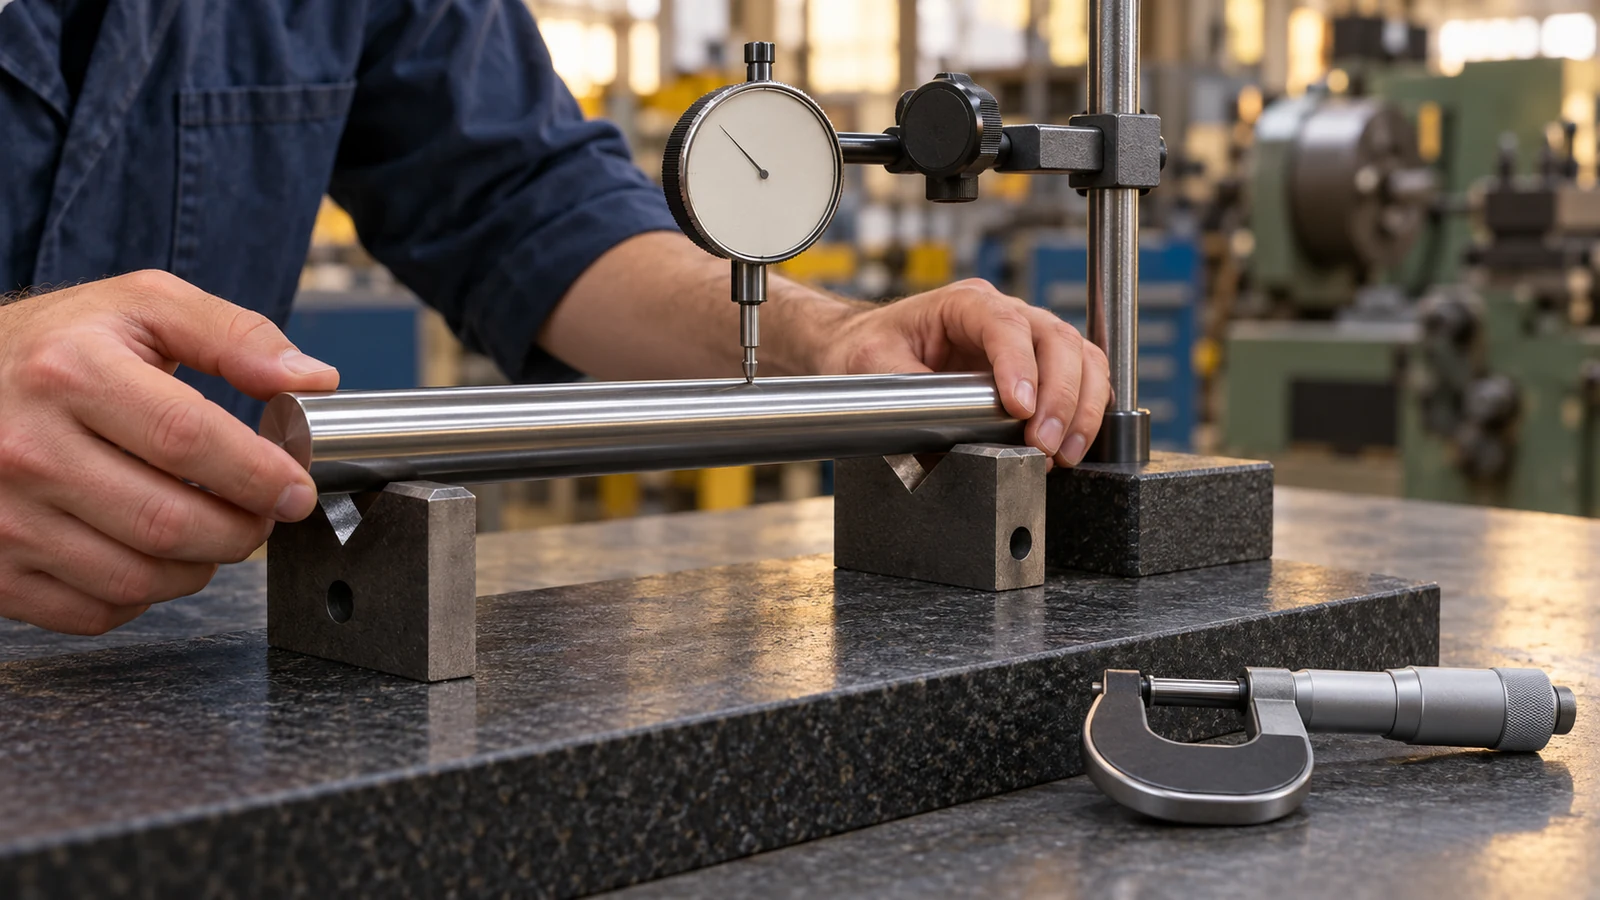
Durante il primo allestimento, osservare il percorso di avanzamento e il comportamento del pezzo. Se la barra si blocca, vibra o produce risultati incoerenti, registrare la condizione osservata e verificare il materiale, la pinza, la boccola di guida, l'allineamento e l'attrezzatura come variabili separate. Modificare più impostazioni contemporaneamente rende più difficile identificare la causa principale. Una prova controllata su materiale rappresentativo è più utile di un'affermazione universale non supportata su ciò che la lavorazione svizzera può garantire.
La migliore specifica della barra è quindi quella meno restrittiva che tutela comunque la funzione del pezzo finito, la stabilità del processo e la tracciabilità richiesta. Specificare eccessivamente il materiale può aggiungere costi senza migliorare il componente; specificarlo insufficientemente può spostare il rischio sui tempi di allestimento, sugli scarti o sulle contestazioni in fase di ispezione.
FAQ
La lavorazione svizzera richiede barre rettificate senza centri?
Non automaticamente. L'idoneità dipende dal sistema di avanzamento e supporto della macchina, dalla specifica del materiale e dai requisiti del pezzo. Il fornitore deve confermare la forma e la condizione richieste del materiale.
L'acquirente deve specificare il gioco della boccola di guida?
Di solito si tratta di una decisione relativa all'allestimento del processo. Specificare i requisiti del pezzo finito e i criteri di accettazione del materiale grezzo; indicare i dettagli lato macchina solo quando sono contrattualmente richiesti.
L'officina può sostituire la barra con un'altra condizione?
Solo quando il disegno di riferimento, la specifica di acquisto e il processo di approvazione del cliente lo consentono. Un nome di lega simile non stabilisce l'equivalenza.