
El mecanizado suizo depende de una relación controlada entre la barra, la pinza, el casquillo guía y la zona de corte. La barra de material no es simplemente una elección de materia prima: su consistencia de diámetro, rectitud, condición superficial, condición de aleación y trazabilidad del lote afectan la fiabilidad con la que avanza y cómo se comporta la pieza durante el corte. Un diámetro nominal por sí solo no indica al comprador si una barra es adecuada. El taller de mecanizado debe adaptar el material real y su condición al sistema de guiado, la geometría de la pieza y los requisitos de las características.
Por eso un plano o una RFQ debe especificar la calidad y condición del material, dejando los detalles del alimentador y del casquillo específicos de la máquina al plan de proceso, salvo que afecten al requisito de la pieza. La cuestión práctica es si la barra suministrada puede soportarse y avanzar de forma predecible a través de la ruta de producción prevista.
Siga la barra a través de la máquina
En una disposición de torneado de tipo suizo, la barra se sujeta mediante una pinza y se soporta cerca de la zona de corte mediante un casquillo guía. El material avanza a medida que se realizan las operaciones, lo que permite que las herramientas trabajen cerca del punto de soporte. Un subhusillo puede hacerse cargo de la pieza para el mecanizado posterior, según la configuración de la máquina y el diseño de la pieza. Esta configuración es especialmente útil para piezas torneadas esbeltas, pero también implica que la barra entrante interactúa con el sistema de alimentación y soporte durante todo el ciclo.
El material que varía en diámetro puede cambiar la holgura en el casquillo guía. Una barra combada o con una condición superficial inconsistente puede avanzar con menos suavidad o alterar el comportamiento del corte. Estos síntomas no son automáticamente prueba de material defectuoso; la puesta a punto, el estado de la pinza, el ajuste del casquillo guía, la alineación y el estado de la herramienta también influyen. La investigación debe separar la variación del material de la puesta a punto de la máquina en lugar de atribuir cada marca superficial a una sola causa.
El mecanizado suizo sigue siendo una forma de torneado CNC, pero su disposición con soporte de barra hace que la geometría del material de partida sea especialmente relevante. La ruta general debe evaluarse teniendo en cuenta la relación longitud-diámetro de la pieza, los taladros transversales, las roscas, los hombros y cualquier característica mecanizada posterior.
Cuatro variables del material cambian el corte
| Característica del material | Por qué importa en el mecanizado suizo | Qué verificar |
|---|---|---|
| Rango de diámetro | Influye en el agarre de la pinza y el ajuste del casquillo guía | Tamaño especificado, condición real del lote y forma del producto |
| Rectitud | Afecta la suavidad con la que avanza y se soporta el material largo | Limitaciones del proveedor e idoneidad para la trayectoria de barra prevista |
| Superficie y acabado | Puede influir en el contacto deslizante y en la condición del material soportado | Rayones, cascarilla, costuras, corrosión u otros requisitos de superficie |
| Grado y condición | Modifica la maquinabilidad, la resistencia y las necesidades de documentación | Designación exacta de aleación, temple/condición y registros de trazabilidad |
Las dimensiones de la barra deben tratarse como una entrada controlada, no asumirse a partir de la descripción de un catálogo. Si una pieza se especifica en un temple determinado, sustituir por una condición diferente puede cambiar tanto las propiedades mecánicas como el comportamiento de corte. Asimismo, el tamaño nominal de un proveedor no reemplaza la tolerancia ni la especificación de producto que exige el plano del cliente.
Los defectos superficiales merecen una evaluación funcional. Una marca cosmética en material que se eliminará por completo puede no afectar la pieza terminada; una costura o defecto que interseca una superficie de sellado o de apoyo terminada puede ser inaceptable. Defina la preocupación por la característica terminada y el requisito de aceptación del material, no por una instrucción vaga de suministrar barra “perfecta”.
Adapte el control del material al riesgo de la pieza
No todo componente torneado necesita el mismo control de compra. Un separador corto y robusto con tolerancias amplias puede tolerar una ventana de material más amplia que un pasador esbelto cuya rectitud, superficie o relación concéntrica sea crítica para la función. Una producción alimentada por barra también puede hacer que la consistencia del material sea económicamente importante, ya que las interrupciones, los ajustes de preparación o el comportamiento de corte inestable pueden multiplicarse a lo largo del lote.
- Para un componente esbelto, revise la longitud de soporte, la estrategia de tronzado y las características cortadas mientras la pieza permanece soportada.
- Para una pieza roscada, identifique el sistema de rosca, el acoplamiento funcional y si la calidad de la rosca se verifica antes o después del tronzado.
- Para una superficie cosmética o de sellado, defina la condición superficial aceptable y cualquier defecto del material que pueda permanecer después del mecanizado.
- Para un pedido controlado por trazabilidad, indique cómo la identidad de colada/lote debe acompañar al material y al lote terminado.
La selección del material en barra forma parte de la proceso de mecanizado CNC planificación y no de un paso de compra aislado. La forma inicial y la familia de aleación pueden revisarse a través de la información de materiales para torneado CNC del sitio; el grado y la condición exactos aún deben coincidir con el plano aprobado y la orden de compra.
Qué incluir en la RFQ
Proporcione al proveedor información suficiente para evaluar el material en barra sin imponer una configuración de máquina innecesaria. Incluya el plano de la pieza y su revisión, la designación del material, el temple o la condición cuando corresponda, la cantidad del pedido y el volumen de repetición previsto, las dimensiones críticas, los requisitos de acabado y cualquier requisito de certificación del material o de trazabilidad por lote. Si el componente debe fabricarse a partir de una forma de barra o una fuente específicas, indíquelo explícitamente.
Para las características que dependen del eje de la barra, aclare el esquema de referencias y la relación que debe mantenerse después del corte o del mecanizado posterior. Un plano puede controlar un diámetro y una longitud por separado mientras deja implícita la relación funcional entre ellos. Esto puede provocar que el proveedor y el comprador inspeccionen cosas distintas incluso cuando cada dimensión parece aceptable por sí sola.
Antes de la liberación, acuerde si se permite la sustitución del material en barra. Una forma, condición o proveedor alternativos de la misma aleación pueden no ser equivalentes si el plano o la especificación del cliente lo controlan. Cualquier sustitución que afecte a un requisito de material debe revisarse y aprobarse mediante el proceso de cambios del cliente antes de la producción.
Verifique el lote antes de la producción
La verificación a la recepción puede ser proporcional al trabajo. Confirme la identidad con respecto a la orden de compra, revise los certificados cuando se requieran, inspeccione el embalaje y la condición superficial visible, y compruebe el tamaño del material en barra mediante un método acordado. Si un lote es sensible a la rectitud o a la condición superficial, defina un enfoque adecuado de muestreo o aceptación antes de que llegue el material, en lugar de reaccionar después de cargar la máquina.
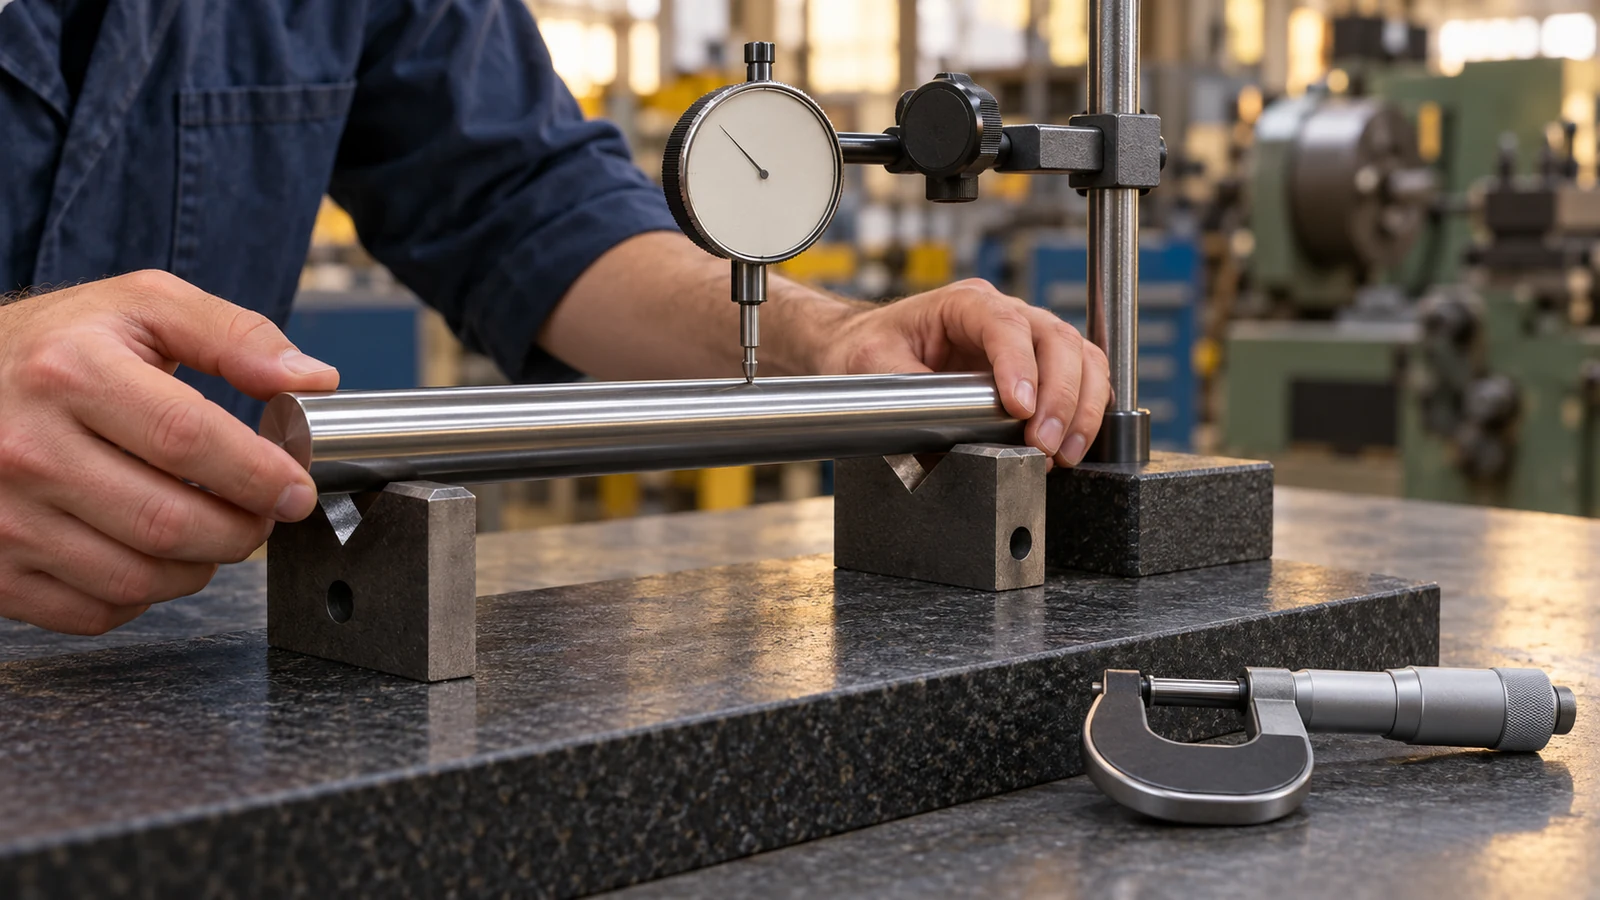
Durante la primera configuración, observe la trayectoria de avance y el comportamiento de la pieza. Si la barra se agarrota, vibra o produce resultados inconsistentes, registre la condición observada y compruebe el material en barra, la pinza, el casquillo guía, la alineación y el utillaje como variables independientes. Cambiar varios ajustes a la vez dificulta la identificación de la causa raíz. Una prueba controlada con material en barra representativo es más útil que una afirmación universal sin respaldo sobre lo que el mecanizado suizo puede mantener.
Por lo tanto, la mejor especificación de barra es la menos restrictiva que aún protege la función de la pieza terminada, la estabilidad del proceso y la trazabilidad requerida. Especificar en exceso el material en barra puede añadir coste sin mejorar el componente; especificarlo de forma insuficiente puede trasladar el riesgo al tiempo de configuración, a la chatarra o a las disputas de inspección.
Preguntas frecuentes
¿Requiere el mecanizado suizo material en barra rectificado sin centros?
No automáticamente. La idoneidad depende de la disposición de alimentación y soporte de la máquina, de la especificación del material en barra y de los requisitos de la pieza. El proveedor debe confirmar la forma y la condición requeridas del material en barra.
¿Debe el comprador especificar la holgura del casquillo guía?
Normalmente, esa es una decisión de configuración del proceso. Especifique los requisitos de la pieza terminada y los criterios de aceptación del material; indique los detalles del lado de la máquina solo cuando sean contractualmente obligatorios.
¿Puede el taller sustituir el estado de la barra por otro?
Solo cuando lo permitan el plano rector, la especificación de compra y el proceso de aprobación del cliente. Un nombre de aleación similar no establece equivalencia.