
Le décolletage suisse repose sur une relation maîtrisée entre la barre, la pince, le fourreau de guidage et la zone de coupe. La barre n'est pas un simple choix de matière première : la constance de son diamètre, sa rectitude, son état de surface, l'état de l'alliage et la traçabilité du lot influent sur la régularité de son avance et sur le comportement de la pièce pendant la coupe. Un diamètre nominal seul ne dit pas à l'acheteur si une barre convient. L'atelier d'usinage doit faire correspondre la barre réelle et son état au système de guidage, à la géométrie de la pièce et aux exigences des caractéristiques.
C'est pourquoi un plan ou une demande de devis doit préciser la nuance et l'état du matériau tout en laissant les détails d'avance et de fourreau propres à la machine au plan de fabrication, sauf s'ils affectent l'exigence de la pièce. La question pratique est de savoir si la barre fournie peut être supportée et avancée de manière prévisible tout au long de la gamme de production prévue.
Suivre la barre à travers la machine
Dans un montage de tournage de type suisse, la barre est maintenue par une pince et supportée près de la zone de coupe par un fourreau de guidage. La barre avance au fur et à mesure des opérations, ce qui permet aux outils de travailler près du point de support. Une contre-broche peut reprendre la pièce pour l'usinage arrière, selon la configuration de la machine et la conception de la pièce. Cette configuration est particulièrement utile pour les pièces tournées élancées, mais elle signifie aussi que la barre entrante interagit avec le système d'avance et de support tout au long du cycle.
Une barre dont le diamètre varie peut modifier le jeu au fourreau de guidage. Une barre cintrée ou dont l'état de surface est irrégulier peut avancer moins régulièrement ou modifier le comportement de coupe. Ces symptômes ne prouvent pas automatiquement une mauvaise matière ; le réglage, l'état de la pince, le réglage du fourreau de guidage, l'alignement et l'état des outils comptent aussi. L'investigation doit distinguer la variation de la barre du réglage de la machine plutôt que d'attribuer chaque marque de surface à une seule cause.
Le décolletage suisse reste une forme de un tournage CNC, mais sa configuration supportée par barre rend la géométrie de la barre particulièrement pertinente. La gamme globale doit être évaluée en tenant compte du rapport longueur-diamètre de la pièce, des trous transversaux, des filetages, des épaulements et de toute caractéristique usinée en reprise arrière.
Quatre variables de barre modifient la coupe
| Caractéristique de la barre | Pourquoi elle compte en décolletage suisse | Ce qu'il faut vérifier |
|---|---|---|
| Plage de diamètre | Influence la prise de la pince et l'ajustement du canon de guidage | Dimension spécifiée, état réel du lot et forme du produit |
| Rectitude | Influe sur la régularité d'avance et de soutien des barres longues | Limites du fournisseur et adéquation au trajet de barre prévu |
| Surface et finition | Peut influencer le contact glissant et l'état de la barre soutenue | Rayures, calamine, recouvrements, corrosion ou autres exigences de surface |
| Nuance et état | Modifie l'usinabilité, la résistance et les besoins documentaires | Désignation exacte de l'alliage, trempe/état et enregistrements de traçabilité |
Les dimensions de la barre doivent être traitées comme une donnée d'entrée contrôlée, et non présumées à partir d'une description de catalogue. Si une pièce est spécifiée dans une trempe particulière, la substitution par un autre état peut modifier à la fois les propriétés mécaniques et le comportement à la coupe. De même, la dimension nominale d'un fournisseur ne remplace pas la tolérance ou la spécification produit exigée par le plan du client.
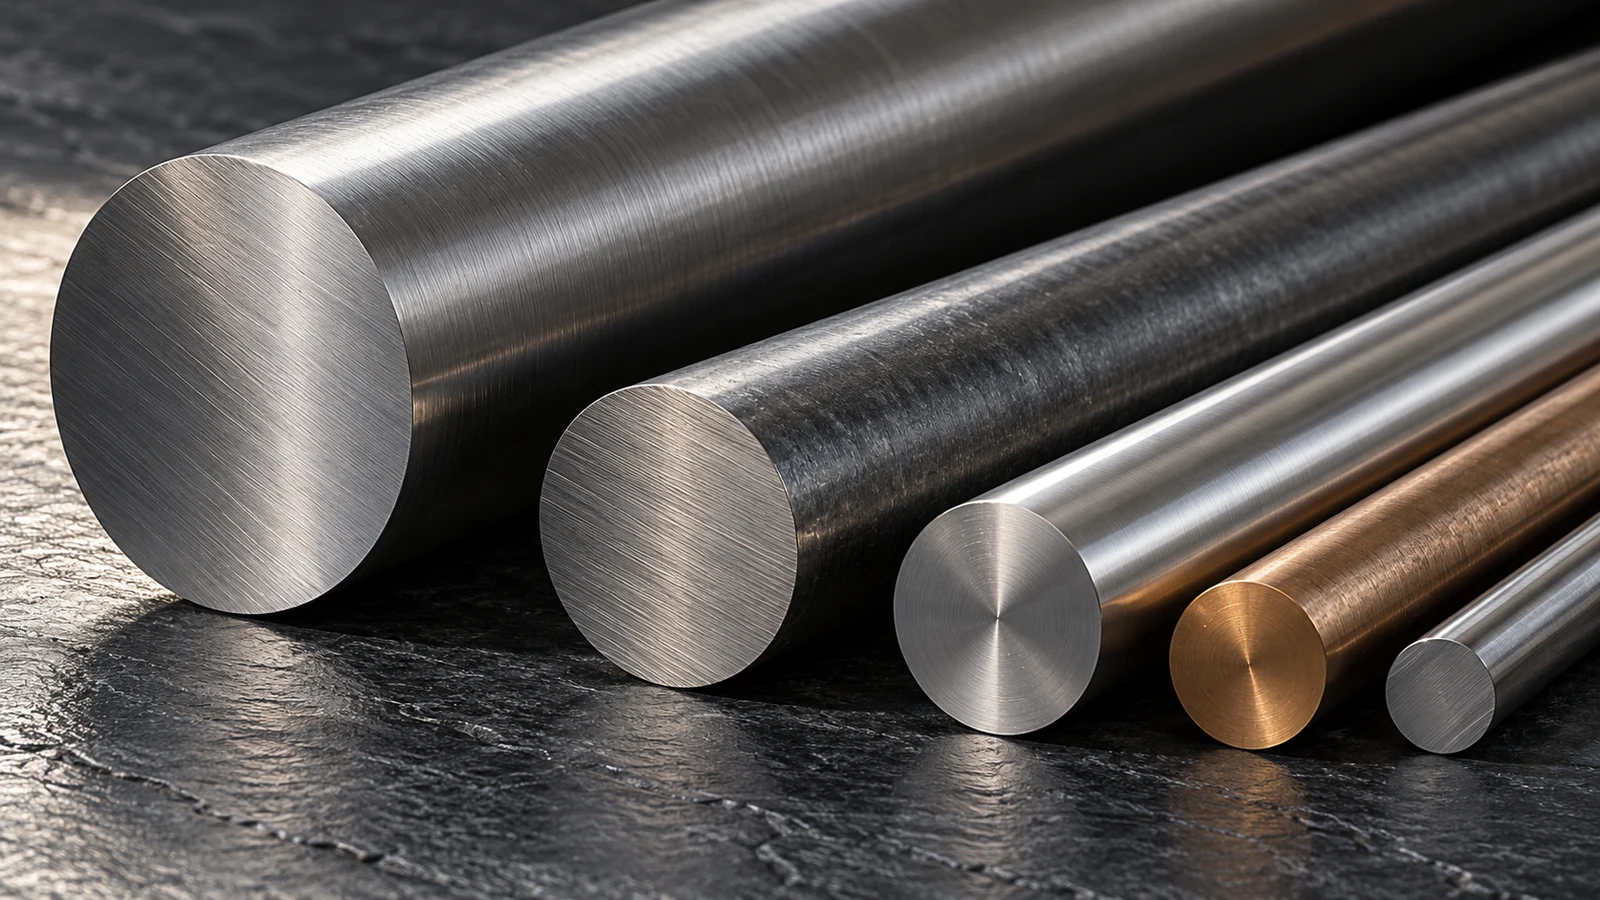
Les défauts de surface méritent une évaluation fonctionnelle. Une marque cosmétique sur une matière qui sera entièrement enlevée peut ne pas affecter la pièce finie ; un recouvrement ou un défaut qui recoupe une surface d'étanchéité ou de portée finie peut être inacceptable. Définissez le problème par la caractéristique finie et l'exigence d'acceptation de la matière, et non par une instruction vague de fournir une barre “ parfaite ”.
Adapter le contrôle de la barre au risque de la pièce
Tous les composants tournés n'exigent pas le même contrôle d'achat. Une entretoise courte et robuste avec des tolérances larges peut tolérer une fenêtre de matière plus étendue qu'une goupille élancée dont la rectitude, la surface ou la relation de concentricité sont critiques pour la fonction. Une production alimentée en barres peut également rendre la constance de la matière économiquement importante, car les interruptions, les réglages et un comportement de coupe instable peuvent se multiplier sur l'ensemble du lot.
- Pour un composant élancé, examinez la longueur de soutien, la stratégie de tronçonnage et les caractéristiques usinées pendant que la pièce reste soutenue.
- Pour une pièce filetée, identifier le système de filetage, l'engagement fonctionnel et si la qualité du filetage est contrôlée avant ou après le tronçonnage.
- Pour une surface cosmétique ou d'étanchéité, définir l'état de surface acceptable et tout défaut de matière pouvant subsister après usinage.
- Pour une commande soumise à traçabilité, préciser comment l'identité du lot/coulée doit suivre la matière et le lot fini.
La sélection du stock fait partie de la processus d'usinage CNC planification plutôt que d'une étape d'achat isolée. La forme de départ et la famille d'alliage peuvent être examinées via les matériaux de tournage CNC du site ; la nuance et l'état exacts doivent toujours correspondre au plan approuvé et au bon de commande.
Ce qu'il faut indiquer dans la demande de devis
Donner au fournisseur suffisamment d'informations pour évaluer le stock sans imposer un réglage machine inutile. Inclure le plan de la pièce et son indice de révision, la désignation de la matière, le revenu ou l'état le cas échéant, la quantité commandée et le volume de répétition attendu, les dimensions critiques, les exigences de finition, ainsi que toute exigence de certification matière ou de traçabilité des lots. Si le composant doit être fabriqué à partir d'une forme de barre ou d'une source spécifique, l'indiquer explicitement.
Pour les caractéristiques dépendant de l'axe de la barre, clarifier le schéma de référence et la relation à maintenir après tronçonnage ou reprise. Un plan peut contrôler séparément un diamètre et une longueur tout en laissant implicite leur relation fonctionnelle. Cela peut amener le fournisseur et l'acheteur à contrôler des éléments différents, même lorsque chaque dimension semble acceptable isolément.
Avant lancement, convenir si la substitution de stock est autorisée. Une forme, un état ou un fournisseur alternatif de même alliage peut ne pas être équivalent si le plan ou la spécification client l'impose. Toute substitution affectant une exigence matière doit être examinée et approuvée via le processus de modification du client avant production.
Vérifier le lot avant la série
La vérification à réception peut être proportionnée au travail. Confirmer l'identité par rapport au bon de commande, examiner les certificats lorsque requis, inspecter l'emballage et l'état de surface visible, et contrôler la dimension du stock selon une méthode convenue. Si une série est sensible à la rectitude ou à l'état de surface, définir une approche d'échantillonnage ou d'acceptation appropriée avant l'arrivée de la matière plutôt que de réagir après le chargement de la machine.
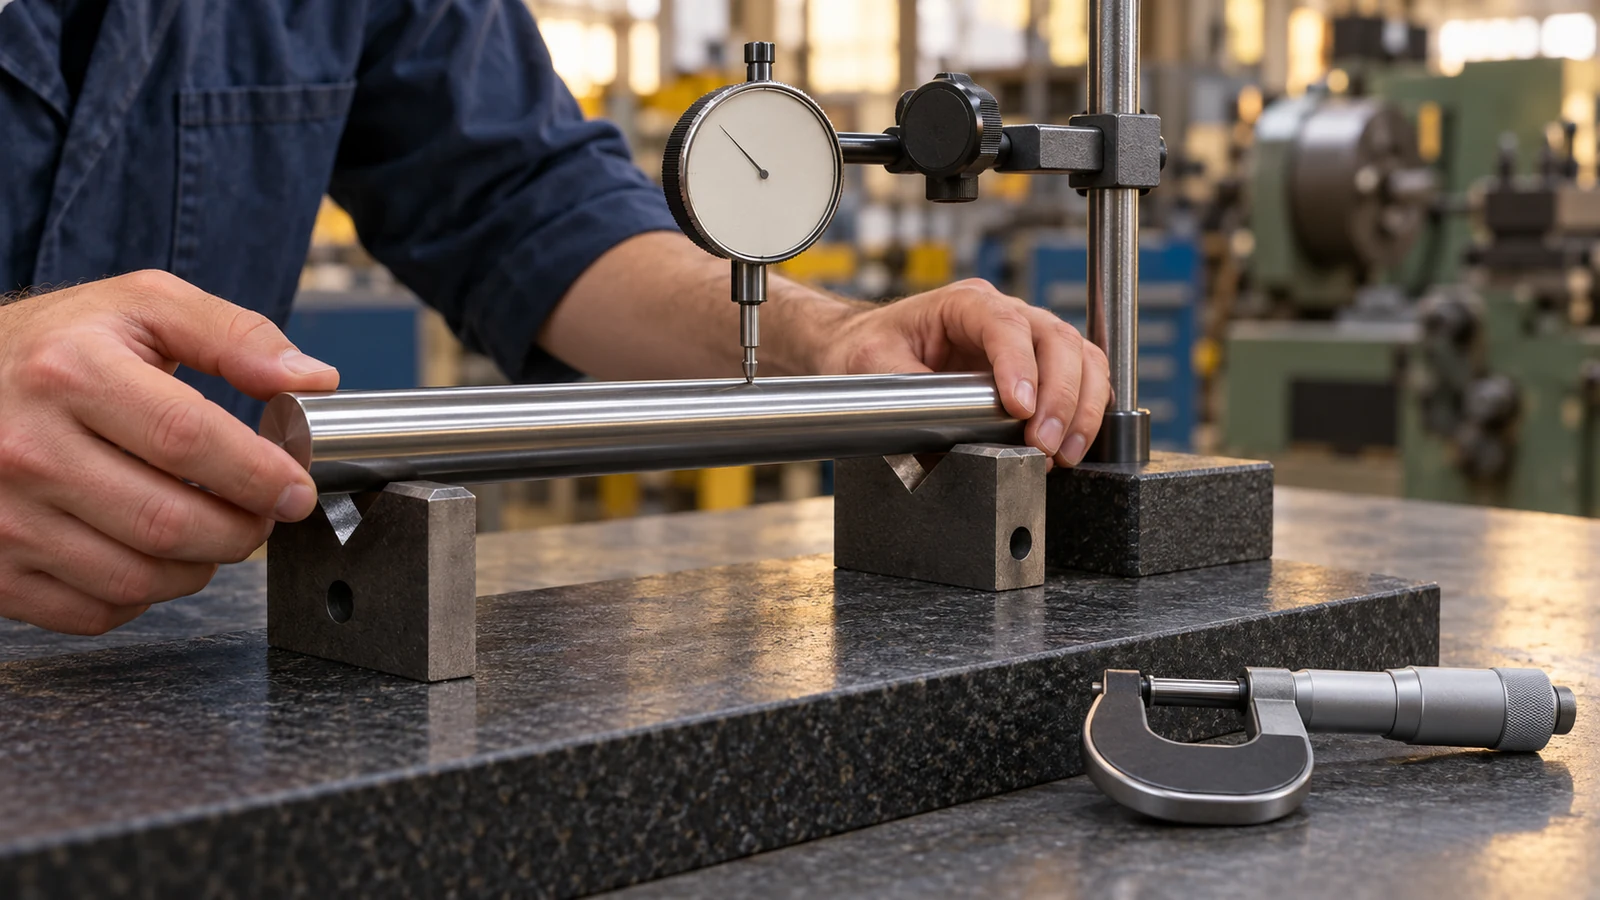
Lors du premier réglage, surveiller la trajectoire d'avance et le comportement de la pièce. Si la barre se bloque, vibre ou produit des résultats incohérents, consigner l'état observé et vérifier le stock, la pince, le guide-broche, l'alignement et l'outillage comme des variables distinctes. Modifier plusieurs réglages à la fois rend la cause racine plus difficile à identifier. Un essai contrôlé sur un stock représentatif est plus utile qu'une affirmation universelle non étayée sur ce que l'usinage suisse peut tenir.
La meilleure spécification de barre est donc la moins restrictive qui protège encore la fonction de la pièce finie, la stabilité du processus et la traçabilité requise. Sur-spécifier le stock peut ajouter du coût sans améliorer le composant ; sous-spécifier peut transférer le risque vers le temps de réglage, la rebut ou les litiges d'inspection.
FAQ
L'usinage suisse exige-t-il des barres rectifiées sans centre ?
Pas automatiquement. L'adéquation dépend de la configuration d'alimentation et de support de la machine, de la spécification du stock et des exigences de la pièce. Le fournisseur doit confirmer la forme et l'état de stock requis.
Le client doit-il préciser le jeu de la douille de guidage ?
Il s'agit généralement d'une décision de configuration du procédé. Précisez les exigences relatives à la pièce finie et les critères d'acceptation de la matière ; ne mentionnez les détails côté machine que lorsqu'ils sont contractuellement requis.
L'atelier peut-il substituer un autre état de barre ?
Uniquement lorsque le plan de référence, la spécification d'achat et le processus d'approbation client le permettent. Un nom d'alliage similaire ne suffit pas à établir l'équivalence.