
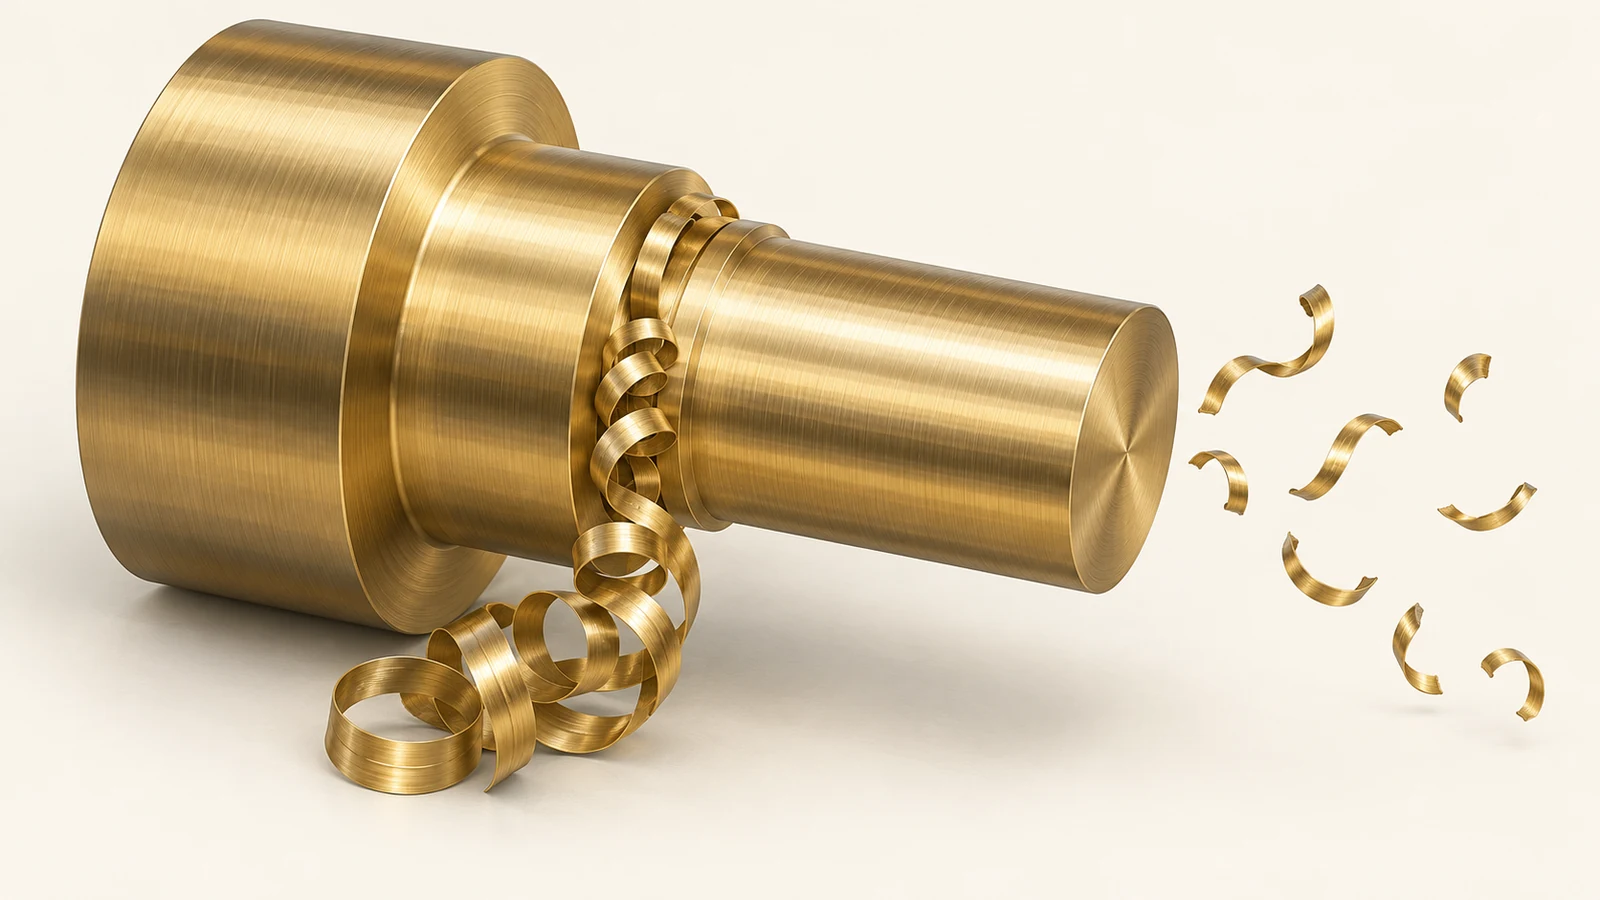
Wenn sich Messing-Späne um ein Werkzeug wickeln, über eine fertig bearbeitete Oberfläche streifen oder einen schmalen Schlitz überbrücken, wird oft zuerst die Legierung verantwortlich gemacht. Das mag ein Teil der Geschichte sein, aber die Spankontrolle ist auch ein Problem des Schneidsystems: Merkmalsgeometrie, Eingriff, Schneidkanten-Zustand, Kühlmittelzufuhr, Abfuhrweg und Operationsreihenfolge entscheiden darüber, ob der Span bricht, abgeführt wird oder in den Schnitt zurückkehrt.
Die nützliche Frage lautet nicht einfach “Welches Messing erzeugt kurze Späne?”, sondern: Wo wird der Span eingeschlossen, welche Form nimmt er an dieser Stelle an, und kann der Prozess einen sicheren Weg aus dem Merkmal heraus schaffen? Dieser Fehlerbehebungsleitfaden folgt dieser Reihenfolge, damit ein Einkäufer oder Prozessingenieur ein Problem der Legierungsauswahl von einem Werkzeugweg- oder Zugänglichkeitsproblem unterscheiden kann.
Den Span erfassen, bevor die Legierung geändert wird
Operation, Werkzeug, Merkmal und Span-Zielort erfassen. Ein langes, durchgehendes Band von einem gedrehten Durchmesser verhält sich anders als kompakte Bruchstücke, die beim Fräsen einer Tasche entstehen. Notieren Sie, ob sich der Span um das Werkstück schlingt, sich in einer Querbohrung festsetzt, eine fertige Fläche verkratzt oder das Kühlmittel blockiert. Machen Sie ein Foto erst, nachdem sich die Maschine in einem sicheren Zustand befindet; greifen Sie niemals in ein Maschinengehäuse, um einen Span zu entnehmen, während die Ausrüstung läuft.
Vergleichen Sie als Nächstes den Span mit dem Teil. Wird ein Span harmlos aus einem offenen Drehschnitt herausgeführt, spielt seine Länge möglicherweise keine Rolle. Kann sich dasselbe Band um eine kleine Welle wickeln oder über eine Dichtfläche gezogen werden, macht die Geometrie des Teils es relevant. Bei einer tiefen Tasche kann die Hauptbeschränkung eher die Abfuhr als die Spanlänge sein: Selbst ein kurzes Bruchstück kann in einer Sackecke verbleiben, wo der nächste Durchgang es erneut schneidet.
Trennen Sie im Prozessprotokoll drei Beobachtungen: Spanform, Spanposition und resultierender Defekt. “Lange Späne” ist unvollständig. “Ein durchgehendes Band sammelt sich hinter dem Absatz und verkratzt beim nächsten Durchgang den fertigen Zapfen” weist auf einen prüfbaren Mechanismus hin.
Was einen beherrschbaren Span zu einem Wickel macht
Ein Span wickelt sich auf, wenn er lange genug haften bleibt, um dem rotierenden Werkstück oder Werkzeug zu folgen, und wenn kein klarer Weg für ihn besteht, es zu verlassen. Bei Dreharbeiten kann sich ein durchgehendes Band um das Teil oder Werkzeug wickeln. Beim Fräsen können Späne erneut geschnitten werden, weil sie in einer Tasche verbleiben oder durch die Schnittzone zurückgezogen werden. Kleine Bohrungen, schmale Schlitze und Absätze schaffen lokale Fallen, selbst wenn das Gesamtteil offen ist.
Der Zustand der Werkzeugschneide verändert den Span. Eine verschlissene oder ungeeignete Schneide kann reiben, verschmieren oder einen Span bilden, der schwer zu brechen ist. Auch der Eingriff ist wichtig: Die pro Zahn oder pro Umdrehung abgetragene Materialmenge beeinflusst Spandicke und -form. Es gibt keinen allgemein richtigen Vorschub- oder Drehzahlwert ohne die genaue Legierung, Werkzeugbestückung, Geometrie, Maschine und Einrichtung. Verwenden Sie die Empfehlungen des Werkzeuglieferanten und einen kontrollierten Versuch, anstatt eine Zahl von einer anderen Messingsorte oder Maschine zu übernehmen.
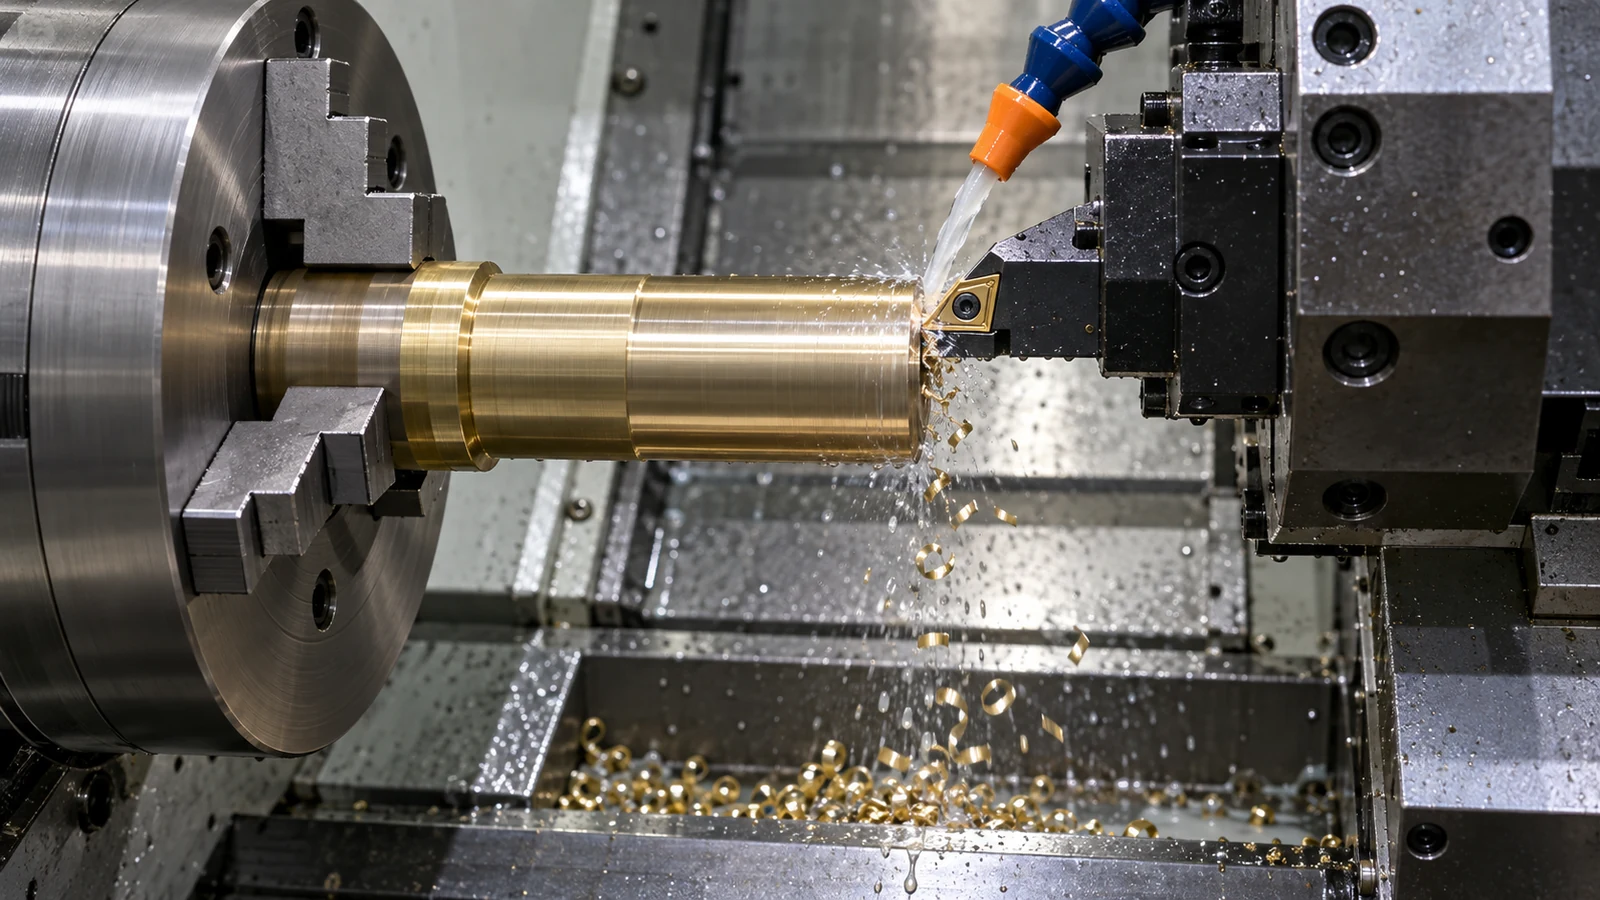
Kühlmittel kann helfen, Späne abzuführen, wenn seine Richtung und sein Druck die Schnittzone erreichen, aber Kühlmittel kann eine abgeschlossene Geometrie oder einen Werkzeugweg, der Späne in eine Ecke drückt, nicht ausgleichen. Bei manchen Merkmalen ist ein Werkzeugwechsel oder eine überarbeitete Reihenfolge wirksamer als eine Erhöhung des Kühlmitteldurchflusses. Wenn das Teil CNC-Drehen, den Spanfluss an Schultern, Nuten und Bohrungen als Teil der Drehstrategie bewerten.
Das Merkmalsmuster lesen
| Wo sich Späne sammeln | Was zu untersuchen ist | Warum der Ort wichtig ist |
|---|---|---|
| Hinter einer gedrehten Schulter | Spanrichtung, Werkzeuganstellung und Freiraum an der Schulter | Die Schulter kann verhindern, dass ein Span vom Werkstück wegwandert |
| In einer Tasche oder einem Schlitz | Räumfreiraum, Eingriff des Werkzeugs und Reihenfolge der Durchgänge | Wiederzerspante Fragmente können den Boden oder die Seitenwand beschädigen |
| An einer Kreuzungsbohrung | Bohrreihenfolge und Spanabfuhr aus jeder Öffnung | Der zweite Arbeitsgang kann Späne aus dem ersten einschließen oder falten |
| Auf einem fertigen Durchmesser | Ob Späne bei einem späteren Durchgang auf die Oberfläche zurückkehren | Ein Span kann eine ansonsten akzeptable Oberfläche zerkratzen |
| In der Nähe eines Werkzeugs oder Halters | Freiraum, Abschirmung und Spanabfuhrweg | Ein Wickelspan kann zu einem Prozesssicherheitsproblem werden, nicht nur zu einem kosmetischen Defekt |
Das Muster kann auch zeigen, ob das Problem stabil ist. Wenn sich Späne bei jedem Teil in derselben Taschentasche sammeln, ist der Weg möglicherweise vorhersehbar und korrigierbar. Wenn der Ort mit dem Werkzeugverschleiß oder der Chargenposition variiert, prüfen Sie die Schneidkante und die Prozesskontrollen, bevor Sie das Teil neu konstruieren. Wenn das Problem erst nach einem bestimmten Sekundärmerkmal auftritt, überprüfen Sie die Reihenfolge der Arbeitsgänge.
Bei sich kreuzenden Kanälen sind nach jedem Arbeitsgang sowohl der Eintritt als auch der Austritt zu prüfen. Ein Span kann von einer Seite geräumt aussehen, während er tiefer im Kanal stecken bleibt. Verlassen Sie sich nicht auf einen abschließenden Druckluftstoß als einzigen Nachweis, dass ein komplexer Hohlraum sauber ist; definieren Sie das erforderliche Sauberkeitsniveau und eine für das Merkmal geeignete Prüfmethode.
Schnitt und Operationsreihenfolge anpassen
Beginnen Sie mit einer risikofarmen Abfolge von Prüfungen. Bestätigen Sie, dass das richtige Werkzeug und die richtige Wendeschneidplatte montiert sind, prüfen Sie die Schneidkante auf Verschleiß oder Beschädigung und vergewissern Sie sich, dass der Spanweg nicht durch eine Vorrichtung oder angrenzende Geometrie blockiert wird. Ändern Sie dann jeweils eine Prozessvariable. Je nach Arbeitsgang kann es sich lohnen, eine andere Werkzeuggeometrie, Eingriffsgröße, Schnittrichtung oder Spanbruchstrategie zu testen. Halten Sie die Werkstückaufnahme und die Prüfmethode konstant, damit das Ergebnis zuordenbar ist.
Die Reihenfolge der Arbeitsgänge kann wichtiger sein als erwartet. Wenn eine Querbohrung gebohrt wird, bevor eine benachbarte Tasche geöffnet wird, kann der spätere Arbeitsgang einen Austritt schaffen, der die Spanabfuhr unterstützt – oder er kann Material in die Bohrung drücken. Umgekehrt kann das Bohren, nachdem die umgebenden Flächen fertig bearbeitet sind, Späne auf einer Oberfläche hinterlassen, die sich ohne Beschädigung nur schwer reinigen lässt. Vergleichen Sie Sequenzoptionen anhand eines Musters und prüfen Sie den tatsächlichen Spanweg, nicht nur die Programmsimulation.
Für die Produktion muss eine Anpassung der Spankontrolle auch hinsichtlich Werkzeugstandzeit, Zyklusstabilität und nachgelagerter Endbearbeitung geprüft werden. Ein Prozess, der kürzere Späne erzeugt, aber den Kantenverschleiß erhöht oder eine kritische Oberfläche verändert, ist keine Verbesserung. Dokumentieren Sie den Ausgangszustand, die Anpassung, die Anzahl der bewerteten Teile und die Auswirkung sowohl auf die Späne als auch auf die Teilemerkmale.
Wann die Legierungsauswahl wirklich zählt
Die Legierungswahl ist wichtig, wenn die funktionalen Anforderungen des Teils Alternativen zulassen und wenn das Materialverhalten den Prozess durchgängig einschränkt. Verschiedene Messingsorten können sich in Bearbeitbarkeit, Umformverhalten, Korrosionsanforderungen, Leitfähigkeit und Beschränkungen des Bleigehalts unterscheiden. Die richtige Wahl hängt vom Teil und seinen Einsatzbedingungen ab; “beste Spankontrolle” kann nicht losgelöst von diesen Randbedingungen betrachtet werden.
Bevor Sie die Sorte ändern, bestätigen Sie die geforderte Spezifikation, den Härtezustand, behördliche oder kundenspezifische Beschränkungen sowie etwaige Füge- oder Oberflächenanforderungen. Vergleichen Sie die genauen Werkstoffbezeichnungen – nicht nur allgemeine Bezeichnungen wie “Automatenmessing”. Die Informationen zu Messingwerkstoffen auf der Website sind ein Ausgangspunkt für das Verständnis der verfügbaren Werkstofffamilie, während die Zeichnung und die Einkaufsspezifikation die tatsächliche Anforderung bestimmen.
Wenn die Legierung festgelegt ist, sollte sich die Prozessentwicklung auf Werkzeuge, Zugänglichkeit, Eingriff, Abfuhr und Reihenfolge konzentrieren. Wenn die Legierung zur Überprüfung offensteht, behandeln Sie einen Sortenwechsel als Konstruktionsentscheidung: Prüfen Sie die Auswirkungen auf Festigkeit, Korrosionsbelastung, Leitfähigkeit, Umformung und nachgelagerte Arbeitsgänge. Ein Spankontrollproblem allein ist kein ausreichender Nachweis, um einen Materialaustausch zu genehmigen.
Fragen, die Einkäufer und Ingenieure stellen
Sind lange Messingspäne immer ein Zeichen für eine schlechte Schnittbedingung?
Nicht immer. Ein Span kann beherrschbar sein, wenn er sicher abgeführt wird und weder das Werkstück noch das Werkzeug berührt. Zum Problem wird er, wenn er sich wickelt, sich in einer Kontur festsetzt, den Abfluss blockiert oder eine Oberfläche beschädigt.
Sollte eine Werkstatt die Messingsorte wechseln, um Spanverwicklungen zu lösen?
Erst nachdem die Teileanforderungen einen Werkstoffwechsel zulassen und die Prozessnachweise auf das Materialverhalten als primäre Einschränkung hinweisen. Zunächst sind verschlissene Werkzeuge, schlechte Zugänglichkeit, eingeschlossene Späne und eine Abfolge der Arbeitsgänge, die die Spanabfuhr verhindert, auszuschließen.
Kann Kühlmittel allein verhindern, dass Späne erneut zerspant werden?
In einer gut zugänglichen Schnittzone kann es helfen, aber es kann die Spanabfuhr aus einer Sacklochvertiefung oder einem blockierten Kanal nicht garantieren. Prüfen Sie Geometrie, Werkzeugweg und Spanabfuhrwege ebenso wie die Kühlmittelrichtung.