
L'usinage du MP35N exige une correspondance claire entre le stock acheté et les propriétés attendues dans le composant fini. Le nom de l'alliage n'indique pas à l'atelier la quantité d'écrouissage que le matériau a subie ni s'il a été vieilli. Ces détails influent sur le plan de fabrication et doivent être résolus avant d'appliquer une recommandation de coupe générique.
Lire l'état avant de lire une cote d'usinabilité
Le MP35N est un alliage nickel-cobalt-chrome-molybdène dont la résistance peut être développée par écrouissage et vieillissement. Les données techniques des fournisseurs décrivent différents états, de sorte qu'une seule valeur de dureté ou de résistance tirée d'une brochure ne peut représenter chaque barre, tige ou autre forme de produit disponible.
Pour l'approvisionnement, la question utile est de savoir si le certificat matière et l'état commandé satisfont l'exigence du plan. Demandez la spécification applicable, la forme et la dimension fournies, l'état et les essais requis. Si le concepteur spécifie les propriétés finales, confirmez comment ces propriétés sont obtenues et démontrées pour la voie proposée.
Cette distinction importe lors de la sélection de matériaux à haute résistance. Le choix de la famille d'alliages est le premier filtre. L'adéquation de l'état du stock à la pièce finie est la décision suivante, et elle doit rester visible tout au long de l'usinage, des traitements externes et du contrôle.
Un petit composant peut contenir l'opération la plus difficile
L'enveloppe de la pièce seule est un mauvais guide de la difficulté de fabrication. Un manchon court avec une caractéristique interne profonde peut restreindre plus sévèrement la taille de l'outil et l'évacuation des copeaux qu'un arbre plus grand et accessible. Une goupille élancée peut être simple lorsqu'elle est soutenue par le stock et sensible à la déflexion après l'usinage de son diamètre final.
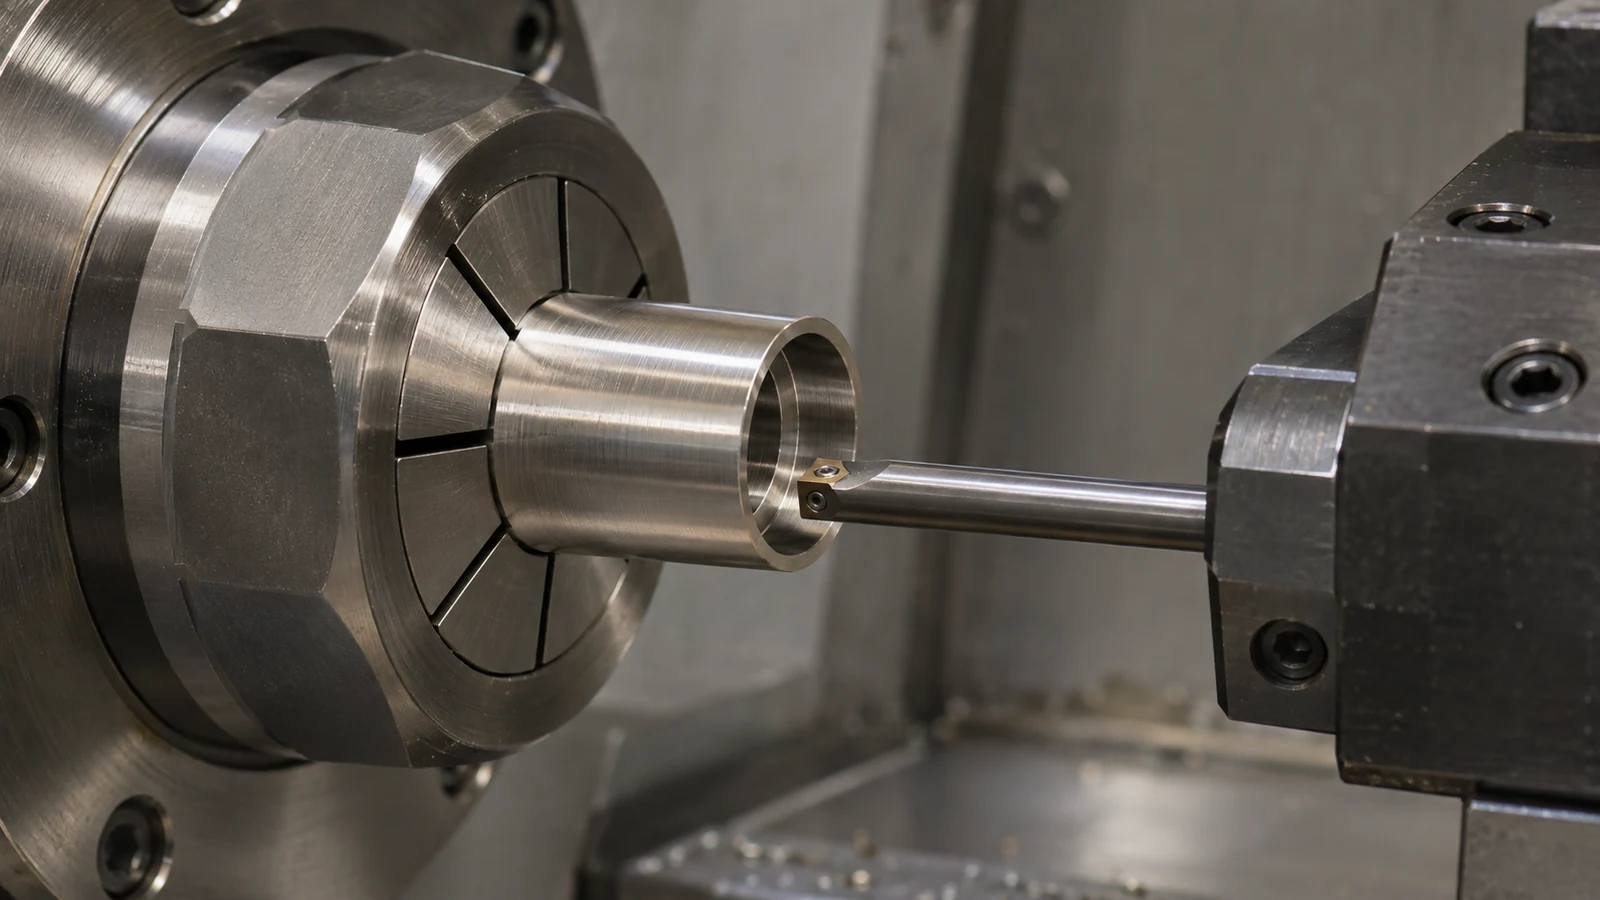
Examinez chaque caractéristique restrictive avant de calculer un prix de lot. Tenez compte de l'approche de l'outil, de la distance par rapport au support, de l'endroit où les copeaux peuvent s'échapper et de la manière dont la caractéristique sera mesurée. Pour un alésage, distinguez la profondeur requise par la fonction de la profondeur supplémentaire qui ne fait que rendre le plan commode. Toute modification de géométrie proposée nécessite toujours l'approbation du concepteur.
A processus de tournage peut convenir aux broches, aux manchons et à la géométrie cylindrique associée. Les méplats secondaires, les trous transversaux et les rainures peuvent nécessiter une configuration supplémentaire ou exiger de l'outillage motorisé. L'intérêt de combiner ces opérations réside dans la maîtrise des relations entre les caractéristiques, et non simplement dans la réduction du nombre de machines figurant sur une feuille de gamme.
Utiliser l'essai pour établir une fenêtre de production fiable
Les recommandations du fournisseur MP35N et les données d'usinage constituent des références de départ utiles, mais elles ne forment pas un programme complet pour une nouvelle pièce. Confirmez que l'état de référence correspond au brut réel et consultez le fournisseur d'outils pour l'opération. Le porte-à-faux de l'outil, l'engagement, le maintien en position, l'amenée du liquide de refroidissement et la géométrie des caractéristiques doivent encore être évalués.
Un essai productif enregistre bien plus que l'acceptabilité visuelle de la première pièce. Suivez le comportement dimensionnel au fil des passes successives, l'aspect de la surface usinée, la gestion des copeaux et le point où l'outil ne produit plus de résultats acceptables. Établissez la règle de remplacement avant que l'usure de l'outil ne devienne une source de variation inexpliquée des pièces.
Considérez tout changement d'état du brut, de forme fournie par le fournisseur ou d'outil critique comme une raison de revoir la base de l'essai. Un lot précédent établit l'expérience d'une combinaison définie d'intrants ; il ne qualifie pas chaque pièce MP35N. Cela est particulièrement pertinent lorsqu'une commande répétée modifie une petite caractéristique qui conditionne l'accès ou la rigidité.
Empêcher la finition de masquer la limite d'acceptation
Le plan doit identifier quels bords nécessitent un traitement contrôlé et quelles surfaces sont fonctionnelles. Une instruction générale d'ébavurage peut laisser trop de latitude près d'une portée d'étanchéité étroite, d'un rebord mince ou d'une petite caractéristique de positionnement. Définissez l'état de bord souhaité là où la fonction le rend important.
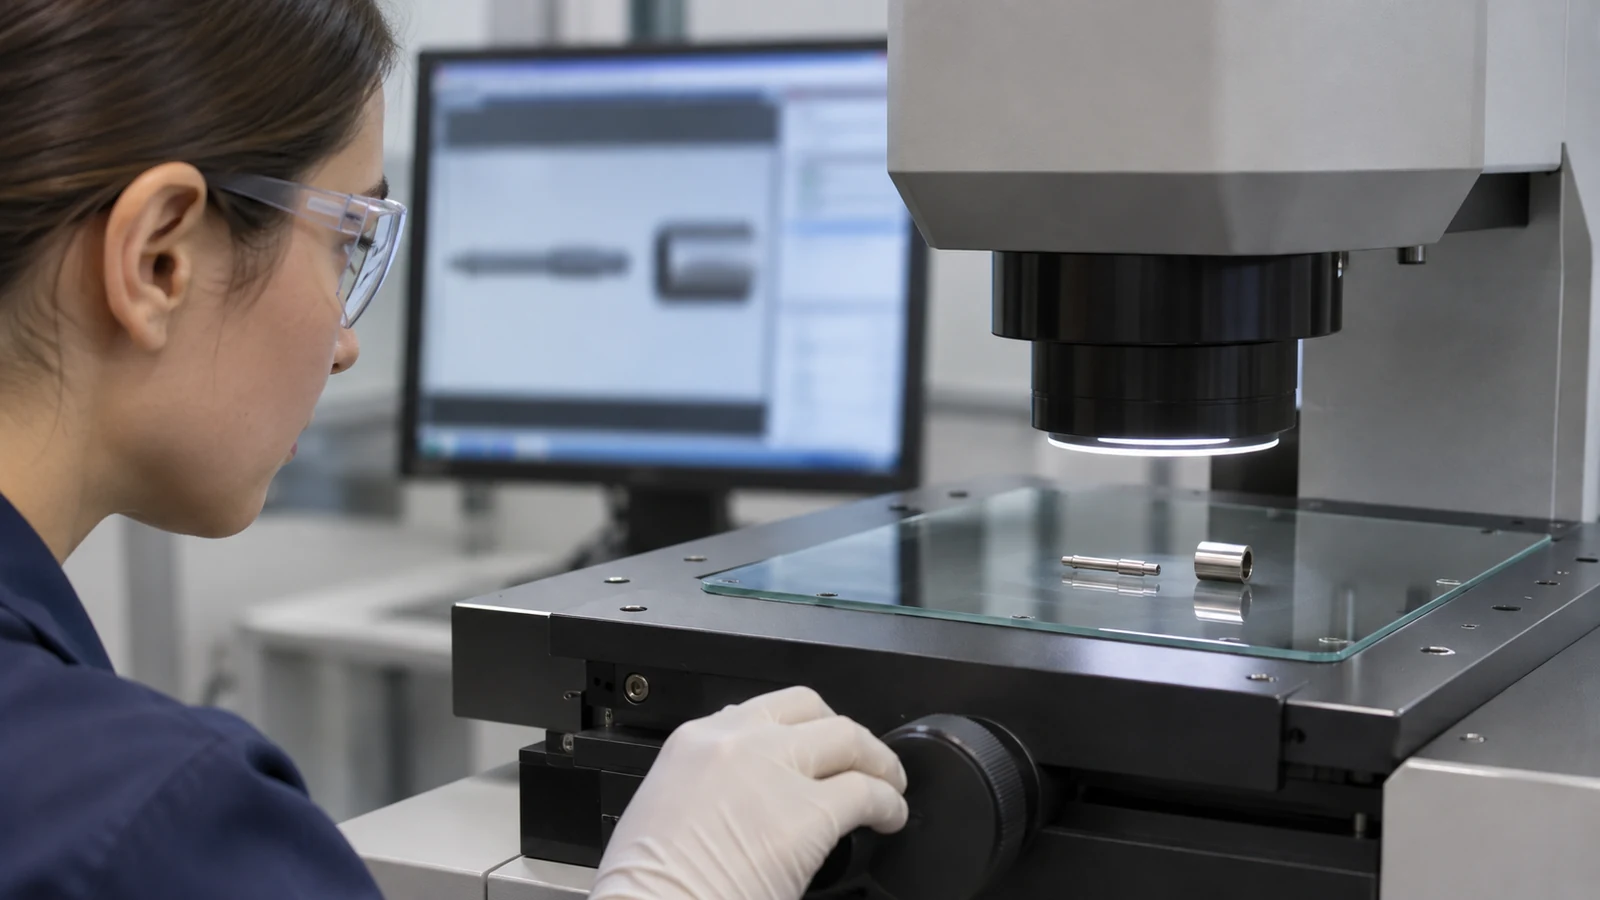
Si une opération en aval fait partie de la commande, convenez du point de mesure et du responsable. Une dimension contrôlée avant l'opération finale peut devoir être contrôlée à nouveau après celle-ci. Les exigences de nettoyage doivent de même suivre l'application réelle de la pièce et la spécification d'acceptation plutôt que d'être déduites du nom de l'alliage.
La plan d'inspection doit relier chaque exigence critique à une méthode pratique. Pour un alésage délicat ou une section mince, discutez de l'accès et de la force de mesure avant la production. Lorsque les propriétés finales du matériau sont exigées, le contrôle dimensionnel et les preuves matière servent des objectifs différents et peuvent tous deux être nécessaires.
Ce que contient une transmission de fabrication complète
Une transmission utile combine le plan approuvé, la spécification et l'état du brut, les priorités des caractéristiques, la gamme approuvée et les preuves d'acceptation. Incluez toute restriction sur les substitutions, le traitement en aval et le conditionnement des surfaces vulnérables. Ces détails permettent au fournisseur d'usinage d'évaluer la pièce de manière cohérente.
Pour une nouvelle conception, distinguez les questions d'ingénierie ouvertes des exigences de production. Si l'état final ou une tolérance inaccessible n'est pas résolu, le devis doit identifier cette dépendance. Cela évite qu'une discussion de faisabilité précoce soit prise pour l'approbation d'un procédé de fabrication finalisé.
MP35N devient une tâche d'usinage gérable lorsque l'équipe peut expliquer pourquoi le brut, la séquence et la méthode d'inspection choisis conviennent à la pièce. Le livrable est une pièce traçable fabriquée selon une exigence convenue, étayée par des enregistrements qui restent utiles à l'arrivée du lot suivant.