
Sie haben ein Zinkbauteil-Design, das sich richtig anfühlen, sich wunderschön beschichten lassen und Funktionstests überstehen muss. Die Frage ist nicht, ob Sie einen Prototyp herstellen sollten – sondern wie. Sollten Sie es aus massivem Stangenmaterial fräsen? Sollten Sie einen Ansatz mit weichen Werkzeugen wählen? Welche Zinklegierung bietet Ihnen das beste Gleichgewicht aus Bearbeitbarkeit und Festigkeit des Endteils? Und vor allem: Wie unterscheiden Sie einen leistungsfähigen CNC-Partner von einem, der Sie Wochen an Nacharbeit kostet?
Dieser Leitfaden führt durch die entscheidenden Entscheidungspunkte bei Zink-Prototypenfertigung. Statt eines allgemeinen Überblicks konzentriert er sich auf die Kompromisse, mit denen Ingenieure und Einkaufsfachleute tatsächlich konfrontiert sind – Legierungsgüten, Verfahrensauswahl, Toleranzerwartungen, Planung der Oberflächenbeschaffenheit und Lieferantenqualifizierung. Am Ende sollten Sie einen klaren Rahmen haben, um sowohl den richtigen Prototyping-Ansatz als auch den richtigen Fertigungspartner für Ihr spezifisches Projekt auszuwählen.
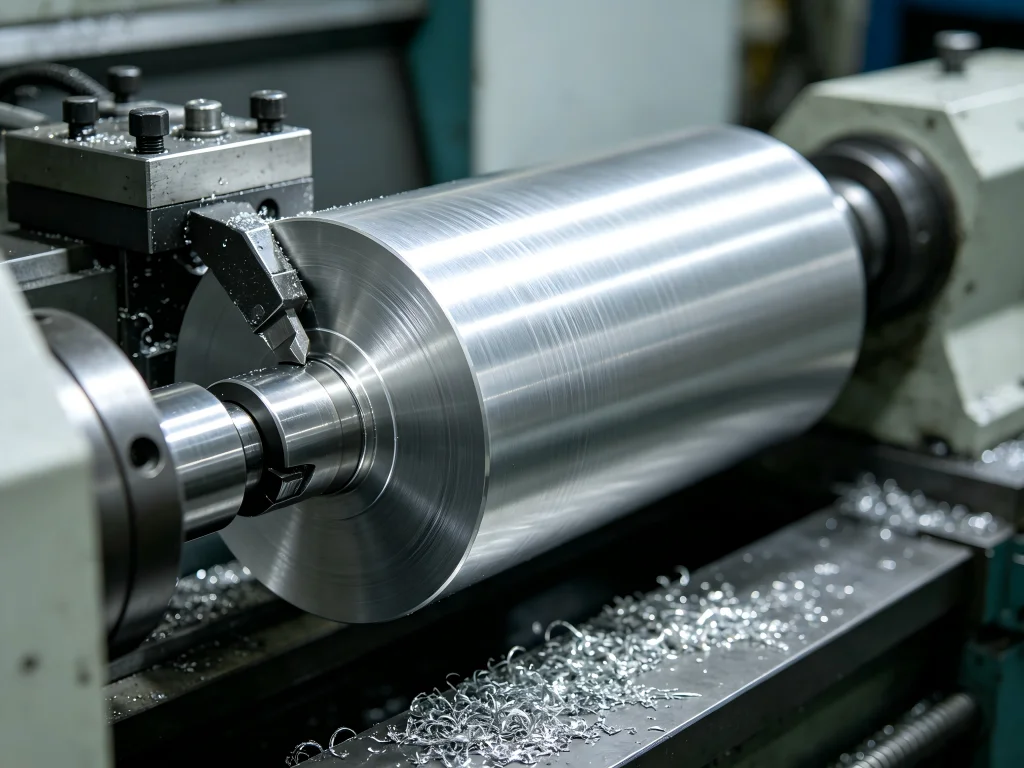
Was ist Zink-Prototypenbearbeitung und warum ist sie wichtig?
Zink-Prototypenbearbeitung bezeichnet das CNC-basierte subtraktive Verfahren zur Herstellung funktionaler Prototypen aus massivem Zink- oder Zinklegierungsmaterial – typischerweise Werkstoffen der Zamak-Serie –, um Form, Passung, Funktion und Ästhetik zu validieren, bevor in Produktionswerkzeuge investiert wird. Dieser Ansatz liegt zwischen 3D-gedruckten Konzeptmodellen und dem vollmaßstäblichen Druckguss und bietet eine Detailtreue, die Kunststoffprototypen schlicht nicht erreichen können.
Das Kernwertversprechen ist einfach: Ein gefräster Zinkprototyp verhält sich wie das endgültige Druckgussteil, weil er das dasselbe Material verwendet. Er hat die korrekte Dichte (etwa 6,6 g/cm³), die korrekten thermischen Eigenschaften und die korrekte Reaktion auf Oberflächenveredelungsverfahren wie Galvanisieren. Dies ist enorm wichtig für Produkte, bei denen wahrgenommene Qualität, Gewichtsbalance oder galvanische Optik nicht verhandelbar sind – man denke an Luxus-Armaturengriffe, Automobil-Innenraumzierrat oder Gehäuse von Premium-Consumer-Elektronik.
Aus Einkaufsperspektive, Zink-Prototypenfertigung dient es als Versicherung gegen teure Werkzeugfehler. Ein Druckgusswerkzeug kann Zehntausende Dollar kosten; einen Designfehler erst nach dem Schneiden dieses Werkzeugs zu entdecken, ist eine finanzielle Katastrophe. Die Bearbeitung einiger Prototypen aus massivem Zinkstangenmaterial kostet einen Bruchteil dieser Werkzeuginvestition und liefert echte, verlässliche Daten darüber, wie das Endteil abschneiden wird.
Kritischer Entscheidungspunkt: Welche Zinklegierung sollten Sie spezifizieren?
Nicht alle Zinklegierungen lassen sich gleich bearbeiten, und nicht alle sind für jede Anwendung gleichermaßen geeignet. Die Wahl der Legierung beeinflusst Bearbeitbarkeit, Werkzeugverschleiß, endgültige mechanische Eigenschaften, Beschichtungsergebnisse und Kosten. Hier ist ein Vergleich der gängigsten Güten, die verwendet werden in Zink-Prototypenfertigung.
| Legierungsgüte | Legierungszusammensetzung | Zugfestigkeit (MPa) | Härte (Brinell) | Bearbeitbarkeit | Beste Anwendung |
|---|---|---|---|---|---|
| Zamak 3 | Zn-4Al | ~283 | ~82 | Ausgezeichnet | Allgemeine Beschläge, Automobilzierleisten, Badezimmerarmaturen, Gehäuse für Unterhaltungselektronik |
| Zamak 5 | Zn-4Al-1Cu | ~331 | ~91 | Sehr gut | Automobilschlösser, Zahnräder, Strukturhalterungen, Komponenten mit höherer Festigkeit |
| ZA-8 | Zn-8,4Al | ~374 | 100-110 | Gut | Buchsen, Verschleißplatten, dekorative Beschläge, kriechfeste Anwendungen |
| ZA-12 | Zn-11Al | Vergleichbar mit Gusseisen | Hoch | Mittel | Hochbelastbare Lagerflächen, Hydraulikkomponenten |
Zamak 3 ist das Arbeitspferd der Branche. Es bietet die beste Gesamtbalance aus physikalischen Eigenschaften, Maßhaltigkeit und Oberflächenbeschaffenheit. Wenn Sie unsicher sind, welche Legierung Sie wählen sollen, ist Zamak 3 in der Regel der sicherste Ausgangspunkt für die meisten Zink-Prototypenfertigung Projekte.
Zamak 5 fügt dem Zamak-3-Grundwerkstoff etwa 11 % Kupfer hinzu, was die Zugfestigkeit und Härte erhöht, aber die Duktilität leicht verringert. Es weist zudem eine bessere Kriechfestigkeit auf, wodurch es sich für Teile eignet, die über längere Zeit Dauerlasten ausgesetzt sind. Der Kompromiss ist ein etwas höherer Werkzeugverschleiß während der Bearbeitung.
Die ZA-Serie (ZA-8, ZA-12) enthält einen höheren Aluminiumanteil und bietet größere Festigkeit und Härte als die Zamak-Sorten. Diese Legierungen werden seltener für Prototypen verwendet, können aber spezifiziert werden, wenn das endgültige Serienteil aus ZA-Material bestehen wird und Sie die Eigenschaften frühzeitig validieren müssen.
Prozesskompromisse: CNC-Bearbeitung vs. alternative Prototyping-Methoden
Eine der häufigsten Debatten in Zink-Prototypenfertigung ist, ob aus Vollmaterial zerspannt oder andere Wege eingeschlagen werden sollen. Jeder Ansatz hat ein eigenes Kosten- und Fähigkeitsprofil.
CNC-Bearbeitung aus massivem Stangenmaterial
Dies ist der direkteste Weg zu einem funktionsfähigen Zink-Prototyp. Es ist keine Investition in Werkzeuge erforderlich, was ihn ideal für Design-Iterationszyklen macht. Sie können Teile innerhalb von Tagen statt Wochen in Händen halten. Die Nachteile sind höhere Stückkosten (insbesondere bei komplexen Geometrien) und Materialverschwendung durch das subtraktive Verfahren. Für Stückzahlen unter 50–100 Stück ist die Bearbeitung aus dem Vollen jedoch in der Regel die kosteneffektivste und schnellste Option.
Gießen im Schwerkraftverfahren mit Soft Tooling
Beim Schwerkraftgießen werden Gips- oder Silikonformen verwendet, die etwa 10% einer Serienform kosten. Dieser Ansatz ermöglicht Bauteile mit endkonturnahen Formen, wodurch der erforderliche CNC-Bearbeitungsaufwand reduziert wird. Er ist ein guter Mittelweg für Stückzahlen zwischen 50 und 500 Stück, bei denen die Stückkosten allmählich relevant werden, aber vollständige Druckgussformen noch verfrüht sind.
Prototypen-Druckguss
Für höhere Stückzahlen oder wenn Sie den eigentlichen Gießprozess selbst validieren müssen, kann Prototypen-Druckguss mit Aluminium- oder Weichstahlformen geeignet sein. Die Werkzeugkosten sind höher als beim Schwerkraftgießen, aber niedriger als bei serienreifen Werkzeugen. Dieser Weg ist sinnvoll, wenn Sie Füllmuster, Porosität oder andere gussspezifische Eigenschaften testen müssen.
Der Entscheidungsrahmen sieht wie folgt aus:
- 1–50 Teile, schnelle Iteration: CNC-Bearbeitung aus Vollmaterial (Stangenmaterial)
- 50–500 Teile, komplexe Geometrie: Schwerkraftgießen + nachträgliche CNC-Fertigbearbeitung
- 500+ Teile oder Validierung des Gießprozesses: Prototypen-Druckguss
Überlegungen zu Oberflächenfinish und Galvanisierung
Die Fähigkeit von Zink, galvanische Beschichtungen anzunehmen, ist einer seiner entscheidenden Vorteile für dekorative Anwendungen. Allerdings sind nicht alle Oberflächenfinishes gleich, und die Wahl des Finishes wirkt sich auf verschiedene Weise auf Ihren Prototyping-Ansatz aus.
Verchromung ist die gebräuchlichste High-End-Oberfläche für Zinkteile. Zinklegierungen lassen sich hervorragend verchromen und erzeugen eine spiegelähnliche Oberfläche, die polierten Edelstahl zu einem Bruchteil der Kosten nachahmt. Wenn Ihr Endprodukt verchromt werden soll, muss Ihr Prototyp aus derselben Zinklegierung gefertigt werden und denselben galvanischen Prozess durchlaufen, um das endgültige Erscheinungsbild zu validieren.
Vernickelung bietet eine harte, verschleißfeste Oberfläche und wird häufig für Funktionsteile spezifiziert, die Reibung oder wiederholter Handhabung ausgesetzt sind.
Chromatierungskonversionsbeschichtungen (klar, gelb oder schwarz) bieten Korrosionsbeständigkeit bei minimaler Maßänderung. Diese werden oft für Komponenten spezifiziert, die in leicht korrosiven Umgebungen eingesetzt werden, aber keine dekorative Verchromung erfordern.
Pulverbeschichtung und Lackierung sind ebenfalls gangbare Optionen, erfordern jedoch eine ordnungsgemäße Oberflächenvorbereitung (Phosphatierungskonversionsbeschichtungen oder Zinkchromatgrundierungen), um die Haftung zu gewährleisten.
Ein kritischer Aspekt: Die Oberflächenveredelung erhöht die Dicke des Teils. Die Plattierungsschichten können zwischen 5 und 25 Mikrometern (0,0002″ bis 0,001″) liegen. Wenn Ihr Prototyp kritische Passflächen oder enge Toleranzen aufweist, müssen Sie diese zusätzliche Dicke in Ihrer Bearbeitungsstrategie berücksichtigen. Viele Werkstätten bearbeiten kritische Merkmale etwas untermaßig, um den Plattierungsaufbau auszugleichen.
Wichtige Auswahlkriterien für einen Zink-Prototypenbearbeitungspartner
Die Auswahl des richtigen Lieferanten für Zink-Prototypenfertigung umfasst mehr als den Vergleich von Stückpreisangeboten. Hier sind die Faktoren, die einen zuverlässigen Partner von einem riskanten unterscheiden.
Materialbeschaffung und Rückverfolgbarkeit
Nicht jedes Zamak-Halbzeug ist gleich. Ein leistungsfähiger Partner bezieht hochwertige Legierungsblöcke mit dokumentierten Materialzertifikaten. Dies ist wichtig, da Schwankungen in der Legierungszusammensetzung die Bearbeitbarkeit, die Maßhaltigkeit und die Plattierungsergebnisse beeinflussen können. Fragen Sie potenzielle Lieferanten nach ihrer Materiallieferkette und ob sie Werksprüfzeugnisse bereitstellen können.
Toleranzfähigkeit
Standard-CNC-Bearbeitungstoleranzen für Zink liegen typischerweise im Bereich von ±0,025 mm bis ±0,125 mm. Erfahrene Werkstätten können jedoch bei kritischen Merkmalen Toleranzen von bis zu ±0,012 mm einhalten. Für Zink-Prototypenfertigung, hält Jucheng Precision Toleranzen von ±0,02 mm als Standardangebot ein. Wenn Ihr Design engere Toleranzen erfordert, prüfen Sie, ob der Lieferant über die Ausrüstung und Prozesskontrollen verfügt, um diese konsistent zu liefern.
Unterstützung bei Design for Manufacturability (DFM)
Die besten Lieferanten bieten eine DFM-Analyse vor Beginn der Bearbeitung an. Dieser Service identifiziert potenzielle Probleme – dünne Wände, die schwingen können, innere Ecken, die nicht scharf geschnitten werden können, tiefe Taschen, die spezielle Werkzeuge erfordern – und schlägt Optimierungen vor, die Kosten und Lieferzeit reduzieren, ohne die Funktion zu beeinträchtigen. Ein Lieferant, der kostenloses DFM-Feedback bietet, demonstriert sowohl Leistungsfähigkeit als auch Partnerschaftsabsicht.
Interne Oberflächenveredelungskapazitäten
Die Zink-Prototypenfertigung umfasst häufig eine Nachbearbeitung durch Zerspanung – Polieren, Galvanisieren oder Beschichten. Lieferanten mit eigener Oberflächenveredelung können den gesamten Workflow vom Rohmaterial bis zum fertigen Teil steuern, wodurch der Koordinationsaufwand und das Qualitätsrisiko reduziert werden. Fragen Sie, ob die Oberflächenveredelung im Haus oder durch Unterauftragnehmer erfolgt, und fordern Sie Beispiele fertig bearbeiteter Teile an, um die Qualität zu beurteilen.
Lieferzeit und Kommunikation
Rapid Prototyping ist per Definition zeitkritisch. Ein Lieferant, der klare, realistische Lieferzeitschätzungen liefert und während des gesamten Projekts eine reaktionsschnelle Kommunikation aufrechterhält, sollte gegenüber einem bevorzugt werden, der etwas niedrigere Preise bietet, aber Antworten verzögert. Suchen Sie nach Werkstätten, die Projektverfolgung und proaktive Statusaktualisierungen anbieten.
Anwendung im Fokus: Wo die Zink-Prototypenbearbeitung ihre Stärken ausspielt
Zink-Prototypenbearbeitung findet ihre stärksten Einsatzfälle in Branchen, in denen Materialeigenschaften und Oberflächenbeschaffenheit nicht verhandelbar sind.
Automobilindustrie stellt einen der größten Anwendungsbereiche dar. Zinklegierungen werden für Innenverkleidungskomponenten, Türgriffe, Schließmechanismen und Strukturhalterungen verwendet. Die Prototypenfertigung dieser Teile aus Zink ermöglicht es Ingenieuren, Passform, Haptik und Haltbarkeit unter realen Bedingungen zu validieren, bevor sie sich auf Produktionswerkzeuge festlegen. Das Gewicht und die thermischen Eigenschaften von Zink sind besonders wichtig für Komponenten, die mit anderen Metallteilen in Wechselwirkung treten oder Temperaturschwankungen ausgesetzt sind.
Unterhaltungselektronik ist ein weiterer wichtiger Anwendungsbereich. Die EMI-/RFI-Abschirmeigenschaften von Zink machen es wertvoll für Gehäuse, die empfindliche Elektronik vor elektromagnetischen Störungen schützen. Das Material bietet zudem eine hochwertige “Haptik”, die Kunststoff nicht nachbilden kann – ein kritischer Faktor für High-End-Geräte, bei denen die wahrgenommene Qualität die Kaufentscheidung bestimmt.
Beschläge und Sanitärarmaturen geben häufig Zink wegen seiner Galvanisiereigenschaften vor. Wasserhahngriffe, Duschköpfe und dekorative Beschläge sind oft Zinkdruckgussteile mit Chrom- oder Nickelbeschichtung. Die Prototypenfertigung dieser Teile aus Zink ermöglicht es Designern, das endgültige ästhetische und taktile Erlebnis vor der Werkzeugerstellung zu validieren.
Robotik und Automatisierung Komponenten verwenden zunehmend Zink für Präzisionsgehäuse und Strukturelemente. Die Maßhaltigkeit und Zerspanbarkeit des Materials machen es geeignet für Komponenten, die enge Toleranzen und zuverlässige Leistung über viele Zyklen erfordern.
Design-Tipps für zerspanbare Zink-Prototypen
Um die besten Ergebnisse zu erzielen aus Zink-Prototypenfertigung, beachten Sie diese Designrichtlinien:
- Angemessene Wandstärke beibehalten. Vermeiden Sie Wandstärken unter 0,8 mm (0,03″), um Vibrationen oder Verformungen während der Bearbeitung zu verhindern.
- Innenradien angeben. Da Schneidwerkzeuge zylindrisch sind, weisen Innencken einen Radius statt einer scharfen Kante auf. Konstruieren Sie mit geeigneten Verrundungen, um kostspielige EDM-Nachbearbeitung zu vermeiden.
- Entformungsschrägen berücksichtigen. Obwohl beim CNC-Fräsen aus Vollmaterial keine Entformungsschräge erforderlich ist, kann das frühzeitige Einplanen von Entformungsschrägen spätere Werkzeugänderungen ersparen, falls Ihr Prototyp schließlich auf Druckguss umgestellt wird.
- Tiefe Merkmale einplanen. Sehr tiefe Taschen oder Bohrungen können spezielle Werkzeuge erfordern und die Bearbeitungszeit erhöhen. Konstruieren Sie Merkmale nach Möglichkeit so, dass sie mit Standard-Werkzeuglängen zugänglich sind.
- Schichtdicke der Beschichtung berücksichtigen. Falls der Prototyp beschichtet werden soll, klären Sie mit Ihrem Zerspanungsfachmann, ob kritische Maße untermaßig gefertigt werden sollten, um die Beschichtungsschicht zu berücksichtigen.
Häufig gestellte Fragen zur CNC-Bearbeitung von Zinkprototypen
Ist die CNC-Bearbeitung von Zink teurer als Druckguss?
Bei hohen Stückzahlen ist Druckguss pro Teil deutlich günstiger. Für Prototypen und Kleinserien (typischerweise unter 100 Stück) ist die CNC-Bearbeitung aus Vollmaterial jedoch kosteneffizienter, da keine Werkzeuginvestition erforderlich ist. Der Break-even-Punkt hängt von der Teilekomplexität und -geometrie ab, doch in der Regel ist die Bearbeitung das bevorzugte Verfahren für Validierungsstückzahlen.
Können Zinkprototypen genau wie Serienteile beschichtet werden?
Ja – dies ist einer der Hauptvorteile von Zink-Prototypenfertigung. Ein gefräster Zinkprototyp kann denselben Beschichtungsprozess durchlaufen wie ein druckgegossenes Serienteil und ein identisches optisches Ergebnis erzielen. So können Sie das endgültige Aussehen, die Haftung der Beschichtung und die Maßänderungen durch die Beschichtungsschicht validieren, bevor Sie sich auf Werkzeuge festlegen.
Welche Toleranzen kann ich bei der CNC-Bearbeitung von Zink erwarten?
Standardtoleranzen liegen typischerweise zwischen ±0,025 mm und ±0,125 mm. Mit spezialisierten Anlagen und sorgfältiger Prozesskontrolle sind Toleranzen von bis zu ±0,012 mm erreichbar. Für die meisten Prototypenanwendungen ist ±0,02 mm ausreichend und stellt einen guten Kompromiss zwischen Kosten und Präzision dar.
Wie schlägt sich Zink im Vergleich zu Aluminium beim Prototyping?
Zink ist deutlich dichter als Aluminium (6,6 g/cm³ vs. 2,7 g/cm³), was bedeutet, dass sich Zink-Prototypen schwerer und massiver anfühlen. Zink lässt sich außerdem leichter galvanisieren und bietet eine bessere EMI-Abschirmung. Aluminium ist leichter und in der Regel pro Volumeneinheit weniger teuer. Die Wahl hängt davon ab, ob Gewicht, Haptik und Galvanisierungsmerkmale für Ihre Designvalidierung entscheidend sind.
Wie lange dauert die Zerspanung von Zink-Prototypen typischerweise?
Die Lieferzeiten variieren je nach Teilekomplexität und Auslastung des Lieferanten. Einfache Teile können in 3–5 Werktagen gefertigt werden; komplexe Teile mit mehreren Aufspannungen und Oberflächenanforderungen können 10–15 Werktage dauern. Viele Lieferanten bieten Eiloptionen für dringende Projekte an.
Welche Dateiformate muss ich für ein Angebot bereitstellen?
Die meisten Lieferanten bevorzugen ein 3D-CAD-Modell im Format .STEP oder .IGES sowie eine 2D-Konstruktionszeichnung (PDF oder DWG), in der kritische Maße, Toleranzen und Anforderungen an die Oberflächenbeschaffenheit klar angegeben sind. Die Bereitstellung beider Dateien gewährleistet eine genaue Angebotserstellung und verringert das Risiko von Fehlinterpretationen.
Können Zink-Prototypen für Funktionstests verwendet werden?
Ja – dies ist der Hauptzweck von Zink-Prototypenfertigung. Da der Prototyp aus demselben Material wie das endgültige Serienteil gefertigt wird, kann er mechanischen, thermischen und Korrosionstests unterzogen werden, die gültige Daten für die Designvalidierung liefern.
Warum Jucheng Precision bei der Zerspanung von Zink-Prototypen heraussticht
Jucheng Precision hat sich einen Ruf für die Lieferung hochpräziser Zink-Prototypen erarbeitet, die die Lücke zwischen digitalem Design und Produktionsrealität schließen. Der Ansatz des Unternehmens für Zink-Prototypenfertigung basiert auf mehreren unverwechselbaren Fähigkeiten.
Materialexpertise steht im Mittelpunkt des Angebots von Jucheng. Das Team arbeitet mit gängigen Zamak-Sorten, darunter Zamak 3 und Zamak 5, und bezieht hochwertige Legierungsblöcke, die der Zusammensetzung der endgültigen Produktionsmaterialien entsprechen. Diese Sorgfalt bei der Materialtreue stellt sicher, dass sich die Prototypen in jeder relevanten Hinsicht wie Serienteile verhalten.
Präzisionsbearbeitung ist ein weiterer Eckpfeiler. Die CNC-Fräszentren von Jucheng halten standardmäßig Toleranzen von ±0,02 mm ein. Für kritische Merkmale kann die Werkstatt mit spezialisierten Geräten und Verfahren noch engere Toleranzen erreichen. Diese Präzision ist entscheidend für die Validierung der Passung mit Gegenkomponenten und dafür, dass galvanische Oberflächen die kosmetischen Standards erfüllen.
Integrierte Oberflächenbearbeitung hebt Jucheng von Werkstätten ab, die die Nachbearbeitung auslagern. Die Einrichtung bietet hauseigenes Polieren, gefolgt von Verchromen, Vernickeln oder Vergolden, um Class-A-Oberflächen zu erzielen. Diese Integration verkürzt die Lieferzeit, beseitigt Koordinationsaufwand und gewährleistet die Qualitätskontrolle über den gesamten Workflow vom Rohmaterial bis zum fertigen Teil.
DFM-Unterstützung wird kostenlos bereitgestellt. Die Ingenieure von Jucheng prüfen Konstruktionsdateien und schlagen Optimierungen vor, die Kosten und Durchlaufzeit reduzieren, ohne die Funktion zu beeinträchtigen. Dieser Service deckt häufig erhebliche Einsparungen auf und hilft, kostspielige Konstruktionsänderungen später im Entwicklungszyklus zu vermeiden.
Die Überbrückung zur Serienproduktion ist vielleicht die wertvollste Fähigkeit, die Jucheng bietet. Das Unternehmen bietet sowohl Zink-CNC-Bearbeitung für Prototypen als auch vollmaßstäbliche Druckgussfertigung für die Produktion. Das bedeutet, dass ein Projekt mit bearbeiteten Prototypen zur Validierung beginnen und dann nahtlos zum Druckguss für die Serienfertigung übergehen kann, ohne den Lieferanten zu wechseln. Die Kontinuität bei Materialspezifikation, Qualitätsstandards und technischer Unterstützung reduziert Risiken und beschleunigt die Markteinführung.
Für Ingenieure und Einkaufsfachleute, die Zink-Prototypenfertigung Partner bewerten, bietet Jucheng eine Kombination aus technischer Leistungsfähigkeit, Materialexpertise und integrierten Dienstleistungen, die schwer zu übertreffen ist. Der Fokus des Unternehmens auf hochpräzise Prototypen – Bauteile, die wie die endgültige Serienkomponente aussehen, sich so anfühlen und so funktionieren – adressiert den Kernbedarf, der die Zink-Prototypenfertigung überhaupt erst antreibt: die Risikominimierung vor der Investition in teure Werkzeuge.
Ob Ihr Projekt Automobilzierleisten, Gehäuse für Unterhaltungselektronik, Sanitärarmaturen oder Industriekomponenten umfasst – Jucheng liefert mit seinem Ansatz für Zink-Prototypenfertigung die Daten, das Vertrauen und die Qualität, die nötig sind, um mit Sicherheit vom Design zur Produktion zu gelangen.