
You have a zinc component design that needs to feel right, plate beautifully, and survive functional testing. The question is not whether to prototype—it is كيف. Should you machine it from solid bar stock? Should you opt for a soft tooling approach? Which zinc alloy gives you the best balance of machinability and final-part strength? And most importantly, how do you separate a capable CNC partner from one that will cost you weeks of rework?
This guide walks through the critical decision points in تصنيع نماذج أولية من الزنك. Rather than a generic overview, it focuses on the trade-offs engineers and procurement professionals actually face—alloy grades, process selection, tolerance expectations, surface finish planning, and supplier qualification. By the end, you should have a clear framework for choosing both the right prototyping approach and the right manufacturing partner for your specific project.
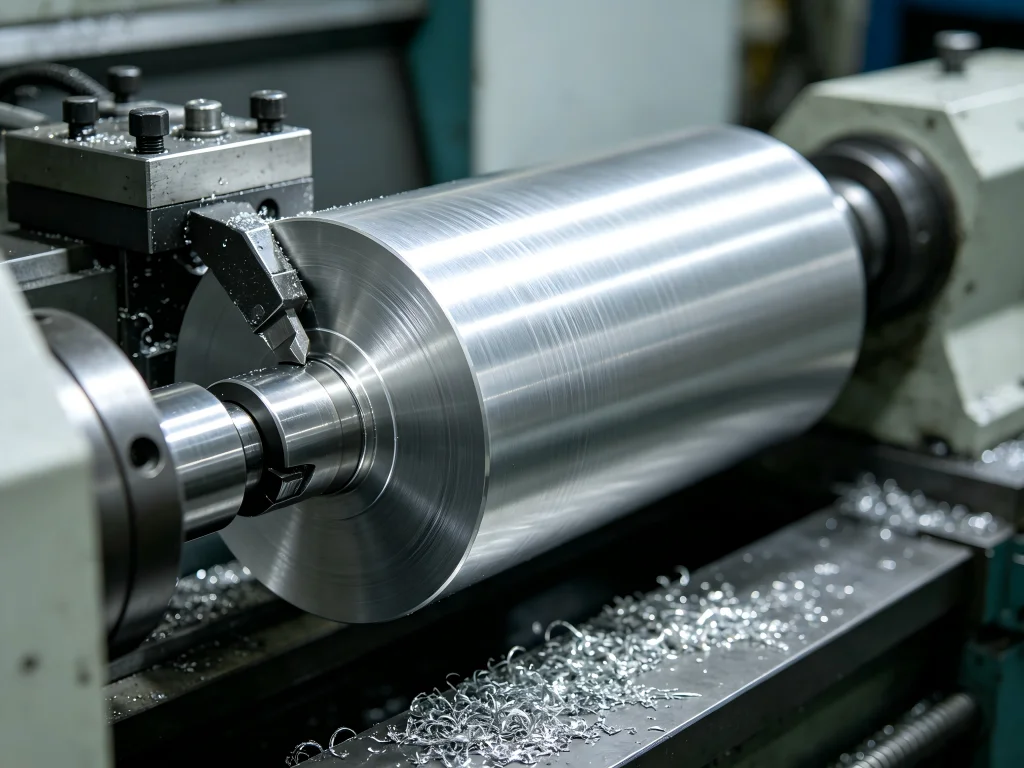
What Is Zinc Prototype Machining and Why Does It Matter?
Zinc prototype machining refers to the CNC-based subtractive process of creating functional prototypes from solid zinc or zinc alloy stock—typically Zamak series materials—to validate form, fit, function, and aesthetics before committing to production tooling. This approach sits between 3D-printed concept models and full-scale die casting, offering a fidelity level that plastic prototypes simply cannot match.
The core value proposition is straightforward: a machined zinc prototype behaves like the final die-cast part because it هو the same material. It has the correct density (approximately 6.6 g/cm³), the correct thermal properties, and the correct response to surface finishing processes like electroplating. This matters enormously for products where perceived quality, weight balance, or plated cosmetics are non-negotiable—think luxury faucet handles, automotive interior trim, or premium consumer electronics housings.
From a purchasing perspective, تصنيع نماذج أولية من الزنك serves as an insurance policy against expensive tooling mistakes. A die casting die can cost tens of thousands of dollars; finding a design flaw after that tool is cut is a financial disaster. Machining a handful of prototypes from solid zinc barstock costs a fraction of that tooling investment and delivers real, trustworthy data about how the final part will perform.
Critical Decision Point: Which Zinc Alloy Should You Specify?
Not all zinc alloys machine the same way, and not all are equally suited to every application. The choice of alloy affects machinability, tool wear, final mechanical properties, plating results, and cost. Here is a comparison of the most common grades used in تصنيع نماذج أولية من الزنك.
| Alloy Grade | تركيب المفتاح | مقاومة الشد (ميجاباسكال) | الصلابة (برينل) | قابلية التشغيل | أفضل تطبيق |
|---|---|---|---|---|---|
| Zamak 3 | Zn-4Al | ~283 | ~82 | ممتاز | العتاد العام، زخارف السيارات، تجهيزات الحمام، أغلفة الإلكترونيات الاستهلاكية |
| زاماك 5 | Zn-4Al-1Cu | ~331 | ~91 | جيد جدًا | أقفال السيارات، التروس، الأقواس الهيكلية، المكونات التي تتطلب قوة أعلى |
| ZA-8 | Zn-8.4Al | ~374 | 100-110 | جيد | البطانات، ألواح التآكل، العتاد الزخرفي، التطبيقات المقاومة للزحف |
| ZA-12 | Zn-11Al | قابل للمقارنة مع الحديد الزهر | عالية | مقبول | أسطح محامل للخدمة الشاقة، مكونات هيدروليكية |
Zamak 3 هو حصان العمل في الصناعة. يوفر أفضل توازن عام للخصائص الفيزيائية والاستقرار الأبعادي وخصائص التشطيب. إذا كنت غير متأكد من السبيكة التي يجب اختيارها، فإن Zamak 3 عادةً ما تكون نقطة البداية الأكثر أمانًا لمعظم تصنيع نماذج أولية من الزنك المشاريع.
زاماك 5 يضيف ما يقرب من 1% من النحاس إلى قاعدة Zamak 3، مما يزيد من مقاومة الشد والصلابة ولكنه يقلل قليلاً من الليونة. كما يُظهر مقاومة أفضل للزحف، مما يجعله مناسبًا للأجزاء التي ستتعرض لأحمال مستمرة بمرور الوقت. المقابل هو تآكل أعلى قليلاً للأدوات أثناء التصنيع الآلي.
إن سلسلة ZA (ZA-8، ZA-12) تحتوي على محتوى ألومنيوم أعلى وتوفر قوة وصلابة أكبر من درجات Zamak. هذه السبائك أقل استخدامًا في النماذج الأولية ولكن قد يتم تحديدها إذا كان جزء الإنتاج النهائي سيستخدم مادة ZA وكنت بحاجة إلى التحقق من الخصائص مبكرًا.
المقايضات في العملية: التصنيع الآلي CNC مقابل طرق النماذج الأولية البديلة
أحد أكثر النقاشات شيوعًا في تصنيع نماذج أولية من الزنك هو ما إذا كان يجب التصنيع الآلي من مخزون صلب أو اتباع طرق أخرى. لكل نهج ملف تكلفة وقدرات مميز.
التصنيع الآلي CNC من قضبان صلبية صلبة
هذا هو المسار الأكثر مباشرة للحصول على نموذج أولي وظيفي من الزنك. لا يوجد استثمار في الأدوات، مما يجعله مثاليًا لدورات تكرار التصميم. يمكنك الحصول على الأجزاء في يدك خلال أيام، وليس أسابيع. العيوب هي التكلفة الأعلى لكل جزء (خاصةً للأشكال الهندسية المعقدة) وهدر المواد الناتج عن عملية الطرح. ومع ذلك، للكميات التي تقل عن 50–100 قطعة، فإن التشغيل الآلي من قطعة صلبة هو عادةً الخيار الأكثر فعالية من حيث التكلفة والأسرع.
الصب بالجاذبية باستخدام أدوات ناعمة
يستخدم الصب بالجاذبية قوالب من الجبس أو السيليكون تبلغ تكلفتها حوالي 10% من قالب الإنتاج. يمكن لهذا النهج إنتاج أجزاء بأشكال شبه صافية، مما يقلل من كمية التشغيل الآلي بالحاسوب المطلوبة. وهو حل وسط جيد للكميات بين 50 و500 قطعة، حيث تبدأ التكلفة لكل جزء في الأهمية ولكن أدوات الصب بالقالب الكاملة لا تزال سابقة لأوانها.
الصب بالقالب للنماذج الأولية
للأحجام الأعلى أو عندما تحتاج إلى التحقق من صحة عملية الصب نفسها، قد يكون الصب بالقالب للنماذج الأولية باستخدام قوالب الألومنيوم أو الفولاذ الناعم مناسبًا. تكاليف الأدوات أعلى من الصب بالجاذبية ولكنها أقل من الأدوات المخصصة للإنتاج. هذا المسار منطقي عندما تحتاج إلى اختبار أنماط الملء أو المسامية أو غيرها من الخصائص الخاصة بالصب.
يبدو إطار القرار على النحو التالي:
- 1–50 قطعة، تكرار سريع: التشغيل الآلي بالحاسوب من قضبان صلبة
- 50–500 قطعة، هندسة معقدة: الصب بالجاذبية + التشطيب الثانوي بالحاسوب
- أكثر من 500 قطعة أو التحقق من صحة عملية الصب: الصب بالقالب للنماذج الأولية
اعتبارات التشطيب السطحي والطلاء الكهربائي
قدرة الزنك على قبول الطلاء الكهربائي هي واحدة من مزاياه المميزة للتطبيقات التجميلية. ومع ذلك، ليست كل عمليات التشطيب السطحي متساوية، ويتفاعل اختيار التشطيب مع نهج النماذج الأولية الخاص بك بعدة طرق.
الطلاء بالكروم هو أكثر التشطيبات الراقية شيوعًا لأجزاء الزنك. تتحمل سبائك الزنك الطلاء بالكروم بشكل استثنائي، مما ينتج تشطيبًا يشبه المرآة يحاكي الفولاذ المقاوم للصدأ المصقول بجزء بسيط من التكلفة. إذا كان منتجك النهائي يتطلب طلاء الكروم، فيجب تصنيع النموذج الأولي الخاص بك من نفس سبيكة الزنك والمرور بنفس عملية الطلاء للتحقق من المظهر النهائي.
الطلاء بالникель يوفر سطحًا صلبًا ومقاومًا للتآكل ويُحدد عادةً للمكونات الوظيفية التي تتعرض للاحتكاك أو المناولة المتكررة.
طلاءات التحويل الكروماتية (الشفافة أو الصفراء أو السوداء) توفر مقاومة للتآكل مع تغيير أبعادي ضئيل. غالبًا ما تُحدد هذه للمكونات التي ستُستخدم في بيئات تآكلية خفيفة ولكنها لا تتطلب تشطيب كروم زخرفي.
الطلاء المسحوقي و الطلاء هي أيضًا خيارات قابلة للتطبيق، رغم أنها تتطلب تحضيرًا مناسبًا للسطح (طلاءات تحويل الفوسفات أو بادئات كرومات الزنك) لضمان الالتصاق.
أحد الاعتبارات الحاسمة: إضافة التشطيب السطحي تزيد من سماكة الجزء. يمكن أن تتراوح طبقات الطلاء من 5 إلى 25 ميكرون (0.0002″ إلى 0.001″). إذا كان النموذج الأولي الخاص بك يحتوي على أسطح تزاوج حرجة أو تفاوتات ضيقة، فأنت بحاجة إلى مراعاة هذه السماكة المضافة في استراتيجية التصنيع الآلي الخاصة بك. تقوم العديد من الورش بتصنيع الميزات الحرجة بأبعاد أصغر قليلاً لاستيعاب تراكم الطلاء.
معايير الاختيار الرئيسية لشريك تصنيع النماذج الأولية من الزنك
يتضمن اختيار المورد المناسب لـ تصنيع نماذج أولية من الزنك تتضمن أكثر من مقارنة عروض الأسعار لكل جزء. فيما يلي العوامل التي تفصل الشريك الموثوق عن الشريك المحفوف بالمخاطر.
توريد المواد وقابلية التتبع
ليست كل مخزونات الزاماك متساوية. يقوم الشريك القادر بتوريد كتل سبائك عالية الجودة مع شهادات مواد موثقة. هذا مهم لأن الاختلافات في تكوين السبيكة يمكن أن تؤثر على قابلية التصنيع الآلي والاستقرار الأبعادي ونتائج الطلاء. اسأل الموردين المحتملين عن سلسلة توريد المواد الخاصة بهم وما إذا كانوا يستطيعون تقديم تقارير اختبار المصنع.
قدرة التفاوتات
تقع تفاوتات التصنيع الآلي CNC القياسية للزنك عادةً في نطاق ±0.025 مم إلى ±0.125 مم. ومع ذلك، يمكن للورش ذات الخبرة تحقيق تفاوتات ضيقة تصل إلى ±0.012 مم على الميزات الحرجة. بالنسبة لـ تصنيع نماذج أولية من الزنك, ، تحافظ Jucheng Precision على تفاوتات ±0.02 مم كعرض قياسي. إذا كان تصميمك يتطلب تفاوتات أضيق، فتحقق من أن المورد لديه المعدات وضوابط العمليات لتقديمها بشكل متسق.
دعم التصميم للقابلية للتصنيع (DFM)
يقدم أفضل الموردين تحليل DFM قبل بدء التصنيع الآلي. تحدد هذه الخدمة المشكلات المحتملة—الجدران الرقيقة التي قد تهتز، والزوايا الداخلية التي لا يمكن قطعها بشكل حاد، والجيوب العميقة التي تتطلب أدوات خاصة—وتقترح تحسينات تقلل التكلفة ووقت التسليم دون المساس بالوظيفة. المورد الذي يقدم ملاحظات DFM مجانية يُظهر كلاً من القدرة ونية الشراكة.
قدرات التشطيب الداخلية
غالبًا ما تتضمن نماذج الزنك الأولية عمليات تشطيب لاحقة للتصنيع — التلميع أو الطلاء الكهربائي أو التغطية. يمكن للموردين الذين يمتلكون قدرات تشطيب داخلية إدارة سير العمل بالكامل من المادة الخام إلى الجزء النهائي، مما يقلل من عبء التنسيق ومخاطر الجودة. اسأل عما إذا كان التشطيب يتم داخليًا أم عبر مقاول من الباطن، واطلب أمثلة على الأجزاء المشطبة لتقييم الجودة.
وقت التسليم والتواصل
النماذج الأولية السريعة، بحكم تعريفها، حساسة للوقت. المورد الذي يقدم تقديرات واضحة وواقعية لوقت التسليم ويحافظ على تواصل سريع الاستجابة طوال المشروع يستحق الأولوية على مورد يقدم أسعارًا أقل قليلًا لكنه يتأخر في الردود. ابحث عن الورش التي توفر تتبعًا للمشروع وتحديثات استباقية للحالة.
تسليط الضوء على التطبيقات: حيث تتفوق خراطة نماذج الزنك
Zinc prototype machining تجد أقوى حالات استخدامها في الصناعات التي تكون فيها خصائص المواد وتشطيب السطح غير قابلة للتنازل.
السيارات تمثل واحدة من أكبر مجالات التطبيق. تُستخدم سبائك الزنك في مكونات التشطيبات الداخلية ومقابض الأبواب وآليات الأقفال والدعامات الهيكلية. يتيح إنشاء نماذج أولية لهذه الأجزاء بالزنك للمهندسين التحقق من الملاءمة والملمس والمتانة في ظروف العالم الحقيقي قبل الالتزام بأدوات الإنتاج. تُعد خصائص الوزن والحرارة للزنك مهمة بشكل خاص للمكونات التي تتفاعل مع أجزاء معدنية أخرى أو تتعرض لتقلبات درجات الحرارة.
الإلكترونيات الاستهلاكية هي مجال تطبيق رئيسي آخر. تجعل خصائص التدريع الكهرومغناطيسي والتداخل الترددي للزنك (EMI/RFI) منه مادة قيّمة للأغلفة التي تحمي الإلكترونيات الحساسة من التداخل الكهرومغناطيسي. توفر المادة أيضًا “ملمسًا” فاخرًا لا يمكن للبلاستيك محاكاته — وهو عامل حاسم للأجهزة الراقية حيث تقود الجودة المدركة قرارات الشراء.
الأجهزة والتجهيزات الصحية غالبًا ما تحدد الزنك لخصائصه في الطلاء. غالبًا ما تكون مقابض الصنابير ورؤوس الدش والأجهزة الزخرفية مصبوبات زنك بالقولبة مع طلاء الكروم أو النيكل. يتيح إنشاء نماذج أولية لهذه الأجزاء بالزنك للمصممين التحقق من التجربة الجمالية واللمسية النهائية قبل التصنيع بالأدوات.
الروبوتات والأتمتة تستخدم المكونات بشكل متزايد الزنك للأغلفة الدقيقة والعناصر الهيكلية. يجعل الاستقرار الأبعادي وقابلية التشغيل الآلي للمادة مناسبًا للمكونات التي تتطلب تفاوتات ضيقة وأداءً موثوقًا على مدى دورات عديدة.
نصائح التصميم لنماذج الزنك الأولية القابلة للخراطة
للحصول على أفضل النتائج من تصنيع نماذج أولية من الزنك, ضع في اعتبارك إرشادات التصميم هذه:
- حافظ على سماكة جدار كافية. تجنب الجدران التي تقل سماكتها عن 0.8 مم (0.03 بوصة) لمنع الاهتزاز أو التشوه أثناء الخراطة.
- حدد أنصاف الأقطار الداخلية. أدوات القطع أسطوانية الشكل، لذا ستكون الزوايا الداخلية ذات نصف قطر بدلاً من حافة حادة. صمّم باستخدام حنيات مناسبة لتجنب التشطيب المكلف بالتفريغ الكهربائي (EDM).
- ضع في الاعتبار زوايا السحب. على الرغم من أن زوايا السحب ليست مطلوبة في التصنيع باستخدام الحاسب الآلي (CNC) من كتلة صلبة، إذا كان نموذجك الأولي سينتقل في النهاية إلى الصب بالقالب، فإن تضمين زوايا السحب مبكرًا يمكن أن يوفر تغييرات في العدد والأدوات لاحقًا.
- خطّط للميزات العميقة. قد تتطلب التجاويف أو الثقوب العميقة جدًا أدوات متخصصة وتزيد من وقت التشغيل. حيثما أمكن، صمّم الميزات لتكون قابلة للوصول بأطوال الأدوات القياسية.
- ضع في الاعتبار سُمك الطلاء الكهربائي. إذا كان النموذج الأولي سيخضع للطلاء الكهربائي، ناقش مع فني التشغيل لديك ما إذا كان ينبغي تصنيع الأبعاد الحرجة بأقل من الحجم المطلوب لاستيعاب طبقة الطلاء.
الأسئلة الشائعة حول تصنيع نماذج الزنك الأولية باستخدام الحاسب الآلي
هل تصنيع الزنك باستخدام الحاسب الآلي أكثر تكلفة من الصب بالقالب؟
بالنسبة للكميات الكبيرة، يكون الصب بالقالب أقل تكلفة بكثير لكل قطعة. ومع ذلك، بالنسبة للنماذج الأولية والدورات منخفضة الحجم (عادةً أقل من 100 قطعة)، يكون التصنيع باستخدام الحاسب الآلي من كتلة صلبة أكثر فعالية من حيث التكلفة لأنه لا يتطلب استثمارًا في العدد والأدوات. تعتمد نقطة التعادل على تعقيد القطعة وهندستها، ولكن كقاعدة عامة، يُعد التصنيع الآلي هو النهج المفضل لكميات التحقق.
هل يمكن طلاء نماذج الزنك الأولية كهربائيًا تمامًا مثل قطع الإنتاج؟
نعم—هذه إحدى المزايا الأساسية لـ تصنيع نماذج أولية من الزنك. يمكن أن يمر نموذج الزنك المُصنّع آليًا عبر عملية الطلاء الكهربائي نفسها تمامًا التي تمر بها قطعة الإنتاج المصبوبة بالقالب، مما ينتج نتيجة مظهرية مطابقة. يتيح لك ذلك التحقق من المظهر النهائي، والالتصاق بالطلاء، والتغيرات الأبعادية الناتجة عن طبقة الطلاء قبل الالتزام بالعدد والأدوات.
ما التفاوتات التي يمكنني توقعها من تصنيع الزنك باستخدام الحاسب الآلي؟
تتراوح التفاوتات القياسية عادةً من ±0.025 مم إلى ±0.125 مم. باستخدام معدات متخصصة وتحكم دقيق في العملية، يمكن تحقيق تفاوتات تصل إلى ±0.012 مم. بالنسبة لمعظم تطبيقات النماذج الأولية، يُعد ±0.02 مم كافيًا ويمثل توازنًا جيدًا بين التكلفة والدقة.
كيف يقارن الزنك بالألومنيوم في النماذج الأولية؟
الزنك أكثر كثافة بشكل ملحوظ من الألومنيوم (6.6 جم/سم³ مقابل 2.7 جم/سم³)، مما يعني أن نماذج الزنك الأولية تبدو أثقل وأكثر متانة. كما أن الزنك أسهل في الطلاء الكهربائي ويوفر حماية أفضل من التداخل الكهرومغناطيسي (EMI). الألومنيوم أخف وزنًا وعادةً أقل تكلفة لكل وحدة حجم. يعتمد الاختيار على ما إذا كان الوزن والملمس وخصائص الطلاء حاسمة في التحقق من صحة تصميمك.
كم من الوقت تستغرق عادةً عملية تصنيع نماذج الزنك الأولية؟
تتفاوت أوقات التسليم بناءً على تعقيد الجزء وعبء عمل المورّد. يمكن تصنيع الأجزاء البسيطة في 3–5 أيام عمل؛ أما الأجزاء المعقدة التي تتطلب عمليات إعداد متعددة ومتطلبات تشطيب فقد تستغرق 10–15 يوم عمل. يقدم العديد من المورّدين خيارات مُعجّلة للمشاريع العاجلة.
ما صيغ الملفات التي أحتاج إلى تقديمها للحصول على عرض سعر؟
يفضّل معظم المورّدين نموذج CAD ثلاثي الأبعاد بصيغة .STEP أو .IGES، بالإضافة إلى رسم هندسي ثنائي الأبعاد (PDF أو DWG) مع تحديد الأبعاد الحرجة والتفاوتات ومتطلبات تشطيب السطح بوضوح. يوفر تقديم كلا الملفين ضمانًا لتسعير دقيق ويقلل من خطر سوء التفسير.
هل يمكن استخدام نماذج الزنك الأولية للاختبار الوظيفي؟
نعم—فهذا هو الغرض الأساسي من تصنيع نماذج أولية من الزنك. ولأن النموذج الأولي مصنوع من نفس مادة الجزء الإنتاجي النهائي، يمكنه الخضوع لاختبارات ميكانيكية وحرارية واختبارات تآكل توفر بيانات صالحة للتحقق من صحة التصميم.
لماذا تبرز Jucheng Precision في تصنيع نماذج الزنك الأولية
بنت Jucheng Precision سمعة في تقديم نماذج زنك أولية عالية الدقة تسد الفجوة بين التصميم الرقمي وواقع الإنتاج. ويعتمد نهج الشركة في تصنيع نماذج أولية من الزنك على عدة قدرات مميزة.
خبرة في المواد يحتل مكانة محورية في ما تقدمه Jucheng. يعمل الفريق مع درجات Zamak الشائعة بما في ذلك Zamak 3 وZamak 5، ويحصل على كتل سبائك عالية الجودة تطابق تركيبة مواد الإنتاج النهائية. يضمن هذا الاهتمام بدقة المواد أن تتصرف النماذج الأولية مثل الأجزاء الإنتاجية بكل طريقة جوهرية.
التصنيع الدقيق هو ركيزة أخرى. تحافظ مراكز التفريز CNC لدى Jucheng على تفاوتات ±0.02 مم كعرض قياسي. وبالنسبة للميزات الحرجة، يمكن للورشة تحقيق تفاوتات أضيق باستخدام معدات وعمليات متخصصة. هذا المستوى من الدقة ضروري للتحقق من التوافق مع المكونات المتزاوجة ولضمان أن التشطيبات المطلية تلبي المعايير الجمالية.
التشطيب المتكامل يميز جوتشنغ عن الورش التي تستعين بمصادر خارجية لأعمال ما بعد التصنيع. توفر المنشأة التلميع الداخلي يليه الطلاء بالكروم أو النيكل أو الذهب لتحقيق تشطيبات تجميلية من الفئة A. يقلل هذا التكامل من وقت التسليم، ويلغي أعباء التنسيق، ويضمن مراقبة الجودة طوال سير العمل بأكمله من المادة الخام إلى الجزء النهائي.
دعم التصميم للتصنيع (DFM) يُقدَّم مجانًا. يراجع مهندسو جوتشنغ ملفات التصميم ويقترحون تحسينات تقلل التكلفة ووقت التسليم دون المساس بالوظيفة. غالبًا ما تحدد هذه الخدمة وفورات كبيرة وتساعد على منع مراجعات التصميم المكلفة لاحقًا في دورة التطوير.
الربط بالإنتاج هي ربما القدرة الأكثر قيمة التي تقدمها جوتشنغ. توفر الشركة كلاً من التصنيع الآلي بالزنك للنماذج الأولية والسباكة بالقالب على نطاق كامل للإنتاج. وهذا يعني أن المشروع يمكن أن يبدأ بنماذج أولية مشغّلة آليًا للتحقق، ثم ينتقل بسلاسة إلى السباكة بالقالب للإنتاج الكمي دون تغيير الموردين. يقلل استمرارية مواصفات المواد ومعايير الجودة والدعم الهندسي من المخاطر ويسرّع الوقت اللازم للوصول إلى السوق.
بالنسبة للمهندسين ومتخصصي المشتريات الذين يقيّمون تصنيع نماذج أولية من الزنك الشركاء، تقدم جوتشنغ مزيجًا من القدرات التقنية والخبرة في المواد والخدمات المتكاملة يصعب مجاراته. يركز الشركة على النماذج الأولية عالية الدقة—أجزاء تبدو وتُحس وتؤدي مثل المكوّن الإنتاجي النهائي—ويعالج الحاجة الأساسية التي تدفع إلى النماذج الأولية بالزنك في المقام الأول: تقليل المخاطر قبل الالتزام بأدوات باهظة التكلفة.
سواء كان مشروعك يتضمن زخارف السيارات، أو هياكل الإلكترونيات الاستهلاكية، أو تركيبات السباكة، أو المكونات الصناعية، فإن نهج جوتشنغ في تصنيع نماذج أولية من الزنك يوفر البيانات والثقة والجودة اللازمة للانتقال من التصميم إلى الإنتاج بيقين.