
У вас есть конструкция цинкового компонента, которая должна ощущаться правильно, красиво покрываться гальваническим покрытием и выдерживать функциональные испытания. Вопрос не в том, стоит ли делать прототип — а в том как. Следует ли обрабатывать его из цельного пруткового проката? Стоит ли выбрать подход с мягкой оснасткой? Какой цинковый сплав обеспечивает наилучший баланс между обрабатываемостью и прочностью готовой детали? И, что самое важное, как отличить компетентного партнёра по ЧПУ от того, который обойдётся вам в недели переделок?
Это руководство проходит через ключевые точки принятия решений в обработка цинковых прототипов. Вместо общего обзора оно сосредоточено на компромиссах, с которыми инженеры и специалисты по закупкам действительно сталкиваются — марки сплавов, выбор процесса, ожидания по допускам, планирование чистовой обработки поверхности и квалификация поставщиков. К концу у вас должна быть чёткая система для выбора как правильного подхода к прототипированию, так и правильного производственного партнёра для вашего конкретного проекта.
Что такое обработка цинковых прототипов и почему это важно?
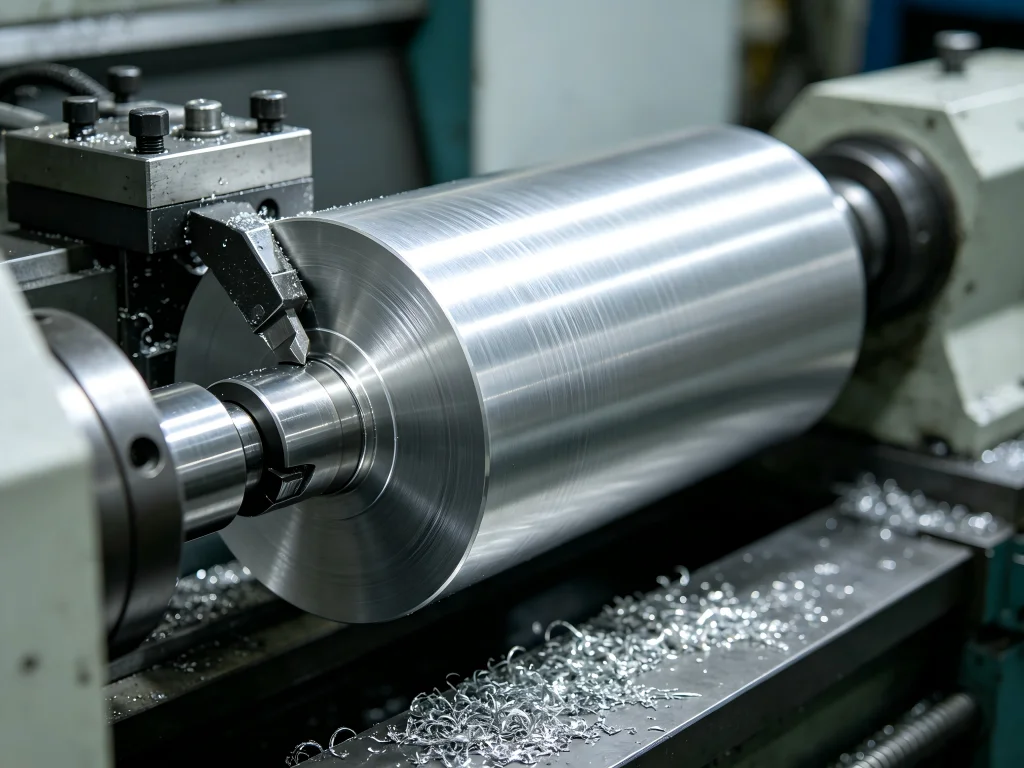
Обработка цинковых прототипов относится к субтрактивному процессу на основе ЧПУ для создания функциональных прототипов из цельного цинка или цинкового сплава — обычно материалов серии Zamak — для проверки формы, посадки, функциональности и эстетики перед переходом к производственной оснастке. Этот подход находится между 3D-печатными концептуальными моделями и полноценным литьём под давлением, предлагая уровень точности, который пластиковые прототипы просто не могут обеспечить.
Основное ценностное предложение просто: обработанный цинковый прототип ведёт себя как финальная деталь литья под давлением, потому что он и есть , тот же материал. Он имеет правильную плотность (примерно 6,6 г/см³), правильные термические свойства и правильную реакцию на процессы чистовой обработки поверхности, такие как гальваническое покрытие. Это имеет огромное значение для продуктов, где воспринимаемое качество, баланс веса или гальваническая косметика не подлежат обсуждению — вспомните ручки люксовых смесителей, автомобильную внутреннюю отделку или корпуса премиальной потребительской электроники.
С точки зрения закупок, обработка цинковых прототипов служит страховым полисом от дорогостоящих ошибок оснастки. Пресс-форма для литья под давлением может стоить десятки тысяч долларов; обнаружение конструктивного дефекта после изготовления этой формы — финансовая катастрофа. Обработка нескольких прототипов из цельного цинкового пруткового проката стоит долю от этих инвестиций в оснастку и даёт реальные, достоверные данные о том, как будет работать финальная деталь.
Критическая точка принятия решения: какой цинковый сплав следует указать?
Не все цинковые сплавы обрабатываются одинаково, и не все одинаково подходят для каждого применения. Выбор сплава влияет на обрабатываемость, износ инструмента, финальные механические свойства, результаты гальванизации и стоимость. Вот сравнение наиболее распространённых марок, используемых в обработка цинковых прототипов.
| Марка сплава | Ключевой состав | Предел прочности при растяжении (МПа) | Твёрдость (по Бринеллю) | Обрабатываемость | Лучшее применение |
|---|---|---|---|---|---|
| Zamak 3 | Zn-4Al | ~283 | ~82 | Отличная | Общая фурнитура, автомобильная отделка, сантехнические изделия, корпуса бытовой электроники |
| Zamak 5 | Zn-4Al-1Cu | ~331 | ~91 | Очень хорошо | Автомобильные замки, шестерни, конструкционные кронштейны, компоненты, требующие повышенной прочности |
| ZA-8 | Zn-8,4Al | ~374 | 100-110 | Хорошо | Втулки, износостойкие пластины, декоративная фурнитура, применения с сопротивлением ползучести |
| ZA-12 | Zn-11Al | Сопоставимо с чугуном | Высокая | Удовлетворительно | Тяжелонагруженные поверхности подшипников, гидравлические компоненты |
Zamak 3 является рабочей лошадкой отрасли. Он обеспечивает наилучший общий баланс физических свойств, размерной стабильности и характеристик отделки. Если вы не уверены, какой сплав выбрать, Zamak 3 обычно является наиболее безопасной отправной точкой для большинства обработка цинковых прототипов проектов.
Zamak 5 добавляет примерно 1% меди к базе Zamak 3, что повышает предел прочности при растяжении и твердость, но немного снижает пластичность. Он также демонстрирует лучшую стойкость к ползучести, что делает его подходящим для деталей, которые будут подвергаться длительным нагрузкам с течением времени. Компромисс — немного более высокий износ инструмента при механической обработке.
Процедура Серия ZA (ZA-8, ZA-12) содержит более высокое содержание алюминия и обеспечивает большую прочность и твердость, чем марки Zamak. Эти сплавы реже используются для прототипирования, но могут быть заданы, если в конечной производственной детали будет использоваться материал ZA и вам нужно заблаговременно проверить свойства.
Компромиссы процесса: CNC-обработка против альтернативных методов прототипирования
Один из самых частых споров в обработка цинковых прототипов заключается в том, обрабатывать ли из цельной заготовки или использовать другие пути. Каждый подход имеет свой особый профиль затрат и возможностей.
CNC-обработка из цельного пруткового проката
Это самый прямой путь к функциональному цинковому прототипу. Инвестиции в оснастку не требуются, что делает его идеальным для циклов итераций дизайна. Вы можете получить детали на руки в течение дней, а не недель. Недостатки — более высокая стоимость за деталь (особенно для сложных геометрий) и отходы материала из-за субтрактивного процесса. Однако для партий от 50 до 100 штук механическая обработка из цельного материала обычно является наиболее экономичным и быстрым вариантом.
Литьё в кокиль с мягкой оснасткой
Литьё в кокиль использует гипсовые или силиконовые формы, стоимость которых составляет примерно 10% от стоимости производственного штампа. Этот подход позволяет получать детали с почти конечной формой, сокращая объём необходимой ЧПУ-обработки. Это хороший компромисс для партий от 50 до 500 штук, где стоимость за деталь начинает иметь значение, но полноценная оснастка для литья под давлением ещё преждевременна.
Прототипное литьё под давлением
Для больших объёмов или когда необходимо проверить сам процесс литья, может подойти прототипное литьё под давлением с использованием алюминиевых или мягких стальных форм. Стоимость оснастки выше, чем при литье в кокиль, но ниже, чем при использовании оснастки производственного уровня. Этот путь имеет смысл, когда нужно проверить схемы заполнения, пористость или другие характеристики, специфичные для литья.
Структура принятия решения выглядит так:
- 1–50 деталей, быстрая итерация: ЧПУ-обработка из цельного прутка
- 50–500 деталей, сложная геометрия: Литьё в кокиль + вторичная ЧПУ-доводка
- 500+ деталей или проверка процесса литья: Прототипное литьё под давлением
Соображения по отделке поверхности и гальваническому покрытию
Способность цинка принимать гальваническое покрытие — одно из его ключевых преимуществ для декоративных применений. Однако не все виды отделки поверхности одинаковы, и выбор отделки взаимодействует с вашим подходом к прототипированию несколькими способами.
Хромирование является наиболее распространённой высококлассной отделкой для цинковых деталей. Цинковые сплавы исключительно хорошо принимают хромирование, создавая зеркальную поверхность, имитирующую полированную нержавеющую сталь при доле её стоимости. Если ваш конечный продукт требует хромирования, ваш прототип должен быть изготовлен из того же цинкового сплава и пройти тот же процесс нанесения покрытия для подтверждения конечного внешнего вида.
Никелирование обеспечивает твёрдую, износостойкую поверхность и обычно назначается для функциональных компонентов, подвергающихся трению или многократному обращению.
Хроматные конверсионные покрытия (прозрачные, жёлтые или чёрные) обеспечивают коррозионную стойкость при минимальном изменении размеров. Они часто назначаются для компонентов, которые будут использоваться в слабоагрессивных средах, но не требуют декоративного хромового покрытия.
Порошковая окраска и покраска также являются жизнеспособными вариантами, хотя они требуют надлежащей подготовки поверхности (фосфатные конверсионные покрытия или цинк-хроматные грунтовки) для обеспечения адгезии.
Одно критически важное соображение: финишная обработка поверхности увеличивает толщину детали. Слои покрытия могут составлять от 5 до 25 микрон (от 0,0002″ до 0,001″). Если ваш прототип имеет критически важные сопрягаемые поверхности или жёсткие допуски, вам необходимо учесть эту добавленную толщину в вашей стратегии механической обработки. Многие цеха обрабатывают критически важные элементы немного в минус, чтобы компенсировать наращивание покрытия.
Ключевые критерии выбора партнёра по механической обработке цинковых прототипов
Выбор правильного поставщика для обработка цинковых прототипов включают нечто большее, чем сравнение цен за деталь. Вот факторы, которые отличают надёжного партнёра от рискованного.
Поставка материалов и прослеживаемость
Не весь замак-материал создан одинаково. Компетентный партнёр закупает высококачественные блоки сплава с документально подтверждёнными сертификатами на материал. Это важно, поскольку различия в составе сплава могут влиять на обрабатываемость, размерную стабильность и результаты нанесения покрытий. Спросите потенциальных поставщиков об их цепочке поставок материалов и о том, могут ли они предоставить заводские протоколы испытаний.
Точность допусков
Стандартные допуски CNC-обработки для цинка обычно находятся в диапазоне от ±0,025 мм до ±0,125 мм. Однако опытные цеха могут выдерживать допуски до ±0,012 мм на критически важных элементах. Для обработка цинковых прототипов, Jucheng Precision поддерживает допуски ±0,02 мм в качестве стандартного предложения. Если ваш дизайн требует более жёстких допусков, убедитесь, что поставщик располагает оборудованием и средствами контроля процессов для стабильного обеспечения таких допусков.
Поддержка проектирования для технологичности (DFM)
Лучшие поставщики предлагают DFM-анализ до начала механической обработки. Эта услуга выявляет потенциальные проблемы — тонкие стенки, которые могут вибрировать, внутренние углы, которые невозможно прорезать остро, глубокие карманы, требующие специального инструмента, — и предлагает оптимизации, снижающие стоимость и сроки без ущерба для функциональности. Поставщик, предоставляющий бесплатную обратную связь по DFM, демонстрирует как свои возможности, так и намерение к партнёрству.
Собственные возможности финишной обработки
Прототипирование из цинка часто включает финишную обработку после механической обработки — полировку, гальванизацию или нанесение покрытий. Поставщики с собственными мощностями для финишной обработки могут управлять всем рабочим процессом от исходной заготовки до готовой детали, снижая накладные расходы на координацию и риски качества. Уточните, выполняется ли финишная обработка собственными силами или передаётся на субподряд, и запросите примеры готовых деталей для оценки качества.
Сроки выполнения и коммуникация
Быстрое прототипирование по определению чувствительно ко времени. Поставщик, который предоставляет чёткие и реалистичные оценки сроков выполнения и поддерживает оперативную коммуникацию на протяжении всего проекта, заслуживает приоритета по сравнению с тем, кто предлагает несколько более низкие цены, но задерживает ответы. Ищите мастерские, которые обеспечивают отслеживание проекта и проактивные обновления статуса.
Пример применения: где механическая обработка цинковых прототипов особенно эффективна
Обработка цинковых прототипов находит наиболее сильные сценарии применения в отраслях, где свойства материала и качество поверхности не подлежат компромиссу.
Автомобилестроение представляет одну из крупнейших областей применения. Цинковые сплавы используются для компонентов внутренней отделки, дверных ручек, замковых механизмов и конструкционных кронштейнов. Прототипирование этих деталей из цинка позволяет инженерам проверить посадку, тактильные ощущения и долговечность в реальных условиях до перехода к производственной оснастке. Вес и термические свойства цинка особенно важны для компонентов, которые взаимодействуют с другими металлическими деталями или подвергаются колебаниям температуры.
Потребительская электроника — ещё одна крупная область применения. Экранирующие свойства цинка от EMI/RFI делают его ценным для корпусов, защищающих чувствительную электронику от электромагнитных помех. Материал также обеспечивает премиальное “ощущение в руке”, которое не может воспроизвести пластик, — критически важный фактор для высококлассных устройств, где воспринимаемое качество определяет решение о покупке.
Скобяные изделия и сантехническая арматура часто указывают цинк из-за его характеристик при нанесении покрытий. Ручки смесителей, душевые лейки и декоративная фурнитура часто представляют собой цинковые литые детали с хромовым или никелевым покрытием. Прототипирование этих деталей из цинка позволяет дизайнерам проверить окончательную эстетику и тактильные ощущения до изготовления оснастки.
Робототехника и автоматизация компоненты всё чаще используют цинк для прецизионных корпусов и конструкционных элементов. Размерная стабильность и обрабатываемость материала делают его пригодным для компонентов, требующих жёстких допусков и надёжной работы на протяжении многих циклов.
Советы по проектированию обрабатываемых цинковых прототипов
Чтобы получить наилучшие результаты от обработка цинковых прототипов, учитывайте следующие рекомендации по проектированию:
- Поддерживайте достаточную толщину стенок. Избегайте стенок тоньше 0,8 мм (0,03″), чтобы предотвратить вибрацию или деформацию при обработке.
- Указывайте внутренние радиусы. Режущие инструменты имеют цилиндрическую форму, поэтому внутренние углы будут иметь радиус, а не острую кромку. Проектируйте с соответствующими галтелями, чтобы избежать дорогостоящей финишной обработки EDM.
- Учитывайте углы уклона. Хотя уклон не требуется для CNC-обработки из цельного материала, если ваш прототип в конечном итоге перейдет на литье под давлением, заблаговременное включение углов уклона может сэкономить на изменениях оснастки в дальнейшем.
- Планируйте глубокие элементы. Очень глубокие карманы или отверстия могут потребовать специализированного инструмента и увеличить время обработки. Где возможно, проектируйте элементы так, чтобы они были доступны для инструментов стандартной длины.
- Учитывайте толщину покрытия. Если прототип будет покрываться гальваническим способом, обсудите с вашим станочником, следует ли обрабатывать критические размеры с занижением, чтобы учесть слой покрытия.
Часто задаваемые вопросы о CNC-обработке цинковых прототипов
Является ли CNC-обработка цинка более дорогой, чем литье под давлением?
При больших объемах литье под давлением значительно дешевле в расчете на деталь. Однако для прототипов и мелкосерийного производства (обычно менее 100 штук) CNC-обработка из цельного материала более экономична, поскольку не требует инвестиций в оснастку. Точка безубыточности зависит от сложности детали и геометрии, но как общее правило, обработка является предпочтительным подходом для валидационных количеств.
Можно ли покрывать цинковые прототипы точно так же, как серийные детали?
Да — это одно из главных преимуществ обработка цинковых прототипов. Обработанный цинковый прототип может пройти точно такой же процесс покрытия, как и серийная деталь, изготовленная литьем под давлением, обеспечивая идентичный внешний результат. Это позволяет вам проверить окончательный внешний вид, адгезию покрытия и размерные изменения от слоя покрытия до принятия обязательств по оснастке.
Каких допусков можно ожидать от CNC-обработки цинка?
Стандартные допуски обычно составляют от ±0,025 мм до ±0,125 мм. При использовании специализированного оборудования и тщательном контроле процесса достижимы допуски до ±0,012 мм. Для большинства прототипных применений достаточно ±0,02 мм — это хороший баланс между стоимостью и точностью.
Как цинк соотносится с алюминием при прототипировании?
Цинк значительно плотнее алюминия (6,6 г/см³ против 2,7 г/см³), поэтому цинковые прототипы ощущаются тяжелее и массивнее. Цинк также легче поддается гальваническому покрытию и обеспечивает лучшую защиту от электромагнитных помех. Алюминий легче и обычно дешевле в расчете на единицу объема. Выбор зависит от того, критичны ли для валидации вашей конструкции вес, тактильное ощущение и характеристики покрытия.
Сколько времени обычно занимает механическая обработка цинкового прототипа?
Сроки выполнения зависят от сложности детали и загруженности поставщика. Простые детали можно обработать за 3–5 рабочих дней; сложные детали с несколькими установками и требованиями к отделке могут занять 10–15 рабочих дней. Многие поставщики предлагают ускоренные варианты для срочных проектов.
Какие форматы файлов мне нужно предоставить для расчёта стоимости?
Большинство поставщиков предпочитают 3D CAD-модель в формате .STEP или .IGES, а также 2D инженерный чертеж (PDF или DWG) с четко указанными критическими размерами, допусками и требованиями к чистоте поверхности. Предоставление обоих файлов обеспечивает точное ценообразование и снижает риск неверного толкования.
Можно ли использовать цинковые прототипы для функциональных испытаний?
Да — это основное назначение обработка цинковых прототипов. Поскольку прототип изготовлен из того же материала, что и финальная производственная деталь, он может подвергаться механическим, термическим и коррозионным испытаниям, предоставляющим достоверные данные для валидации конструкции.
Почему Jucheng Precision выделяется в механической обработке цинковых прототипов
Jucheng Precision заслужила репутацию поставщика высокоточных цинковых прототипов, сокращающих разрыв между цифровым проектированием и производственной реальностью. Подход компании к обработка цинковых прототипов основан на нескольких отличительных возможностях.
Экспертиза в материалах имеет центральное значение для того, что предлагает Jucheng. Команда работает с распространенными марками Zamak, включая Zamak 3 и Zamak 5, закупая высококачественные блоки сплава, соответствующие составу финальных производственных материалов. Такое внимание к точности материала гарантирует, что прототипы ведут себя как производственные детали во всех значимых аспектах.
Прецизионная механическая обработка — еще один краеугольный камень. Обрабатывающие центры с ЧПУ Jucheng обеспечивают допуски ±0,02 мм в качестве стандартного предложения. Для критических элементов цех может достигать еще более жестких допусков с использованием специализированного оборудования и процессов. Этот уровень точности необходим для проверки сопряжения с ответными компонентами и для обеспечения соответствия гальванических покрытий косметическим стандартам.
Интегрированная финишная обработка выделяет Jucheng среди цехов, которые передают постобработку на аутсорсинг. Предприятие выполняет полировку собственными силами с последующим хромированием, никелированием или золочением для достижения косметических покрытий класса A. Такая интеграция сокращает сроки выполнения заказа, устраняет накладные расходы на координацию и обеспечивает контроль качества на всём протяжении процесса — от исходной заготовки до готовой детали.
Поддержка DFM предоставляется бесплатно. Инженеры Jucheng анализируют проектные файлы и предлагают оптимизации, снижающие стоимость и сроки без ущерба для функциональности. Эта услуга часто выявляет существенную экономию и помогает предотвратить дорогостоящие доработки конструкции на более поздних этапах разработки.
Переход к серийному производству — пожалуй, наиболее ценная возможность, которую предлагает Jucheng. Компания выполняет как ЧПУ-обработку цинка для прототипов, так и полноценное литьё под давлением для серийного производства. Это означает, что проект может начаться с обработанных прототипов для валидации, а затем без проблем перейти к литью под давлением для серийного выпуска без смены поставщика. Преемственность спецификаций материалов, стандартов качества и инженерной поддержки снижает риски и ускоряет выход на рынок.
Для инженеров и специалистов по закупкам, оценивающих обработка цинковых прототипов партнёров, Jucheng предлагает сочетание технических возможностей, экспертизы в материалах и интегрированных услуг, которому трудно найти равных. Ориентация компании на высокоточное прототипирование — детали, которые выглядят, ощущаются и работают как конечный серийный компонент, — отвечает основной потребности, которая и побуждает к цинковому прототипированию в первую очередь: снижению рисков до вложения средств в дорогостоящую оснастку.
Будь то автомобильная отделка, корпуса потребительской электроники, сантехнические изделия или промышленные компоненты, подход Jucheng к обработка цинковых прототипов обеспечивает данные, уверенность и качество, необходимые для перехода от проектирования к производству с полной определённостью.