
Você tem um projeto de componente em zinco que precisa ter a sensação certa, receber um belo revestimento e sobreviver a testes funcionais. A questão não é se deve prototipar—é como. Você deve usiná-lo a partir de barra maciça? Deve optar por uma abordagem de ferramental leve? Qual liga de zinco oferece o melhor equilíbrio entre usinabilidade e resistência da peça final? E, mais importante, como você diferencia um parceiro de CNC competente daquele que lhe custará semanas de retrabalho?
Este guia percorre os pontos de decisão críticos em usinagem de protótipos em zinco. Em vez de uma visão geral genérica, ele se concentra nos trade-offs que engenheiros e profissionais de compras realmente enfrentam—graus de liga, seleção de processo, expectativas de tolerância, planejamento de acabamento superficial e qualificação de fornecedores. Ao final, você deverá ter um framework claro para escolher tanto a abordagem de prototipagem correta quanto o parceiro de fabricação certo para o seu projeto específico.
O Que É Usinagem de Protótipos em Zinco e Por Que Ela Importa?
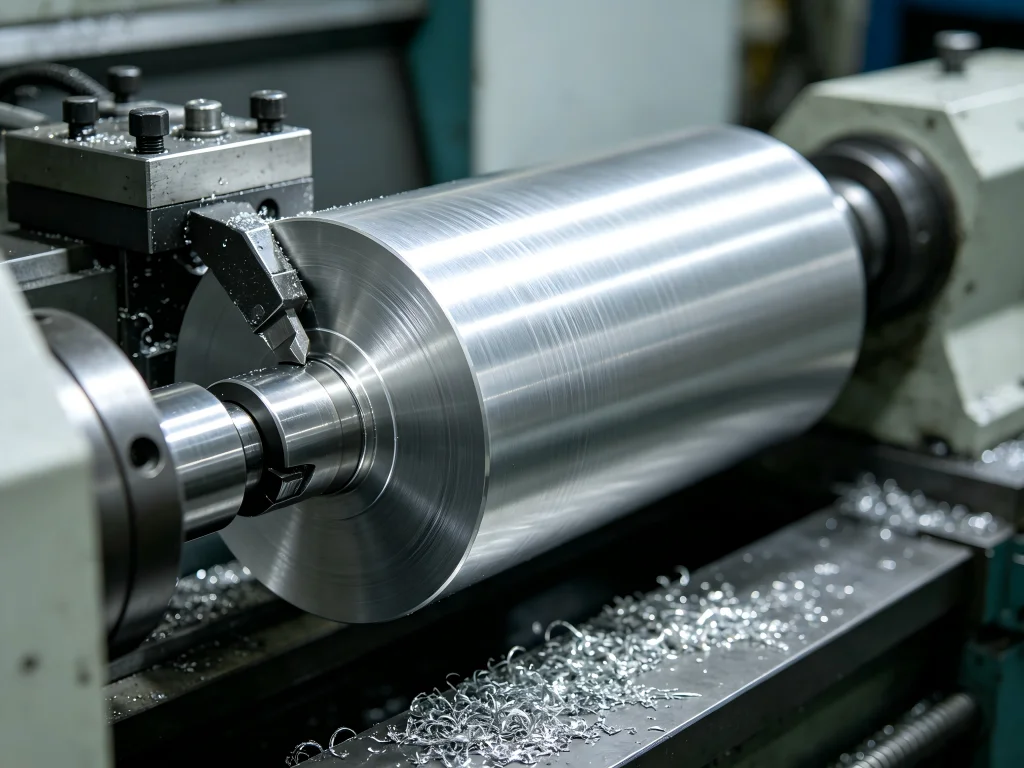
Usinagem de protótipos em zinco refere-se ao processo subtrativo baseado em CNC de criar protótipos funcionais a partir de zinco maciço ou estoque de liga de zinco—tipicamente materiais da série Zamak—para validar forma, ajuste, função e estética antes de se comprometer com o ferramental de produção. Essa abordagem fica entre modelos conceituais impressos em 3D e a fundição sob pressão em escala real, oferecendo um nível de fidelidade que protótipos em plástico simplesmente não conseguem igualar.
A proposta de valor central é direta: um protótipo de zinco usinado se comporta como a peça final fundida sob pressão porque é é o mesmo material. Ele tem a densidade correta (aproximadamente 6,6 g/cm³), as propriedades térmicas corretas e a resposta correta a processos de acabamento superficial como galvanoplastia. Isso importa enormemente para produtos em que a qualidade percebida, o equilíbrio de peso ou a estética do revestimento são inegociáveis—pense em maçanetas de torneiras de luxo, acabamentos internos automotivos ou carcaças de eletrônicos de consumo premium.
Do ponto de vista de compras, usinagem de protótipos em zinco funciona como uma apólice de seguro contra erros caros de ferramental. Um molde de fundição sob pressão pode custar dezenas de milhares de dólares; encontrar uma falha de projeto depois que esse molde é cortado é um desastre financeiro. Usinar algumas unidades de protótipo a partir de barra maciça de zinco custa uma fração desse investimento em ferramental e entrega dados reais e confiáveis sobre como a peça final se comportará.
Ponto de Decisão Crítico: Qual Liga de Zinco Você Deve Especificar?
Nem todas as ligas de zinco são usinadas da mesma forma, e nem todas são igualmente adequadas para cada aplicação. A escolha da liga afeta a usinabilidade, o desgaste da ferramenta, as propriedades mecânicas finais, os resultados de revestimento e o custo. Aqui está uma comparação dos graus mais comuns usados em usinagem de protótipos em zinco.
| Grau da Liga | Composição Principal | Resistência à Tração (MPa) | Dureza (Brinell) | Usinabilidade | Melhor Aplicação |
|---|---|---|---|---|---|
| Zamak 3 | Zn-4Al | ~283 | ~82 | Excelente | Ferragens em geral, acabamentos automotivos, acessórios de banheiro, carcaças de eletrônicos de consumo |
| Zamak 5 | Zn-4Al-1Cu | ~331 | ~91 | Muito Bom | Fechaduras automotivas, engrenagens, suportes estruturais, componentes que exigem maior resistência |
| ZA-8 | Zn-8,4Al | ~374 | 100-110 | Bom | Buchas, placas de desgaste, ferragens decorativas, aplicações resistentes à fluência |
| ZA-12 | Zn-11Al | Comparável ao ferro fundido | Alta | Razoável | Superfícies de rolamento para serviço pesado, componentes hidráulicos |
Zamak 3 é o cavalo de batalha da indústria. Oferece o melhor equilíbrio geral de propriedades físicas, estabilidade dimensional e características de acabamento. Se você não tem certeza de qual liga escolher, o Zamak 3 normalmente é o ponto de partida mais seguro para a maioria usinagem de protótipos em zinco projetos.
Zamak 5 adiciona aproximadamente 1% de cobre à base do Zamak 3, o que aumenta a resistência à tração e a dureza, mas reduz ligeiramente a ductilidade. Também apresenta melhor resistência à fluência, tornando-o adequado para peças que sofrerão cargas sustentadas ao longo do tempo. A desvantagem é um desgaste ligeiramente maior da ferramenta durante a usinagem.
O série ZA (ZA-8, ZA-12) contém maior teor de alumínio e oferece maior resistência e dureza do que os graus Zamak. Essas ligas são menos comumente usadas para prototipagem, mas podem ser especificadas se a peça de produção final usar material ZA e você precisar validar as propriedades antecipadamente.
Compromissos do Processo: Usinagem CNC vs. Métodos Alternativos de Prototipagem
Um dos debates mais frequentes em usinagem de protótipos em zinco é se deve usinar a partir de estoque sólido ou seguir outras rotas. Cada abordagem tem um perfil distinto de custo e capacidade.
Usinagem CNC a partir de Barra Sólida
Este é o caminho mais direto para um protótipo funcional de zinco. Não há investimento em ferramental, o que o torna ideal para ciclos de iteração de design. Você pode ter peças em mãos em dias, não semanas. As desvantagens são o custo por peça mais alto (especialmente para geometrias complexas) e o desperdício de material do processo subtrativo. No entanto, para quantidades abaixo de 50–100 peças, a usinagem a partir de sólido é tipicamente a opção mais econômica e rápida.
Fundição por Gravidade com Ferramental Mole
A fundição por gravidade usa moldes de gesso ou silicone que custam cerca de 10% de um molde de produção. Essa abordagem pode produzir peças com formas quase finais, reduzindo a quantidade de usinagem CNC necessária. É um bom meio-termo para quantidades entre 50 e 500 peças, onde o custo por peça começa a importar, mas o ferramental completo de fundição sob pressão ainda é prematuro.
Fundição sob Pressão de Protótipo
Para volumes maiores ou quando você precisa validar o próprio processo de fundição, a fundição sob pressão de protótipo usando moldes de alumínio ou aço mole pode ser apropriada. Os custos de ferramental são maiores que os da fundição por gravidade, mas menores que os do ferramental de nível de produção. Essa rota faz sentido quando você precisa testar padrões de preenchimento, porosidade ou outras características específicas da fundição.
A estrutura de decisão é assim:
- 1–50 peças, iteração rápida: Usinagem CNC a partir de barra sólida
- 50–500 peças, geometria complexa: Fundição por gravidade + acabamento CNC secundário
- Validação de mais de 500 peças ou processos de fundição: Fundição de protótipos em molde
Considerações sobre Acabamento Superficial e Galvanoplastia
A capacidade do zinco de aceitar galvanoplastia é uma de suas vantagens definidoras para aplicações cosméticas. No entanto, nem todos os acabamentos superficiais são iguais, e a escolha do acabamento interage com sua abordagem de prototipagem de várias maneiras.
Cromagem é o acabamento de alto padrão mais comum para peças de zinco. As ligas de zinco aceitam a cromagem excepcionalmente bem, produzindo um acabamento espelhado que imita o aço inoxidável polido a uma fração do custo. Se o seu produto final exigir cromagem, seu protótipo deve ser usinado da mesma liga de zinco e passar pelo mesmo processo de galvanoplastia para validar a aparência final.
Niquelagem oferece uma superfície dura e resistente ao desgaste e é comumente especificada para componentes funcionais que sofrem atrito ou manuseio repetido.
Revestimentos de conversão por cromatização (transparente, amarelo ou preto) proporcionam resistência à corrosão com mudança dimensional mínima. Estes são frequentemente especificados para componentes que serão usados em ambientes levemente corrosivos, mas que não exigem um acabamento decorativo de cromo.
Pintura a pó quanto a pintura também são opções viáveis, embora exijam preparação adequada da superfície (revestimentos de conversão por fosfatização ou primers de cromato de zinco) para garantir a adesão.
Uma consideração crítica: o acabamento superficial adiciona espessura à peça. As camadas de galvanoplastia podem variar de 5 a 25 mícrons (0,0002″ a 0,001″). Se o seu protótipo tiver superfícies de acoplamento críticas ou tolerâncias apertadas, você precisa considerar essa espessura adicional em sua estratégia de usinagem. Muitas oficinas usinam recursos críticos ligeiramente abaixo da medida para acomodar o acúmulo da galvanoplastia.
Critérios-Chave de Seleção para um Parceiro de Usinagem de Protótipos em Zinco
Escolher o fornecedor certo para usinagem de protótipos em zinco envolve mais do que comparar orçamentos por peça. Aqui estão os fatores que separam um parceiro confiável de um arriscado.
Aquisição e Rastreabilidade de Materiais
Not all Zamak stock is created equal. A capable partner sources high-quality alloy blocks with documented material certifications. This matters because variations in alloy composition can affect machinability, dimensional stability, and plating results. Ask potential suppliers about their material supply chain and whether they can provide mill test reports.
Capacidade de Tolerância
Standard CNC machining tolerances for zinc typically fall in the ±0.025mm to ±0.125mm range. However, experienced shops can hold tolerances as tight as ±0.012mm on critical features. For usinagem de protótipos em zinco, Jucheng Precision maintains tolerances of ±0.02mm as a standard offering. If your design requires tighter tolerances, verify that the supplier has the equipment and process controls to deliver consistently.
Design for Manufacturability (DFM) Support
The best suppliers offer DFM analysis before machining begins. This service identifies potential issues—thin walls that may vibrate, internal corners that cannot be cut sharply, deep pockets that require special tooling—and suggests optimizations that reduce cost and lead time without compromising function. A supplier that provides free DFM feedback is demonstrating both capability and partnership intent.
In-House Finishing Capabilities
Zinc prototyping often involves post-machining finishing—polishing, plating, or coating. Suppliers with in-house finishing capabilities can manage the entire workflow from raw stock to finished part, reducing coordination overhead and quality risk. Ask whether finishing is performed in-house or subcontracted, and request examples of finished parts to assess quality.
Lead Time and Communication
Rapid prototyping is, by definition, time-sensitive. A supplier that provides clear, realistic lead time estimates and maintains responsive communication throughout the project is worth prioritizing over one that offers slightly lower prices but delays responses. Look for shops that provide project tracking and proactive status updates.
Application Spotlight: Where Zinc Prototype Machining Excels
Usinagem de protótipos em zinco finds its strongest use cases in industries where material properties and surface finish are non-negotiable.
Automotivo represents one of the largest application areas. Zinc alloys are used for interior trim components, door handles, lock mechanisms, and structural brackets. Prototyping these parts in zinc allows engineers to validate fit, feel, and durability under real-world conditions before committing to production tooling. The weight and thermal properties of zinc are particularly important for components that interact with other metal parts or experience temperature fluctuations.
Consumer electronics is another major application. Zinc’s EMI/RFI shielding properties make it valuable for enclosures that protect sensitive electronics from electromagnetic interference. The material also provides a premium “hand-feel” that plastic cannot replicate—a critical factor for high-end devices where perceived quality drives purchase decisions.
Hardware and plumbing fixtures frequently specify zinc for its plating characteristics. Faucet handles, shower heads, and decorative hardware are often zinc die castings with chrome or nickel plating. Prototyping these parts in zinc allows designers to validate the final aesthetic and tactile experience before tooling.
Robotics and automation components increasingly use zinc for precision housings and structural elements. The material’s dimensional stability and machinability make it suitable for components that require tight tolerances and reliable performance over many cycles.
Design Tips for Machinable Zinc Prototypes
To get the best results from usinagem de protótipos em zinco, consider these design guidelines:
- Maintain adequate wall thickness. Avoid walls thinner than 0.8mm (0.03″) to prevent vibration or deformation during machining.
- Specify internal radii. Cutting tools are cylindrical, so internal corners will have a radius rather than a sharp edge. Design with appropriate fillets to avoid costly EDM finishing.
- Consider draft angles. While draft is not required for CNC machining from solid stock, if your prototype will eventually transition to die casting, incorporating draft angles early can save tooling changes later.
- Plan for deep features. Very deep pockets or holes may require specialized tooling and increase machining time. Where possible, design features to be accessible with standard tool lengths.
- Account for plating thickness. If the prototype will be plated, discuss with your machinist whether critical dimensions should be machined undersized to accommodate the plating layer.
Frequently Asked Questions About Zinc Prototype Machining
Is zinc CNC machining more expensive than die casting?
For high volumes, die casting is significantly less expensive per part. However, for prototypes and low-volume runs (typically under 100 pieces), CNC machining from solid stock is more cost-effective because it requires no tooling investment. The breakeven point depends on part complexity and geometry, but as a general rule, machining is the preferred approach for validation quantities.
Can zinc prototypes be plated exactly like production parts?
Sim — esta é uma das principais vantagens da usinagem de protótipos em zinco. A machined zinc prototype can go through the exact same plating process as a die-cast production part, producing an identical cosmetic result. This allows you to validate final appearance, plating adhesion, and dimensional changes from the plating layer before tooling commitment.
What tolerances can I expect from zinc CNC machining?
Standard tolerances typically range from ±0.025mm to ±0.125mm. With specialized equipment and careful process control, tolerances as tight as ±0.012mm are achievable. For most prototyping applications, ±0.02mm is sufficient and represents a good balance between cost and precision.
How does zinc compare to aluminum for prototyping?
Zinc is significantly denser than aluminum (6.6 g/cm³ vs. 2.7 g/cm³), which means zinc prototypes feel heavier and more substantial. Zinc also plates more easily and offers better EMI shielding. Aluminum is lighter and typically less expensive per unit volume. The choice depends on whether weight, feel, and plating characteristics are critical to your design validation.
How long does zinc prototype machining typically take?
Lead times vary based on part complexity and supplier workload. Simple parts can be machined in 3–5 business days; complex parts with multiple setups and finishing requirements may take 10–15 business days. Many suppliers offer expedited options for urgent projects.
Quais formatos de arquivo preciso fornecer para um orçamento?
Most suppliers prefer a 3D CAD model in .STEP or .IGES format, plus a 2D engineering drawing (PDF or DWG) with critical dimensions, tolerances, and surface finish requirements clearly specified. Providing both files ensures accurate quoting and reduces the risk of misinterpretation.
Can zinc prototypes be used for functional testing?
Yes—this is the primary purpose of usinagem de protótipos em zinco. Because the prototype is made from the same material as the final production part, it can undergo mechanical, thermal, and corrosion testing that provides valid data for design validation.
Why Jucheng Precision Stands Out for Zinc Prototype Machining
Jucheng Precision has built a reputation for delivering high-fidelity zinc prototypes that bridge the gap between digital design and production reality. The company’s approach to usinagem de protótipos em zinco is built on several distinctive capabilities.
Especialização em materiais is central to what Jucheng offers. The team works with common Zamak grades including Zamak 3 and Zamak 5, sourcing high-quality alloy blocks that match the composition of final production materials. This attention to material fidelity ensures that prototypes behave like production parts in every meaningful way.
Precision machining is another cornerstone. Jucheng’s CNC milling centers maintain tolerances of ±0.02mm as a standard offering. For critical features, the shop can achieve even tighter tolerances using specialized equipment and processes. This level of precision is essential for validating fit with mating components and for ensuring that plated finishes meet cosmetic standards.
Integrated finishing sets Jucheng apart from shops that outsource post-machining work. The facility offers in-house polishing followed by chrome, nickel, or gold plating to achieve Class-A cosmetic finishes. This integration reduces lead time, eliminates coordination overhead, and ensures quality control throughout the entire workflow from raw stock to finished part.
DFM support is provided free of charge. Jucheng’s engineers review design files and suggest optimizations that reduce cost and lead time without compromising function. This service often identifies significant savings and helps prevent costly design revisions later in the development cycle.
Bridging to production is perhaps the most valuable capability Jucheng offers. The company provides both zinc CNC machining for prototypes and full-scale die casting for production. This means a project can start with machined prototypes for validation, then transition seamlessly to die casting for volume production without changing suppliers. The continuity of material specification, quality standards, and engineering support reduces risk and accelerates time to market.
For engineers and procurement professionals evaluating usinagem de protótipos em zinco partners, Jucheng offers a combination of technical capability, material expertise, and integrated services that is difficult to match. The company’s focus on high-fidelity prototyping—parts that look, feel, and perform like the final production component—addresses the core need that drives zinc prototyping in the first place: reducing risk before committing to expensive tooling.
Whether your project involves automotive trim, consumer electronics housings, plumbing fixtures, or industrial components, Jucheng’s approach to usinagem de protótipos em zinco provides the data, confidence, and quality needed to move from design to production with certainty.