
L'usinage du Haynes 230 doit être planifié en fonction de l'état du brut, de la stabilité de chaque coupe et de la surface requise pour la pièce finie. Un matériau choisi pour un service à haute température ne rend pas automatiquement l'opération d'usinage tolérante à la chaleur ou au frottement. La tâche d'ingénierie consiste à transformer l'exigence de service en une gamme de fabrication maîtrisée.
Distinguer la température de service des conditions de coupe
Haynes International identifie le 230 comme un alliage nickel-chrome-tungstène-molybdène doté d'une résistance à haute température et d'une résistance à l'environnement. Ces propriétés expliquent pourquoi un concepteur peut l'envisager pour un composant en service à chaud. Elles ne définissent pas une vitesse de coupe, une durée de vie d'outil ou un état de surface acceptables pour ce composant.
Le terme plus large la sélection d'un matériau haute température doit établir l'environnement de service et la spécification requise. L'analyse d'usinage pose ensuite une autre série de questions : quelle forme arrive, quelles surfaces sont critiques, quelle quantité de matière doit être enlevée et quel traitement suit la coupe. Consigner les deux ensembles d'exigences sur la fiche de gamme.
Le brut entrant modifie la première opération
Une barre, une plaque et un brut fabriqué peuvent partager une même désignation d'alliage tout en présentant une géométrie et un état de surface différents. Vérifier le certificat de matière, les dimensions, l'état de livraison et toute opération antérieure. Déterminer où seront établies les premières surfaces de référence fiables et si le surépaisseur disponible permet d'obtenir la forme finale.
Ne pas transposer directement une estimation d'usinage d'un composant en barre compacte à une caractéristique en tôle mince. La répartition de la matière enlevée, le soutien disponible près de la zone de coupe et l'accessibilité des surfaces de finition peuvent être totalement différents. Un devis doit indiquer l'hypothèse de brut assez clairement pour qu'un changement soit identifié avant le début de la coupe.
Lorsque le travail comprend un brut déjà usiné, identifier la limite de responsabilité du fournisseur d'usinage. L'inspection de la géométrie entrante peut établir si la surépaisseur prévue reste disponible, mais elle ne remplace aucune qualification de matière ou de procédé exigée par la spécification du composant.
Rendre l'engagement prévisible avant de rechercher le taux d'enlèvement
Les recommandations d'usinage pour le Haynes 230 décrivent un comportement d'écrouissage et la nécessité de pratiques de coupe adaptées. L'implication pratique est d'examiner les conditions qui amènent un outil à frotter au lieu de couper efficacement. Des arêtes usées, une portée non soutenue, un engagement inadapté et des passes répétées sur une zone problématique méritent d'être étudiés comme un ensemble.
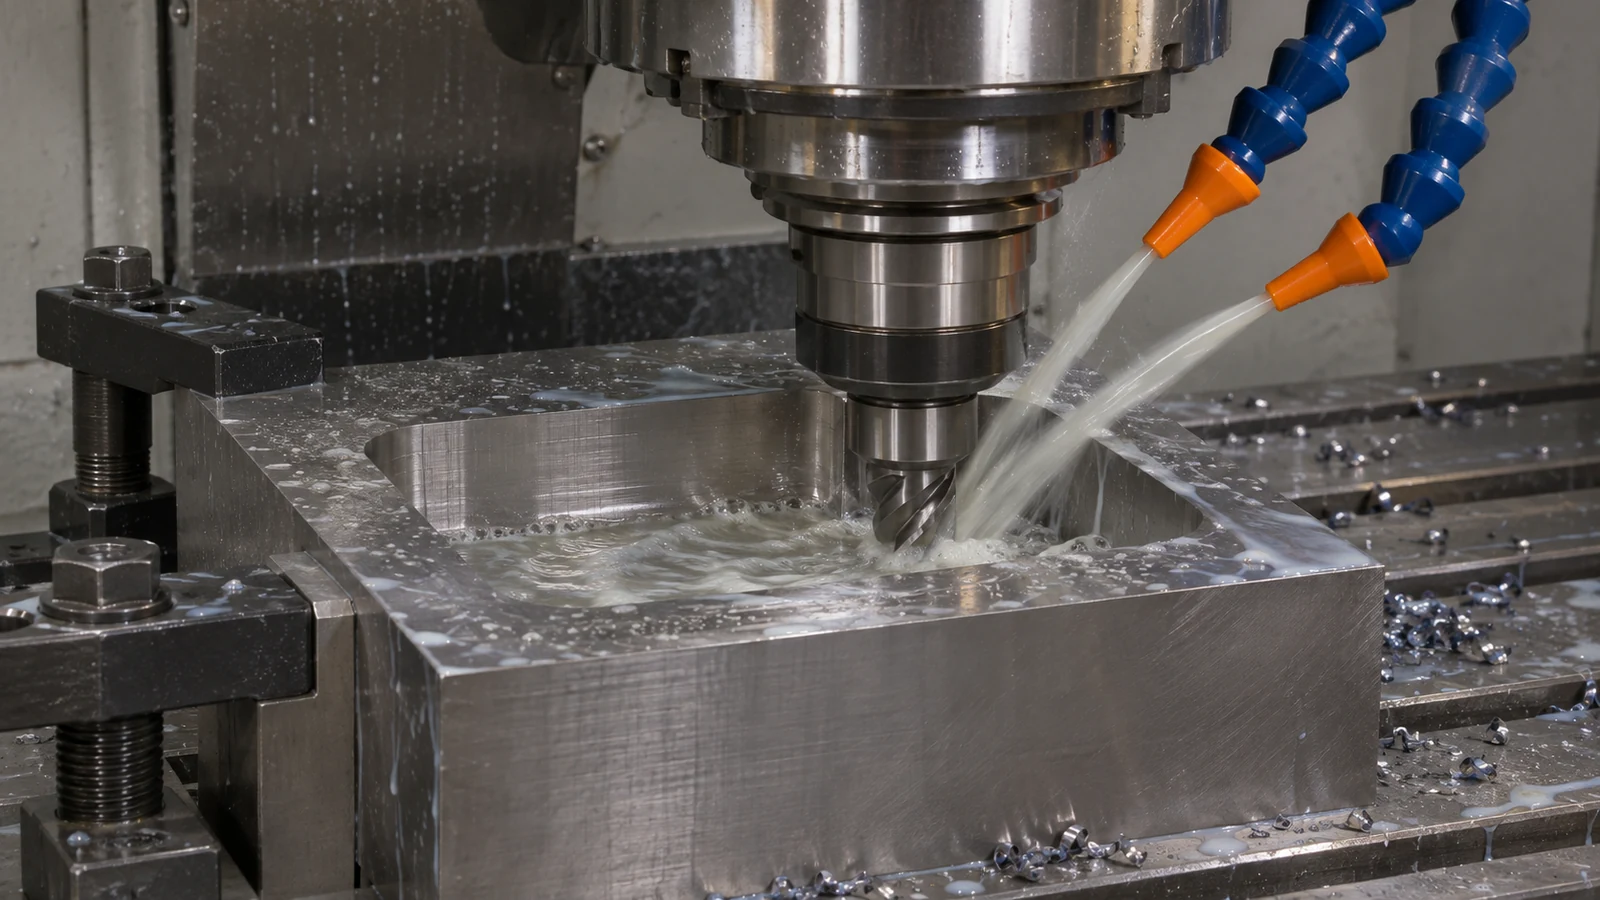
Pour une poche, comparer le diamètre d'outil accessible à la profondeur de la poche et à la géométrie interne. Pour un épaulement sur une pièce tournée, examiner si l'approche et la sortie laissent l'outil travailler contre une section variable. Les gamme de fraisage et gamme de tournage doit être choisie de manière à maintenir les caractéristiques difficiles supportées et accessibles.
Utilisez les recommandations du fabricant d'outils adaptées à l'alliage et à l'état réels comme paramètres d'essai. Enregistrez ensuite les réglages, la géométrie de l'outil, la configuration du liquide de refroidissement et le résultat observé. Une valeur de départ publiée devient utile lorsque ses hypothèses sont visibles ; elle devient trompeuse lorsqu'elle est traitée comme une recette de production universelle.
Planifier la finition tant que la pièce est encore soutenue
L'ébauche et la finition doivent être considérées ensemble. L'enlèvement de la matière qui soutient une paroi peut modifier les conditions de la surface suivante. Si la dernière opération atteint une caractéristique flexible avec un outil long, la gamme peut créer un problème absent lors de l'ébauche.
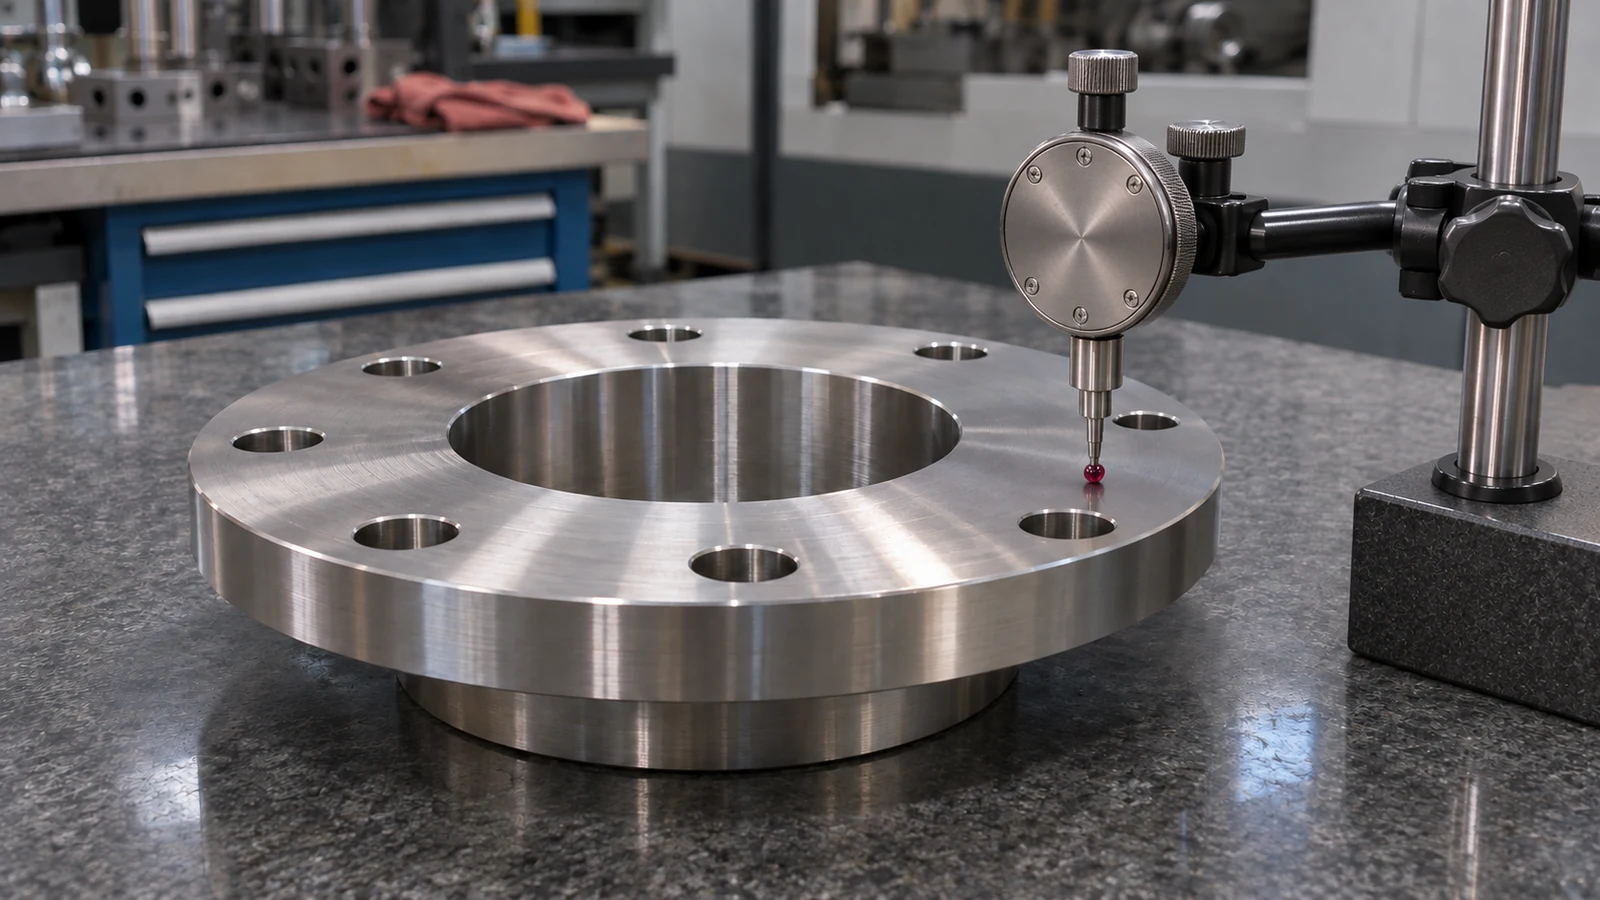
Identifiez les surfaces fonctionnelles avant de fixer une exigence de finition générale. Une face de montage, un alésage ajusté et une surface de dégagement externe n'ont pas nécessairement besoin de critères d'acceptation identiques. Définissez la texture, la géométrie et les limites de défauts locales qui importent pour chaque fonction plutôt que de vous fier à un seul indice de rugosité pour l'ensemble du composant.
Après la libération du montage, vérifiez que la géométrie de la pièce satisfait toujours le plan. Si une opération thermique ou de finition supplémentaire suit, précisez l'étape d'inspection finale. Cela évite qu'un résultat intermédiaire acceptable ne devienne la seule preuve conservée pour le composant expédié.
Étudier la variation au moyen du dossier de fabrication
Si les dimensions ou l'aspect de surface commencent à dériver, comparez d'abord les pièces concernées avec les paramètres de production enregistrés. Vérifiez l'identité et l'état de la matière, l'historique de l'outil, les changements de montage et le point de l'opération où le résultat a changé. Cela fournit un point de départ plus utile que de supposer que l'alliage est simplement irrégulier.
La plan qualité doit identifier quand les mesures sont prises et ce qui se passe lorsqu'un résultat s'approche de sa limite d'acceptation. L'approbation de la première pièce établit la condition de départ ; des contrôles en cours de production appropriés aident à révéler les changements pendant la série.
Pour une commande répétée, conservez les preuves à l'appui de la gamme approuvée ainsi que le programme. L'hypothèse de matière, les décisions critiques de montage, la séquence d'inspection et l'état de surface accepté expliquent pourquoi le résultat précédent était acceptable. Ils facilitent également le jugement de la nécessité d'un nouvel essai en cas de modification du plan.