
El mecanizado de Haynes 230 debe planificarse en función de la condición del material en bruto, la estabilidad de cada corte y la superficie que requiere el componente terminado. Un material seleccionado para servicio a temperaturas elevadas no hace automáticamente que la operación de mecanizado tolere el calor o el roce. La tarea de ingeniería consiste en convertir el requisito de servicio en una ruta de fabricación controlada.
Separe la temperatura de servicio de las condiciones de corte
Haynes International identifica el 230 como una aleación de níquel-cromo-tungsteno-molibdeno con resistencia a alta temperatura y resistencia ambiental. Esas propiedades explican por qué un diseñador puede considerarlo para un componente de servicio en caliente. No definen una velocidad de corte, una vida de herramienta ni una condición superficial aceptables para ese componente.
El enfoque más amplio la selección de material para alta temperatura debe establecer el entorno operativo y la especificación requerida. La revisión del mecanizado plantea entonces un conjunto diferente de preguntas: qué forma llega, qué superficies son críticas, cuánto material debe eliminarse y qué procesamiento sigue al corte. Mantenga ambos conjuntos de requisitos en la hoja de ruta.
La pieza en bruto de entrada cambia la primera operación
Una barra, una placa y una pieza en bruto fabricada pueden compartir una designación de aleación aunque presenten geometría y condiciones superficiales diferentes. Revise el certificado del material, las dimensiones, la condición de suministro y cualquier operación previa. Determine dónde se establecerán las primeras superficies de localización fiables y si el sobreespesor disponible permite alcanzar la forma final.
No transfiera una estimación de mecanizado de un componente de barra compacta directamente a un elemento de placa delgada. La distribución del material eliminado, el soporte disponible cerca de la zona de corte y la accesibilidad de las superficies de acabado pueden ser completamente diferentes. Una cotización debe indicar el supuesto de la pieza en bruto con suficiente claridad para que un cambio pueda reconocerse antes de comenzar el corte.
Cuando el trabajo incluye una pieza en bruto procesada previamente, identifique el límite de responsabilidad del proveedor de mecanizado. La inspección de la geometría de entrada puede establecer si el sobreespesor previsto sigue disponible, pero no sustituye ninguna calificación de material o proceso exigida por la especificación del componente.
Haga predecible el compromiso del filo antes de buscar la tasa de arranque
Las guías de mecanizado para Haynes 230 describen el comportamiento de endurecimiento por trabajo y la necesidad de una práctica de corte adecuada. La implicación práctica es revisar las condiciones que permiten que una herramienta roce en lugar de cortar eficazmente. Los filos desgastados, el alcance sin soporte, un compromiso inadecuado y las pasadas repetidas sobre una zona problemática merecen investigarse como una combinación.
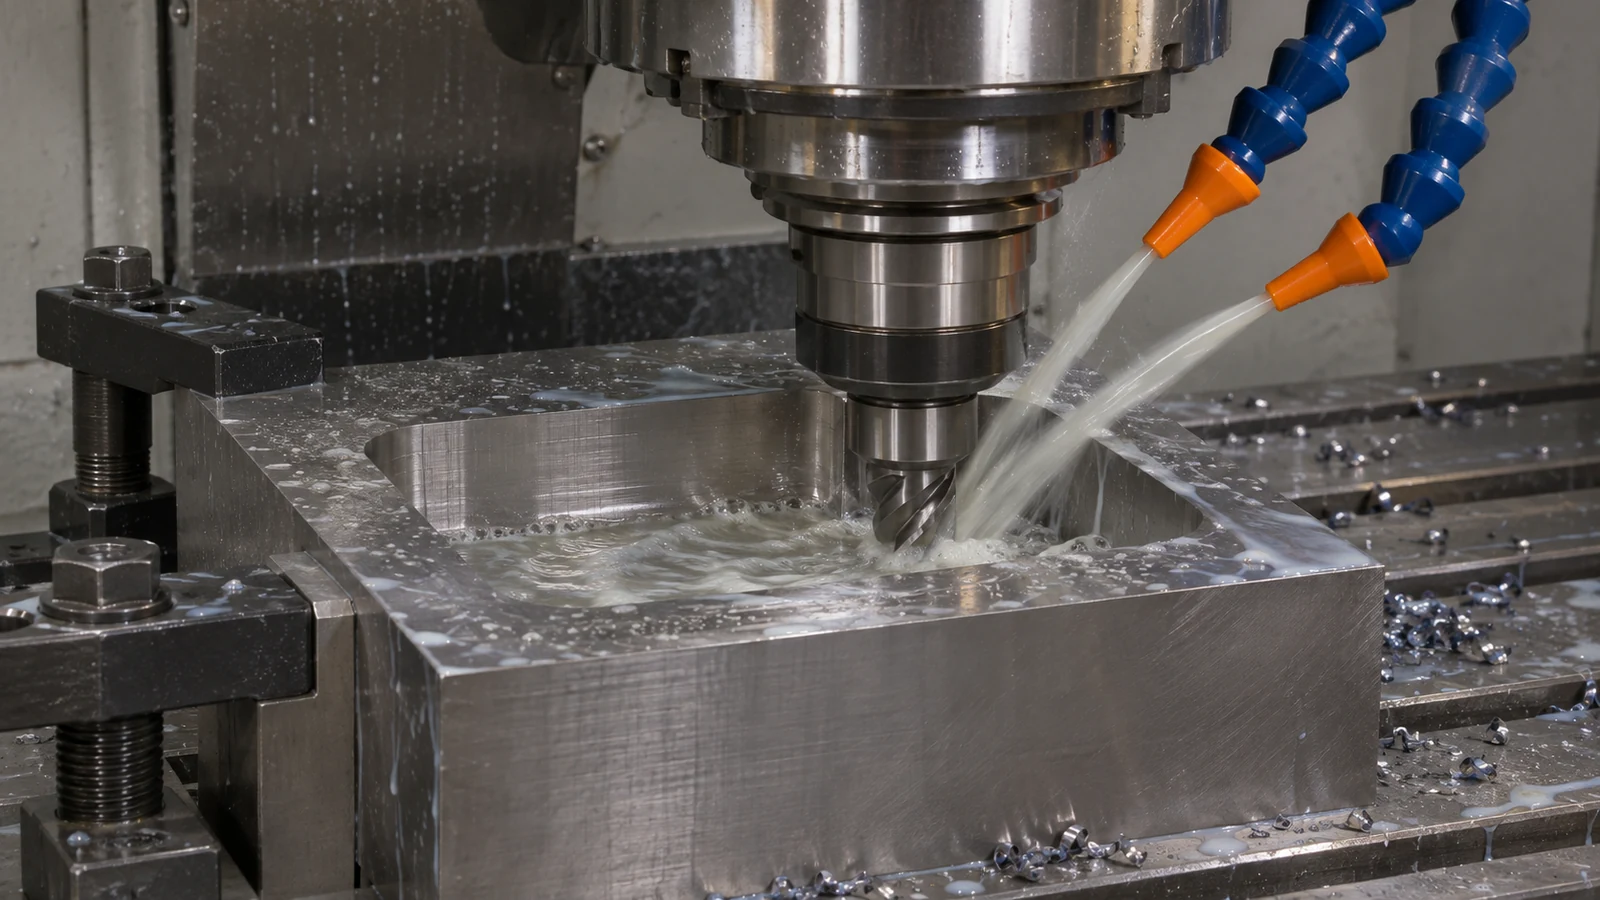
Para un bolsillo, compare el diámetro de herramienta accesible con la profundidad del bolsillo y la geometría interna. Para un hombro en una pieza torneada, considere si la entrada y la salida dejan la herramienta operando contra una sección cambiante. La ruta de fresado y ruta de torneado debe seleccionarse para mantener las características difíciles soportadas y accesibles.
Utilice las recomendaciones del fabricante de herramientas apropiadas para la aleación y condición reales como entradas de prueba. Luego registre los ajustes, la geometría de la herramienta, la disposición del refrigerante y el resultado observado. Un valor inicial publicado resulta útil cuando sus supuestos son visibles; resulta engañoso cuando se trata como una receta de producción universal.
Planifique el acabado mientras la pieza aún tiene soporte
El desbaste y el acabado deben considerarse en conjunto. Eliminar el material que soporta una pared puede cambiar las condiciones para la siguiente superficie. Si la última operación alcanza una característica flexible con una herramienta larga, la ruta puede crear un problema que estaba ausente durante el desbaste.
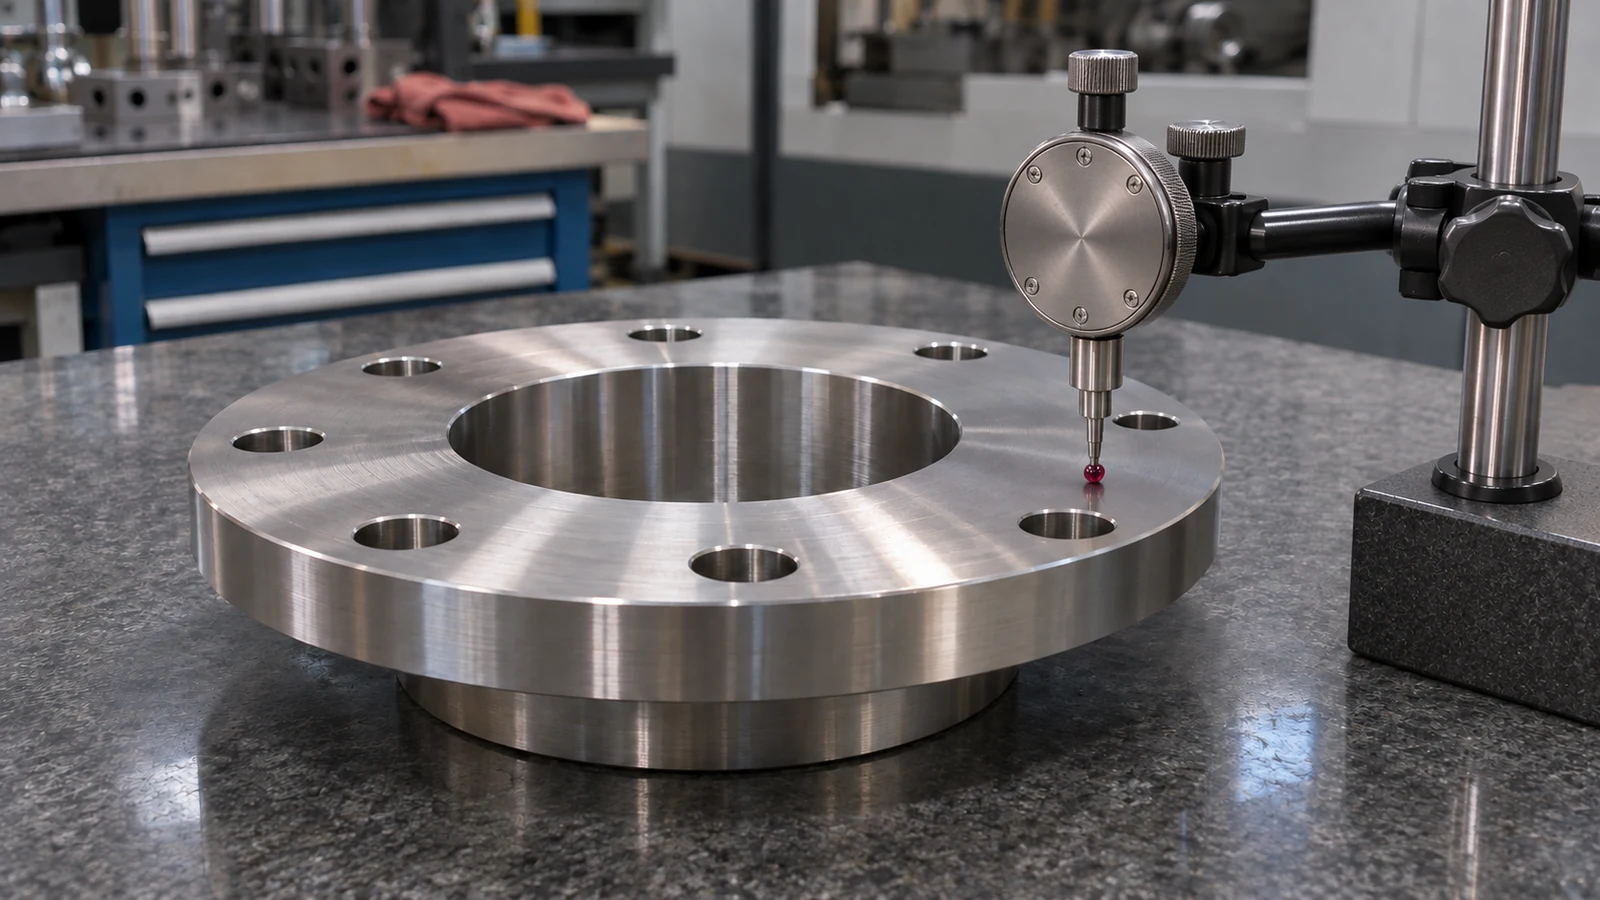
Identifique las superficies funcionales antes de establecer un requisito general de acabado. Una cara de montaje, un orificio de ajuste preciso y una superficie de holgura externa no necesariamente requieren criterios de aceptación idénticos. Defina la textura, la geometría y los límites de defectos locales que importan para cada función en lugar de depender de un único valor de rugosidad para todo el componente.
Después de la liberación del dispositivo de sujeción, verifique que la geometría de la pieza siga cumpliendo con el plano. Si sigue una operación térmica o de acabado adicional, especifique la etapa de inspección final. Esto evita que un resultado intermedio aceptable se convierta en la única evidencia conservada para el componente enviado.
Investigue la variación a través del registro del proceso
Si las dimensiones o la apariencia superficial comienzan a desviarse, primero compare las piezas afectadas con las entradas de producción registradas. Verifique la identidad y condición del material, el historial de la herramienta, los cambios de configuración y el punto de la operación donde cambió el resultado. Esto proporciona un punto de partida más útil que suponer que la aleación simplemente es inconsistente.
El plan de calidad debe identificar cuándo se toman las mediciones y qué sucede cuando un resultado se aproxima a su límite de aceptación. La aprobación de la primera pieza establece la condición inicial; las verificaciones en proceso adecuadas ayudan a revelar cambios durante la corrida.
Para un pedido repetido, conserve la evidencia que respalda la ruta aprobada, así como el programa. El supuesto del material, las decisiones críticas de configuración, la secuencia de inspección y la condición superficial aceptada explican por qué el resultado anterior fue aceptable. También facilitan juzgar si un plano modificado necesita una nueva prueba.