
Para um componente de C-22 com furos que se cruzam e uma porta roscada, a decisão difícil costuma ser a ordem das operações. A usinagem de Hastelloy C22 deve estabelecer primeiro a liga e a condição do material, depois planejar como cada ferramenta entra, corta através de uma abertura e sai sem danificar uma interface acabada. A sequência também deve deixar uma forma de inspecionar as bordas internas. Um gráfico genérico de velocidades para ligas de níquel não consegue resolver essas decisões geométricas.
Considere um bloco de instrumento hipotético com um furo principal, uma conexão radial e uma entrada roscada. Furar primeiro a conexão radial cria uma interrupção no furo principal. Acabar primeiro o furo principal expõe essa superfície acabada à saída da furação posterior. Nenhuma das ordens é automaticamente correta; a rota deve considerar o carregamento da ferramenta, a remoção de rebarbas, a proteção e a verificação.
Confirme o C-22 antes de interpretar o problema de corte
A Haynes identifica o HASTELLOY C-22 como liga N06022. O nome não é intercambiável com C-22HS, C-276 ou qualquer material níquel-cromo-molibdênio. Confirme a forma do produto especificada e o certificado do material, depois compare o estoque com a revisão do desenho antes de escolher ferramentas ou aceitar uma substituição.
Mantenha a adequação química do material para o serviço separada da rota de usinagem. O projetista ou responsável pela aplicação deve estabelecer o ambiente pretendido e o requisito do material. Uma oficina de usinagem não deve inferir o fluido, a temperatura ou a margem de corrosão simplesmente porque um desenho indica uma liga resistente à corrosão. O visão geral de materiais resistentes à corrosão fornece contexto, enquanto a especificação do componente rege a compra real.
Da mesma forma, uma mudança na condição do material pode alterar o comportamento da ferramenta. Um processo qualificado em uma condição fornecida não estabelece um resultado para todas as barras, chapas ou peças previamente trabalhadas. Registre a condição e a origem do material bruto junto com o teste, para que uma tendência de desgaste inesperada possa ser investigada em relação a uma entrada conhecida.
Mapeie a interrupção que a ferramenta encontrará
Desenhe a interseção do furo em corte. Identifique onde a aresta de corte perde e recupera o engajamento, qual lado da passagem de interseção permanece apoiado e por onde as cavacas podem sair. Uma pequena abertura visível no exterior pode criar uma interrupção muito mais longa ao longo de uma aresta de corte interna.
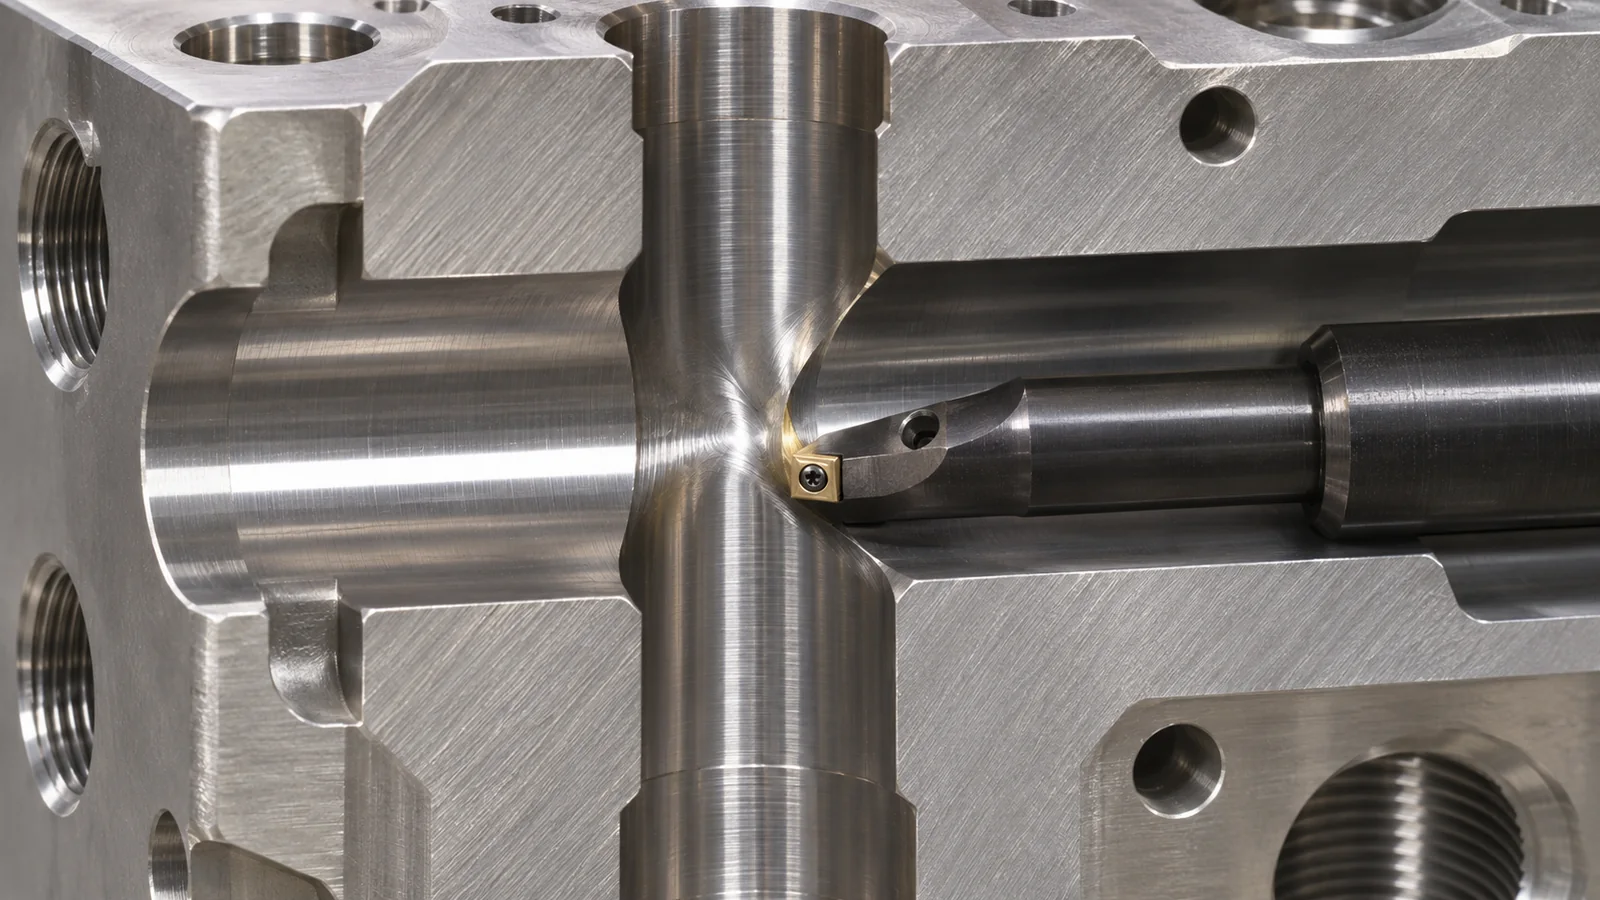 Compare as abordagens reais da ferramenta em vez de apenas listar operações. O alcance e a rigidez de uma barra de mandrilar, a saída de uma broca para uma cavidade e a folga de uma ferramenta de roscamento criam riscos diferentes. Se o desenho permitir uma alteração na direção do orifício, na profundidade da passagem ou em um alívio não funcional, avalie isso antes de se comprometer com um recurso inacessível.
O plano deve indicar qual referência estabelece o eixo principal do furo e como o recurso transversal é localizado a partir dele. Localizar cada operação a partir de faces externas não relacionadas pode produzir dimensões individualmente aceitáveis com a relação montada errada. O esquema de datum funcional precisa sobreviver às transferências entre setups.
Escolha a sequência que preserva a superfície crítica
No exemplo do bloco de instrumento, uma opção é criar o recurso transversal antes do passe final do furo, desde que a ferramenta de acabamento tolere a interrupção e remova o material necessário de forma consistente. Outra é acabar o furo primeiro e usar uma rota controlada de furo transversal e rebarbação depois. A segunda opção deve demonstrar que preserva o furo e sua aresta funcional.
Usinagem de Hastelloy C22 pode combinar fresamento, furação e mandrilamento. A escolha é orientada pelo engajamento, acesso e aceitação, não pela alegação de que uma máquina torna todas as operações secundárias desnecessárias. Onde um recurso exigir um método de acabamento diferente, identifique esse requisito em vez de ocultá-lo dentro de uma nota geral de usinagem.
Verifique se a ordem das operações prende uma rebarba atrás de um recurso já concluído. Se o único método de remoção alterar uma aresta de vedação ou rosca, a revisão de projeto deve abordar o conflito. Uma lavagem final não elimina a necessidade de uma etapa controlada de remoção de rebarba aderida.
O acesso à rosca é mais do que a profundidade nominal
Mostre a norma de rosca exigida, a classe quando aplicável, o engajamento útil, a folga do fundo do furo e qualquer função de vedação. Um furo cego com espaço insuficiente além da profundidade útil da rosca pode restringir o macho de roscar, o roscamento de ponto único ou o fresamento de rosca de maneiras diferentes. O fornecedor deve saber quais dimensões descrevem o engajamento útil de montagem e quais descrevem o acesso da ferramenta.
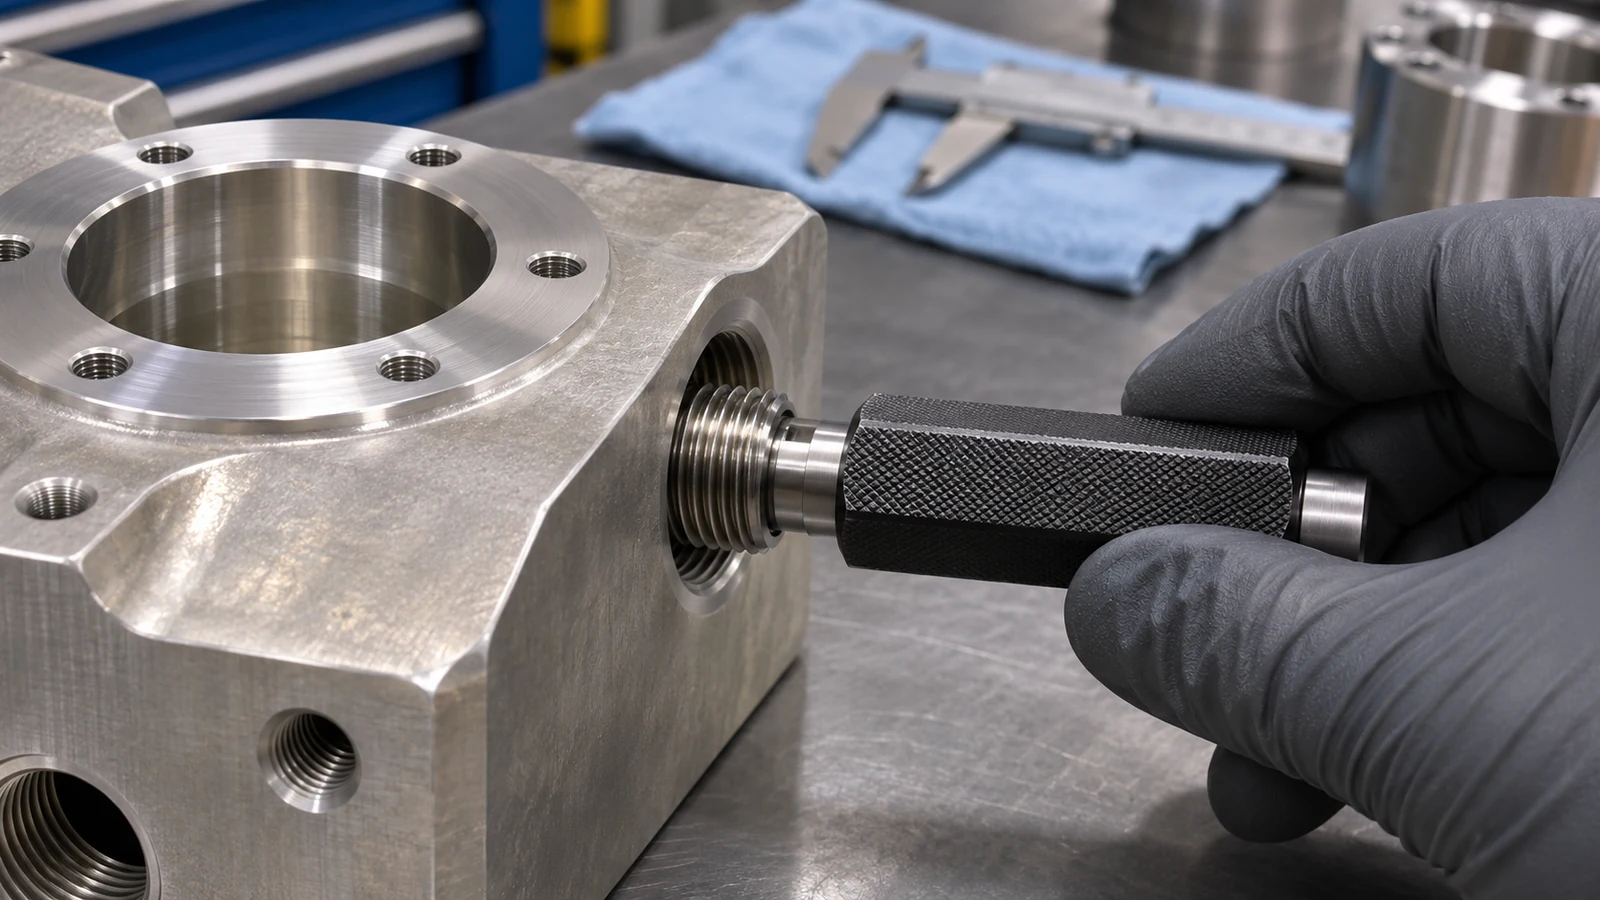 Não trate o fresamento de rosca como solução automática para todo orifício de liga difícil. Ele altera o movimento da ferramenta e os requisitos de acesso; não elimina a força de corte, o encruamento nem a necessidade de um setup estável. Avalie o diâmetro real, o alcance, a trajetória do cortador e o método de inspeção antes de selecionar a operação.
Um calibrador de rosca pode responder a uma questão de calibração definida. Ele não estabelece a condição de uma face de vedação, a limpeza do fundo cego ou a posição do orifício em relação a outro recurso. Mantenha esses requisitos distintos no plano de inspeção, para que um calibrador aprovado não se torne um substituto da aceitação completa.
Use observações de desgaste para distinguir causa de sintoma
A usinagem de ligas de níquel exige atenção à condição da aresta, ao atrito, ao calor e à rigidez. A Haynes publica orientações de usinagem como base para selecionar procedimentos. Trate essas recomendações como entradas para a qualificação do trabalho real, não como um ajuste garantido para um corte interno interrompido.
Quando uma superfície se degrada, registre onde isso acontece no recurso e no intervalo de serviço da ferramenta. Um defeito que se repete em um limite de furo transversal sugere uma investigação diferente de um acabamento que se deteriora gradualmente em todas as peças. Revise o engajamento, o apoio da ferramenta, a entrega de refrigerante e o recorte de cavacas com a condição da aresta observada.
Altere uma variável significativa por vez durante um teste controlado, quando viável. Caso contrário, uma peça com melhor aparência pode não revelar se a melhoria veio de uma ferramenta nova, de um engajamento alterado ou simplesmente de um blank diferente. Preserve as observações que definem a condição de troca de ferramenta aceita.
Inspecione o bloco como recursos conectados
| Tarefa de aceitação | O que ele estabelece | O que ainda precisa de uma verificação separada |
|---|---|---|
| Medição de furo | Tamanho e forma especificados na condição medida | Condição da aresta interna e posição entre recursos |
| Verificação de rosca por calibrador | Aceitação de rosca exigida dentro do escopo do calibrador | Superfície de vedação e folga de montagem útil |
| Inspeção de interseção | Material aderido visível ou dano na junção | Qualquer dimensão que o método de visualização não consiga quantificar |
| Limpeza especificada | Condição de resíduo sob um procedimento acordado | Geometria, adequação à corrosão e qualificação completa da montagem |
Retorne ao bloco hipotético antes de liberar a rota. O inspetor consegue alcançar o recurso que a operação final da ferramenta pode danificar? O datum usado para o relatório representa a interface de montagem real? A superfície de vedação e a rosca útil ainda estão acessíveis após todas as operações? Essas perguntas transformam uma lista de ferramentas em um plano de fabricação inspecionável.
Forneça essas interfaces, o requisito de material, a condição do blank, os tratamentos de aresta permitidos, o acesso para inspeção e os registros exigidos junto com a RFQ. A usinagem de Hastelloy C22 pode então ser avaliada como uma tarefa de recurso específica, em vez de uma alegação geral sobre usinar todas as ligas de níquel resistentes à corrosão.
Perguntas sobre usinagem de C-22
Uma receita de corte para C-276 pode ser reutilizada sem revisão?
Não. Confirme a identidade e a condição do estoque C-22, depois qualifique o ferramental e a rota para a característica real. Nomes semelhantes de família de liga não constituem aprovação de processo.
Perfurar antes de mandrilar é sempre a melhor sequência?
Não. Pode deixar a ferramenta de acabamento com um corte interrompido. Compare esse risco com os riscos de rebarba e de proteção da superfície de perfurar depois.
Um teste de vazamento substitui a inspeção de borda interna?
Não. Um teste funcional sob condições especificadas e uma inspeção do material anexado respondem a perguntas diferentes. Use ambos quando o desenho ou a qualificação os exigirem.