
Для компонента из C-22 с пересекающимися отверстиями и резьбовым портом сложное решение часто касается порядка операций. При обработке Hastelloy C22 следует сначала установить сплав и состояние заготовки, а затем спланировать, как каждый инструмент входит, режет через отверстие и выходит, не повреждая готовую поверхность сопряжения. Последовательность также должна оставлять возможность для контроля внутренних кромок. Универсальная таблица скоростей для никелевых сплавов не может решить эти геометрические задачи.
Рассмотрим гипотетический блок прибора с основным отверстием, радиальным соединением и резьбовым входом. Сверление радиального соединения первым создает прерывание в основном отверстии. Чистовая обработка основного отверстия первой подвергает эту готовую поверхность воздействию последующего выхода сверла. Ни один порядок не является автоматически правильным; маршрут должен учитывать нагрузку на инструмент, удаление заусенцев, защиту и проверку.
Подтвердите C-22, прежде чем интерпретировать проблему резания
Haynes идентифицирует HASTELLOY C-22 как сплав N06022. Это название не является взаимозаменяемым с C-22HS, C-276 или любым другим никель-хром-молибденовым материалом. Подтвердите указанную форму продукта и сертификат материала, затем сопоставьте заготовку с редакцией чертежа, прежде чем выбирать инструменты или принимать замену.
Отделяйте пригодность материала для химической среды от маршрута обработки. Конструктор или владелец применения должны установить предполагаемую среду и требования к материалу. Механический цех не должен делать выводы о жидкости, температуре или припуске на коррозию только потому, что на чертеже указан коррозионностойкий сплав. corrosion-resistant materials overview обеспечивает контекст, тогда как спецификация компонента определяет фактическую закупку.
Аналогично, изменение состояния заготовки может изменить поведение инструмента. Процесс, аттестованный для одного поставленного состояния, не устанавливает результат для всех прутков, плит или ранее обработанных заготовок. Записывайте состояние и источник заготовки вместе с испытанием, чтобы неожиданную тенденцию износа можно было исследовать относительно известного входного параметра.
Спланируйте прерывание, с которым столкнется инструмент
Нарисуйте пересечение отверстия в разрезе. Определите, где режущая кромка теряет и восстанавливает контакт, какая сторона пересекающегося канала остаётся опёртой и где может выходить стружка. Короткое видимое отверстие снаружи может создать значительно более длинный перерыв вдоль внутренней режущей кромки.
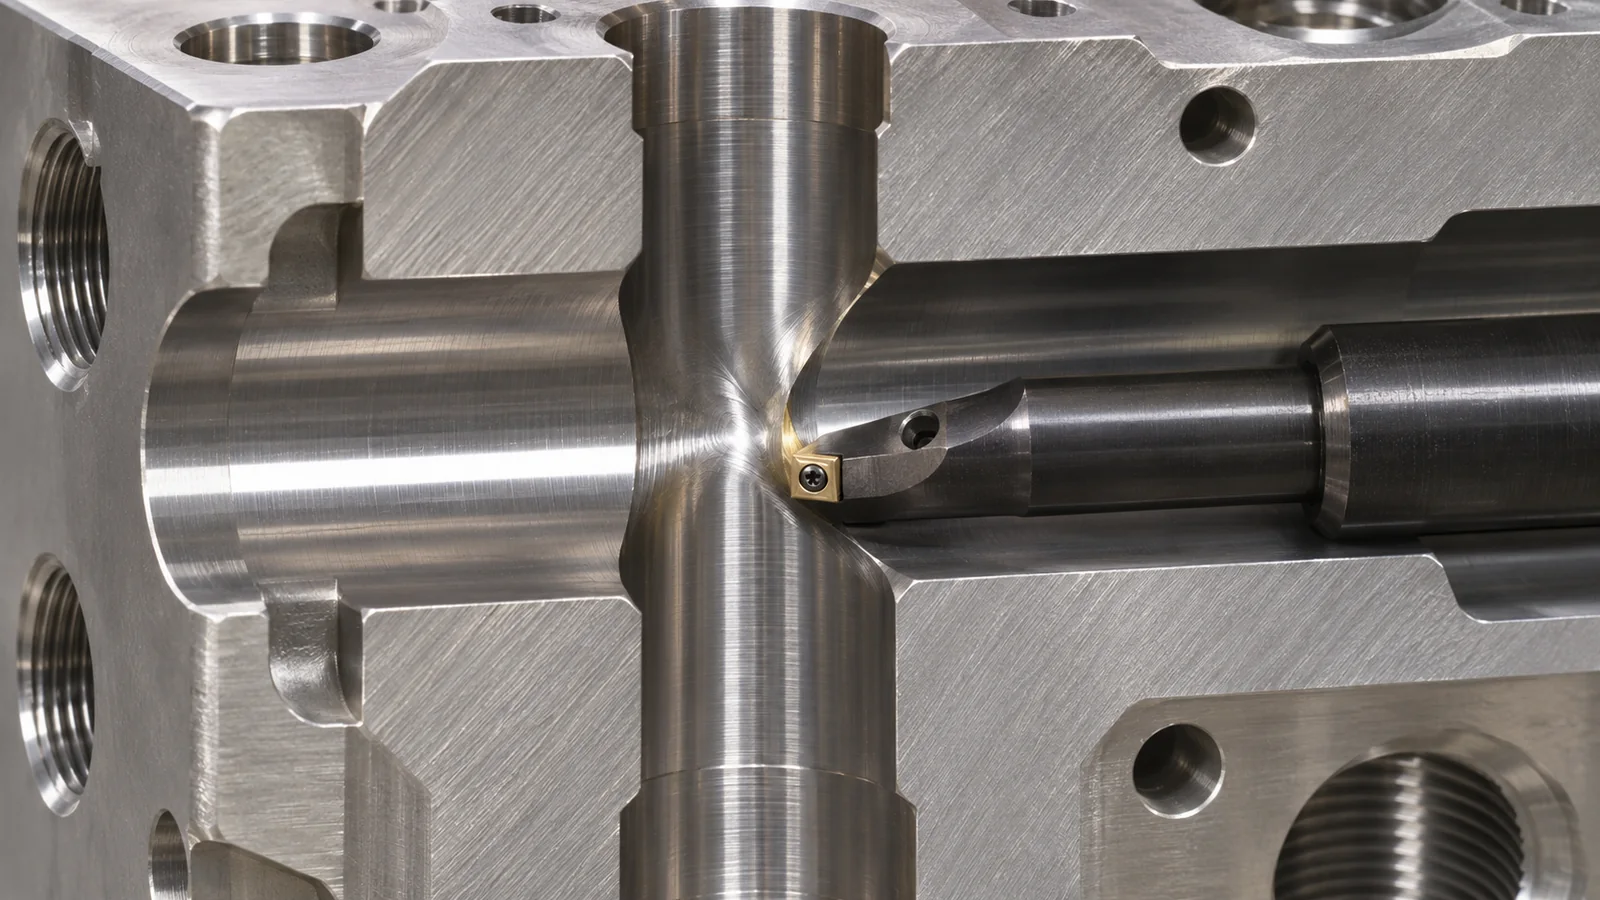 Сравнивайте фактические подходы инструмента, а не просто перечисляйте операции. Вылет и жёсткость расточной оправки, выход сверла в полость и зазор резьбового инструмента создают разные риски. Если чертёж допускает изменение направления канала, глубины прохода или нефункциональной разгрузки, оцените это до принятия решения по труднодоступному элементу.
План должен указывать, какая база задаёт ось основного отверстия и как от неё позиционируется поперечный элемент. Позиционирование каждой операции от несвязанных наружных поверхностей может дать отдельно приемлемые размеры при неверном взаимном расположении в сборке. Схема функциональных баз должна выдерживать переносы между установками.
Выберите последовательность, сохраняющую критическую поверхность
В примере с приборным блоком один из вариантов — выполнить поперечный элемент до финального прохода основного отверстия, при условии что чистовой инструмент выдерживает прерывание и равномерно снимает требуемый материал. Другой — сначала обработать основное отверстие, а затем применить контролируемый маршрут поперечного отверстия и снятия заусенцев. Второй вариант должен доказать, что он сохраняет основное отверстие и его функциональную кромку.
Обработка сплава Hastelloy C22 может сочетать фрезерование, сверление и растачивание. Выбор определяется контактом, доступом и приёмкой, а не утверждением, что один станок делает все вторичные операции ненужными. Если элемент требует иного метода чистовой обработки, укажите это требование, а не скрывайте его в общей примечании об обработке.
Проверьте, не запирает ли порядок операций заусенец за уже выполненным элементом. Если единственный способ удаления изменит уплотнительную кромку или резьбу, проектный анализ должен разрешить это противоречие. Финальная промывка не устраняет необходимости в контролируемом этапе удаления прикреплённых заусенцев.
Доступ к резьбе — это больше, чем номинальная глубина
Укажите требуемый стандарт резьбы, класс где применимо, полезное зацепление, зазор до дна отверстия и любую уплотнительную функцию. Глухое отверстие с недостаточным пространством за полезной глубиной резьбы может по-разному ограничивать нарезание метчиком, резьбу резцом или резьбовое фрезерование. Поставщик должен знать, какие размеры описывают полезное зацепление в сборке, а какие — доступ инструмента.
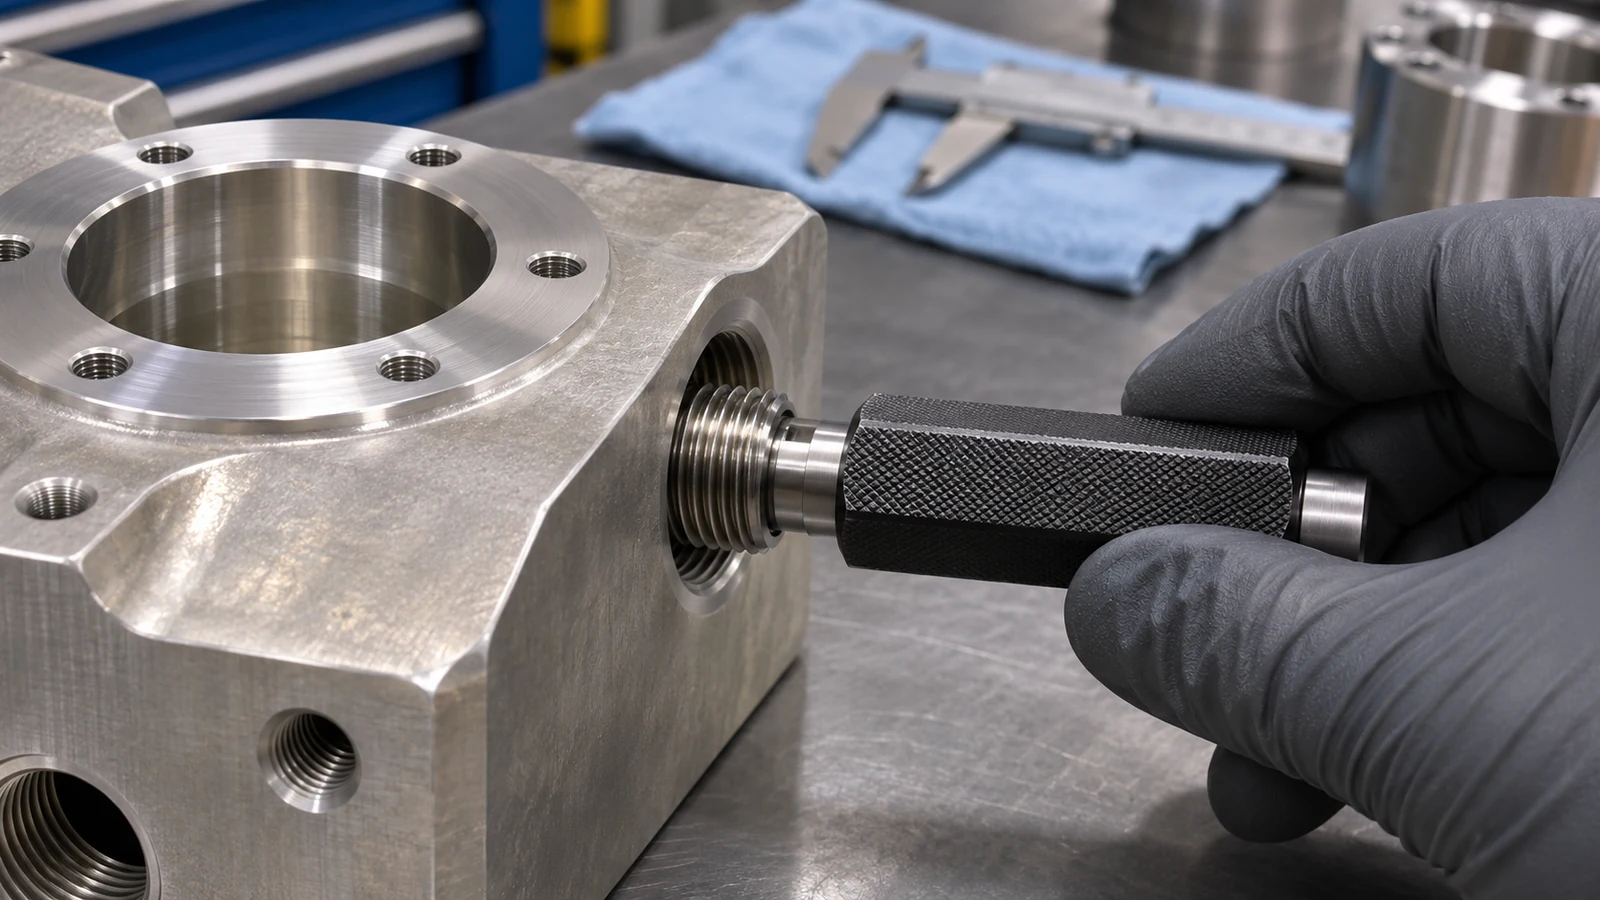 Не рассматривайте резьбовое фрезерование как автоматическое решение для каждого сложного резьбового канала в сплаве. Оно меняет движение инструмента и требования к доступу; оно не устраняет силу резания, наклёп или необходимость стабильной установки. Оцените фактический диаметр, вылет, траекторию фрезы и метод контроля перед выбором операции.
Резьбовой калибр может ответить на определённый вопрос калибровки. Он не устанавливает состояние уплотнительной поверхности, чистоту глухого дна или положение канала относительно другого элемента. Держите эти требования раздельными в плане контроля, чтобы пройденный калибр не стал заменой полной приёмки.
Используйте наблюдения за износом, чтобы отличить причину от симптома
Обработка никелевых сплавов требует внимания к состоянию кромки, трению, нагреву и жёсткости. Haynes публикует рекомендации по обработке как основу для выбора процедур. Рассматривайте эти рекомендации как исходные данные для квалификации применительно к фактической работе, а не как гарантированные настройки для прерывистого внутреннего резания.
Когда поверхность деградирует, фиксируйте, где это происходит в элементе и в интервале службы инструмента. Дефект, повторяющийся на границе поперечного отверстия, предполагает иное исследование, чем чистота, постепенно ухудшающаяся на каждой детали. Сопоставьте контакт, поддержку инструмента, подачу СОЖ и повторное резание стружки с наблюдаемым состоянием кромки.
По возможности меняйте одну значимую переменную за раз в ходе контролируемого испытания. Иначе деталь лучшего вида может не показать, возникло ли улучшение от свежего инструмента, изменённого контакта или просто другой заготовки. Сохраняйте наблюдения, определяющие принятое условие смены инструмента.
Контролируйте блок как связанные элементы
| Задача приёмки | Что она определяет | Что ещё требует отдельной проверки |
|---|---|---|
| Измерение отверстия | Заданный размер и форма в измеряемом состоянии | Состояние внутренней кромки и положение относительно пересекаемых элементов |
| Контроль резьбы калибрами | Требуемая приемка резьбы в пределах области применения калибра | Уплотнительная поверхность и полезный монтажный зазор |
| Контроль пересечений | Видимый прилипший материал или повреждение в месте соединения | Любой размер, который метод визуального контроля не может количественно оценить |
| Заданная очистка | Состояние остатков по согласованной процедуре | Геометрия, пригодность к коррозионным воздействиям и полная квалификация сборки |
Вернитесь к гипотетическому блоку, прежде чем выпускать маршрут. Может ли контролер добраться до элемента, который может повредить финальная операция инструментом? Представляет ли база, использованная для отчета, фактическую монтажную поверхность? Остаются ли уплотнительная поверхность и полезная резьба доступными после всех операций? Эти вопросы превращают перечень инструментов в поддающийся контролю производственный план.
Предоставьте вместе с запросом предложения эти интерфейсы, требование к материалу, состояние заготовки, допустимые обработки кромок, доступ для контроля и требуемые записи. Тогда обработка Hastelloy C22 может оцениваться как конкретная задача по элементам, а не как общее заявление об обработке всех коррозионностойких никелевых сплавов.
Вопросы по обработке C-22
Можно ли повторно использовать режим резания для C-276 без пересмотра?
Нет. Подтвердите идентичность и состояние заготовки C-22, затем аттестуйте инструмент и маршрут обработки для фактического элемента. Сходные названия семейств сплавов не являются одобрением процесса.
Всегда ли сверление перед растачиванием является лучшей последовательностью?
Нет. Оно может оставить чистовому инструменту прерывистый рез. Сравните этот риск с рисками заусенцев и повреждения поверхности при сверлении после.
Заменяет ли испытание на герметичность внутренний контроль кромок?
Нет. Функциональное испытание в заданных условиях и контроль прилегающего материала отвечают на разные вопросы. Используйте оба, когда этого требуют чертёж или аттестация.