
Die Entscheidung lautet daher nicht “alte Fertigung gegen neue Fertigung”. Es ist eine Entscheidung über Nachweise. Ein Prototyp, der korrekt aussieht, kann dennoch irreführende Testergebnisse liefern, wenn sein Material, seine Oberfläche oder seine richtungsabhängige Festigkeit vom angestrebten Produkt abweicht. Umgekehrt kann die Bearbeitung jedes frühen Konzepts das Budget aufbrauchen, bevor die Geometrie stabil ist. Dieser Leitfaden vergleicht die beiden Verfahren nach Validierungsziel, Bauteilmerkmalen, Stückzahl und Prüfanforderungen, damit Ingenieure und Einkäufer einen belastbaren Weg wählen können – oder beide nacheinander einsetzen.
Definieren Sie den Nachweis, bevor Sie das Verfahren wählen
 Ein Prototyp ist nicht automatisch erfolgreich, weil er dem CAD-Modell entspricht. Er ist nur dann erfolgreich, wenn er die technische Frage beantwortet, die seine Fertigung gerechtfertigt hat. Ein Formmodell muss möglicherweise Handfreiraum und Gesamtproportionen bestätigen. Ein funktionaler Prototyp muss möglicherweise Last tragen, Fluid abdichten, Wärme übertragen, Befestigungselemente überstehen oder andere Komponenten positionieren. Ein Vorserienteil muss möglicherweise nachweisen, dass die Zeichnung, der Prüfplan und der Fertigungsweg wiederholt funktionieren.
Diese Zwecke erfordern unterschiedliche Genauigkeitsstufen. Bei einer Formprüfung eines Gehäuses kann das exakte Produktionsmaterial wenig Mehrwert bieten. Bei einem Kühlkörper, Pumpenverteiler, Instrumentengehäuse oder Strukturhalter können Materialleitfähigkeit, Steifigkeit, Ebenheit und Gewindemerkmale für den Test entscheidend sein. Das effizienteste Verfahren ist der kostengünstigste Weg, der die Variablen erhält, von denen der Test abhängt – nicht einfach der Weg mit dem niedrigsten Stückpreis.
Zwei Wege erzeugen unterschiedliche Materialgeschichten
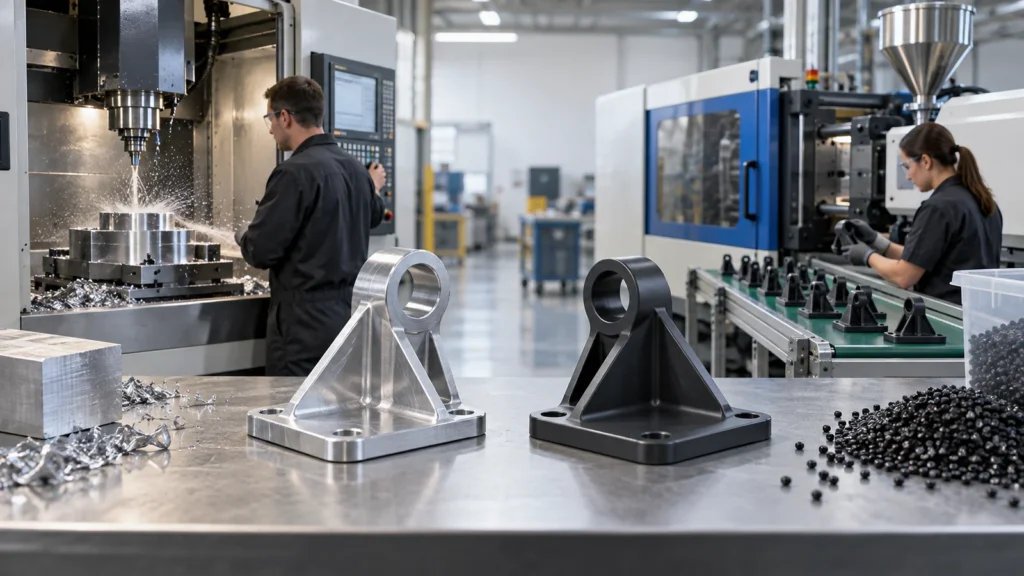
 CNC-Bearbeitung ist subtraktiv. Eine Fräse oder Drehmaschine entfernt Material von einem massiven Rohteil, bis die erforderliche Geometrie verbleibt. Das Ausgangsmaterial hat bereits eine Fertigungsgeschichte – etwa Extrusion, Walzen, Gießen oder Formen – und sein Zustand beeinflusst Festigkeit, Stabilität und Zerspanbarkeit. Dieser Weg ist wertvoll, wenn der Test von einer bekannten Werkstoffsorte, einem Wärmebehandlungszustand oder einem kommerziell erhältlichen technischen Kunststoff abhängt.
3D-Druck ist additiv. Er erzeugt Geometrie Schicht für Schicht durch Abscheiden, Aushärten, Sintern oder Schmelzen von Material. “3D-gedruckt” ist kein einheitlicher Materialzustand: FDM-Thermoplaste, Photopolymerharze, Pulverbettpolymere und gedruckte Metalle verhalten sich unterschiedlich. Bauorientierung, Stützstrategie, thermische Historie, Porosität, Nachhärtung und Wärmebehandlung können alle die Performance beeinflussen. Bei einem gedruckten Material mit geläufigem Handelsnamen sollte nicht angenommen werden, dass es sich genau wie maschinell bearbeitetes Halbzeug aus einem ähnlich benannten Polymer oder einer ähnlich benannten Legierung verhält.
Diese Unterscheidung ist oft wichtiger als die nominale Materialfestigkeit auf einem Datenblatt. Wenn der geplante Test Ermüdung, Schlag, Hitze, Chemikalienexposition, Langzeitkriechen oder Belastung über Schichtgrenzen hinweg umfasst, sollte das Team bestätigen, ob das gedruckte Material und die Baubedingungen das beabsichtigte Produkt repräsentieren. Wenn serienfertigungsgerechtes Halbzeug entscheidend ist, sollte die übergeordnete CNC-Bearbeitungsmaterialien Entscheidung getroffen werden, bevor Preise verglichen werden.
Eine Entscheidungsmatrix für Käufer – ohne universelle Sieger
 Die meisten Vergleichstabellen erklären in jeder Zeile ein Verfahren für “besser”. Reale Projekte sind weniger ordentlich. Druckertyp, Maschinenzugang, Halbzeugform, Bauteilgröße, Geometrie, Material und Lieferantenfähigkeit können eine allgemeine Regel umstoßen. Verwenden Sie die folgende Matrix als Screening-Werkzeug und bitten Sie Lieferanten dann, das tatsächliche Modell und die Zeichnung zu kalkulieren.
Die Matrix vermeidet bewusst feste Toleranz- und Mengenschwellen. Eine kleine gefräste Aluminiumplatte und ein großes Gehäuse mit tiefen Taschen haben nicht dieselbe Wirtschaftlichkeit. Ebenso sollten ein Desktop-Filamentdruck und ein industrielles Metall-Pulverbett-Teil nicht als ein Prozess behandelt werden. Jeder genannte Schwellenwert ohne Werkstoff, Maschine, Geometrie, Merkmalsgröße und Prüfbedingung ist nur eine grobe Marketing-Abkürzung.
Die Geometrie kann die offensichtliche Antwort umkehren
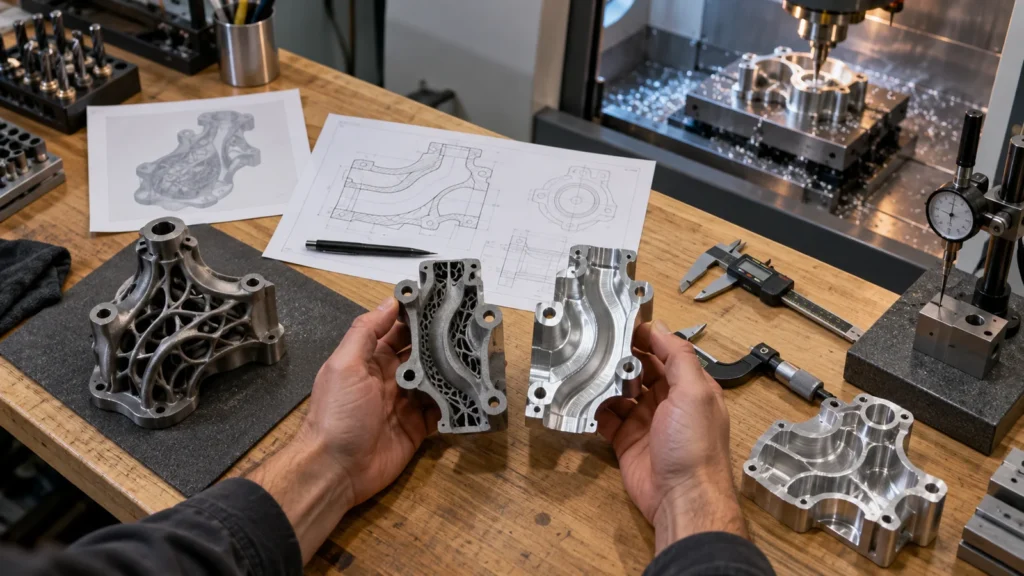 Die Teileform beeinflusst sowohl die Machbarkeit als auch die Kosten. CNC-Werkzeuge benötigen physischen Zugang. Tiefe enge Taschen können lange, weniger steife Werkzeuge erfordern. Kleine innere Eckradien können kleinere Fräser und langsamere Werkzeugwege verlangen. Mehrere unzugängliche Flächen können mehr Aufspannungen, spezielle Vorrichtungen oder mehrachsige Bearbeitung erfordern. Wenn ein innerer Kanal nicht von einer Öffnung aus erreichbar ist, kann die gewöhnliche Zerspanung ihn nicht als einzelnes geschlossenes Merkmal erzeugen.
Additive Verfahren beseitigen viele Werkzeugzugangsbeschränkungen, führen aber eigene Konstruktionsregeln ein. Überhänge können Stützen benötigen; Stützen müssen aus erreichbaren Bereichen entfernt werden; eingeschlossenes Pulver kann Entweichwege benötigen; dünne Wände können sich verziehen; breite flache Bereiche können sich während des Aufbaus oder der Abkühlung verändern; und einige Oberflächen können für die Nachbearbeitung unzugänglich sein. Ein “druckbares” CAD-Modell ist nicht zwangsläufig ein reinigbares, prüfbares oder produktionstaugliches Bauteil.
Die Entscheidung kann sich auch auf Merkmalsebene ändern. Ein Gehäuse mag als ein Körper einfach zu drucken sein, doch seine Lagerbohrungen und Dichtfläche müssen möglicherweise trotzdem bearbeitet werden. Ein anderes Teil mag leicht zu zerspanen sein, außer wegen eines konformen Kühlkanals, wodurch ein gedruckter endkonturnaher Körper mit fertigbearbeiteten Schnittstellen rationeller wird. Diese merkmalsweise Betrachtung ist nützlicher, als eine gesamte Baugruppe in eine Technologie zu zwingen.
Toleranz, Oberfläche und Prüfung sind eine Entscheidung
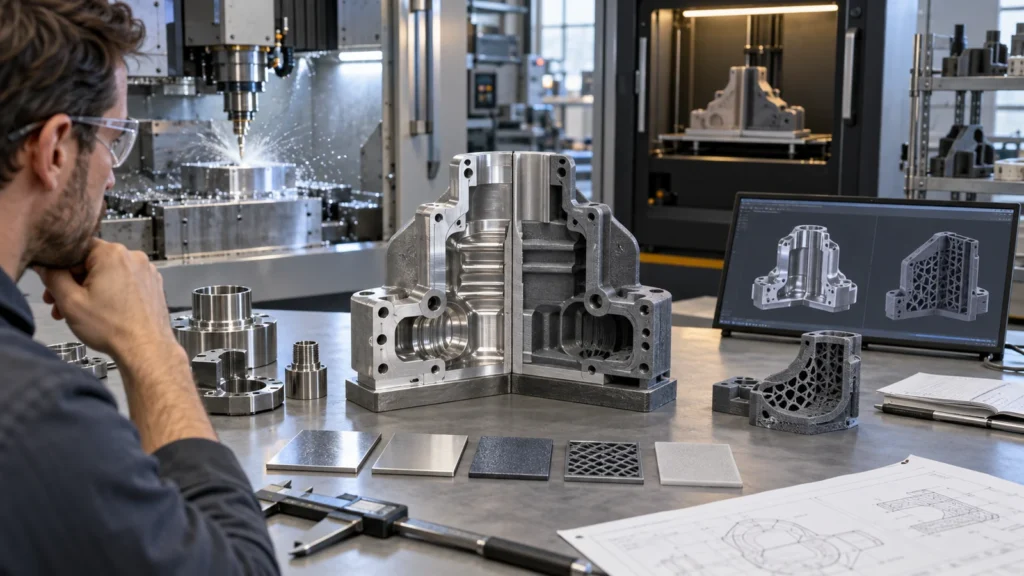 Toleranz ist keine einzelne Zahl, die einem Prozess zugeordnet wird. Sie gehört zu einem Merkmal und seiner Funktion. Eine kritische Bohrung kann die Ausrichtung bestimmen; eine ebene Fläche kann die Abdichtung bestimmen; ein Lochbild kann die Montage bestimmen; und ein kosmetisches Außenprofil kann deutlich mehr Abweichung tolerieren. Das gewählte Bezugssystem, die Bauteilorientierung, die Materialbewegung, die Aufspannfolge und die Messmethode beeinflussen alle, ob diese Anforderungen nachgewiesen werden können.
CNC-Bearbeitung bietet üblicherweise einen effizienten Weg zu kontrollierten Bohrungen, Planflächen, Gewinden und zugänglichen Bezugsmerkmalen. Engere Anforderungen können jedoch Schlichtdurchgänge, Werkzeugkontrolle, zusätzliche Aufspannungen, Temperaturmanagement und Prüfzeit hinzufügen. Gedruckte Teile können für viele Anwendungen ebenfalls genau genug sein, aber ihr Maßverhalten variiert je nach Technologie, Werkstoff, Orientierung, Geometrie und Nachbearbeitung. Kritische gedruckte Merkmale müssen möglicherweise bearbeitet werden, anstatt sich auf das Ergebnis im Ist-Zustand zu verlassen.
Der Oberflächenzustand gehört in dieselbe Diskussion. Sichtbare Schichttextur kann auf einem Formmodell harmlos, aber auf einer Dichtung, einer Gleitfläche, einem optischen Sitz oder einer Sichtfläche inakzeptabel sein. Eine im Ist-Zustand bearbeitete Oberfläche kann die Funktion erfüllen und dennoch Strahlen, Eloxieren, Polieren, Passivieren oder eine andere Behandlung benötigen. Teams sollten Funktionszonen spezifizieren, anstatt überall eine Premium-Oberfläche zu verlangen; dasselbe Prinzip gilt sowohl für den CNC-Bearbeitungstoleranzen Plan als auch für die Oberflächenbeschaffenheit -Plan.
Schließlich ist zu fragen, welcher Nachweis das Teil begleiten wird. Ein Anschauungsmodell benötigt möglicherweise nur eine grundlegende Prüfung. Ein Funktionsmuster benötigt möglicherweise einen Maßbericht für ausgewählte Merkmale. Ein Freigabekandidat benötigt möglicherweise Werkstoffdokumentation, definierte Prüfmethoden, Revisionskontrolle und reproduzierbare Aufzeichnungen. Wenn der Nachweis Teil der Lieferung ist, geben Sie dies bei der Angebotserstellung an und nicht erst, nachdem die Teile eintreffen.
Die Menge verändert die Wirtschaftlichkeit – aber nicht in eine Richtung
 Der 3D-Druck hat für das erste Teil oft eine niedrige Einstiegshürde, weil er kein Schneidprogramm und keine konventionelle Vorrichtung benötigt. Dieser Vorteil ist am größten, wenn sich das Design ändert, die Stückzahl sehr klein ist und der Aufbau auf eine vorhandene Maschinen-/Materialkombination zurückgreifen kann. Dennoch sind die Druckkosten nicht unabhängig vom Volumen: Bauzeit, Orientierung, Stützmaterialverbrauch, Packungseffizienz, Nachbearbeitungsaufwand, Prüfung und Ausfallrisiko bleiben Teil jeder Einheit.
Die CNC-Bearbeitung bringt vorgelagerten Prozessaufwand mit sich. CAM-Programmierung, Werkzeugauswahl, Rüstplanung, Werkstückaufnahme, Antastung und Erststückprüfung müssen erfolgen, bevor ein stabiler Zyklus existiert. Sobald diese Arbeit geleistet ist, können weitere Teile dasselbe Programm und dieselbe Vorrichtung nutzen, wodurch sich der einmalige Aufwand über die Charge verteilt. Das bedeutet jedoch nicht, dass die Bearbeitung oberhalb einer universellen Stückzahl immer gewinnt. Eine einfache Platte und ein fünfflächiges Gehäuse haben unterschiedlichen Rüstaufwand; ein kleines gedrucktes Teil und ein großer Metallaufbau haben unterschiedliche Kapazitätskosten.
Fordern Sie vergleichbare Angebote an, anstatt eine Crossover-Zahl aus dem Internet anzuwenden. Der Lieferant sollte dieselbe Revision, dieselbe Materialabsicht, dieselbe Oberfläche, dasselbe Prüfniveau, dieselbe Lieferbasis und dieselben Mengenstaffeln anbieten. Berücksichtigen Sie auch die Kosten einer falschen Antwort. Ein günstigerer Prototyp, der den Lastpfad oder die Paarungsschnittstelle nicht abbilden kann, kann zu einem falschen Bestehen oder einem falschen Versagen führen – beides kann mehr kosten als das Teil selbst.
Der stärkste Workflow kann beide nutzen
 Ein diszipliniertes Entwicklungsprogramm kann den Prozess wechseln, während die Unsicherheit abnimmt. Frühe gedruckte Modelle können Zugangsprobleme, Montagekollisionen, Kabelverlegungsprobleme und ergonomische Fehler aufzeigen, während das CAD noch in Bewegung ist. Sobald die Architektur stabil ist, können gefräste Prototypen Produktionsmaterial, Schnittstellen, thermisches Verhalten, Befestigungselemente und Wiederholbarkeit testen. Die Abfolge verhindert, dass teure Präzision auf ein unreifes Design angewendet wird.
Beide Verfahren können auch in einem Aufbau vorkommen. Gedruckte Weichbacken, Bohrbuchsen, Prüfnester, Handhabungswerkzeuge oder Montagevorrichtungen können gefräste Teile unterstützen. Gedruckte Körper können gefräste Bezugsflächen, Bohrungen, Gewinde, Dichtflächen oder Montageflächen erhalten. Eine komplexe Baugruppe kann gedruckte nichttragende Kanäle und gefräste strukturelle Schnittstellen verwenden. Dies sind keine Kompromisse; sie ordnen jede Anforderung dem Prozess zu, der sie am besten beherrschen kann.
Der Übergang sollte bewusst erfolgen. Dokumentieren Sie, welche Prototypenmerkmale repräsentativ waren und welche Platzhalter waren. Wenn Sie sich in Richtung einer CNC-Prototypen-zu-Produktion Route bewegen, frieren Sie kritische Schnittstellen ein, geben Sie eine kontrollierte Zeichnung frei, bestätigen Sie Material und Oberfläche und identifizieren Sie die für die Freigabe erforderlichen Prüfaufzeichnungen. Andernfalls könnte das Team die falsche Lehre aus einem Prototyp ziehen, der nie dafür ausgelegt war, Produktionsverhalten zu reproduzieren.
Vier Projektszenarien zeigen, wo sich die Wahl verschiebt
Die unmittelbaren Risiken sind Griffigkeit, Tastenzugang, Kabelaustritte und Verpackungsvolumen. Ein gedrucktes Modell ermöglicht schnelle Revisionen und kann Montagekollisionen aufzeigen, bevor detaillierte Bearbeitungsarbeit gerechtfertigt ist. Einsätze oder repräsentative Hardware können hinzugefügt werden, wenn das Gewindeverhalten noch nicht der Haupttest ist.
2. Aluminium-Wärmegehäuse für Banktests
Wärmeübertragung, ebene Kontaktflächen, Gewindebefestigungen und Komponentenpositionierung stehen im Mittelpunkt. Ein gefrästes Teil in der vorgesehenen Aluminiumgüte liefert relevantere Erkenntnisse als ein Polymermodell. Die Zeichnung sollte Kontaktflächen, Ebenheitsanforderungen, Gewindeklasse und die zu berichtenden Maße angeben.
3. Fluidverteiler mit gekrümmten internen Kanälen
Die additive Fertigung kann das Kanalnetzwerk ohne gebohrte Kreuzungen und Stopfen erzeugen. Anschlüsse, Montagebezugsflächen, Ventilsitze und Dichtflächen können jedoch weiterhin eine Nachbearbeitung und Prüfung erfordern. Der Prozessplan muss auch die Stütz- oder Pulverentfernung, die interne Sauberkeit, die Dichtheitsprüfung und die Frage berücksichtigen, ob verdeckte Kanäle verifiziert werden können.
4. Zehn funktionale Halterungen, gefolgt von Wiederholungsbestellungen
Wenn die Halterung Standardplatten oder -blöcke verwendet, eine relevante Last trägt und eine zugängliche Geometrie aufweist, kann die Bearbeitung sowohl die Validierung als auch spätere Wiederholungschargen unterstützen. Eine gedruckte Formprüfung kann dennoch vorausgehen, wenn der Montagezugang unsicher ist. Der wirtschaftliche Vergleich sollte wiederverwendbare Werkstückaufnahmen, wiederholte Prüfung und Revisionsstabilität einschließen – nicht nur den Preis der ersten Einheit.
Erstellen Sie ein prozessneutrales Angebotspaket
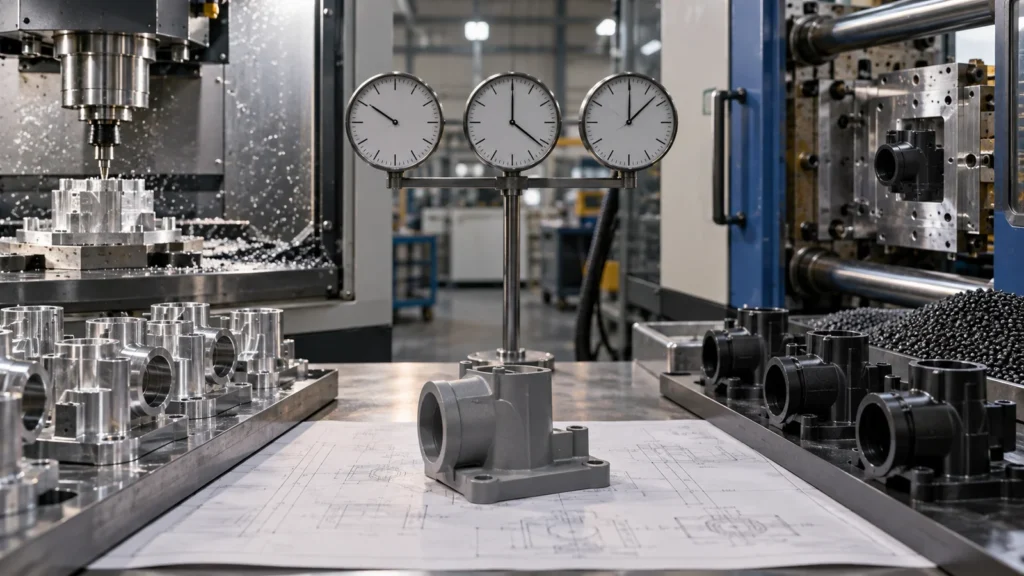
 Käufer erhalten bessere Empfehlungen, wenn die Anfrage die Funktion beschreibt, statt zu früh einen Prozess zu benennen. Stellen Sie ein 3D-Modell und eine bemaßte Zeichnung bereit und trennen Sie dann feste Anforderungen von Präferenzen. Ein Lieferant kann Alternativen nur dann sicher vorschlagen, wenn er weiß, welche Merkmale nicht verändert werden dürfen.
Diese Informationen ermöglichen es einem Hersteller, Fertigungswege zu vergleichen, ohne die Funktion stillschweigend abzuschwächen. Sie zeigen auch auf, wann ein gemischter Fertigungsweg angemessen ist. Die übergeordnete Vorteile und Nachteile der CNC-Bearbeitung sollten anhand eines konkreten Bauteils und Validierungsplans beurteilt werden, nicht als allgemeingültige Aussagen über die Technologie.
Käufer-FAQs
Nein. Die Festigkeit hängt vom Werkstoff, dem Halbzeug- oder Bauzustand, der Geometrie, der Belastungsrichtung, Defekten, der Wärmebehandlung und der Umgebung ab. CNC-Bearbeitung wird oft bevorzugt, wenn ein Test eine bekannte Knetlegierung oder einen produktionsequivalenten Kunststoff verwenden muss, während ein qualifiziertes additives Verfahren für eine speziell für den Druck ausgelegte Geometrie überlegen sein kann. Vergleichen Sie den tatsächlichen Werkstoffzustand und den Lastfall, nicht die Prozessbezeichnung.
Ist 3D-Druck für ein einzelnes Teil immer günstiger?
Nein. Er reduziert häufig die Vorbereitung für ein Einzelmodell, aber ein großer Bauraum, teurer Werkstoff, umfangreiche Stützstrukturen, lange Nachbearbeitung oder erforderliche Finish-Bearbeitung können das Ergebnis verändern. Ein einfaches Teil, das aus verfügbarem Halbzeug geschnitten wird, kann selbst bei Stückzahl eins wirtschaftlich zu bearbeiten sein. Lassen Sie bei knappen Entscheidungen dieselben Anforderungen über beide Wege anbieten.
Kann ein gedruckter Prototyp ein spanend gefertigtes Serienteil validieren?
Er kann die Geometrie, die Verpackung, die Handhabung und einige Montagefragen validieren. Er kann jedoch nicht die Steifigkeit, das thermische Verhalten, den Verschleiß, die Ermüdung, die Dichtheit, die Oberflächenwechselwirkung oder die Gewindetauglichkeit des Serienteils validieren. Der Testplan sollte ausdrücklich festhalten, welche Erkenntnisse übertragbar sind und welche eine Probe aus dem Serienwerkstoff erfordern.
Wann sollten kritische Merkmale nach dem Drucken spanend bearbeitet werden?
Eine Finish-Bearbeitung ist in Betracht zu ziehen, wenn Bezugselemente, Lagersitze, Gewindeverbindungen, Dichtflächen, Präzisionsbohrungen, ebene Montageflächen oder andere Schnittstellen die zuverlässige Maßhaltigkeit im Druckzustand übersteigen. Das gedruckte Design muss Bearbeitungszugaben, zugängliche Referenzmerkmale und eine praktikable Spannstrategie enthalten.
Sollte die Zeichnung CNC-Bearbeitung oder 3D-Druck vorgeben?
Geben Sie ein Verfahren vor, wenn Funktion, Vorschriften, Qualifizierung, Werkstoffhistorie oder ein validierter Produktionsweg dies erforderlich machen. Andernfalls definieren Sie den Werkstoff, die Geometrie, die kritischen Merkmale, die Oberflächenanforderungen, die Prüfnachweise und unzulässige Änderungen. Das gibt qualifizierten Lieferanten den Spielraum, einen besseren Weg zu empfehlen, ohne die Designabsicht abzuschwächen.