
La scelta quindi non è “produzione vecchia contro produzione nuova”. È una decisione sulle prove. Un prototipo che sembra corretto può comunque dare risultati di test fuorvianti quando il suo materiale, la sua superficie o la sua resistenza direzionale differiscono dal prodotto previsto. Al contrario, lavorare ogni concetto iniziale può consumare budget prima che la geometria sia stabile. Questa guida confronta i due processi per obiettivo di validazione, caratteristiche del pezzo, quantità ed esigenze di ispezione, così che ingegneri e acquirenti possano scegliere una via difendibile—o usarli entrambi in sequenza.
Definire la prova prima di scegliere il processo
 Un prototipo non è automaticamente riuscito perché corrisponde al modello CAD. È riuscito solo se risponde alla domanda ingegneristica che ne ha giustificato la realizzazione. Un modello di forma può dover confermare il gioco per le mani e le proporzioni complessive. Un prototipo funzionale può dover sopportare carichi, sigillare fluidi, trasferire calore, resistere ai fissaggi o posizionare altri componenti. Un pezzo di pre-produzione può dover dimostrare che il disegno, il piano di ispezione e la via produttiva possono funzionare ripetutamente.
Questi scopi richiedono livelli diversi di fedeltà. Per una revisione della forma di un involucro, il materiale di produzione esatto può aggiungere poco valore. Per un dissipatore di calore, un collettore di pompa, un alloggiamento per strumenti o una staffa strutturale, la conduttività del materiale, la rigidità, la planarità e le caratteristiche filettate possono essere centrali per il test. Il processo più efficiente è la via meno costosa che preserva le variabili da cui dipende il test—non semplicemente la via con il prezzo unitario più basso.
Due percorsi creano storie dei materiali diverse
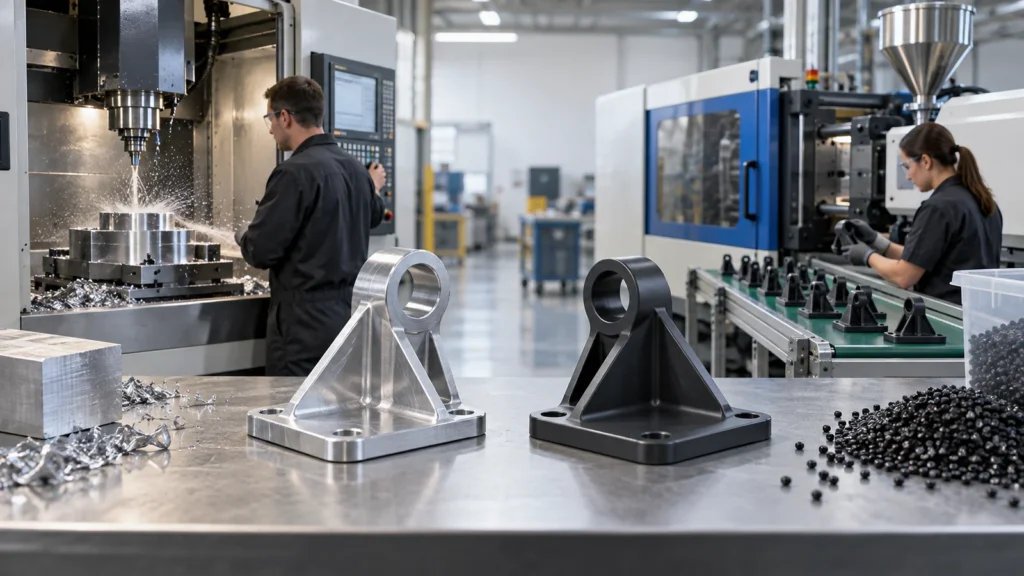
 La lavorazione CNC è sottrattiva. Una fresatrice o un tornio rimuove materiale da un blocco pieno fino a ottenere la geometria richiesta. Il materiale di partenza ha già una storia produttiva—come estrusione, laminazione, fusione o stampaggio—e il suo stato influenza resistenza, stabilità e lavorabilità. Questo percorso è prezioso quando il test dipende da una qualità, una tempra o una plastica tecnica disponibile in commercio note.
La stampa 3D è additiva. Crea la geometria strato per strato depositando, polimerizzando, sinterizzando o fondendo il materiale. “Stampato in 3D” non è un'unica condizione del materiale: i termoplastici FDM, le resine fotopolimeriche, i polimeri a letto di polvere e i metalli stampati si comportano in modo diverso. L'orientamento di costruzione, la strategia di supporto, la storia termica, la porosità, la post-polimerizzazione e il trattamento termico possono tutti influenzare le prestazioni. Non si deve presumere che un materiale stampato con un nome commerciale familiare si comporti esattamente come un materiale lavorato di un polimero o di una lega con nome simile.
Questa distinzione è spesso più importante della resistenza nominale del materiale riportata in una scheda tecnica. Se il test previsto comporta fatica, impatto, calore, esposizione chimica, creep a lungo termine o carico attraverso i confini degli strati, il team deve confermare se il materiale stampato e le condizioni di costruzione rappresentano il prodotto previsto. Quando conta un materiale di qualità produttiva, la decisione più ampia guida ai materiali per lavorazione CNC deve essere risolta prima di confrontare i prezzi.
Una matrice decisionale per l'acquirente—senza vincitori universali
 La maggior parte delle tabelle comparative dichiara un processo “migliore” in ogni riga. I progetti reali sono meno ordinati. Il tipo di stampante, l'accesso alle macchine, la forma del materiale, le dimensioni del pezzo, la geometria, il materiale e la capacità del fornitore possono ribaltare una regola generica. Usa la matrice seguente come strumento di selezione, poi chiedi ai fornitori di quotare il modello e il disegno effettivi.
La matrice evita deliberatamente soglie fisse di tolleranza e quantità. Una piccola piastra in alluminio fresata e un grande alloggiamento con tasche profonde non condividono la stessa economia. Allo stesso modo, una stampa a filamento da scrivania e una parte industriale in polvere metallica a letto di polvere non dovrebbero essere trattate come un unico processo. Qualsiasi soglia dichiarata senza materiale, macchina, geometria, dimensione della feature e condizione di ispezione è solo una scorciatoia di marketing approssimativa.
La geometria può ribaltare la risposta ovvia
 La forma della parte influisce sia sulla fattibilità che sul costo. Gli utensili CNC necessitano di accesso fisico. Le tasche profonde e strette possono richiedere utensili lunghi e meno rigidi. I piccoli raggi interni degli spigoli possono richiedere frese più piccole e percorsi utensile più lenti. Più facce inaccessibili possono richiedere più setup, attrezzature dedicate o lavorazione multiasse. Se un canale interno non è raggiungibile da un'apertura, la lavorazione ordinaria non può crearlo come singola feature chiusa.
I processi additivi eliminano molti vincoli di accesso dell'utensile, ma introducono le proprie regole di progettazione. Gli sbalzi possono richiedere supporti; i supporti devono essere rimossi dalle aree raggiungibili; la polvere intrappolata può richiedere vie di fuga; le pareti sottili possono deformarsi; le ampie aree piane possono muoversi durante la costruzione o il raffreddamento; e alcune superfici possono essere inaccessibili per la post-lavorazione. Un modello CAD “stampabile” non è necessariamente un componente pulibile, ispezionabile o pronto per la produzione.
La decisione può anche cambiare a livello di feature. Un alloggiamento può essere semplice da stampare come corpo unico, ma le sue sedi dei cuscinetti e la faccia della guarnizione possono comunque richiedere lavorazione. Un'altra parte può essere facile da lavorare tranne che per un canale di raffreddamento conforme, rendendo più razionale un corpo stampato near-net con interfacce lavorate in finitura. Questa visione feature per feature è più utile che forzare un intero assieme in un'unica tecnologia.
Tolleranza, superficie e ispezione sono un'unica decisione
 La tolleranza non è un singolo numero associato a un processo. Appartiene a una feature e alla sua funzione. Una sede critica può controllare l'allineamento; una faccia piana può controllare la tenuta; una disposizione di fori può controllare l'assemblaggio; e un profilo esterno estetico può tollerare molta più variazione. Il sistema di datum scelto, l'orientamento della parte, il movimento del materiale, la sequenza di setup e il metodo di misurazione influenzano tutti la possibilità di dimostrare tali requisiti.
La lavorazione CNC offre comunemente un percorso efficiente verso sedi controllate, facce planari, filettature e feature di datum accessibili. Tuttavia, requisiti più severi possono aggiungere passate di finitura, controllo dell'utensile, setup aggiuntivi, gestione della temperatura e tempo di ispezione. Anche le parti stampate possono essere sufficientemente accurate per molti usi, ma il loro comportamento dimensionale varia in base a tecnologia, materiale, orientamento, geometria e post-lavorazione. Le feature stampate critiche possono richiedere lavorazione anziché affidarsi al risultato as-built.
La condizione superficiale appartiene alla stessa discussione. La texture visibile degli strati può essere innocua su un modello di forma ma inaccettabile su una tenuta, un'interfaccia scorrevole, una sede ottica o una superficie estetica. Una finitura as-machined può soddisfare la funzione ma richiedere comunque sabbiatura, anodizzazione, lucidatura, passivazione o un altro trattamento. I team dovrebbero specificare zone funzionali anziché richiedere una finitura premium ovunque; lo stesso principio si applica sia al Tolleranze di lavorazione CNC piano che al finitura superficiale .
Infine, chiedete quali prove accompagneranno il pezzo. Un modello visivo potrebbe richiedere solo un controllo di base. Un campione funzionale potrebbe richiedere un rapporto dimensionale per caratteristiche selezionate. Un candidato al rilascio potrebbe richiedere documentazione dei materiali, metodi di ispezione definiti, controllo delle revisioni e registrazioni ripetibili. Se le prove fanno parte della fornitura, dichiaratelo in fase di quotazione anziché dopo l'arrivo dei pezzi.
La quantità cambia l'economia, ma non in una sola direzione
 La stampa 3D spesso presenta una bassa barriera per il primo pezzo perché non richiede un programma di taglio né un'attrezzatura convenzionale. Questo vantaggio è massimo quando il progetto è in evoluzione, la quantità è molto ridotta e la costruzione può utilizzare una combinazione macchina/materiale esistente. Tuttavia il costo di stampa non è indipendente dal volume: tempo di costruzione, orientamento, consumo di supporti, efficienza di impaccamento, manodopera di finitura, ispezione e rischio di fallimento restano parte di ogni unità.
La lavorazione CNC comporta un lavoro di processo iniziale. Programmazione CAM, selezione degli utensili, pianificazione dell'attrezzaggio, fissaggio del pezzo, tastatura e verifica del primo pezzo devono avvenire prima che esista un ciclo stabile. Una volta stabilito tale lavoro, i pezzi aggiuntivi possono utilizzare lo stesso programma e la stessa attrezzatura, distribuendo lo sforzo non ricorrente sul lotto. Ma ciò non significa che la lavorazione meccanica vinca sempre al di sopra di una quantità universale. Una piastra semplice e un alloggiamento a cinque facce hanno oneri di attrezzaggio diversi; un piccolo pezzo stampato e una grande costruzione in metallo hanno costi di capacità diversi.
Richiedete quotazioni comparabili anziché applicare un numero di soglia trovato su internet. Il fornitore dovrebbe quotare la stessa revisione, l'intento del materiale, la finitura, il livello di ispezione, la base di consegna e gli scaglioni di quantità. Considerate anche il costo di una risposta sbagliata. Un prototipo più economico che non riesce a rappresentare il percorso di carico o l'interfaccia di accoppiamento può creare un falso superamento o un falso fallimento: entrambi possono costare più del pezzo stesso.
Il flusso di lavoro più solido può utilizzare entrambi
 Un programma di sviluppo disciplinato può cambiare processo man mano che l'incertezza diminuisce. I primi modelli stampati possono evidenziare problemi di accesso, collisioni in assemblaggio, problemi di instradamento dei cavi ed errori ergonomici mentre il CAD è ancora in evoluzione. Una volta che l'architettura è stabile, i prototipi lavorati meccanicamente possono testare il materiale di produzione, le interfacce, il comportamento termico, gli elementi di fissaggio e la ripetibilità. La sequenza evita che una precisione costosa venga applicata a un progetto immaturo.
Entrambi i processi possono anche comparire in un'unica costruzione. Ganasce morbide stampate, guide per foratura, sedi di ispezione, strumenti di movimentazione o attrezzature di assemblaggio possono supportare pezzi lavorati meccanicamente. Corpi stampati possono ricevere datum lavorati, alesaggi, filettature, superfici di tenuta o superfici di montaggio. Un assemblaggio complesso può utilizzare condotti stampati non portanti e interfacce strutturali lavorate meccanicamente. Questi non sono compromessi; assegnano ciascun requisito al processo più adatto a controllarlo.
La transizione dovrebbe essere intenzionale. Registrate quali caratteristiche del prototipo erano rappresentative e quali erano segnaposto. Quando ci si muove verso un prototipo CNC verso la produzione percorso, congelate le interfacce critiche, rilasciate un disegno controllato, confermate materiale e finitura e identificate le registrazioni di ispezione necessarie per l'approvazione. Altrimenti, il team potrebbe trarre la lezione sbagliata da un prototipo che non è mai stato progettato per riprodurre il comportamento di produzione.
Quattro scenari di progetto mostrano dove si sposta la scelta
I rischi immediati sono la presa, l'accesso ai pulsanti, le uscite dei cavi e il volume di imballaggio. Un modello stampato consente revisioni rapide e può rivelare interferenze di assemblaggio prima che un lavoro di lavorazione dettagliato sia giustificato. Inserti o hardware rappresentativi possono essere aggiunti quando il comportamento delle filettature non è ancora il test principale.
2. Alloggiamento termico in alluminio per test al banco
Il trasferimento di calore, le superfici di contatto piane, gli elementi di fissaggio filettati e la posizione dei componenti sono centrali. Un pezzo lavorato meccanicamente nella lega di alluminio prevista fornisce prove più pertinenti di un modello di forma in polimero. Il disegno dovrebbe identificare le facce di contatto, le esigenze di planarità, la classe delle filettature e quali dimensioni richiedono un rapporto.
3. Collettore per fluidi con passaggi interni curvi
La produzione additiva può creare la rete di passaggi senza forare intersezioni e tappi. Tuttavia, porte, datum di montaggio, sedi delle valvole e superfici di tenuta possono comunque richiedere lavorazione di finitura e ispezione. Il piano di processo deve anche considerare la rimozione di supporti o polvere, la pulizia interna, le prove di tenuta e se i canali nascosti possono essere verificati.
4. Dieci staffe funzionali seguite da ordini ripetuti
Se la staffa utilizza piastra o blocco standard, sopporta un carico significativo e presenta una geometria accessibile, la lavorazione meccanica può supportare sia la validazione sia le successive lotti ripetuti. Un controllo della forma stampata può comunque precederla se l'accesso per il montaggio è incerto. Il confronto economico dovrebbe includere l'attrezzatura di fissaggio riutilizzabile, l'ispezione ripetuta e la stabilità delle revisioni, non solo il prezzo della prima unità.
Creare un pacchetto di offerta neutrale rispetto al processo
 Gli acquirenti ottengono raccomandazioni migliori quando la richiesta descrive la funzione invece di nominare troppo presto un processo. Fornire un modello 3D e un disegno controllato, quindi separare i requisiti fissi dalle preferenze. Un fornitore può suggerire alternative in modo sicuro solo quando sa quali caratteristiche non possono cambiare.
Queste informazioni consentono a un produttore di confrontare le alternative senza ridurre silenziosamente la funzionalità. Evidenzia inoltre quando un percorso misto è appropriato. Il più ampio Vantaggi e svantaggi della lavorazione CNC sono valutati al meglio rispetto a un componente specifico e a un piano di validazione, non come affermazioni universali sulla tecnologia.
Domande frequenti degli acquirenti
No. La resistenza dipende dal materiale, dalle condizioni del grezzo o della costruzione, dalla geometria, dalla direzione del carico, dai difetti, dal trattamento termico e dall'ambiente. La lavorazione CNC è spesso preferita quando un test deve utilizzare una qualità di materiale laminato nota o una plastica equivalente alla produzione, mentre un processo additivo qualificato può essere superiore per una geometria progettata specificamente per la stampa. Confrontare le condizioni effettive del materiale e il caso di carico piuttosto che il nome del processo.
La stampa 3D è sempre più economica per un singolo pezzo?
No. Spesso riduce la preparazione per un modello unico, ma una costruzione di grandi dimensioni, un materiale costoso, supporti estesi, una lunga post-elaborazione o una lavorazione di finitura richiesta possono cambiare il risultato. Un componente semplice tagliato da materiale disponibile può essere economico da lavorare anche in quantità uno. Richiedere un preventivo con gli stessi requisiti attraverso entrambi i percorsi quando la decisione è incerta.
Un prototipo stampato può validare un componente di produzione lavorato?
Può validare la geometria, l'imballaggio, la movimentazione e alcune questioni di assemblaggio. Potrebbe non validare la rigidità, il comportamento termico, l'usura, la fatica, la tenuta, l'interazione superficiale o le prestazioni delle filettature del componente di produzione. Il piano di test deve indicare esplicitamente quali risultati possono essere trasferiti e quali richiedono un campione in materiale di produzione.
Quando le caratteristiche critiche devono essere lavorate dopo la stampa?
Considerare la lavorazione di finitura quando i datum, le sedi dei cuscinetti, i collegamenti filettati, le superfici di tenuta, le alesature di precisione, le facce di montaggio piane o altre interfacce superano la capacità affidabile così come costruita. Il progetto stampato deve includere un sovrametallo di lavorazione, caratteristiche di riferimento accessibili e una strategia pratica di fissaggio del pezzo.
Il disegno deve specificare la lavorazione CNC o la stampa 3D?
Specificare un processo quando la funzione, la normativa, la qualifica, la storia del materiale o un percorso di produzione validato lo rendono necessario. Altrimenti, definire il materiale, la geometria, le caratteristiche critiche, i requisiti superficiali, le evidenze di ispezione e le modifiche vietate. Ciò offre ai fornitori qualificati margine per raccomandare un percorso migliore senza indebolire l'intento progettuale.