
Por lo tanto, la elección no es “fabricación antigua frente a fabricación nueva”. Es una decisión sobre la evidencia. Un prototipo que parece correcto puede dar resultados de prueba engañosos cuando su material, superficie o resistencia direccional difieren del producto previsto. A la inversa, mecanizar cada concepto inicial puede consumir presupuesto antes de que la geometría sea estable. Esta guía compara los dos procesos según el objetivo de validación, las características de la pieza, la cantidad y las necesidades de inspección, para que ingenieros y compradores puedan elegir una ruta defendible, o usar ambos de forma secuencial.
Defina la prueba antes de elegir el proceso
 Un prototipo no tiene éxito automáticamente porque coincida con el modelo CAD. Solo tiene éxito si responde a la pregunta de ingeniería que justificó su fabricación. Un modelo de forma puede necesitar confirmar el espacio libre para las manos y las proporciones generales. Un prototipo funcional puede necesitar soportar carga, sellar fluido, transferir calor, resistir sujetadores o posicionar otros componentes. Una pieza de preproducción puede necesitar demostrar que el plano, el plan de inspección y la ruta de fabricación pueden funcionar de forma repetible.
Estos propósitos exigen diferentes niveles de fidelidad. Para una revisión de la forma de una carcasa, el material de producción exacto puede aportar poco valor. Para un disipador de calor, un colector de bomba, una carcasa de instrumento o un soporte estructural, la conductividad del material, la rigidez, la planitud y las características roscadas pueden ser fundamentales para la prueba. El proceso más eficiente es la ruta menos costosa que preserve las variables de las que depende la prueba, no simplemente la ruta con el precio unitario más bajo.
Dos rutas crean historias de materiales diferentes
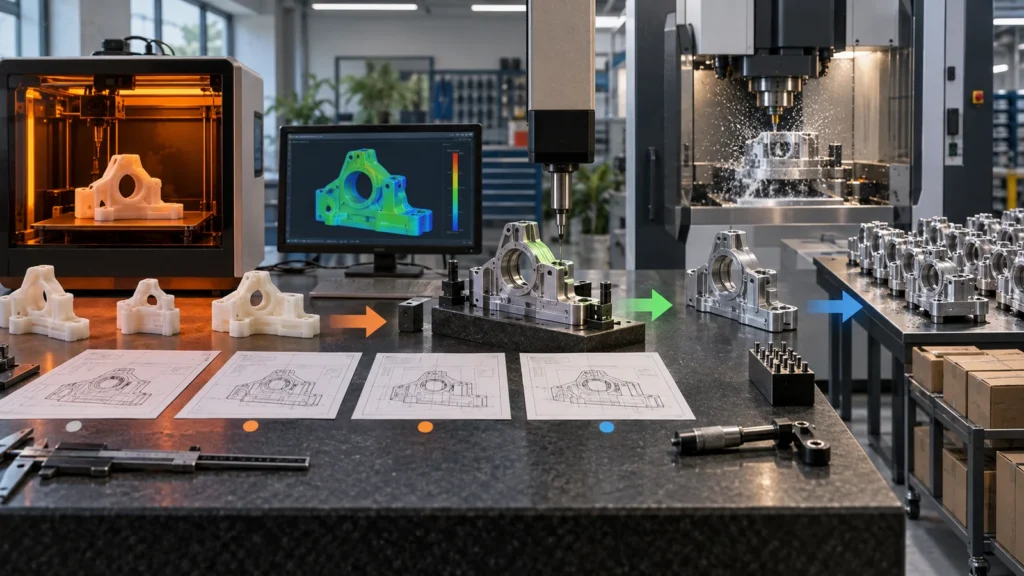 El mecanizado CNC es sustractivo. Una fresadora o un torno eliminan material de una pieza en bruto sólida hasta que queda la geometría requerida. La pieza en bruto de partida ya tiene un historial de fabricación —como extrusión, laminación, fundición o moldeo— y su condición influye en la resistencia, la estabilidad y la maquinabilidad. Esta vía es valiosa cuando el ensayo depende de un grado, un temple o un plástico de ingeniería disponible comercialmente conocidos.
La impresión 3D es aditiva. Crea la geometría capa por capa mediante la deposición, el curado, la sinterización o la fusión de material. “Impreso en 3D” no es una única condición del material: los termoplásticos FDM, las resinas fotopoliméricas, los polímeros de lecho de polvo y los metales impresos se comportan de manera diferente. La orientación de construcción, la estrategia de soportes, el historial térmico, la porosidad, el poscurado y el tratamiento térmico pueden influir en el rendimiento. No debe suponerse que un material impreso con una marca comercial conocida se comporte exactamente como una pieza en bruto mecanizada de un polímero o una aleación de nombre similar.
Esta distinción suele ser más importante que la resistencia nominal del material en una ficha técnica. Si el ensayo previsto implica fatiga, impacto, calor, exposición química, fluencia a largo plazo o carga a través de los límites entre capas, el equipo debe confirmar si el material impreso y la condición de construcción representan el producto previsto. Cuando la pieza en bruto de grado de producción es importante, la decisión más amplia Materiales para mecanizado CNC debe resolverse antes de comparar precios.
Una matriz de decisión para el comprador, sin ganadores universales
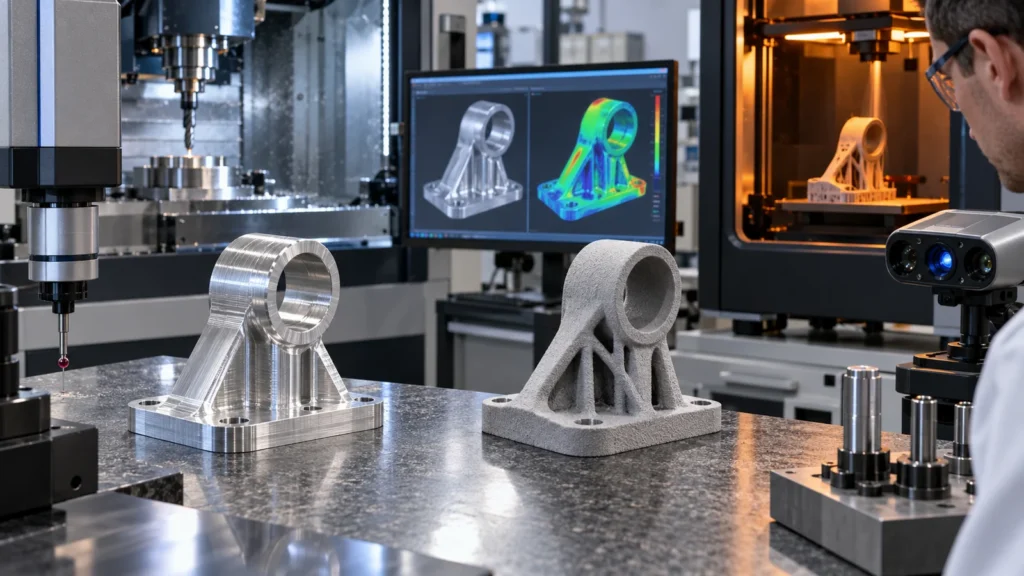 La mayoría de las tablas comparativas declaran que un proceso es “mejor” en cada fila. Los proyectos reales son menos ordenados. El tipo de impresora, el acceso a la máquina, la forma de la pieza en bruto, el tamaño de la pieza, la geometría, el material y la capacidad del proveedor pueden invalidar una regla genérica. Utilice la matriz siguiente como herramienta de selección preliminar y, después, pida a los proveedores que coticen el modelo y el plano reales.
La matriz evita deliberadamente los umbrales fijos de tolerancia y cantidad. Una placa pequeña de aluminio fresada y una carcasa grande con cavidades profundas no comparten la misma economía. Del mismo modo, una impresión de filamento de escritorio y una pieza industrial de metal por lecho de polvo no deben tratarse como un solo proceso. Cualquier umbral cotizado sin material, máquina, geometría, tamaño de característica y condición de inspección es solo un atajo comercial aproximado.
La geometría puede invertir la respuesta obvia
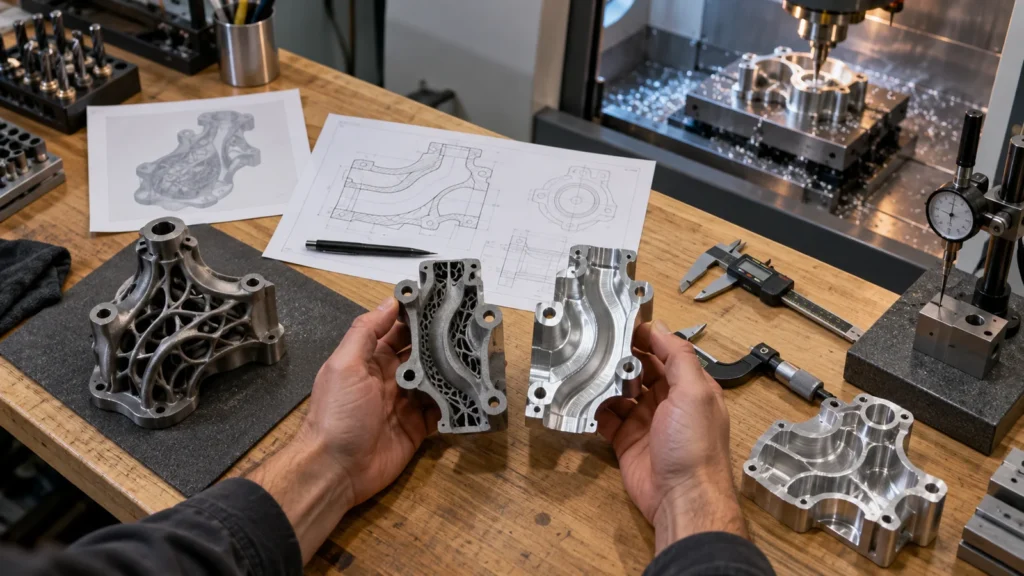 La forma de la pieza afecta tanto la viabilidad como el costo. Las herramientas CNC necesitan acceso físico. Las cavidades profundas y estrechas pueden requerir herramientas largas que son menos rígidas. Los radios internos de esquina pequeños pueden exigir cortadores más pequeños y trayectorias de herramienta más lentas. Múltiples caras inaccesibles pueden requerir más montajes, utillajes dedicados o mecanizado multieje. Si no se puede acceder a un canal interno desde una abertura, el mecanizado ordinario no puede crearlo como una única característica cerrada.
Los procesos aditivos eliminan muchas restricciones de acceso de herramienta, pero introducen sus propias reglas de diseño. Los voladizos pueden necesitar soportes; los soportes deben retirarse de las áreas accesibles; el polvo atrapado puede necesitar rutas de escape; las paredes delgadas pueden deformarse; las áreas planas amplias pueden moverse durante la construcción o el enfriamiento; y algunas superficies pueden ser inaccesibles para el posprocesamiento. Un modelo CAD “imprimible” no es necesariamente un componente limpiable, inspeccionable o listo para producción.
La decisión también puede cambiar a nivel de característica. Una carcasa puede ser sencilla de imprimir como un solo cuerpo, pero sus alojamientos de rodamiento y su cara de junta aún pueden necesitar mecanizado. Otra pieza puede ser fácil de mecanizar excepto por un conducto de refrigeración conformal, lo que hace más racional un cuerpo impreso casi neto con interfaces mecanizadas de acabado. Esta visión característica por característica es más útil que forzar un ensamblaje completo dentro de una sola tecnología.
Tolerancia, superficie e inspección son una sola decisión
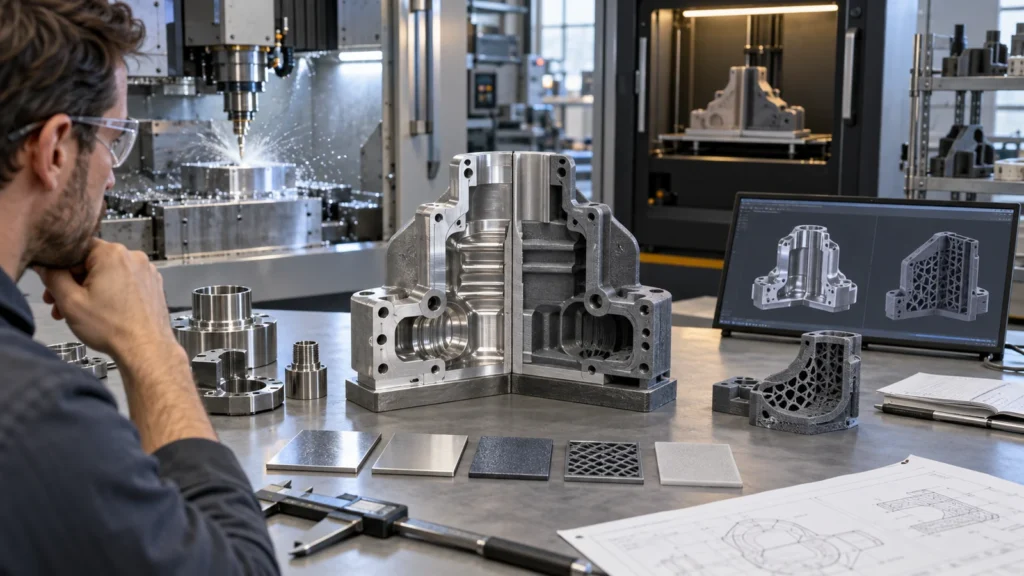 La tolerancia no es un único número asociado a un proceso. Pertenece a una característica y a su función. Un alojamiento crítico puede controlar la alineación; una cara plana puede controlar el sellado; un patrón de agujeros puede controlar el ensamblaje; y un perfil exterior cosmético puede tolerar mucha más variación. El sistema de referencia elegido, la orientación de la pieza, el movimiento del material, la secuencia de montaje y el método de medición influyen en si esos requisitos pueden demostrarse.
El mecanizado CNC suele ofrecer una vía eficiente hacia alojamientos controlados, caras planas, roscas y características de referencia accesibles. Sin embargo, los requisitos más estrictos pueden añadir pasadas de acabado, control de herramienta, montajes adicionales, gestión de temperatura y tiempo de inspección. Las piezas impresas también pueden ser suficientemente precisas para muchos usos, pero su comportamiento dimensional varía según la tecnología, el material, la orientación, la geometría y el posprocesamiento. Las características impresas críticas pueden necesitar mecanizado en lugar de depender del resultado tal como se construyó.
La condición superficial pertenece a la misma discusión. La textura visible de las capas puede ser inofensiva en un modelo de forma pero inaceptable en un sello, una interfaz deslizante, un asiento óptico o una superficie de apariencia. Un acabado tal como se mecaniza puede satisfacer la función y aún así necesitar granallado, anodizado, pulido, pasivado u otro tratamiento. Los equipos deben especificar zonas funcionales en lugar de exigir un acabado premium en todas partes; el mismo principio se aplica tanto al Tolerancias de mecanizado CNC plan como al acabado superficial .
Por último, pregunte qué evidencia acompañará a la pieza. Un modelo visual puede necesitar solo una comprobación básica. Una muestra funcional puede necesitar un informe dimensional de características seleccionadas. Un candidato a liberación puede necesitar documentación de material, métodos de inspección definidos, control de revisiones y registros repetibles. Si la evidencia forma parte del entregable, indíquelo en la cotización en lugar de después de que lleguen las piezas.
La cantidad cambia la economía, pero no en una sola dirección
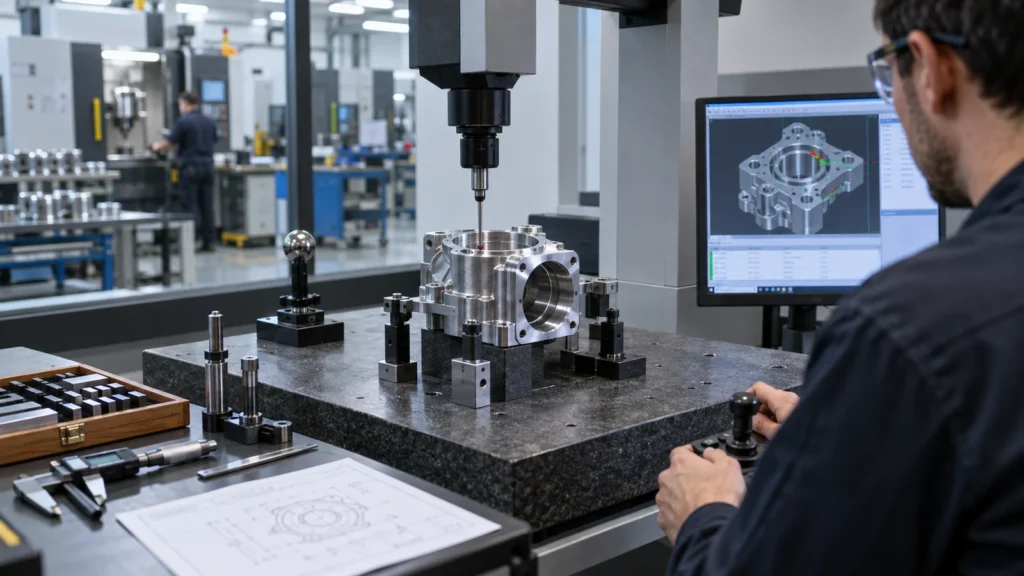 La impresión 3D suele tener una barrera baja para la primera pieza porque no necesita programa de corte ni utillaje convencional. Esa ventaja es máxima cuando el diseño está cambiando, la cantidad es muy pequeña y la fabricación puede usar una combinación de máquina y material existente. Sin embargo, el coste de impresión no es independiente del volumen: el tiempo de fabricación, la orientación, el consumo de soportes, la eficiencia de empaquetado, la mano de obra de acabado, la inspección y el riesgo de fallo siguen formando parte de cada unidad.
El mecanizado CNC conlleva trabajo de proceso previo. La programación CAM, la selección de herramientas, la planificación de la preparación, la sujeción de la pieza, el sondeo y la verificación de la primera pieza deben realizarse antes de que exista un ciclo estable. Una vez establecido ese trabajo, las piezas adicionales pueden usar el mismo programa y utillaje, repartiendo el esfuerzo no recurrente entre el lote. Pero esto no significa que el mecanizado siempre gane por encima de una cantidad universal. Una placa simple y una carcasa de cinco caras tienen cargas de preparación diferentes; una pieza impresa pequeña y una fabricación metálica grande tienen costes de capacidad diferentes.
Solicite cotizaciones comparables en lugar de aplicar un número de cruce de internet. El proveedor debe cotizar la misma revisión, intención de material, acabado, nivel de inspección, base de entrega y escalones de cantidad. Considere también el coste de una respuesta incorrecta. Un prototipo más barato que no pueda representar la trayectoria de carga o la interfaz de acoplamiento puede crear un falso aprobado o un falso fallo; ambos pueden costar más que la propia pieza.
El flujo de trabajo más sólido puede usar ambos
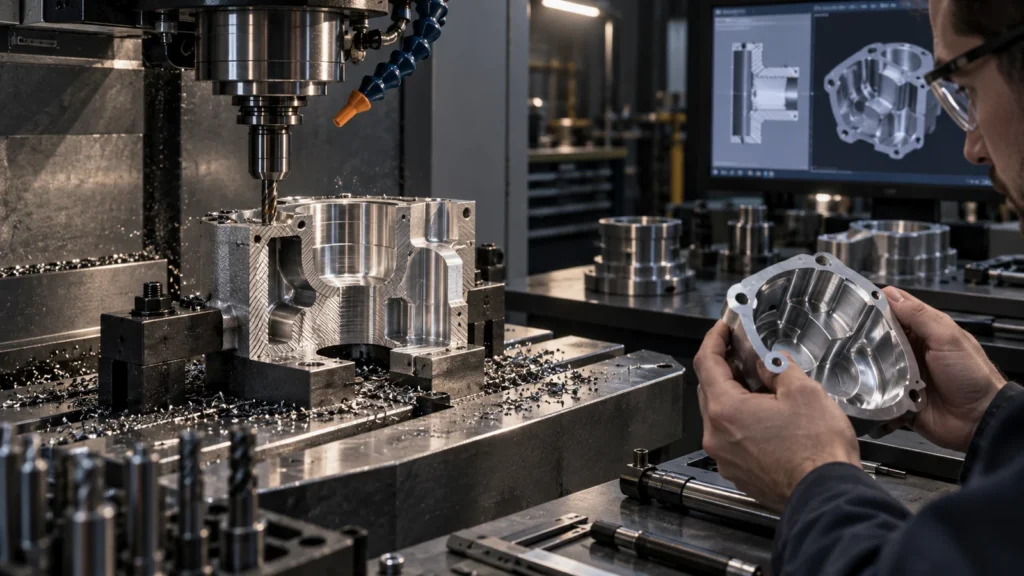 Un programa de desarrollo disciplinado puede cambiar de proceso a medida que disminuye la incertidumbre. Los primeros modelos impresos pueden revelar problemas de acceso, colisiones de montaje, problemas de encaminamiento de cables y errores ergonómicos mientras el CAD aún está en movimiento. Una vez que la arquitectura es estable, los prototipos mecanizados pueden probar el material de producción, las interfaces, el comportamiento térmico, los sujetadores y la repetibilidad. La secuencia evita que se aplique precisión costosa a un diseño inmaduro.
Ambos procesos también pueden aparecer en una misma fabricación. Las mordazas blandas impresas, las guías de taladrado, los nidos de inspección, las herramientas de manipulación o los utillajes de montaje pueden apoyar a las piezas mecanizadas. Los cuerpos impresos pueden recibir referencias mecanizadas, taladros, roscas, caras de sellado o superficies de montaje. Un conjunto complejo puede usar conductos impresos no portantes e interfaces estructurales mecanizadas. Estos no son compromisos; asignan cada requisito al proceso mejor equipado para controlarlo.
La transición debe ser intencionada. Registre qué características del prototipo eran representativas y cuáles eran marcadores de posición. Al avanzar hacia una ruta de prototipo a producción CNC congele las interfaces críticas, emita un plano controlado, confirme el material y el acabado, e identifique los registros de inspección necesarios para la aprobación. De lo contrario, el equipo puede aprender la lección equivocada de un prototipo que nunca fue diseñado para reproducir el comportamiento de producción.
Cuatro escenarios de proyecto muestran dónde se mueve la elección
Los riesgos inmediatos son el agarre, el acceso a los botones, las salidas de cables y el volumen de embalaje. Un modelo impreso permite revisiones rápidas y puede revelar interferencias de montaje antes de que se justifique un trabajo de mecanizado detallado. Se pueden añadir insertos o herrajes representativos cuando el comportamiento de la rosca aún no es la prueba principal.
2. Carcasa térmica de aluminio para pruebas de banco
La transferencia de calor, las áreas de contacto planas, los sujetadores roscados y la ubicación de los componentes son fundamentales. Una pieza mecanizada en el grado de aluminio previsto proporciona evidencia más relevante que un modelo de forma polimérico. El plano debe identificar las caras de contacto, las necesidades de planitud, la clase de rosca y qué dimensiones requieren informe.
3. Colector de fluidos con pasajes internos curvos
La fabricación aditiva puede crear la red de pasajes sin taladrar intersecciones y tapones. Sin embargo, los puertos, las referencias de montaje, los asientos de válvulas y las caras de sellado aún pueden requerir mecanizado de acabado e inspección. El plan de proceso también debe considerar la eliminación de soportes o polvo, la limpieza interna, las pruebas de fugas y si se pueden verificar los canales ocultos.
4. Diez soportes funcionales seguidos de pedidos repetidos
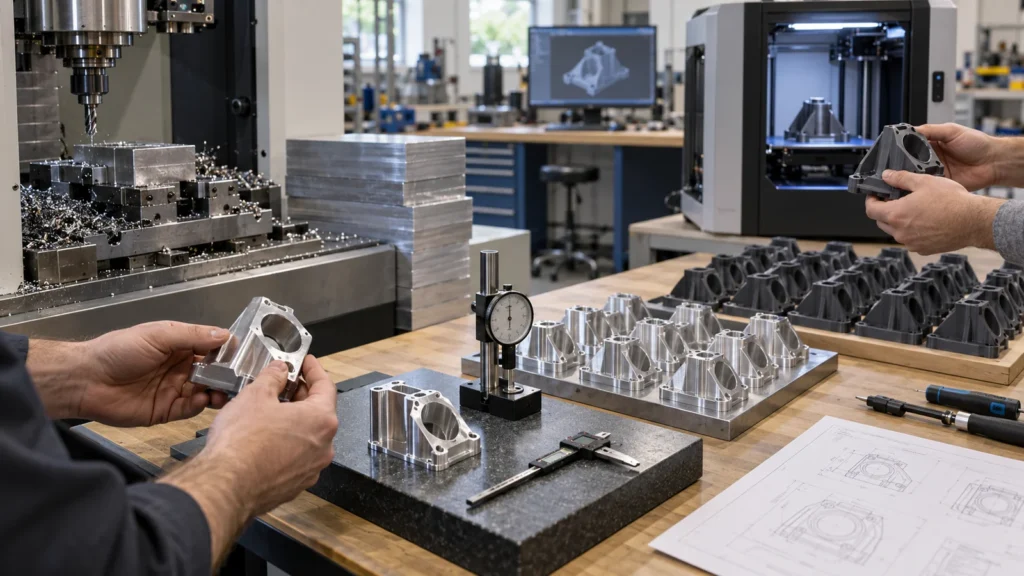
Si el soporte usa placa o palanquilla estándar, soporta una carga significativa y tiene una geometría accesible, el mecanizado puede respaldar tanto la validación como los lotes repetidos posteriores. Una comprobación de forma impresa aún puede precederlo si el acceso de montaje es incierto. La comparación económica debe incluir la sujeción reutilizable, la inspección repetida y la estabilidad de la revisión, no solo el precio de la primera unidad.
Cree un paquete de cotización neutral respecto al proceso
 Los compradores obtienen mejores recomendaciones cuando la solicitud describe la función en lugar de nombrar un proceso demasiado pronto. Proporcione un modelo 3D y un plano controlado, y luego separe los requisitos fijos de las preferencias. Un proveedor solo puede sugerir alternativas de forma segura cuando sabe qué características no pueden cambiar.
Esta información permite a un fabricante comparar rutas sin relajar silenciosamente la función. También revela cuándo es apropiada una ruta mixta. El contexto más amplio Ventajas y desventajas del mecanizado CNC se juzgan mejor frente a una pieza y un plan de validación específicos, no como afirmaciones universales sobre la tecnología.
Preguntas frecuentes del comprador
No. La resistencia depende del material, del estado del material de partida o de la condición de construcción, de la geometría, de la dirección de carga, de los defectos, del tratamiento térmico y del entorno. A menudo se prefiere el mecanizado CNC cuando una prueba debe utilizar una aleación forjada conocida o un plástico equivalente al de producción, mientras que un proceso aditivo cualificado puede ser superior para una geometría diseñada específicamente para la impresión. Compare la condición real del material y el caso de carga en lugar del nombre del proceso.
¿La impresión 3D es siempre más económica para una sola pieza?
No. Con frecuencia reduce la preparación para un modelo único, pero una construcción grande, un material costoso, soportes extensos, un posprocesamiento prolongado o un mecanizado de acabado requerido pueden cambiar el resultado. Una pieza simple cortada de material de partida disponible puede ser económica de mecanizar incluso en cantidad uno. Solicite cotización con los mismos requisitos a través de ambas rutas cuando la decisión esté reñida.
¿Puede un prototipo impreso validar una pieza de producción mecanizada?
Puede validar la geometría, el embalaje, la manipulación y algunas cuestiones de ensamblaje. Puede que no valide la rigidez, el comportamiento térmico, el desgaste, la fatiga, el sellado, la interacción superficial o el rendimiento de las roscas de la pieza de producción. El plan de pruebas debe indicar explícitamente qué hallazgos pueden transferirse y cuáles requieren una muestra con el material de producción.
¿Cuándo deben mecanizarse las características críticas después de la impresión?
Considere el mecanizado de acabado cuando los datums, los asientos de rodamientos, las conexiones roscadas, las superficies de sellado, los taladros de precisión, las caras de montaje planas u otras interfaces superen la capacidad fiable tal como se construyen. El diseño impreso debe incluir sobreespesor de mecanizado, características de referencia accesibles y una estrategia práctica de sujeción.
¿Debe el plano especificar mecanizado CNC o impresión 3D?
Especifique un proceso cuando la función, la normativa, la cualificación, el historial del material o una ruta de producción validada lo hagan necesario. De lo contrario, defina el material, la geometría, las características críticas, los requisitos de superficie, la evidencia de inspección y los cambios prohibidos. Eso da a los proveedores cualificados margen para recomendar una ruta mejor sin debilitar la intención del diseño.