
A escolha, portanto, não é “fabricação antiga versus fabricação nova”. É uma decisão sobre evidências. Um protótipo que parece correto ainda pode fornecer resultados de teste enganosos quando seu material, superfície ou resistência direcional difere do produto pretendido. Por outro lado, usinar cada conceito inicial pode consumir orçamento antes que a geometria esteja estável. Este guia compara os dois processos por objetivo de validação, características da peça, quantidade e necessidades de inspeção, para que engenheiros e compradores possam escolher um caminho defensável — ou usar ambos em sequência.
Defina a Comprovação Antes de Escolher o Processo
 Um protótipo não é automaticamente bem-sucedido por corresponder ao modelo CAD. Ele só é bem-sucedido se responder à questão de engenharia que justificou sua fabricação. Um modelo de forma pode precisar confirmar a folga para as mãos e as proporções gerais. Um protótipo funcional pode precisar suportar carga, vedar fluido, transferir calor, resistir a fixadores ou posicionar outros componentes. Uma peça de pré-produção pode precisar demonstrar que o desenho, o plano de inspeção e a rota de fabricação funcionam repetidamente.
Esses propósitos exigem diferentes níveis de fidelidade. Para uma revisão da forma de um invólucro, o material exato de produção pode agregar pouco valor. Para um dissipador de calor, coletor de bomba, carcaça de instrumento ou suporte estrutural, a condutividade do material, a rigidez, a planicidade e as características roscadas podem ser centrais para o teste. O processo mais eficiente é a rota menos dispendiosa que preserva as variáveis das quais o teste depende — não simplesmente a rota com o menor preço por peça.
Duas rotas criam históricos de material diferentes
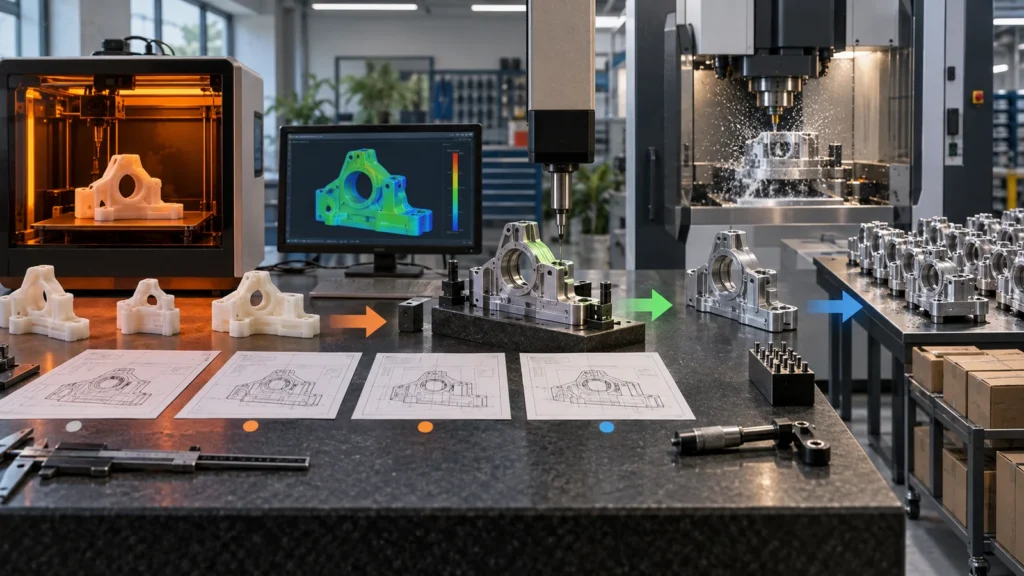 A usinagem CNC é subtrativa. Uma fresadora ou um torno remove material de um bloco sólido até que a geometria necessária permaneça. O material de partida já possui um histórico de fabricação — como extrusão, laminação, fundição ou moldagem — e sua condição influencia a resistência, a estabilidade e a usinabilidade. Essa rota é valiosa quando o teste depende de uma classe, têmpera ou plástico de engenharia disponível comercialmente conhecido.
A impressão 3D é aditiva. Ela cria a geometria camada por camada, depositando, curando, sinterizando ou fundindo material. “Impresso em 3D” não é uma única condição de material: termoplásticos FDM, resinas fotopoliméricas, polímeros em leito de pó e metais impressos comportam-se de maneira diferente. A orientação de construção, a estratégia de suportes, o histórico térmico, a porosidade, a pós-cura e o tratamento térmico podem todos influenciar o desempenho. Não se deve presumir que um material impresso com uma marca comercial familiar se comporte exatamente como um estoque usinado de um polímero ou liga de nome semelhante.
Essa distinção costuma ser mais importante do que a resistência nominal do material em uma ficha técnica. Se o teste planejado envolver fadiga, impacto, calor, exposição química, fluência de longo prazo ou carga através dos limites das camadas, a equipe deve confirmar se o material impresso e a condição de construção representam o produto pretendido. Quando o estoque de grau de produção é importante, a decisão mais ampla Materiais de usinagem CNC deve ser resolvida antes de comparar preços.
Uma matriz de decisão do comprador — sem vencedores universais
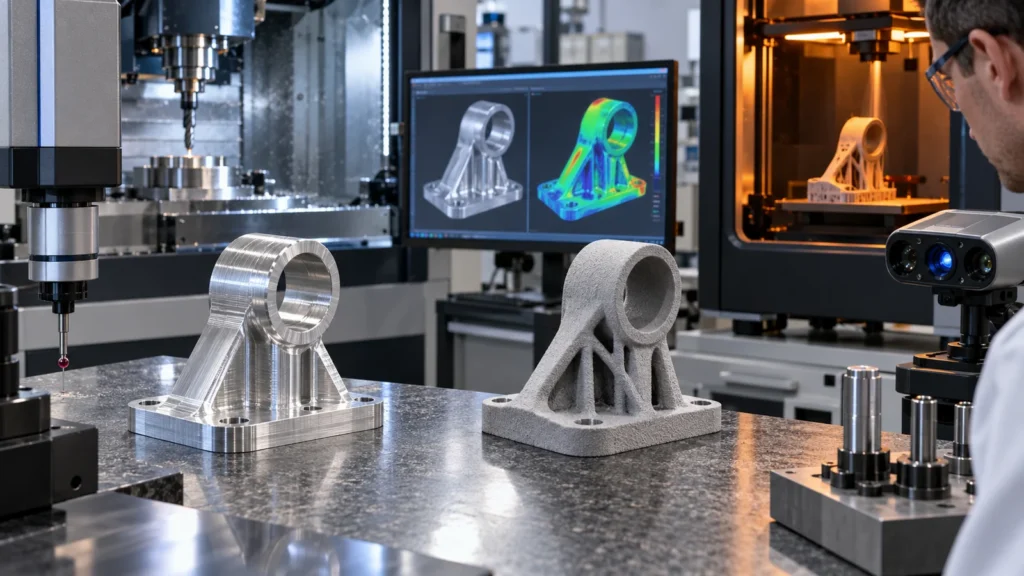 A maioria dos gráficos comparativos declara um processo “melhor” em cada linha. Os projetos reais são menos organizados. O tipo de impressora, o acesso à máquina, a forma do estoque, o tamanho da peça, a geometria, o material e a capacidade do fornecedor podem invalidar uma regra genérica. Use a matriz abaixo como ferramenta de triagem e, em seguida, peça aos fornecedores que cotem o modelo e o desenho reais.
A matriz evita deliberadamente limites fixos de tolerância e quantidade. Uma pequena placa de alumínio fresada e uma carcaça grande com cavidades profundas não compartilham a mesma economia. Da mesma forma, uma impressão em filamento de mesa e uma peça industrial em leito de pó metálico não devem ser tratadas como um único processo. Qualquer limite citado sem material, máquina, geometria, tamanho de recurso e condição de inspeção é apenas um atalho mercadológico aproximado.
A geometria pode inverter a resposta óbvia
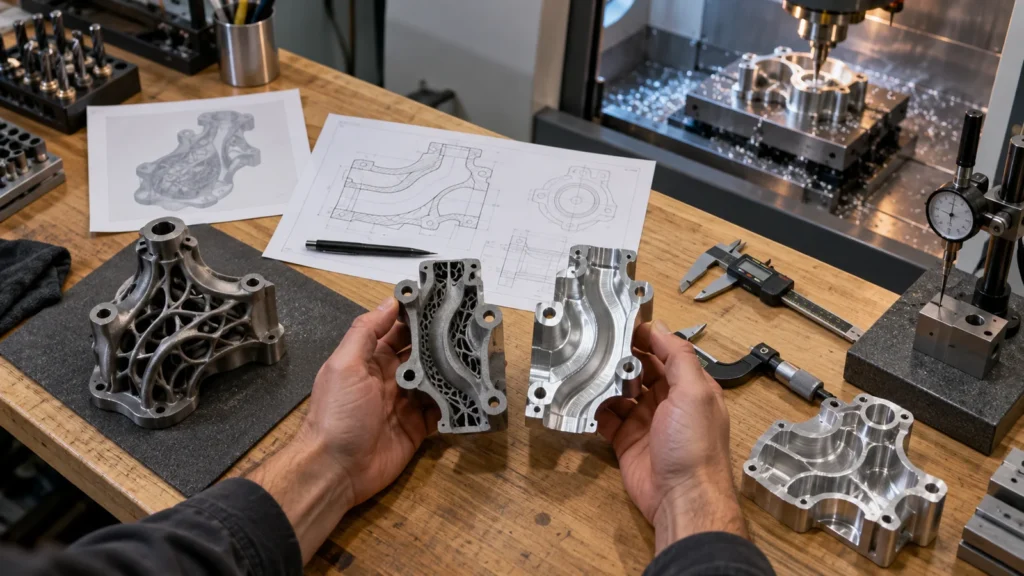 A forma da peça afeta tanto a viabilidade quanto o custo. Ferramentas CNC precisam de acesso físico. Cavidades profundas e estreitas podem exigir ferramentas longas, que são menos rígidas. Raios internos pequenos de canto podem exigir cortadores menores e trajetórias de ferramenta mais lentas. Múltiplas faces inacessíveis podem exigir mais setups, dispositivos dedicados ou usinagem multi-eixo. Se um canal interno não puder ser alcançado a partir de uma abertura, a usinagem comum não poderá criá-lo como um único recurso fechado.
Processos aditivos removem muitas restrições de acesso de ferramenta, mas introduzem suas próprias regras de projeto. Saliências podem precisar de suportes; suportes devem ser removidos de áreas alcançáveis; pó preso pode precisar de caminhos de escape; paredes finas podem distorcer; áreas planas amplas podem se mover durante a construção ou o resfriamento; e algumas superfícies podem ser inacessíveis para pós-processamento. Um modelo CAD “imprimível” não é necessariamente um componente limpável, inspecionável ou pronto para produção.
A decisão também pode mudar no nível do recurso. Uma carcaça pode ser simples de imprimir como um único corpo, mas seus furos de rolamento e face de vedação ainda podem precisar de usinagem. Outra peça pode ser fácil de usinar, exceto por um canal de resfriamento conformal, tornando mais racional um corpo impresso próximo da forma final com interfaces usinadas de acabamento. Essa visão recurso por recurso é mais útil do que forçar um conjunto inteiro em uma única tecnologia.
Tolerância, superfície e inspeção são uma única decisão
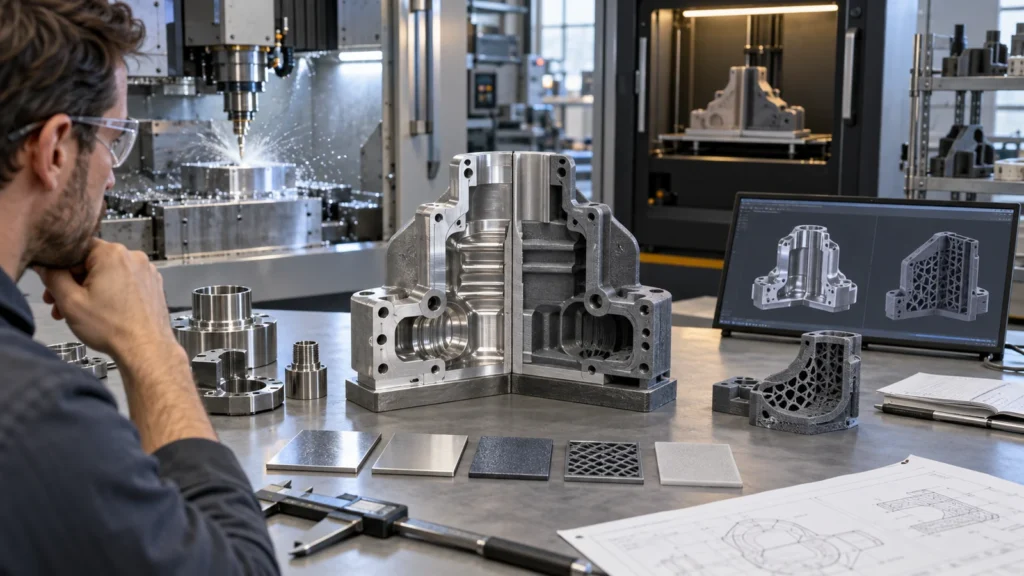 Tolerância não é um único número associado a um processo. Ela pertence a um recurso e à sua função. Um furo crítico pode controlar o alinhamento; uma face plana pode controlar a vedação; um padrão de furos pode controlar a montagem; e um perfil externo cosmético pode tolerar muito mais variação. O sistema de datum escolhido, a orientação da peça, o movimento do material, a sequência de setup e o método de medição influenciam se esses requisitos podem ser demonstrados.
A usinagem CNC geralmente oferece um caminho eficiente para furos controlados, faces planas, roscas e recursos de datum acessíveis. No entanto, requisitos mais rígidos podem adicionar passes de acabamento, controle de ferramenta, setups extras, gerenciamento de temperatura e tempo de inspeção. Peças impressas também podem ser precisas o suficiente para muitos usos, mas seu comportamento dimensional varia conforme a tecnologia, o material, a orientação, a geometria e o pós-processamento. Recursos impressos críticos podem precisar de usinagem em vez de depender do resultado como construído.
A condição da superfície pertence à mesma discussão. A textura visível de camadas pode ser inofensiva em um modelo de forma, mas inaceitável em uma vedação, interface deslizante, assento óptico ou superfície de aparência. Um acabamento como usinado pode satisfazer a função e ainda precisar de jateamento, anodização, polimento, passivação ou outro tratamento. As equipes devem especificar zonas funcionais em vez de exigir um único acabamento premium em todos os lugares; o mesmo princípio se aplica tanto ao Tolerâncias de usinagem CNC plano quanto ao acabamento superficial .
Por fim, pergunte quais evidências acompanharão a peça. Um modelo visual pode precisar apenas de uma verificação básica. Uma amostra funcional pode precisar de um relatório dimensional para características selecionadas. Um candidato à liberação pode precisar de documentação de material, métodos de inspeção definidos, controle de revisão e registros repetíveis. Se a evidência faz parte do entregável, declare-a na cotação, e não depois que as peças chegarem.
A quantidade muda a economia — mas não em uma única direção
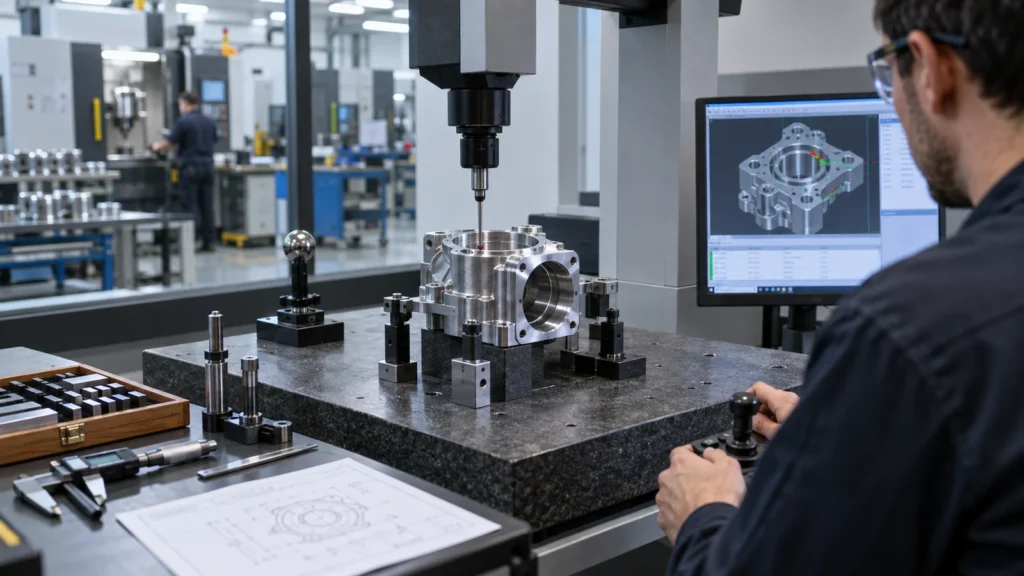 A impressão 3D costuma ter uma barreira baixa para a primeira peça, porque não precisa de programa de corte nem de dispositivo convencional. Essa vantagem é mais forte quando o projeto está mudando, a quantidade é muito pequena e a construção pode usar uma combinação existente de máquina/material. Ainda assim, o custo de impressão não é independente do volume: tempo de construção, orientação, consumo de suporte, eficiência de empacotamento, mão de obra de acabamento, inspeção e risco de falha continuam fazendo parte de cada unidade.
A usinagem CNC envolve trabalho de processo inicial. Programação CAM, seleção de ferramentas, planejamento de setup, fixação da peça, apalpação e verificação da primeira peça devem acontecer antes que exista um ciclo estável. Uma vez estabelecido esse trabalho, peças adicionais podem usar o mesmo programa e dispositivo, diluindo o esforço não recorrente ao longo do lote. Mas isso não significa que a usinagem sempre vence acima de uma quantidade universal. Uma placa simples e uma carcaça de cinco faces têm cargas de setup diferentes; uma peça impressa pequena e uma construção metálica grande têm custos de capacidade diferentes.
Solicite cotações comparáveis em vez de aplicar um número de crossover da internet. O fornecedor deve cotar a mesma revisão, intenção de material, acabamento, nível de inspeção, base de entrega e faixas de quantidade. Considere também o custo de uma resposta errada. Um protótipo mais barato que não consegue representar o caminho de carga ou a interface de acoplamento pode criar uma aprovação falsa ou uma falha falsa — ambas podem custar mais do que a própria peça.
O fluxo de trabalho mais forte pode usar ambos
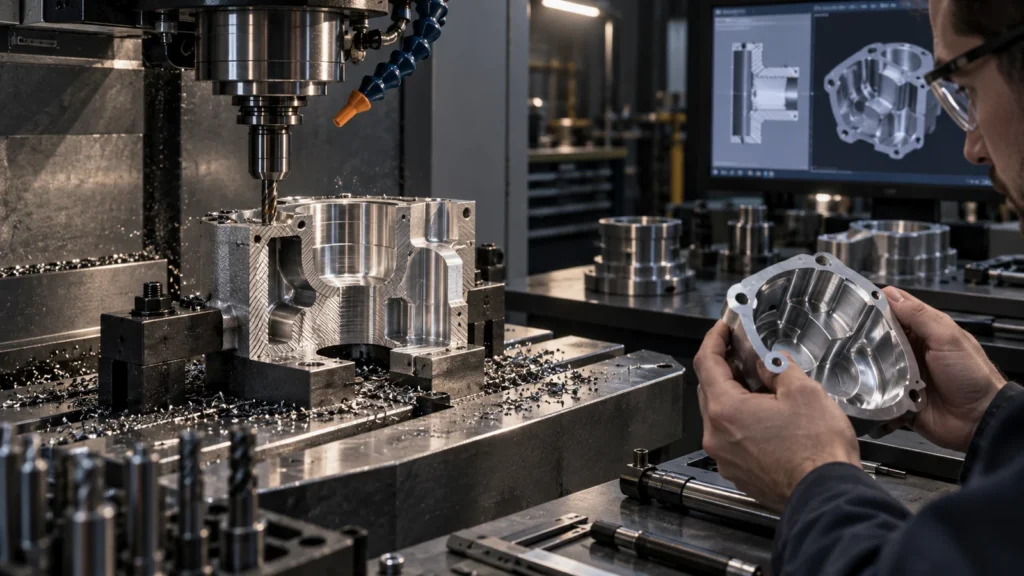 Um programa de desenvolvimento disciplinado pode mudar de processo à medida que a incerteza diminui. Modelos impressos iniciais podem expor problemas de acesso, colisões de montagem, questões de roteamento de cabos e erros ergonômicos enquanto o CAD ainda está em movimento. Uma vez que a arquitetura esteja estável, protótipos usinados podem testar material de produção, interfaces, comportamento térmico, fixadores e repetibilidade. A sequência evita que precisão cara seja aplicada a um projeto imaturo.
Ambos os processos também podem aparecer em uma única construção. Castanhas macias impressas, guias de broca, ninhos de inspeção, ferramentas de manuseio ou dispositivos de montagem podem apoiar peças usinadas. Corpos impressos podem receber datums usinados, furos, roscas, faces de vedação ou superfícies de montagem. Uma montagem complexa pode usar dutos impressos não estruturais e interfaces estruturais usinadas. Esses não são compromissos; eles atribuem cada requisito ao processo mais bem equipado para controlá-lo.
A transição deve ser intencional. Registre quais características do protótipo eram representativas e quais eram provisórias. Ao avançar para uma protótipo CNC até produção rota, congele interfaces críticas, libere um desenho controlado, confirme material e acabamento e identifique os registros de inspeção necessários para aprovação. Caso contrário, a equipe pode aprender a lição errada com um protótipo que nunca foi projetado para reproduzir o comportamento de produção.
Quatro cenários de projeto mostram onde a escolha se move
Os riscos imediatos são empunhadura, acesso a botões, saídas de cabos e volume de embalagem. Um modelo impresso permite revisões rápidas e pode revelar interferência de montagem antes que um trabalho detalhado de usinagem seja justificado. Insertos ou ferragens representativas podem ser adicionados quando o comportamento da rosca ainda não é o teste principal.
2. Carcaça térmica de alumínio para teste de bancada
Transferência de calor, áreas de contato planas, fixadores roscados e localização de componentes são centrais. Uma peça usinada na liga de alumínio pretendida fornece evidências mais relevantes do que um modelo de forma em polímero. O desenho deve identificar faces de contato, necessidades de planicidade, classe de rosca e quais dimensões exigem relatório.
3. Coletor de fluidos com passagens internas curvas
A manufatura aditiva pode criar a rede de passagens sem perfurar interseções e tampões. No entanto, portas, datums de montagem, sedes de válvulas e faces de vedação ainda podem exigir usinagem de acabamento e inspeção. O plano de processo também deve considerar remoção de suporte ou pó, limpeza interna, teste de vazamento e se canais ocultos podem ser verificados.
4. Dez suportes funcionais seguidos de pedidos repetidos
Se o suporte utilizar chapa ou bloco padrão, suportar carga significativa e tiver geometria acessível, a usinagem pode apoiar tanto a validação quanto os lotes repetidos posteriores. Uma verificação da peça impressa ainda pode precedê-la se o acesso de montagem for incerto. A comparação econômica deve incluir dispositivos de fixação reutilizáveis, inspeção repetida e estabilidade de revisão — não apenas o preço da primeira unidade.
Elabore um Pacote de Cotação Neutro em Relação ao Processo
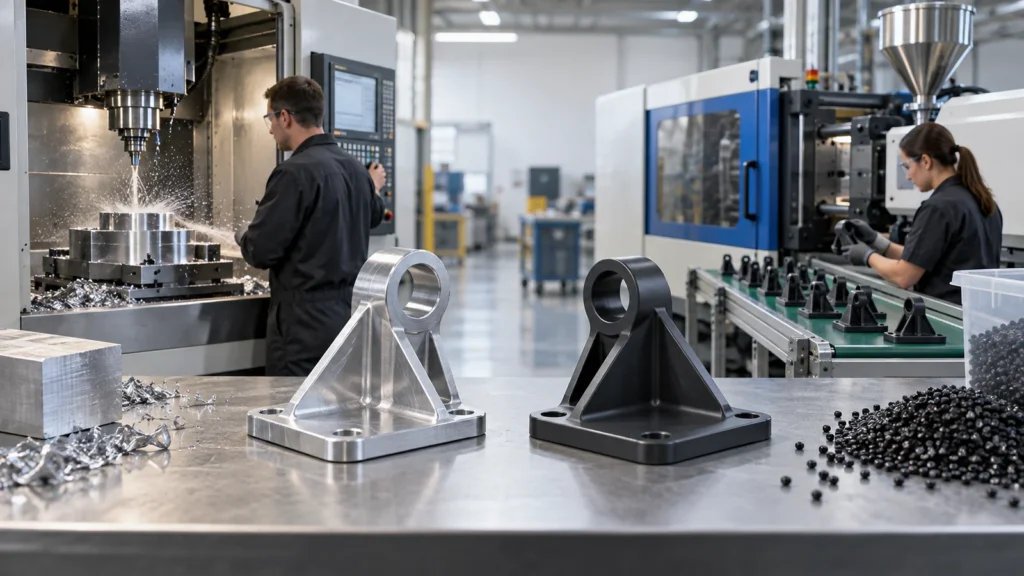 Os compradores obtêm melhores recomendações quando a solicitação descreve a função em vez de nomear um processo cedo demais. Forneça um modelo 3D e um desenho controlado e, em seguida, separe os requisitos fixos das preferências. Um fornecedor só pode sugerir alternativas com segurança quando sabe quais características não podem mudar.
Essas informações permitem que um fabricante compare rotas sem relaxar silenciosamente a função. Também revelam quando uma rota mista é apropriada. A visão mais ampla Vantagens e desvantagens da usinagem CNC são melhor avaliadas em relação a uma peça e um plano de validação específicos, e não como afirmações universais sobre a tecnologia.
Perguntas frequentes do comprador
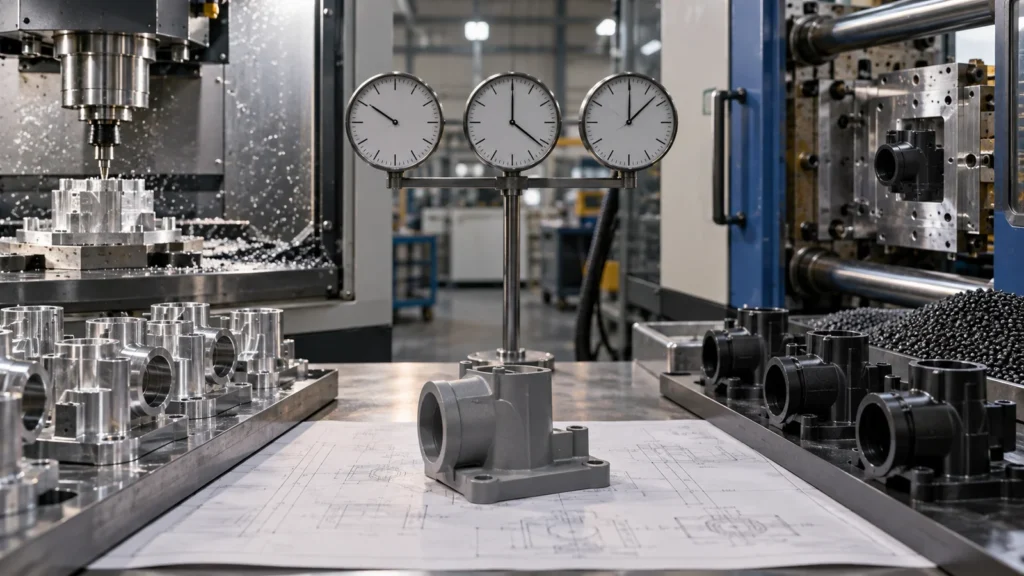
Não. A resistência depende do material, da condição do estoque ou da construção, da geometria, da direção do carregamento, dos defeitos, do tratamento térmico e do ambiente. A usinagem CNC é frequentemente preferida quando um teste deve usar um grau forjado conhecido ou um plástico equivalente ao de produção, enquanto um processo aditivo qualificado pode ser superior para uma geometria projetada especificamente para impressão. Compare a condição real do material e o caso de carga, e não o nome do processo.
A impressão 3D é sempre mais barata para uma peça?
Não. Ela frequentemente reduz a preparação para um modelo único, mas uma construção grande, material caro, suportes extensos, pós-processamento longo ou usinagem de acabamento necessária podem mudar o resultado. Uma peça simples cortada de estoque disponível pode ser econômica de usinar mesmo em quantidade um. Cotar os mesmos requisitos pelas duas rotas quando a decisão estiver próxima.
Um protótipo impresso pode validar uma peça de produção usinada?
Pode validar geometria, embalagem, manuseio e algumas questões de montagem. Pode não validar a rigidez, o comportamento térmico, o desgaste, a fadiga, a vedação, a interação superficial ou o desempenho de roscas da peça de produção. O plano de teste deve declarar explicitamente quais descobertas podem ser transferidas e quais exigem uma amostra de material de produção.
Quando os recursos críticos devem ser usinados após a impressão?
Considere a usinagem de acabamento quando datums, assentos de rolamento, conexões roscadas, superfícies de vedação, furos de precisão, faces de montagem planas ou outras interfaces excederem a capacidade confiável conforme construído. O projeto impresso deve incluir sobremetal de usinagem, recursos de referência acessíveis e uma estratégia prática de fixação.
O desenho deve especificar usinagem CNC ou impressão 3D?
Especifique um processo quando a função, a regulamentação, a qualificação, o histórico do material ou uma rota de produção validada tornarem isso necessário. Caso contrário, defina o material, a geometria, as características críticas, os requisitos de superfície, as evidências de inspeção e as alterações proibidas. Isso dá aos fornecedores qualificados espaço para recomendar uma rota melhor sem enfraquecer a intenção do projeto.