
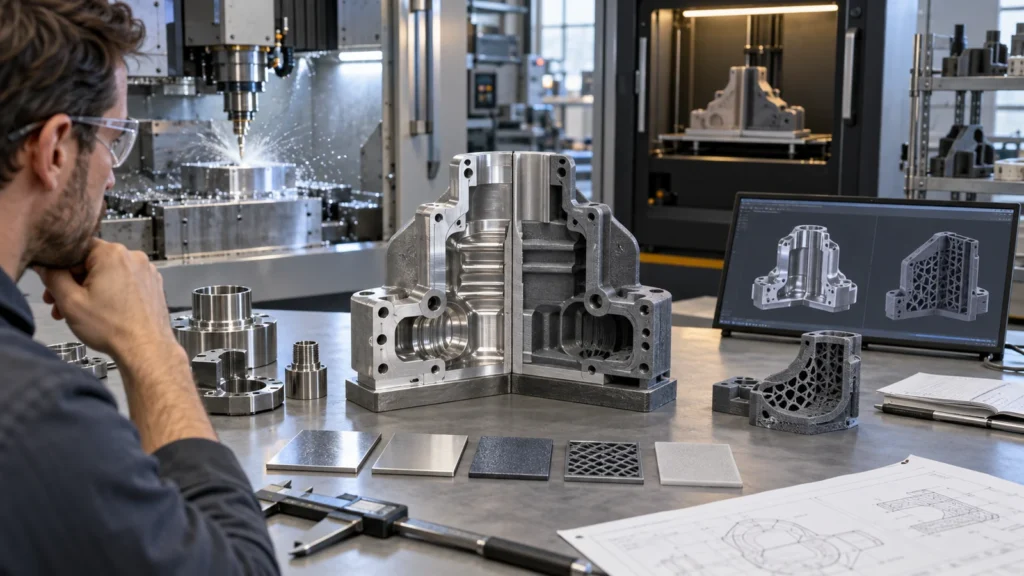
Le choix n'oppose donc pas “ fabrication ancienne contre fabrication nouvelle ”. C'est une décision fondée sur les preuves. Un prototype qui semble correct peut néanmoins donner des résultats d'essai trompeurs lorsque son matériau, son état de surface ou sa résistance directionnelle diffèrent du produit visé. À l'inverse, usiner chaque concept précoce peut consommer le budget avant que la géométrie ne soit stabilisée. Ce guide compare les deux procédés selon l'objectif de validation, les caractéristiques de la pièce, la quantité et les besoins d'inspection, afin que les ingénieurs et les acheteurs puissent choisir une voie défendable — ou utiliser les deux successivement.
Définir la preuve avant de choisir le procédé
 Un prototype n'est pas automatiquement réussi parce qu'il correspond au modèle CAO. Il ne réussit que s'il répond à la question d'ingénierie qui a justifié sa fabrication. Une maquette de forme peut devoir confirmer le dégagement de la main et les proportions générales. Un prototype fonctionnel peut devoir supporter une charge, assurer l'étanchéité d'un fluide, transférer de la chaleur, résister aux fixations ou positionner d'autres composants. Une pièce de pré-production peut devoir démontrer que le plan, le plan d'inspection et la voie de fabrication peuvent fonctionner de manière répétée.
Ces objectifs exigent différents niveaux de fidélité. Pour une revue de forme de boîtier, un matériau de production exact peut apporter peu de valeur. Pour un dissipateur thermique, un collecteur de pompe, un boîtier d'instrument ou un support structurel, la conductivité du matériau, la rigidité, la planéité et les caractéristiques filetées peuvent être au cœur de l'essai. Le procédé le plus efficace est la voie la moins coûteuse qui préserve les variables dont dépend l'essai — et non simplement la voie au prix unitaire le plus bas.
Deux voies créent des historiques de matière différents
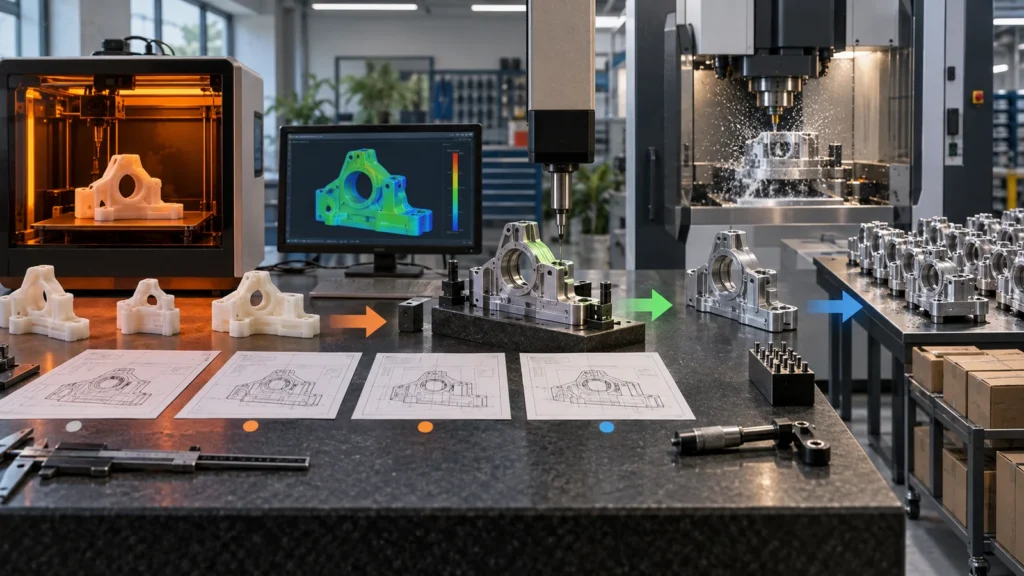 L'usinage CNC est soustractif. Une fraiseuse ou un tour retire de la matière d'un brut plein jusqu'à ce que la géométrie requise subsiste. Le brut de départ possède déjà un historique de fabrication—tel que l'extrusion, le laminage, la coulée ou le moulage—et son état influence la résistance, la stabilité et l'usinabilité. Cette voie est précieuse lorsque l'essai dépend d'une nuance, d'un revenu ou d'un plastique technique disponible dans le commerce connus.
L'impression 3D est additive. Elle crée la géométrie couche par couche en déposant, en durcissant, en frittant ou en fondant de la matière. “ Imprimé en 3D ” ne correspond pas à un seul état de matière : les thermoplastiques FDM, les résines photopolymères, les polymères en lit de poudre et les métaux imprimés se comportent différemment. L'orientation de construction, la stratégie de support, l'historique thermique, la porosité, la post-réticulation et le traitement thermique peuvent tous influencer les performances. Un matériau imprimé portant un nom commercial familier ne doit pas être présumé se comporter exactement comme un brut usiné d'un polymère ou alliage au nom similaire.
Cette distinction est souvent plus importante que la résistance nominale du matériau sur une fiche technique. Si l'essai prévu implique la fatigue, l'impact, la chaleur, l'exposition chimique, le fluage à long terme ou une charge traversant les frontières entre couches, l'équipe doit confirmer si le matériau imprimé et les conditions de construction représentent le produit visé. Lorsque le brut de qualité production importe, la décision plus large Matériaux d'usinage CNC doit être résolue avant de comparer les prix.
Une matrice de décision pour l'acheteur—sans gagnants universels
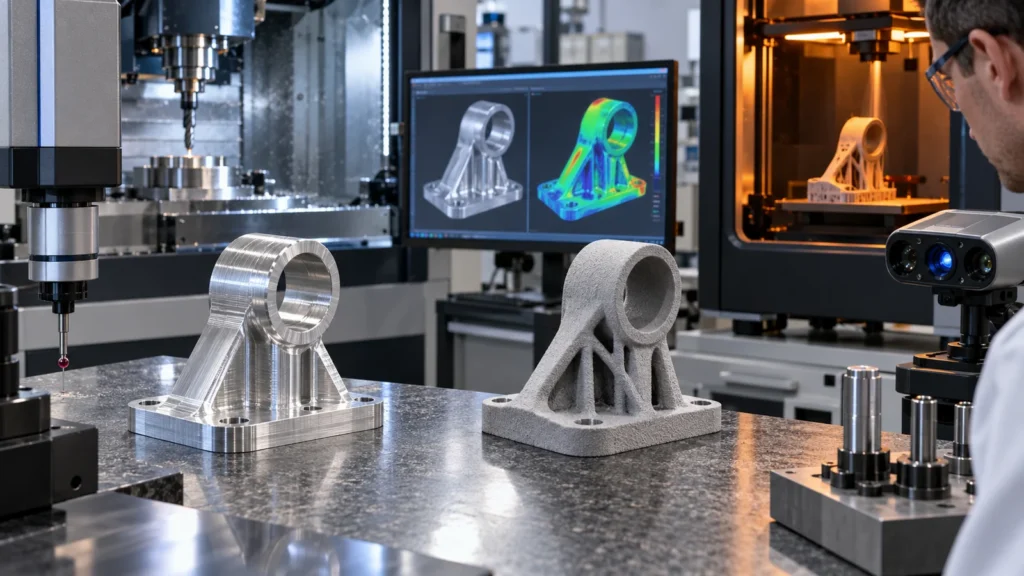 La plupart des tableaux comparatifs déclarent un procédé “ meilleur ” dans chaque ligne. Les projets réels sont moins nets. Le type d'imprimante, l'accès à la machine, la forme du brut, la taille de la pièce, la géométrie, le matériau et la capacité du fournisseur peuvent renverser une règle générique. Utilisez la matrice ci-dessous comme outil de présélection, puis demandez aux fournisseurs de chiffrer le modèle et le dessin réels.
La matrice évite délibérément les seuils fixes de tolérance et de quantité. Une petite plaque en aluminium fraisée et un grand boîtier à poches profondes ne partagent pas la même économie. De même, une impression à filament de bureau et une pièce industrielle en lit de poudre métallique ne doivent pas être traitées comme un seul procédé. Tout seuil cité sans matériau, machine, géométrie, taille de caractéristique et condition d'inspection n'est qu'un raccourci marketing approximatif.
La géométrie peut inverser la réponse évidente
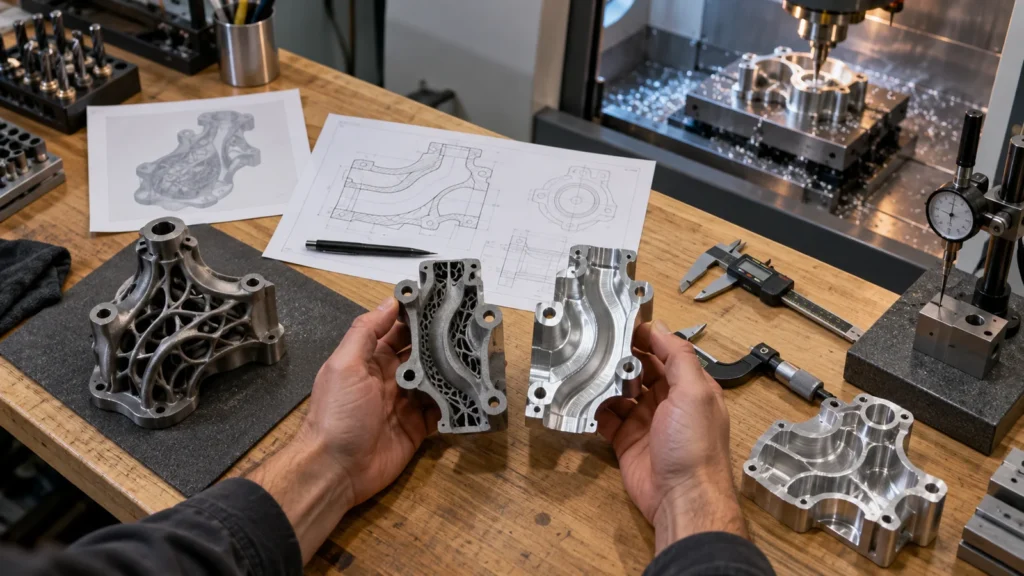 La forme de la pièce affecte à la fois la faisabilité et le coût. Les outils CNC nécessitent un accès physique. Les poches profondes et étroites peuvent nécessiter des outils longs, moins rigides. Les petits rayons de congé internes peuvent exiger des fraises plus petites et des trajectoires d'outil plus lentes. De multiples faces inaccessibles peuvent nécessiter davantage de montages, des fixations dédiées ou un usinage multiaxe. Si un canal interne ne peut être atteint depuis une ouverture, l'usinage ordinaire ne peut pas le créer comme une seule caractéristique fermée.
Les procédés additifs suppriment de nombreuses contraintes d'accès des outils, mais ils introduisent leurs propres règles de conception. Les surplombs peuvent nécessiter des supports ; les supports doivent être retirés des zones accessibles ; la poudre piégée peut nécessiter des chemins d'évacuation ; les parois minces peuvent se déformer ; les grandes zones plates peuvent bouger pendant la construction ou le refroidissement ; et certaines surfaces peuvent être inaccessibles pour le post-traitement. Un modèle CAO “ imprimable ” n'est pas nécessairement un composant nettoyable, inspectable ou prêt pour la production.
La décision peut également changer au niveau de la caractéristique. Un boîtier peut être simple à imprimer en un seul corps, mais ses alésages de roulement et sa face de joint peuvent encore nécessiter un usinage. Une autre pièce peut être facile à usiner, sauf pour un canal de refroidissement conforme, ce qui rend plus rationnel un corps imprimé proche de la forme nette avec des interfaces usinées en finition. Cette vue caractéristique par caractéristique est plus utile que de forcer un assemblage entier dans une seule technologie.
Tolérance, surface et inspection forment une seule décision
 La tolérance n'est pas un simple nombre attaché à un procédé. Elle appartient à une caractéristique et à sa fonction. Un alésage critique peut contrôler l'alignement ; une face plane peut contrôler l'étanchéité ; un motif de trous peut contrôler l'assemblage ; et un profil extérieur cosmétique peut tolérer beaucoup plus de variation. Le système de références choisi, l'orientation de la pièce, le mouvement du matériau, la séquence de montage et la méthode de mesure influencent tous la capacité à démontrer ces exigences.
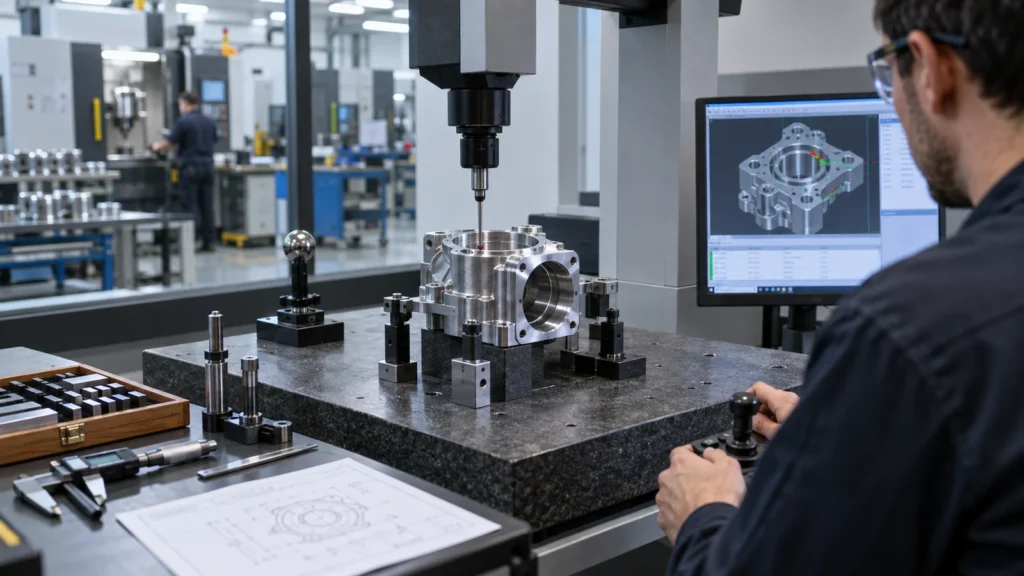
L'usinage CNC offre couramment une voie efficace vers des alésages contrôlés, des faces planes, des filetages et des caractéristiques de référence accessibles. Cependant, des exigences plus serrées peuvent ajouter des passes de finition, un contrôle des outils, des montages supplémentaires, une gestion de la température et du temps d'inspection. Les pièces imprimées peuvent également être suffisamment précises pour de nombreux usages, mais leur comportement dimensionnel varie selon la technologie, le matériau, l'orientation, la géométrie et le post-traitement. Les caractéristiques imprimées critiques peuvent nécessiter un usinage plutôt que de se fier au résultat brut de fabrication.
L'état de surface appartient à la même discussion. Une texture de couche visible peut être inoffensive sur un modèle de forme mais inacceptable sur un joint, une interface de glissement, un siège optique ou une surface d'aspect. Un fini brut d'usinage peut satisfaire la fonction tout en nécessitant encore un sablage, une anodisation, un polissage, une passivation ou un autre traitement. Les équipes doivent spécifier des zones fonctionnelles plutôt que d'exiger un fini premium partout ; le même principe s'applique à la fois au Tolérances d'usinage CNC plan et la finition de surface plan.
Enfin, demandez quelles preuves accompagneront la pièce. Un modèle visuel peut ne nécessiter qu'un contrôle de base. Un échantillon fonctionnel peut nécessiter un rapport dimensionnel pour certaines caractéristiques sélectionnées. Un candidat à la validation peut nécessiter une documentation matière, des méthodes d'inspection définies, une gestion des révisions et des enregistrements reproductibles. Si les preuves font partie du livrable, indiquez-le au moment du devis plutôt qu'après la réception des pièces.
La quantité modifie l'économie—mais pas dans un seul sens
 L'impression 3D présente souvent une faible barrière pour la première pièce, car elle ne nécessite ni programme d'usinage ni montage conventionnel. Cet avantage est le plus marqué lorsque la conception évolue, que la quantité est très faible et que la fabrication peut utiliser une combinaison machine/matériau existante. Pourtant, le coût d'impression n'est pas indépendant du volume : le temps de fabrication, l'orientation, la consommation de supports, l'efficacité d'imbrication, la main-d'œuvre de finition, l'inspection et le risque de défaillance restent présents dans chaque unité.
L'usinage CNC implique un travail de préparation en amont. La programmation FAO, la sélection des outils, la planification des montages, le maintien en position, le palpage et la vérification de la première pièce doivent être réalisés avant qu'un cycle stable n'existe. Une fois ce travail établi, les pièces supplémentaires peuvent utiliser le même programme et le même montage, répartissant l'effort non récurrent sur le lot. Mais cela ne signifie pas que l'usinage l'emporte toujours au-delà d'une quantité universelle. Une simple plaque et un boîtier à cinq faces ont des charges de montage différentes ; une petite pièce imprimée et une grande pièce métallique ont des coûts de capacité différents.
Demandez des devis comparables plutôt que d'appliquer un chiffre de basculement trouvé sur internet. Le fournisseur doit chiffrer la même révision, la même intention de matériau, la même finition, le même niveau d'inspection, la même base de livraison et les mêmes paliers de quantité. Tenez également compte du coût d'une mauvaise réponse. Un prototype moins cher qui ne peut pas représenter le chemin de charge ou l'interface d'assemblage peut créer une fausse acceptation ou une fausse défaillance—les deux peuvent coûter plus cher que la pièce elle-même.
Le workflow le plus robuste peut combiner les deux
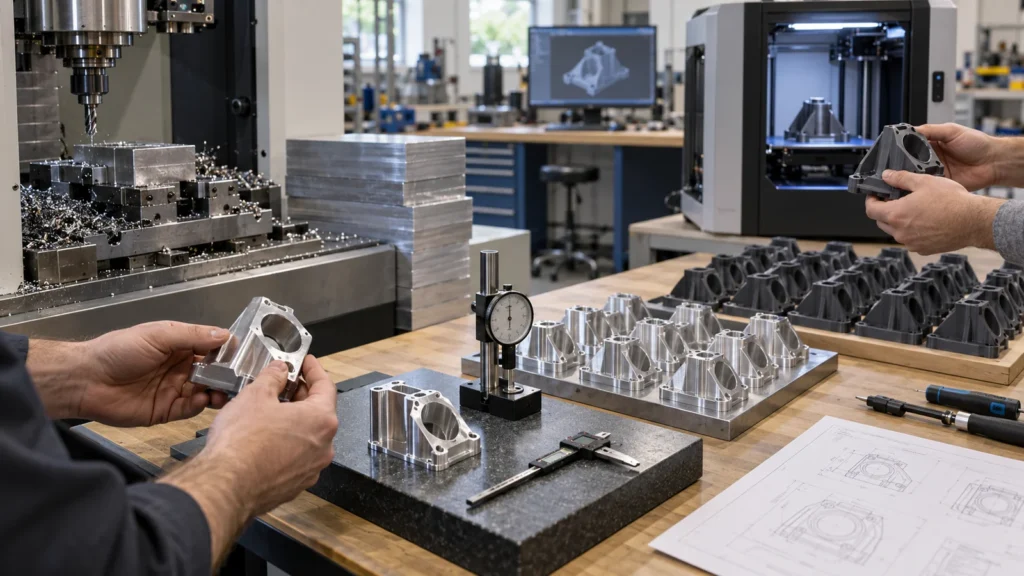
 Un programme de développement rigoureux peut changer de procédé à mesure que l'incertitude diminue. Les premiers modèles imprimés peuvent révéler des problèmes d'accès, des collisions d'assemblage, des problèmes de cheminement de câbles et des erreurs ergonomiques pendant que la CAO évolue encore. Une fois l'architecture stabilisée, les prototypes usinés peuvent tester le matériau de production, les interfaces, le comportement thermique, les fixations et la répétabilité. Cette séquence évite d'appliquer une précision coûteuse à une conception immature.
Les deux procédés peuvent également apparaître dans une même fabrication. Des mors doux imprimés, des guides de perçage, des supports d'inspection, des outils de manutention ou des montages d'assemblage imprimés peuvent soutenir des pièces usinées. Des corps imprimés peuvent recevoir des références usinées, des alésages, des filetages, des faces d'étanchéité ou des surfaces de montage. Un assemblage complexe peut utiliser des conduits imprimés non porteurs et des interfaces structurelles usinées. Ce ne sont pas des compromis ; cela assigne chaque exigence au procédé le mieux équipé pour la maîtriser.
La transition doit être intentionnelle. Consignez quelles caractéristiques du prototype étaient représentatives et lesquelles étaient des substituts. Lors du passage vers une prototype CNC vers production voie, figez les interfaces critiques, publiez un plan contrôlé, confirmez le matériau et la finition, et identifiez les enregistrements d'inspection nécessaires à l'approbation. Sinon, l'équipe risque de tirer la mauvaise leçon d'un prototype qui n'a jamais été conçu pour reproduire le comportement de production.
Quatre scénarios de projet montrent où le choix se déplace
Les risques immédiats sont la préhension, l'accès aux boutons, les sorties de câbles et le volume d'emballage. Un modèle imprimé permet des révisions rapides et peut révéler des interférences d'assemblage avant qu'un travail d'usinage détaillé ne soit justifié. Des inserts ou du matériel représentatif peuvent être ajoutés lorsque le comportement des filetages n'est pas encore le test principal.
2. Boîtier thermique en aluminium pour essais sur banc
Le transfert de chaleur, les surfaces de contact planes, les fixations filetées et l'emplacement des composants sont essentiels. Une pièce usinée dans la nuance d'aluminium prévue fournit des preuves plus pertinentes qu'un modèle de forme en polymère. Le plan doit identifier les faces de contact, les besoins de planéité, la classe de filetage et les dimensions nécessitant un rapport.
3. Collecteur fluide avec passages internes courbes
La fabrication additive peut créer le réseau de passages sans perçage d'intersections ni bouchons. Cependant, les orifices, les références de montage, les sièges de soupape et les faces d'étanchéité peuvent encore nécessiter une finition par usinage et une inspection. Le plan de processus doit également tenir compte de l'élimination des supports ou de la poudre, de la propreté interne, des essais d'étanchéité et de la possibilité de vérifier les canaux cachés.
4. Dix supports fonctionnels suivis de commandes répétées
Si le support utilise une plaque ou un lopin standard, supporte une charge significative et présente une géométrie accessible, l'usinage peut soutenir à la fois la validation et les lots répétés ultérieurs. Une vérification de la forme imprimée peut encore la précéder si l'accès au montage est incertain. La comparaison économique doit inclure l'outillage de maintien réutilisable, l'inspection répétée et la stabilité des révisions—pas seulement le prix de la première unité.
Élaborer un dossier de devis neutre quant au procédé
 Les acheteurs obtiennent de meilleures recommandations lorsque la demande décrit la fonction au lieu de nommer un procédé trop tôt. Fournissez un modèle 3D et un dessin contrôlé, puis séparez les exigences fixes des préférences. Un fournisseur ne peut proposer des alternatives en toute sécurité que lorsqu'il sait quelles caractéristiques ne peuvent pas changer.
Ces informations permettent à un fabricant de comparer les itinéraires sans assouplir discrètement la fonction. Elles révèlent aussi quand un itinéraire mixte est approprié. Les avantages et inconvénients de l'usinage CNC se jugent au mieux par rapport à une pièce et un plan de validation spécifiques, et non comme des affirmations universelles sur la technologie.
FAQ acheteurs
Non. La résistance dépend du matériau, de l'état de la matière ou de la construction, de la géométrie, de la direction de chargement, des défauts, du traitement thermique et de l'environnement. L'usinage CNC est souvent préféré lorsqu'un essai doit utiliser une nuance corroyée connue ou un plastique équivalent à la production, tandis qu'un procédé additif qualifié peut être supérieur pour une géométrie conçue spécifiquement pour l'impression. Comparez l'état réel du matériau et le cas de charge plutôt que le nom du procédé.
L'impression 3D est-elle toujours moins chère pour une pièce ?
Non. Elle réduit fréquemment la préparation pour une maquette unique, mais une grande construction, un matériau coûteux, des supports étendus, un long post-traitement ou un usinage de finition requis peuvent changer le résultat. Une pièce simple découpée dans un stock disponible peut être économique à usiner même à la quantité un. Demandez un devis avec les mêmes exigences via les deux itinéraires lorsque la décision est serrée.
Un prototype imprimé peut-il valider une pièce de production usinée ?
Il peut valider la géométrie, le conditionnement, la manutention et certaines questions d'assemblage. Il peut ne pas valider la rigidité, le comportement thermique, l'usure, la fatigue, l'étanchéité, l'interaction de surface ou la performance des filets de la pièce de production. Le plan d'essai doit indiquer explicitement quels résultats peuvent être transférés et lesquels nécessitent un échantillon en matériau de production.
Quand les caractéristiques critiques doivent-elles être usinées après l'impression ?
Envisagez l'usinage de finition lorsque les références, les portées de roulement, les liaisons filetées, les portées d'étanchéité, les alésages de précision, les faces de montage planes ou d'autres interfaces dépassent la capacité fiable telle que réalisée. La conception imprimée doit inclure une surépaisseur d'usinage, des éléments de référence accessibles et une stratégie de maintien en position pratique.
Le dessin doit-il spécifier l'usinage CNC ou l'impression 3D ?
Spécifiez un procédé lorsque la fonction, la réglementation, la qualification, l'historique des matériaux ou une voie de production validée le rendent nécessaire. Sinon, définissez le matériau, la géométrie, les caractéristiques critiques, les exigences de surface, les preuves d'inspection et les modifications interdites. Cela laisse aux fournisseurs qualifiés la latitude de recommander une meilleure voie sans affaiblir l'intention de conception.