
Mecanice una pieza de acero maraging en la condición que haga viable la ruta completa y luego verifíquela en la condición requerida para la entrega. El mecanizado de acero maraging suele ser más sencillo antes del envejecimiento, mientras que cortar una pieza envejecida exige herramientas y condiciones adaptadas a su mayor dureza. Esto no significa que cada característica deba acabarse automáticamente antes del tratamiento. Los ajustes críticos, el material de acabado accesible y el estado de inspección final acordado determinan la secuencia.
En este artículo
El análisis aquí se refiere a material forjado identificado de 18Ni maraging, como los grados 250 o 300 especificados. No trata todo acero denominado “maraging” como intercambiable, ni transfiere una ruta directamente a una pieza en bruto fabricada por adición. El resultado útil es una decisión de proceso característica por característica para un componente mecanizado.
Comience por la condición de entrega y luego trabaje hacia atrás
Un plano que especifica solo una clase de resistencia deja sin respuesta preguntas importantes. Establezca el grado real, la especificación del producto, la condición de suministro y la condición final requerida. Pregunte quién controla la operación de envejecimiento y qué documentación la acompaña. Si el pedido exige una pieza terminada en estado envejecido, la aceptación dimensional solo antes del envejecimiento no puede demostrar el cumplimiento del pedido completo.
Los aceros maraging ganan resistencia mediante una respuesta al envejecimiento distinta de la ruta convencional de endurecimiento de los aceros al carbono. La guía publicada para fabricantes de herramientas señala la diferencia entre cortar material recocido y endurecido por envejecimiento y recomienda relacionar los datos de corte iniciales con una dureza comparable. No proporciona un sobremetal de acabado universal ni una ruta única para todas las geometrías. Esas decisiones dependen del historial del material, la accesibilidad de las características y el plan de tratamiento real.
Trabaje hacia atrás desde la característica más difícil de recuperar. Un taladro de precisión con acceso posterior a rectificado puede tratarse de forma distinta a un rebaje interno estrecho cuya herramienta no puede entrar después de completar otras características. Un resalto de apoyo puede requerir que se preserve un dato accesible a lo largo del tratamiento. El plan de inspección debe seguir esas decisiones, no añadirse una vez terminado el programa de corte.
El sitio descripción general de materiales de acero es un punto de partida para analizar familias de materiales. No es evidencia de que una ruta genérica para acero aleado califique un grado maraging particular. Mantenga con el trabajo las instrucciones de material y tratamiento específicas del grado, incluida cualquier restricción sobre material sustituido u operaciones térmicas adicionales.
Asigne cada característica a una etapa
Divida el plano en características de desbaste, posiblemente de acabado antes del envejecimiento y de acabado después del envejecimiento. Esto no es un requisito para usar las tres categorías. Es una forma de hacer visible la decisión de ingeniería. Para cada superficie funcional, indique qué podría cambiar entre su operación de mecanizado y la entrega y si la ruta puede medir o corregir ese cambio.
| Pregunta sobre la característica | Antes del envejecimiento | Después del envejecimiento |
|---|---|---|
| ¿Puede la característica tolerar el cambio dimensional de la ruta acordada? | Puede ser un candidato para el acabado aquí, con verificación posterior. | Inspeccione el requisito final en lugar de asumir estabilidad. |
| ¿Se puede recuperar un ajuste estrecho mediante una operación de acabado accesible? | Conserve el material adecuado y una referencia de localización utilizable. | Realice el acabado desde el dato especificado y verifique el ajuste. |
| ¿Hará que un tratamiento o acabado posterior resulte inaccesible una característica interna? | Resuelva la secuencia con ingeniería antes de cortar. | No asuma que sigue siendo posible una corrección. |
| ¿La característica solo proporciona holgura? | Utilice la tolerancia funcional real, no un acabado de precisión innecesario. | Verifique que la holgura siga siendo aceptable. |
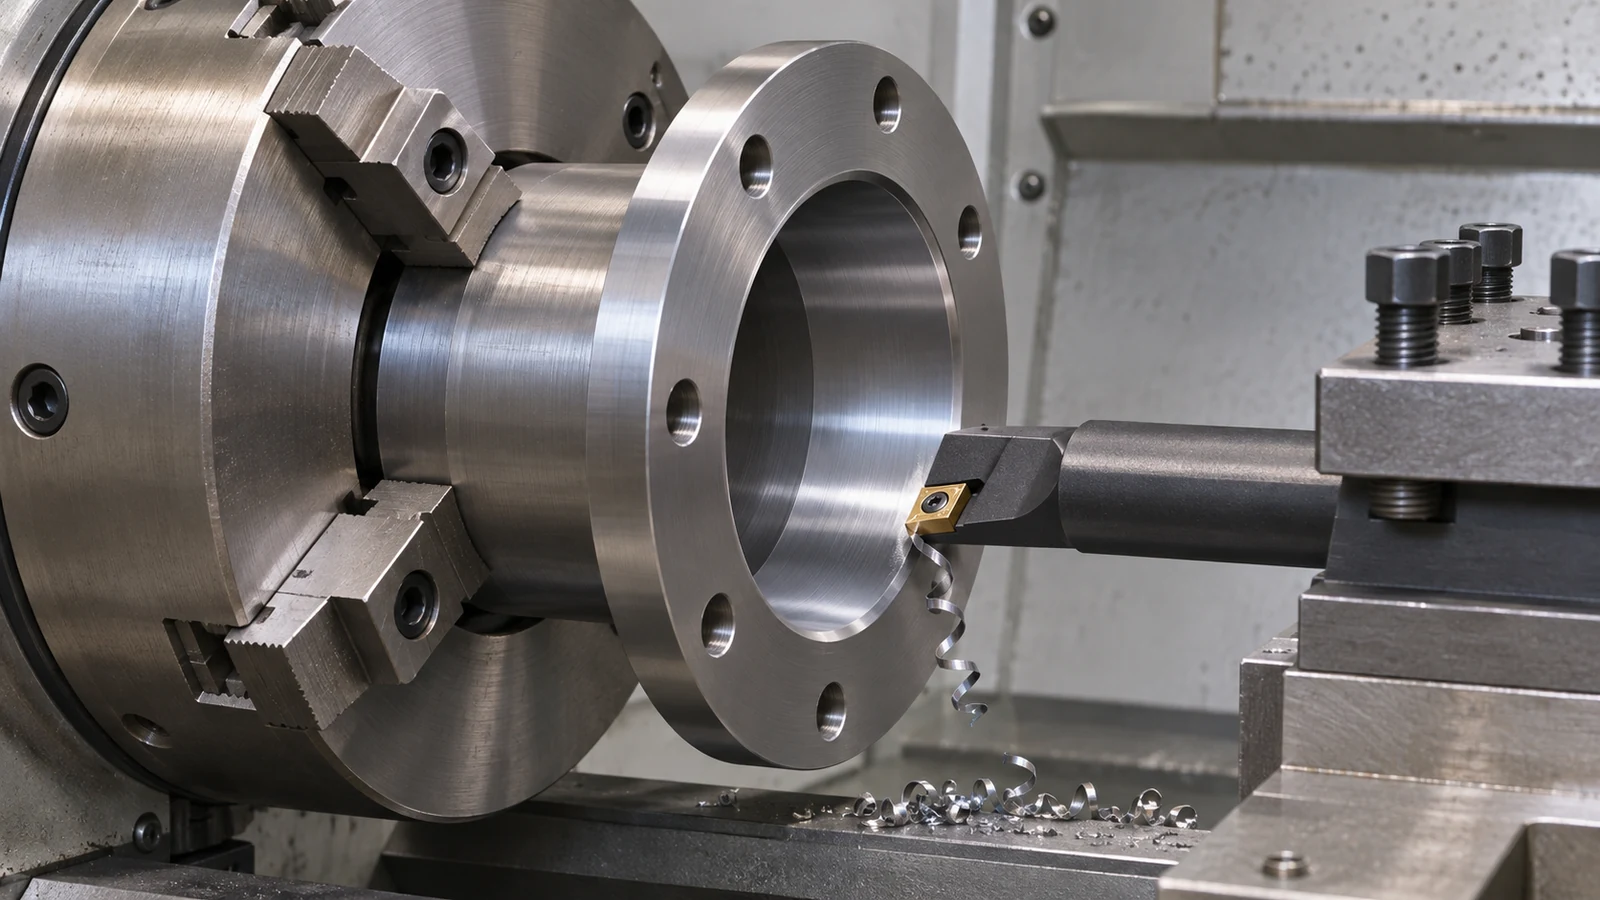
Para un componente rotativo, mecanizado de acero maraging puede establecer un taladro, un muñón y un hombro en el torno. Si una operación posterior debe recuperar su relación, conserve una referencia que sea tanto medible como utilizable para la sujeción. Un plan de proceso que elimina toda superficie de localización conveniente antes del tratamiento puede crear un problema de acabado difícil incluso cuando queda suficiente material.
No elija un margen de mecanizado solo por costumbre. Un exceso de material demasiado pequeño puede no dejar ninguna corrección disponible; un exceso excesivo puede aumentar la dificultad y el costo del corte del material envejecido. Acuerde el margen de mecanizado utilizando la geometría, la ruta del material y el método de acabado. Si ninguna evidencia del proceso respalda el margen de mecanizado propuesto, utilice una prueba calificada o una revisión de ingeniería en lugar de presentar un número arbitrario como regla de producción.
Un casquillo con brida hace visible la disyuntiva
Considere un casquillo hipotético con brida que tiene un diámetro interior funcional, orificios de montaje y una cara que se apoya contra otro componente. La pieza se entrega envejecida. Una ruta propuesta acaba todo en la condición más blanda y verifica solo las dimensiones generales después. Otra conserva material en el diámetro interior funcional y en la cara de apoyo, y luego acaba esas interfaces después del envejecimiento. Ninguna es automáticamente correcta sin los requisitos funcionales y la evidencia de la ruta.
En la primera ruta, la revisión debe establecer que las características críticas siguen siendo aceptables después del tratamiento y la manipulación especificados. Medir solo el diámetro exterior no puede demostrar el tamaño del diámetro interior, la relación de la cara ni la ubicación de los orificios. En la segunda, el diámetro interior y la cara necesitan acceso para el acabado y una referencia estable después del tratamiento. Si el dispositivo de sujeción se fija en una superficie cuya posición ha cambiado, la operación correctiva puede crear una nueva relación en lugar de restaurar la prevista.
Los orificios de montaje pueden tener más holgura que el diámetro interior funcional. Acabar cada orificio después del envejecimiento podría añadir mecanizado en duro sin un beneficio funcional. A la inversa, un orificio de localización ajustado podría necesitar un tratamiento diferente de un orificio de holgura adyacente aunque ambos aparezcan en el mismo patrón de taladrado. Identifique la función que cumple cada orificio antes de asignar una tolerancia común o una etapa de acabado.
Este escenario es ilustrativo, no es el informe de un pedido de un cliente. Su lección es que el mecanizado del acero maraging debe vincular el momento de cada operación con la tarea de ensamblaje de la pieza. No debe reducir una ruta específica del material a “mecanizar en blando y luego envejecer” o “mecanizar todo en duro”. Esas frases omiten las referencias, el acceso y la evidencia de aceptación que hacen defendible cualquiera de las dos rutas.
Inspeccione la transición entre operaciones, no solo la última dimensión
Registre la identidad de la pieza, la condición del material y la etapa de medición al verificar una ruta de prueba. Si un diámetro interior se sale de tolerancia después del tratamiento, compare las mediciones tomadas desde las mismas referencias definidas. Eso ayuda a separar el movimiento dimensional real de una configuración de medición modificada, una condición de sujeción diferente o un error de acabado no relacionado. Una diferencia inexplicada no es por sí misma prueba de que la aleación o el tratamiento fallaron.
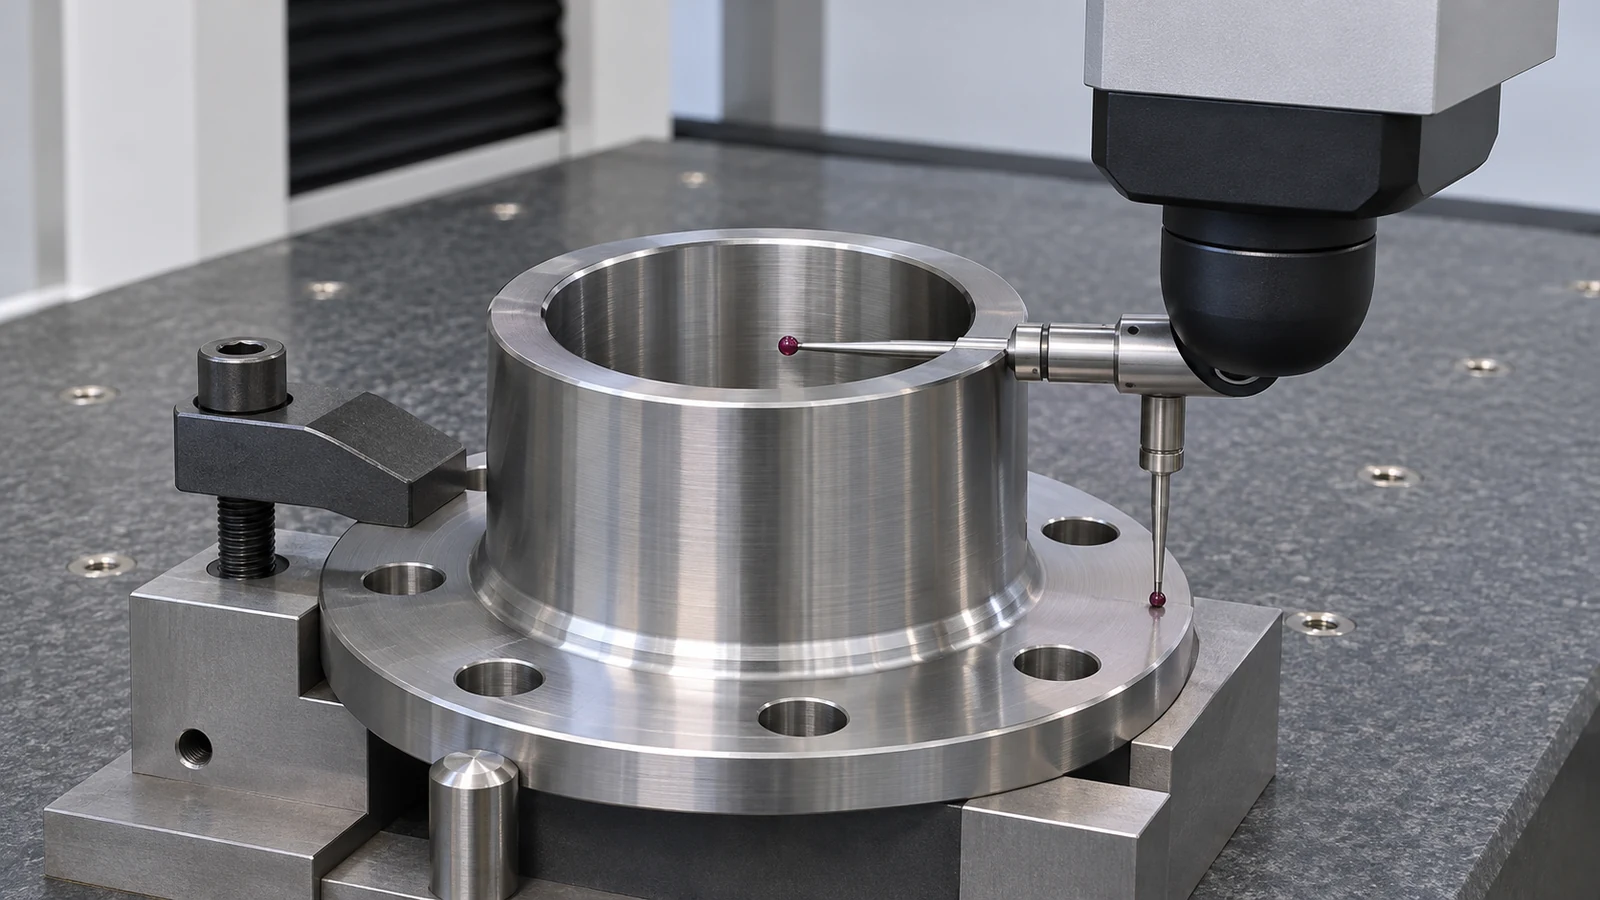 Cuando el mecanizado final se realiza en la condición envejecida, califique la operación de corte para esa dureza y geometría reales. Vigile la característica cuya superficie o tamaño se desvía primero del requisito, inspeccione la herramienta y revise el compromiso y la sujeción. Un corte exitoso en material de entrada más blando no establece la vida útil de la herramienta ni la integridad superficial después del envejecimiento.
Una etapa de rectificado propuesta también necesita un propósito explícito. La descripción general del rectificado de precisión puede respaldar una discusión sobre muñones, diámetros interiores o caras accesibles; no hace que todas las características internas sean rectificables. Verifique el acceso de la muela, las referencias, el material restante y la condición superficial requerida después del acabado antes de convertir el rectificado en el método de recuperación asumido.
Al liberar el pedido, el plano y la ruta deben coincidir en el material, la condición, los datos críticos, las superficies protegidas, los registros de tratamiento requeridos y las verificaciones dimensionales finales. Cualquier calificación que implique fatiga, rendimiento estructural o un ensamblaje regulado pertenece al proceso de diseño y calidad responsable. Un informe de mecanizado dimensional debe indicar su alcance en lugar de implicar esas aprobaciones más amplias.
Preguntas sobre la secuencia de mecanizado y envejecimiento
¿El acero maraging siempre se mecaniza antes del envejecimiento?
Por lo general es más fácil cortar antes del envejecimiento, pero la ruta completa puede incluir el acabado después. Decídalo según la accesibilidad de las características, el ajuste requerido y la evidencia que respalde la aceptación dimensional en la condición de entrega.
¿Se pueden usar el mismo programa y las mismas herramientas en ambas condiciones?
No lo asuma. El envejecimiento cambia la condición del material. Revise las herramientas y los datos de partida para la dureza real, y luego califique la geometría exigente en lugar de confiar en una prueba exitosa con material más blando.
¿Se puede reutilizar una ruta para material en barra en una pieza en bruto impresa?
Solo tras una revisión independiente. El historial de fabricación, el estado del material en stock, la geometría y los requisitos de tratamiento difieren. Este artículo no cualifica una ruta aditiva ni asume un comportamiento equivalente.
¿Qué debe identificar el informe final?
Identificar la revisión del plano, la pieza, los registros de material y tratamiento requeridos, las características medidas, el esquema de datums y la condición final. Separar claramente la evidencia dimensional de cualquier requisito adicional de rendimiento o cualificación.