
Dieser Leitfaden folgt einem Kanal vom Schema über die gebohrte Kreuzung, das Entgraten, den Verschluss, die Reinigung und die Prüfung. Er gilt für Hydraulik-, Pneumatik-, Gas-, Kühlmittel- und Prozessfluid-Verteiler, während die tatsächlichen Werkstoffe und Prüfgrenzen projektspezifisch bleiben.
Das Schema in solide Geometrie übersetzen
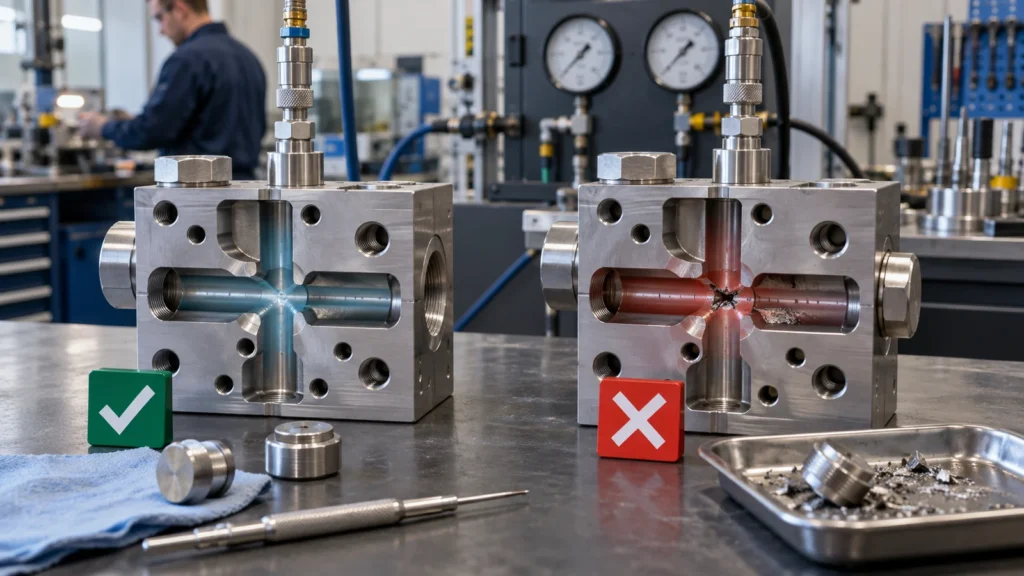 Erstellen Sie eine Zuordnung von Kreislauf zu Merkmal, die jeden Anschluss, gebohrten Kanal, Ventilhohlraum, Verschluss, Drossel, Sensor und Montageschnittstelle mit dem Fluidschema verknüpft. Prüfen Sie, dass Kanäle nur dort verbunden sind, wo es beabsichtigt ist, und dass Bohrerspitzen, Gewindetiefen und Verschlüsse keinen anderen Kreislauf behindern.
Verwenden Sie Schnittansichten oder transparente CAD-Prüfung für verborgene Geometrie. Identifizieren Sie Bohrereintritt und -austritt, Entgratungszugang, Prüfzugang, Reinigungsströmung und Verschlussmethode. Eine Änderung der Wegeführung, die eine Aufspannung einspart, kann einen unzugänglichen Grat oder eine schwache Wand erzeugen.
Kreuzbohrungsschnittstellen schaffen versteckte Risiken
Wenn ein Bohrer in einen anderen Kanal eindringt, kann er einen Grat, eine Kappe oder eine scharfe Kante bilden, die schwer zu erreichen ist. Werkzeugzustand, Vorschub, Bohrergeometrie, Material, Winkel und Lage der Schnittstelle beeinflussen das Ergebnis. Planen Sie die Bohrabfolge und die Entgratungsmethode vor der Bearbeitung.
Mögliche Methoden umfassen mechanischen Zugang, spezielle Kreuzlochwerkzeuge, abrasives Fließen, thermische oder elektrochemische Verfahren und kontrollierte Handarbeit, aber die Eignung hängt von Material, Größe, Sauberkeit und Kantenanforderung ab. Die Zeichnung sollte den funktionalen Kantenzustand definieren, wo loses Material oder Strömungsstörungen von Bedeutung sind.
Die Inspektion kann Endoskope, kontrolliertes Spülen, geschnittene Validierungsproben, Durchflussprüfungen oder Prozessqualifizierung erfordern. Der visuelle Zugang von einer Öffnung aus ist kein Beweis für jede innere Schnittstelle.
Bezugssysteme müssen Anschlüsse und Montage bedienen
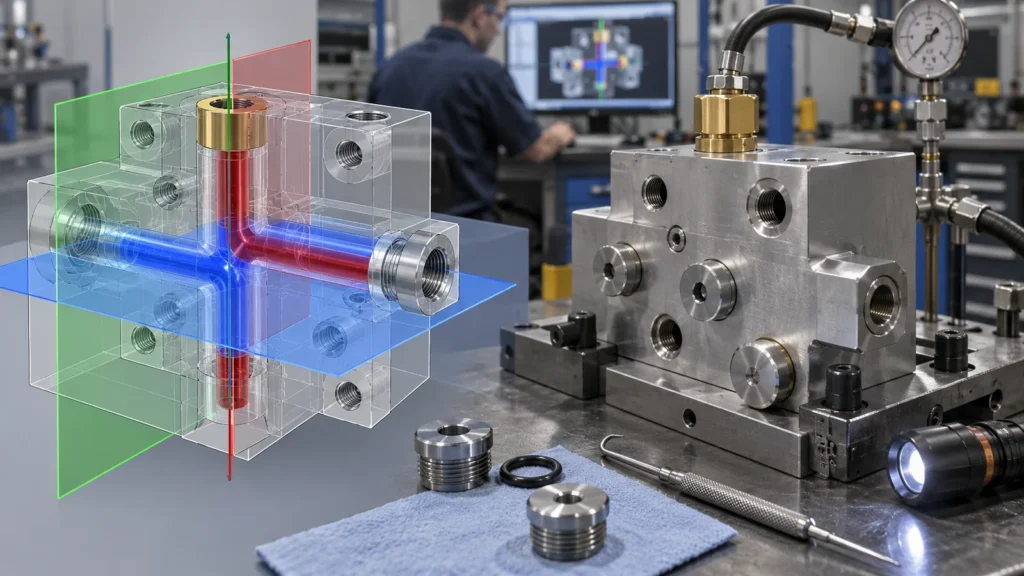 Die Position des Anschlusses ist oft relativ zu Montageflächen, Ventilkavitäten, Anschlüssen und externer Verrohrung wichtig. Legen Sie ein funktionales Bezugssystem fest, das die Installation repräsentiert. Gruppieren Sie zusammengehörige Kavitäten und Dichtflächen in Aufspannungen, die Position und Ausrichtung erhalten.
Tiefbohren kann verlaufen, und sich schneidende Bohrungen können Positionsfehler verstärken. Überprüfen Sie das Verhältnis von Durchmesser zu Tiefe, die Bohrerführung, den Durchbruchzustand und die verbleibende Wandstärke. Wenn die Position eines Kanals wichtiger ist als ein Außenmaß, sollte die Zeichnung diese Beziehung kommunizieren.
Dichtungsmerkmale benötigen geschützte Prozesszonen
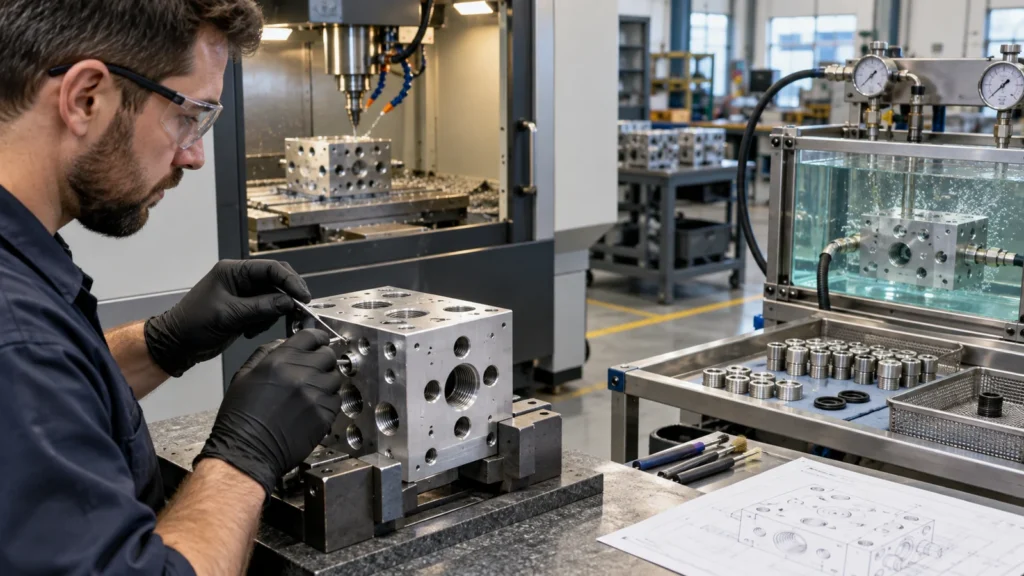 O-Ring-Nuten, Flächendichtungen, konische oder zylindrische Gewinde, Ventilsitze, Senkungen und Stopfenbohrungen hängen von Geometrie, Textur, Kantenzustand und Sauberkeit ab. Markieren Sie Dichtungszonen und schützen Sie sie vor Spannmarken, Verblenden, Strahlen, Kratzern und Beschichtungsaufbau.
Material folgt Fluid- und Druckanforderungen
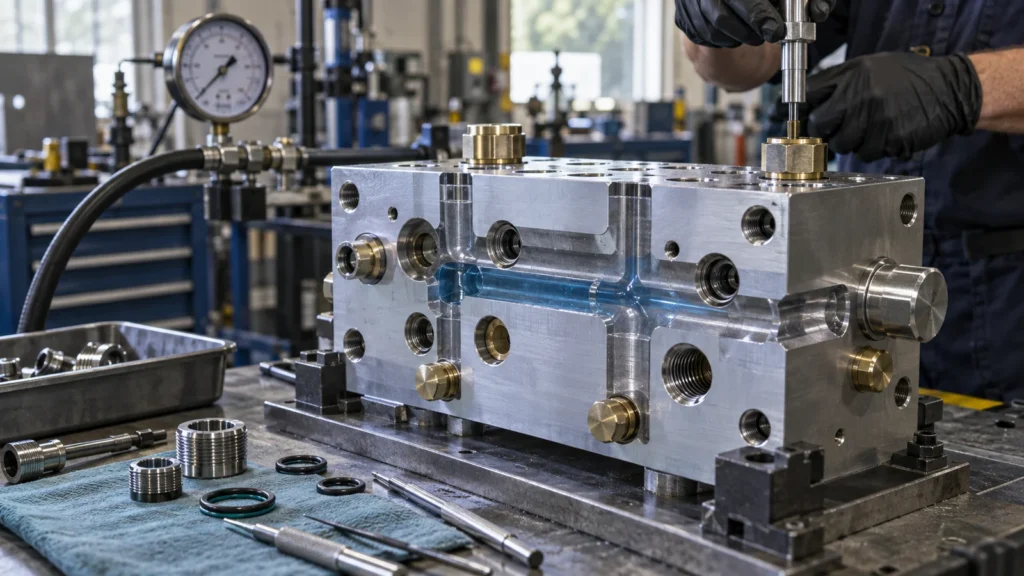 Aluminium, Edelstahl, Messing, technische Kunststoffe und andere Materialien bieten unterschiedliches Korrosions-, Massen-, Festigkeits-, Temperatur-, Verschleiß- und Sauberkeitsverhalten. Die Auswahl hängt von Fluidverträglichkeit, Druck, Umgebung, Fügetechnik, Oberfläche, Gewindehaltbarkeit und Vorschriften ab.
Eine Oberflächenbehandlung kann Korrosion oder Verschleiß verbessern, aber Gewinde, Dichtungen, Leitfähigkeit und Sauberkeit beeinträchtigen. Ausgewählte Schnittstellen nach Bedarf maskieren oder fertigbearbeiten. Bei Kunststoffverteilern verdienen Kriechen, Feuchtigkeit, Wärmeausdehnung und Gewindestrategie eine spezifische Prüfung.
Sauberkeit muss verifizierbar sein
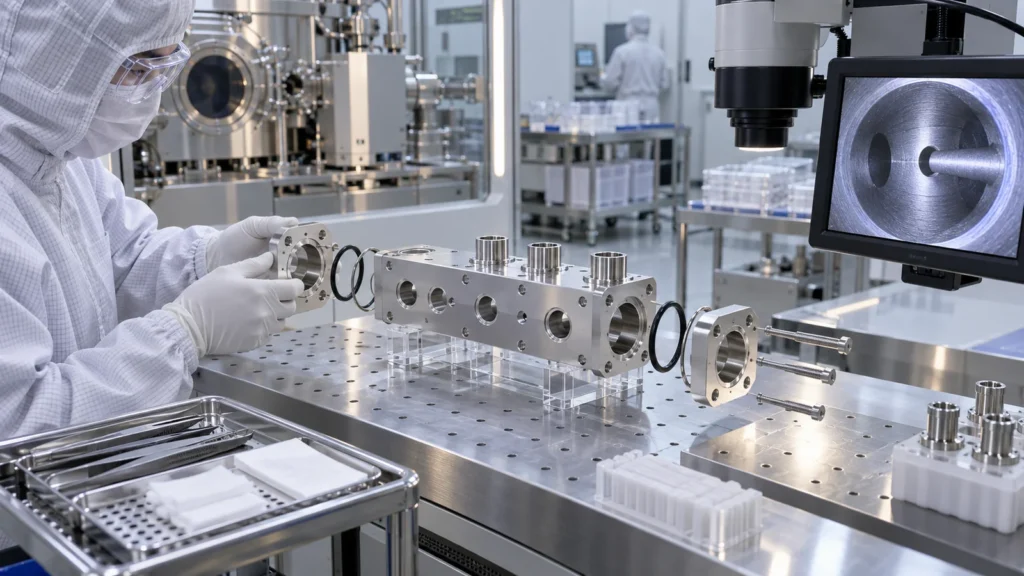 Akzeptable Partikel oder Rückstände, Reinigungschemie, Spülrichtung, Trocknung, Inspektion und Verpackung definieren. Versteckte Toträume und Blindkanäle können Späne oder Flüssigkeit zurückhalten. Temporäre Stopfen und Versandkappen sollten eine Rekontamination verhindern, ohne Material abzugeben.
Reinigung kann die vorgelagerte Gratkontrolle nicht ersetzen. Schwierige Kreuzungen vor dem Verschließen verifizieren und den gereinigten Zustand während Dichtheitsprüfung und Handhabung schützen. Der Qualitätsplan sollte Chargenidentität, Reinigungsstatus und Prüfaufzeichnungen verknüpfen.
Eine Prüfmatrix erstellen, nicht einen generischen Dichtheitstest
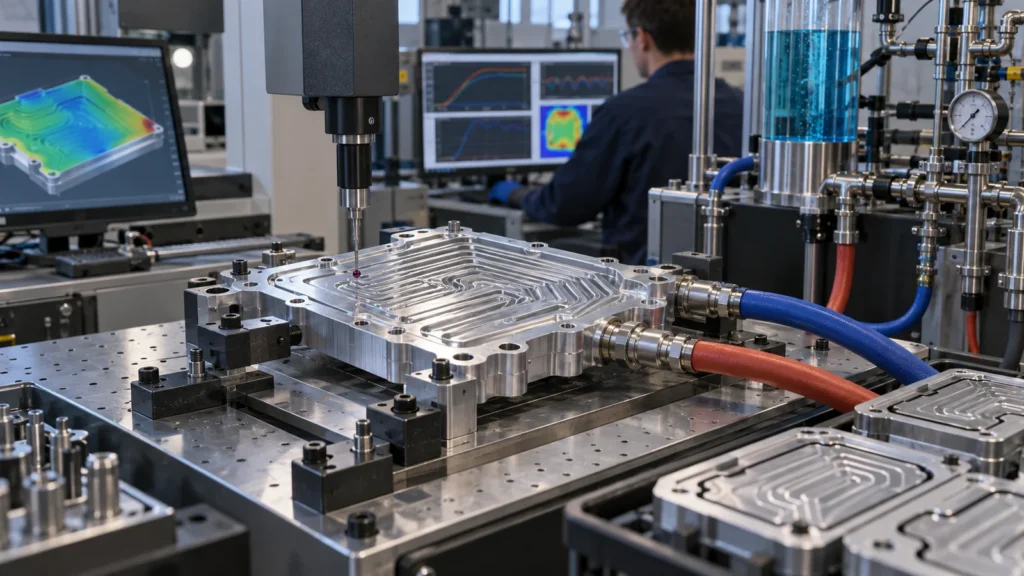 Verschiedene Tests beantworten verschiedene Fragen. Die Festigkeitsprüfung prüft die strukturelle Integrität unter einer definierten Bedingung. Die externe Dichtheitsprüfung prüft Grenzflächenleckagen. Die Schaltungsisolationsprüfung prüft unbeabsichtigte interne Kommunikation. Die Durchfluss- oder Druckabfallprüfung prüft das Durchgangsverhalten. Die funktionale Ventilprüfung prüft die montierte Leistung.
Medium, Druck, Temperatur, Stabilisierung, Dauer, Anschluss, zulässige Leckage oder Druckänderung und Sicherheitskontrollen gemäß den ProgrammAnforderungen spezifizieren. Bestätigen, ob die Prüfung vor oder nach Oberfläche, Stopfen, Ventilen oder Reinigung erfolgt. Keinen Prüfwert von einem anderen Verteiler übernehmen.
Checkliste für Verteiler-Anfragen
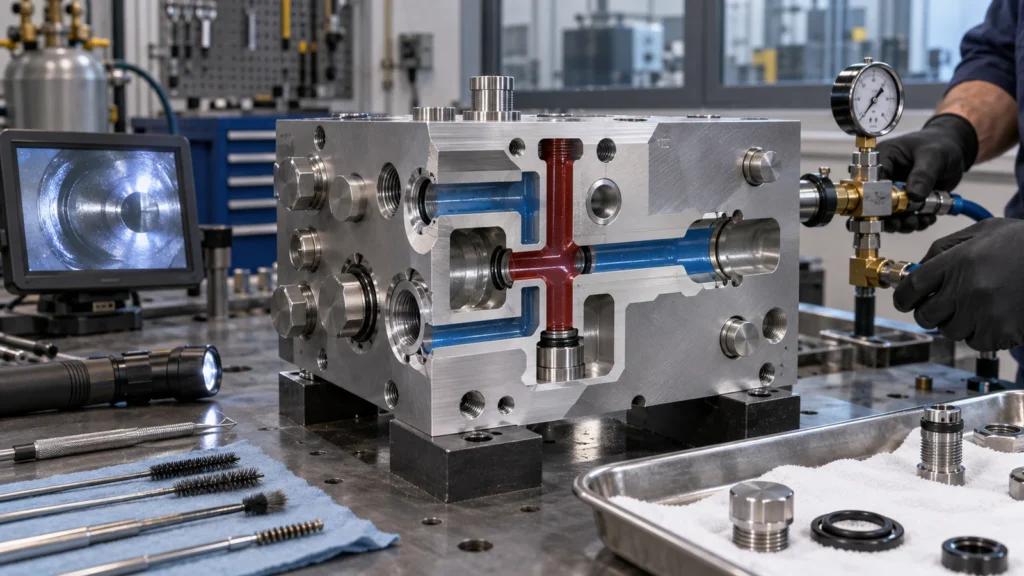
Dieser auf Fehler ausgerichtete Plan erweitert den übergeordneten Anwendungen der CNC-Bearbeitung Artikel für Fluidsteuerungskomponenten.
Häufig gestellte Fragen zur Manifold-Bearbeitung
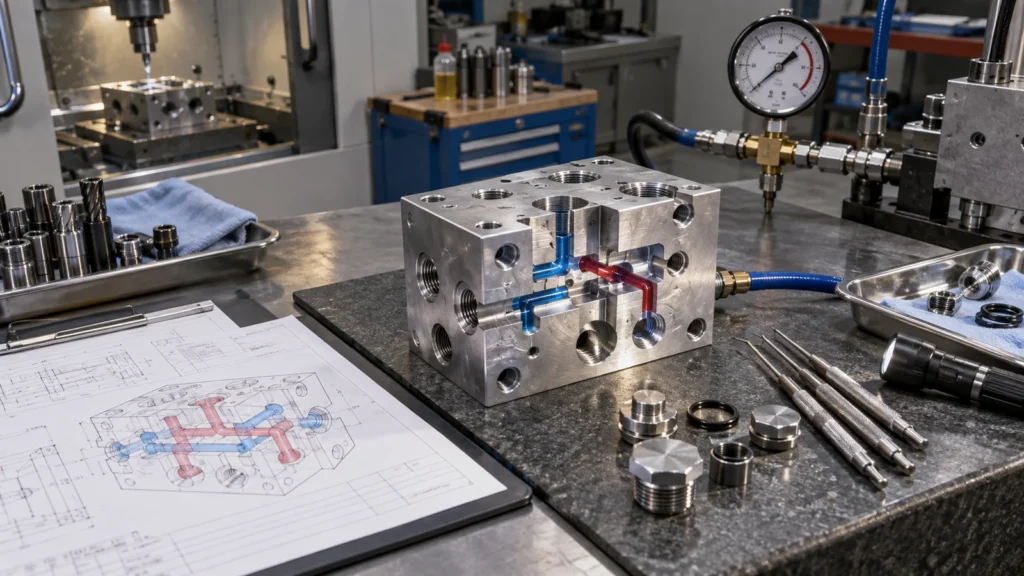
Nein. Spülen kann lose Rückstände entfernen, aber anhaftende Grate möglicherweise nicht. Vorbeugen, Entgraten und Überprüfen von Kreuzungspunkten durch einen qualifizierten Prozess.
Sollten alle Manifold-Kanäle gemeinsam druckgeprüft werden?
Nicht immer. Gemeinsames Prüfen kann interne Querleckagen übersehen. Die Matrix sollte Kreise isolieren, bei denen unbeabsichtigte Verbindungen ein Risiko darstellen.
Kann Eloxieren innenliegende Kanäle abdecken?
Abdeckung und Wirkung hängen von Prozesszugang, Chemie, Geometrie und Spezifikation ab. Bestätigen Sie Innenbehandlung, Maskierung, Spülung und Maßauswirkungen mit dem Oberflächenveredler.