
Ce guide suit un passage du schéma à l'intersection percée, à l'ébavurage, à la fermeture, au nettoyage et à l'essai. Il s'applique aux collecteurs hydrauliques, pneumatiques, gaz, de liquide de refroidissement et de fluides de procédé, tandis que les matériaux réels et les limites d'essai restent spécifiques au projet.
Traduire le schéma en géométrie solide
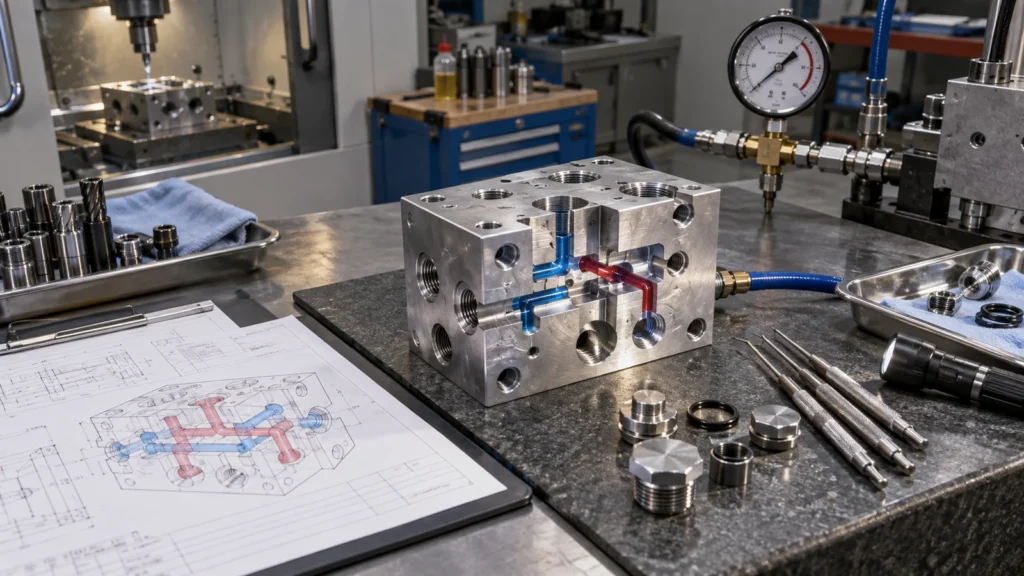
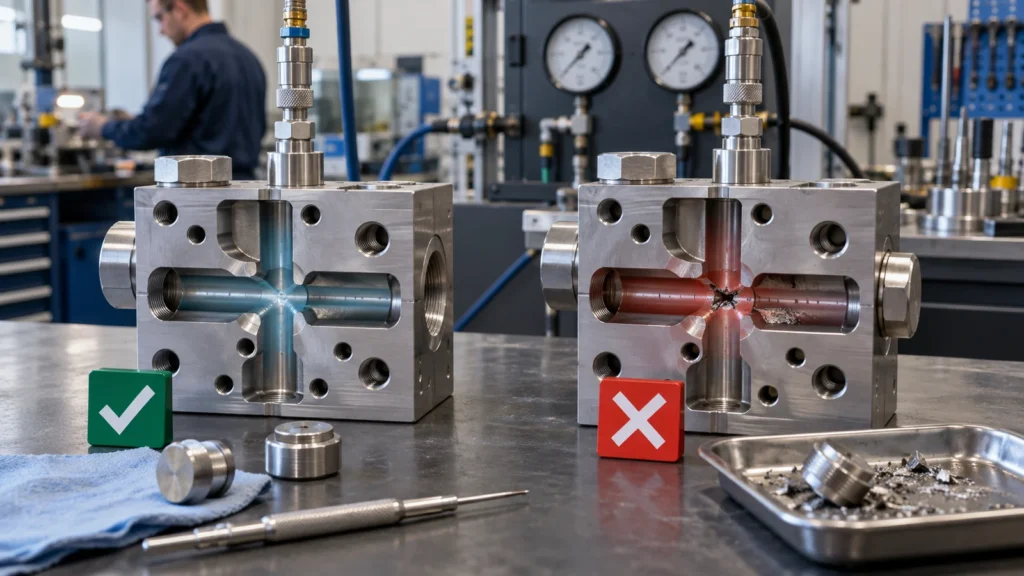 Créez une carte circuit-caractéristique reliant chaque orifice, passage percé, cavité de vanne, bouchon, restricteur, capteur et interface de montage au schéma fluidique. Vérifiez que les passages ne se raccordent que là où cela est prévu et que les pointes de foret, les profondeurs de filetage et les bouchons n'obstruent pas un autre circuit.
Utilisez des vues en coupe ou une revue CAO transparente pour la géométrie cachée. Identifiez l'entrée et la sortie du foret, l'accès pour l'ébavurage, l'accès pour l'inspection, le flux de nettoyage et la méthode de fermeture. Un changement de tracé qui économise un montage peut créer une bavure inaccessible ou une paroi fragile.
Les intersections de trous croisés créent un risque caché
Lorsqu'un foret débouche dans un autre passage, il peut former une bavure, un chapeau ou une arête vive difficile d'accès. L'état de l'outil, l'avance, la géométrie du foret, la matière, l'angle et la position de l'intersection influencent le résultat. Planifiez la séquence de perçage et la méthode d'ébavurage avant l'usinage.
Les méthodes possibles incluent l'accès mécanique, les outils spécialisés pour trous croisés, le flux abrasif, les procédés thermiques ou électrochimiques et le travail manuel contrôlé, mais leur pertinence dépend de la matière, de la taille, de la propreté et de l'exigence d'arête. Le dessin doit définir l'état fonctionnel de l'arête là où la matière libre ou la perturbation d'écoulement importe.
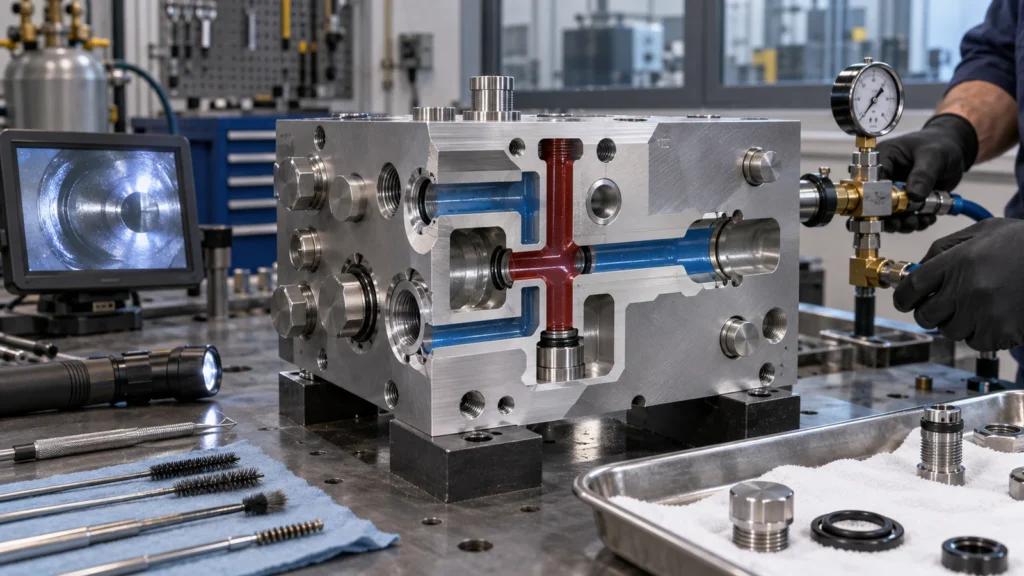
L'inspection peut nécessiter des boroscopes, un rinçage contrôlé, des échantillons de validation sectionnés, des contrôles de débit ou une qualification de procédé. L'accès visuel depuis une ouverture ne prouve pas chaque intersection interne.
Les références doivent servir les orifices et le montage
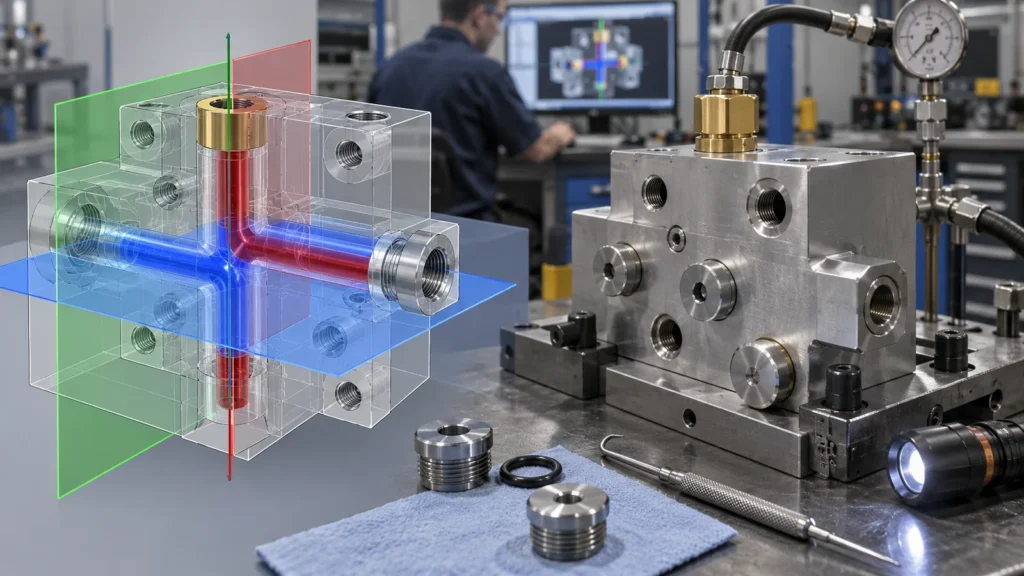 La position des orifices importe souvent par rapport aux faces de montage, aux cavités de valve, aux connecteurs et à la tuyauterie externe. Établissez un système de références fonctionnelles qui représente l'installation. Regroupez les cavités et les faces d'étanchéité associées dans des montages qui préservent la position et l'orientation.
Le perçage profond peut dériver, et les trous sécants peuvent amplifier l'erreur de position. Examinez le rapport diamètre/profondeur, le guidage du foret, la condition de percée et la paroi restante. Si la position d'un passage est plus importante qu'une cote externe, le dessin doit communiquer cette relation.
Les caractéristiques d'étanchéité nécessitent des zones de procédé protégées
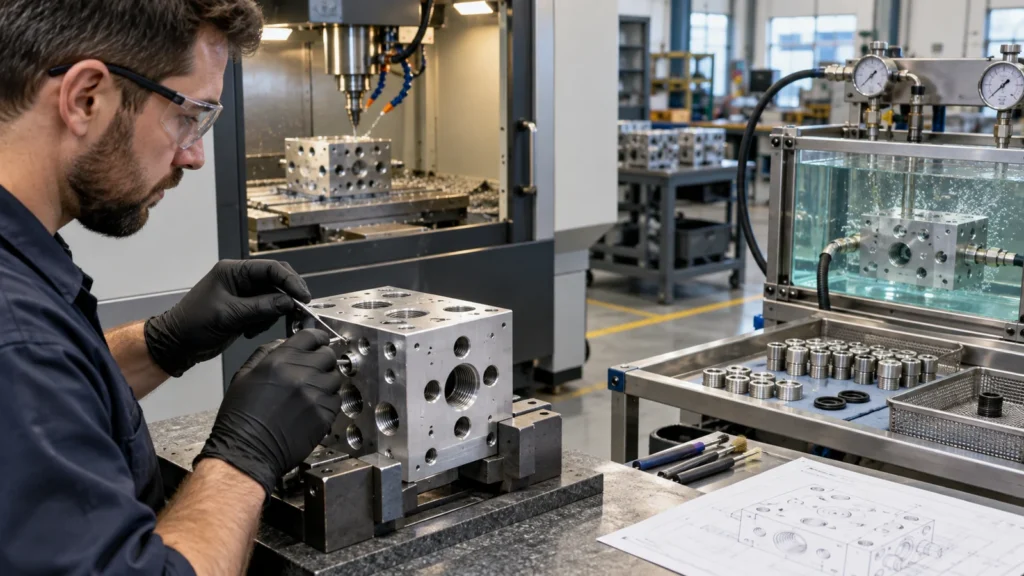 Les gorges de joint torique, les joints faciaux, les filetages coniques ou droits, les sièges de valve, les lamages et les alésages de bouchon dépendent de la géométrie, de la texture, de l'état des arêtes et de la propreté. Marquez les zones d'étanchéité et protégez-les des marques de mandrin, du mélange, du sablage, des rayures et de l'accumulation de revêtement.
Material Follows Fluid and Pressure Duty
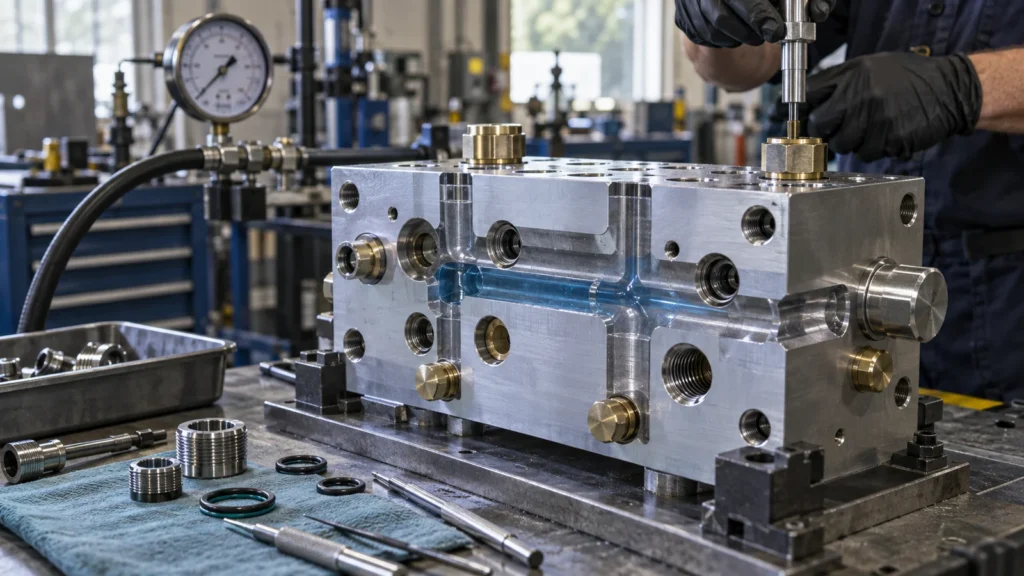 Aluminum, stainless steel, brass, engineering plastics, and other materials offer different corrosion, mass, strength, temperature, wear, and cleanliness behavior. Selection depends on fluid compatibility, pressure, environment, joining, finish, thread durability, and regulations.
Surface treatment can improve corrosion or wear but may affect threads, seals, conductivity, and cleanliness. Mask or finish-machine selected interfaces as needed. For plastic manifolds, creep, moisture, thermal expansion, and thread strategy deserve specific review.
Cleanliness Must Be Verifiable
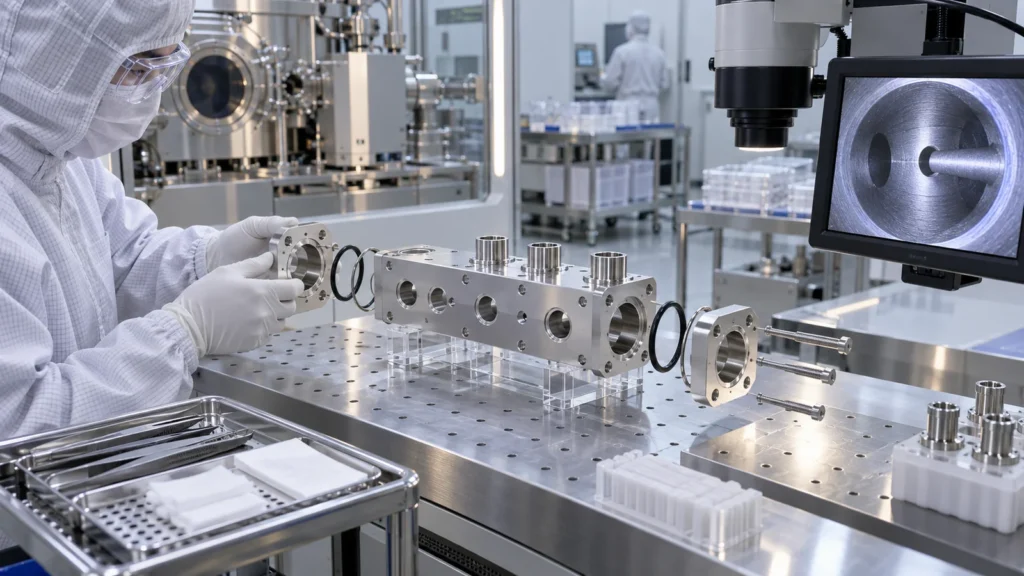 Define acceptable particles or residue, cleaning chemistry, flush direction, drying, inspection, and packaging. Hidden dead legs and blind passages can retain chips or liquid. Temporary plugs and shipping caps should prevent recontamination without shedding material.
Cleaning cannot replace upstream burr control. Verify difficult intersections before closure, and protect the cleaned state during leak testing and handling. The quality plan should link lot identity, cleaning status, and test records.
Build a Test Matrix, Not One Generic Leak Test
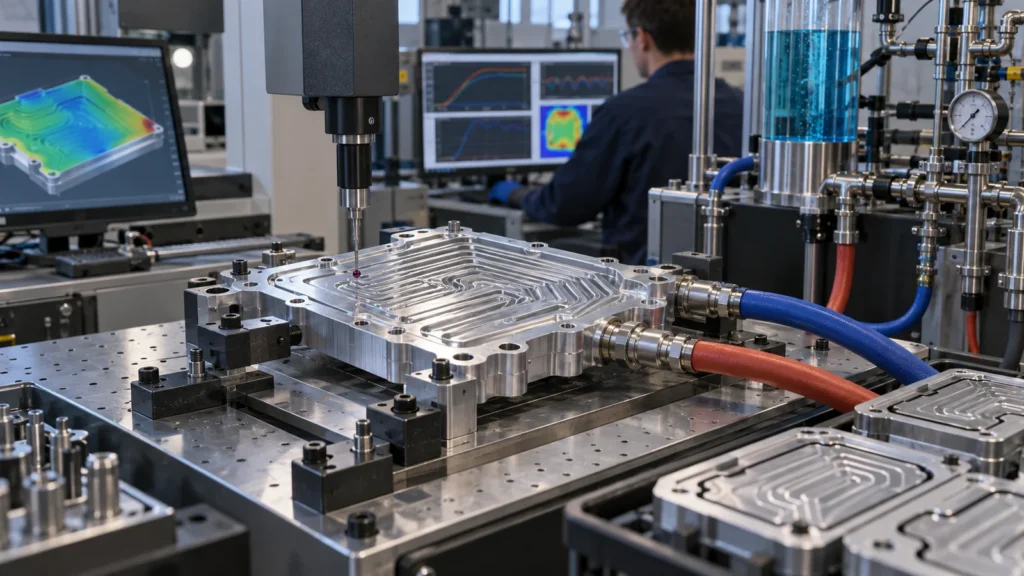 Different tests answer different questions. Proof testing checks structural integrity under a defined condition. External leak testing checks boundary leakage. Circuit-isolation testing checks unintended internal communication. Flow or pressure-drop testing checks passage behavior. Functional valve testing checks assembled performance.
Specify medium, pressure, temperature, stabilization, duration, connection, allowable leakage or pressure change, and safety controls as required by the program. Confirm whether testing occurs before or after finish, plugs, valves, or cleaning. Do not copy a test value from another manifold.
Manifold RFQ Checklist
This failure-focused plan expands the parent applications de l'usinage CNC article for fluid-control hardware.
Manifold Machining FAQs
No. Flushing can remove loose debris but may not remove attached burrs. Prevent, deburr, and verify intersections through a qualified process.
Should all manifold passages be pressure tested together?
Not always. Testing together may miss internal cross-leakage. The matrix should isolate circuits where unintended communication is a risk.
Can anodizing cover internal passages?
Coverage and effect depend on process access, chemistry, geometry, and specification. Confirm internal treatment, masking, rinsing, and dimensional impact with the finisher.