
Este guia acompanha uma passagem desde o esquema até à interseção perfurada, rebarbação, fecho, limpeza e ensaio. Aplica-se a manifolds hidráulicos, pneumáticos, de gás, de refrigerante e de fluidos de processo, embora os materiais reais e os limites de ensaio permaneçam específicos de cada projeto.
Traduzir o Esquema em Geometria Sólida
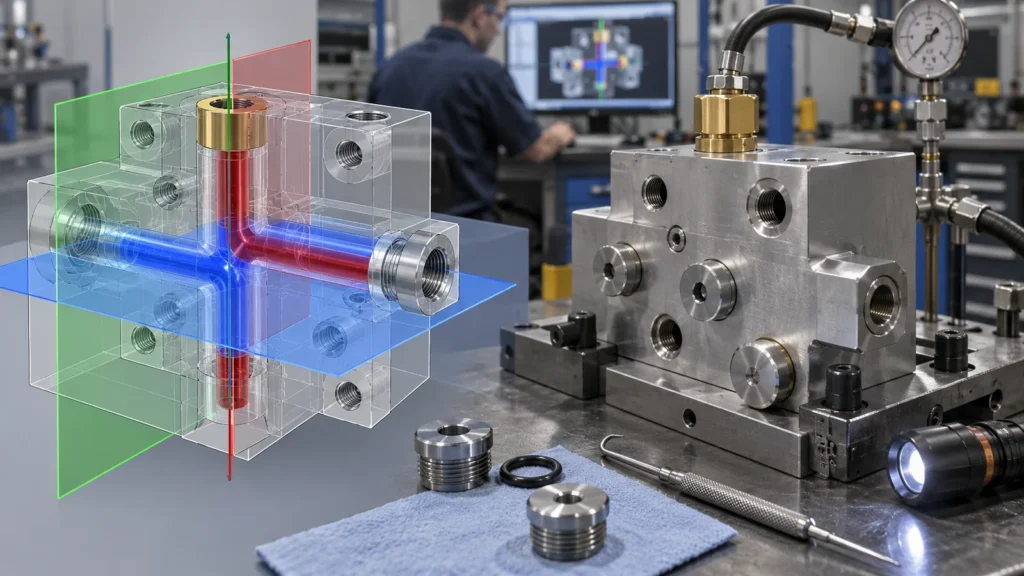
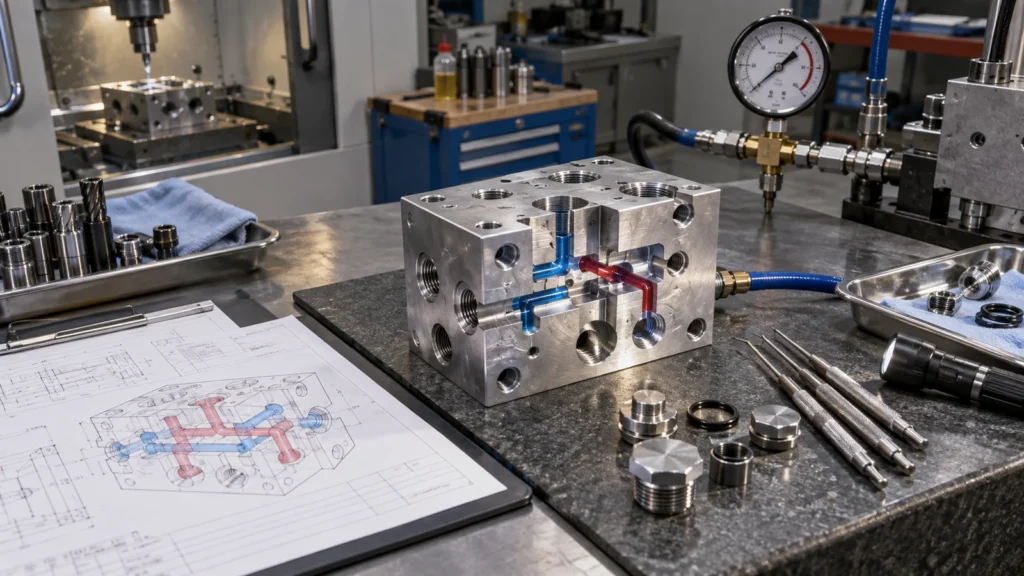
 Criar um mapa circuito-característica que ligue cada porta, passagem perfurada, cavidade de válvula, tampão, restritor, sensor e interface de montagem ao esquema de fluidos. Verificar que as passagens se ligam apenas onde pretendido e que as pontas das brocas, as profundidades das roscas e os tampões não obstruem outro circuito.
Utilizar vistas de corte ou revisão de CAD transparente para geometria oculta. Identificar a entrada e a saída da broca, o acesso para rebarbação, o acesso para inspeção, o fluxo de limpeza e o método de fecho. Uma alteração de percurso que poupa uma fixação pode criar uma rebarba inacessível ou uma parede fraca.
As Interseções de Furos Cruzados Criam Risco Oculto
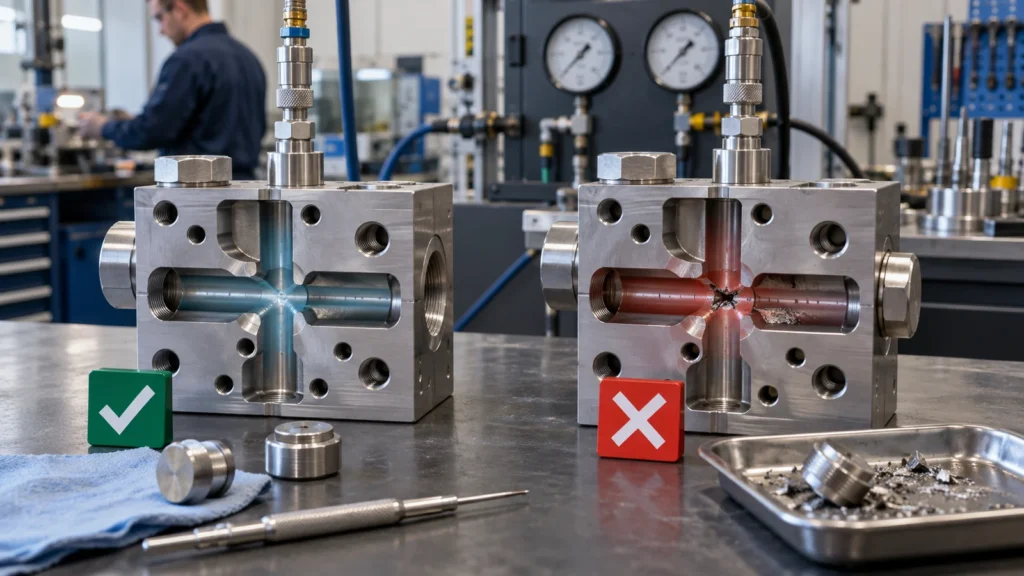
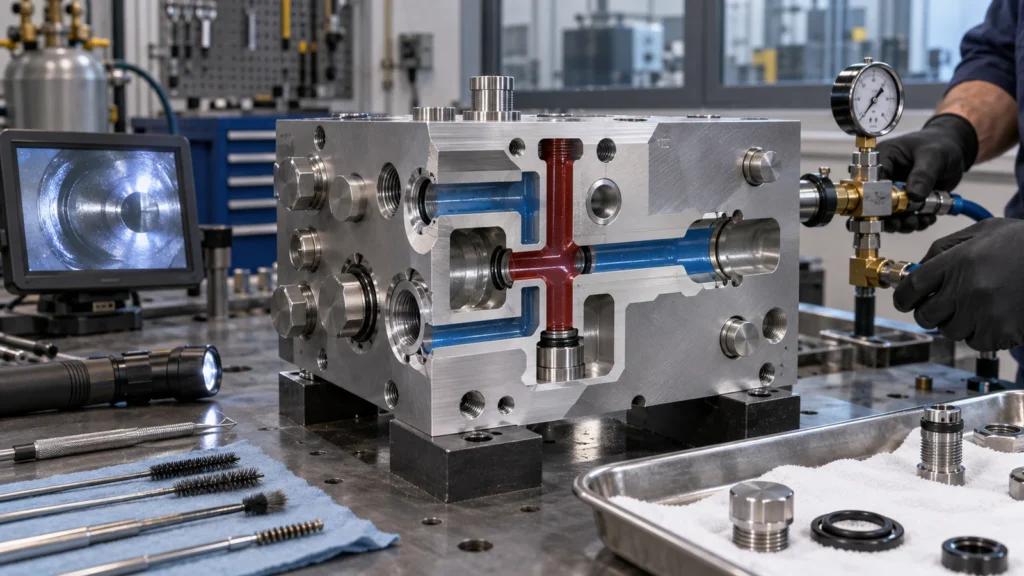
Quando uma broca atravessa para outra passagem, pode formar uma rebarba, capa ou aresta afiada de difícil acesso. A condição da ferramenta, o avanço, a geometria da broca, o material, o ângulo e a localização da interseção afetam o resultado. Planeje a sequência de furação e o método de rebarbação antes da usinagem.
Os métodos possíveis incluem acesso mecânico, ferramentas especializadas para furos cruzados, fluxo abrasivo, processos térmicos ou eletroquímicos e trabalho manual controlado, mas a adequação depende do material, tamanho, limpeza e requisito de aresta. O desenho deve definir a condição funcional da aresta onde material solto ou perturbação de fluxo for relevante.
A inspeção pode exigir boroscópios, lavagem controlada, amostras de validação seccionadas, verificações de fluxo ou qualificação de processo. O acesso visual a partir de uma abertura não é prova de todas as interseções internas.
Os Datums Devem Servir às Portas e à Montagem
 A posição da porta frequentemente importa em relação às faces de montagem, cavidades de válvula, conectores e tubulação externa. Estabeleça um sistema de datum funcional que represente a instalação. Agrupe cavidades e faces de vedação relacionadas em setups que preservem posição e orientação.
A furação profunda pode desviar, e furos que se cruzam podem amplificar o erro de posição. Revise a razão diâmetro-profundidade, a guia da broca, a condição de transpassamento e a parede remanescente. Se a posição de uma passagem for mais importante que uma dimensão externa, o desenho deve comunicar essa relação.
As Características de Vedação Precisam de Zonas de Processo Protegidas
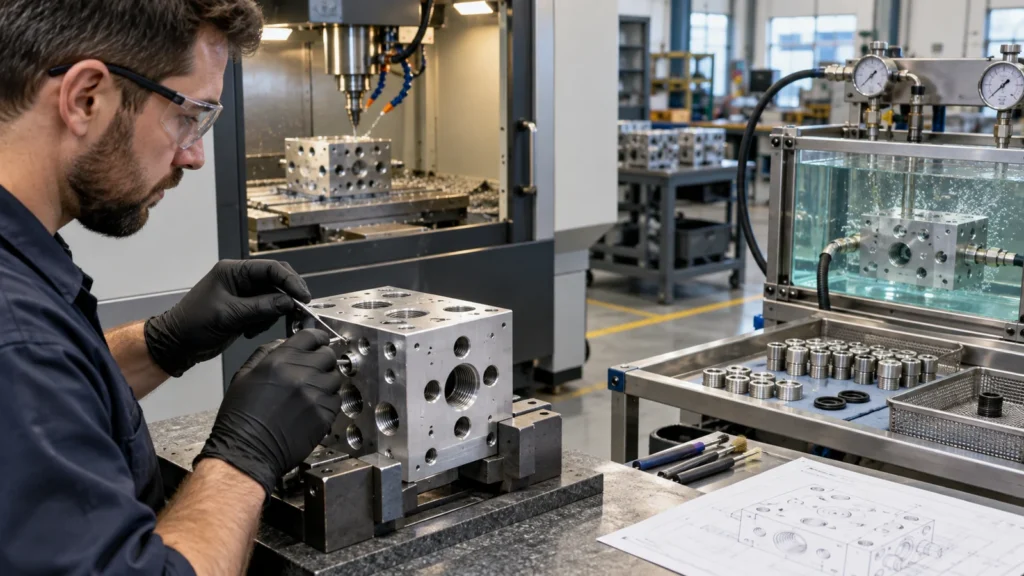 Canais de anel O-ring, vedações de face, roscas cônicas ou retas, sedes de válvula, rebaixos e furos de plugue dependem da geometria, textura, condição de aresta e limpeza. Marque as zonas de vedação e proteja-as de marcas de castanha, mistura, jateamento, riscos e acúmulo de revestimento.
O material acompanha o fluido e a função de pressão
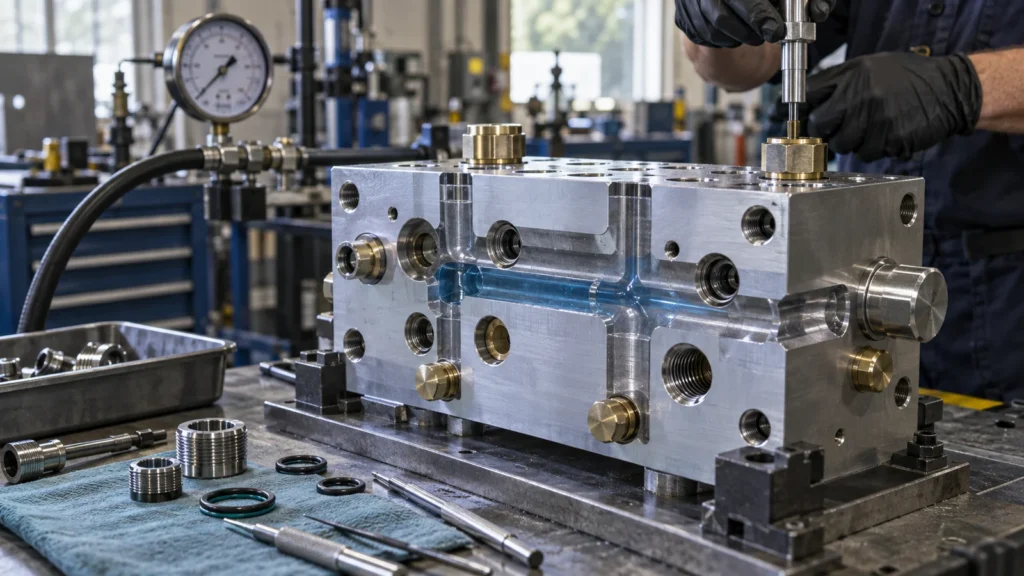 Alumínio, aço inoxidável, latão, plásticos de engenharia e outros materiais oferecem diferentes comportamentos de corrosão, massa, resistência, temperatura, desgaste e limpeza. A seleção depende da compatibilidade com o fluido, pressão, ambiente, união, acabamento, durabilidade da rosca e regulamentações.
O tratamento superficial pode melhorar a corrosão ou o desgaste, mas pode afetar roscas, vedações, condutividade e limpeza. Mascare ou usine o acabamento das interfaces selecionadas conforme necessário. Para manifolds de plástico, fluência, umidade, expansão térmica e estratégia de rosca merecem análise específica.
A limpeza deve ser verificável
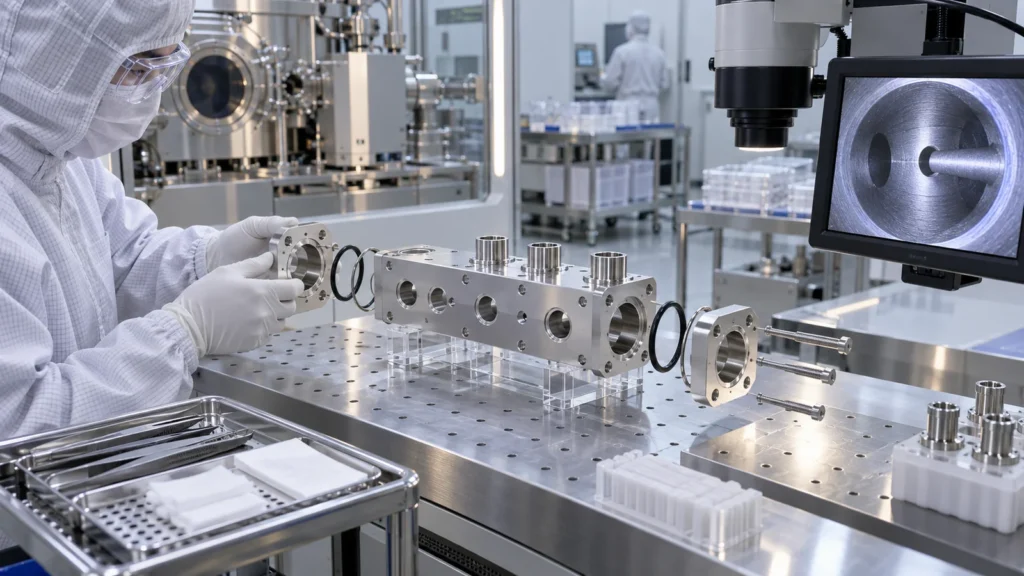 Defina partículas ou resíduos aceitáveis, química de limpeza, direção do enxágue, secagem, inspeção e embalagem. Pontos mortos ocultos e passagens cegas podem reter cavacos ou líquido. Tampões temporários e tampas de transporte devem evitar a recontaminação sem liberar material.
A limpeza não pode substituir o controle de rebarbas a montante. Verifique interseções difíceis antes do fechamento e proteja o estado limpo durante o teste de vazamento e o manuseio. O plano de qualidade deve vincular a identidade do lote, o status de limpeza e os registros de teste.
Construa uma matriz de testes, não um teste de vazamento genérico
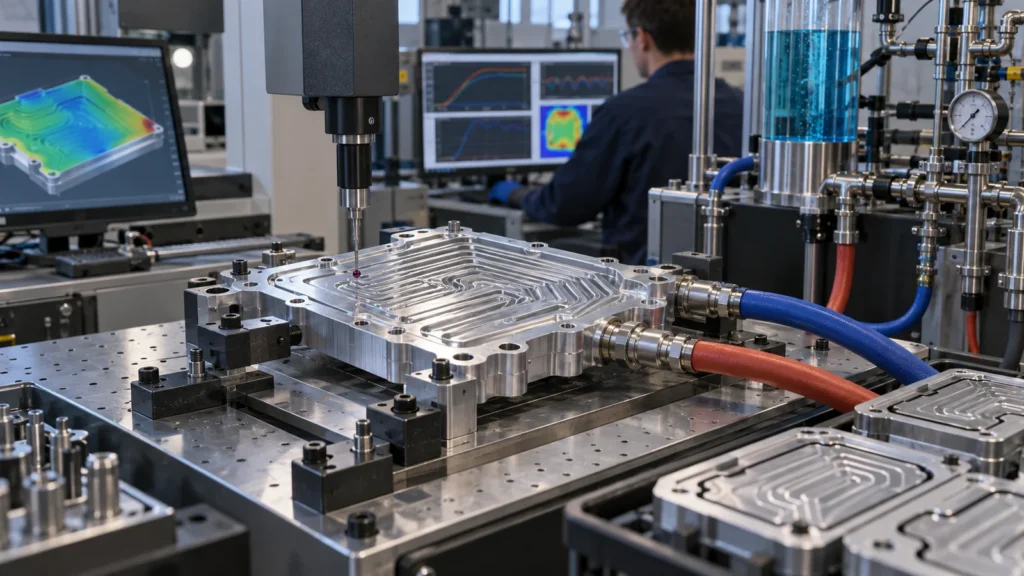 Testes diferentes respondem a perguntas diferentes. O teste de prova verifica a integridade estrutural sob uma condição definida. O teste de vazamento externo verifica o vazamento de fronteira. O teste de isolamento de circuito verifica comunicação interna não intencional. O teste de fluxo ou queda de pressão verifica o comportamento da passagem. O teste funcional de válvula verifica o desempenho montado.
Especifique meio, pressão, temperatura, estabilização, duração, conexão, vazamento admissível ou variação de pressão e controles de segurança conforme exigido pelo programa. Confirme se o teste ocorre antes ou depois do acabamento, tampões, válvulas ou limpeza. Não copie um valor de teste de outro manifold.
Lista de verificação de RFQ de manifold
Este plano focado em falhas expande o artigo aplicações da usinagem CNC principal para hardware de controle de fluidos.
Perguntas frequentes sobre usinagem de manifolds
Não. A lavagem pode remover detritos soltos, mas pode não remover rebarbas aderidas. Previna, rebarba e verifique as interseções por meio de um processo qualificado.
Todos os canais do manifold devem ser testados quanto à pressão em conjunto?
Nem sempre. Testar em conjunto pode não detectar vazamentos cruzados internos. A matriz deve isolar circuitos onde a comunicação não intencional é um risco.
A anodização pode cobrir canais internos?
A cobertura e o efeito dependem do acesso do processo, da química, da geometria e da especificação. Confirme o tratamento interno, o mascaramento, o enxágue e o impacto dimensional com o acabador.