
Sie haben eine leistungsstarke elektronische Baugruppe entworfen – vielleicht ein Hochdichte-Netzteil, ein 5G-Basisstationsmodul oder eine KI-Beschleunigerkarte. Auf dem Papier sehen die Leistungswerte hervorragend aus. Doch bei der ersten thermischen Simulation sehen Sie das Problem sofort: Die Sperrschichttemperatur Ihrer kritischen Komponenten bewegt sich gefährlich nahe an der Gefahrenzone. Sie benötigen eine Kühllösung, und zwar schnell. Hier kommt Aluminium-Kühlkörper-Bearbeitung ins Spiel – nicht als Standarddienstleistung, sondern als strategische Engineering-Entscheidung, die über die Zuverlässigkeit Ihres Produkts entscheiden kann.
Thermomanagement ist der stille Partner jeder Erfolgsgeschichte in der Elektronik. Komponenten erzeugen Wärme; Wärme beeinträchtigt die Leistung; Leistungsverschlechterung führt zu Feldausfällen. Der Kreislauf ist vorhersehbar und unerbittlich. Ingenieure in den Bereichen Leistungselektronik, Telekommunikation, Automobilindustrie und Computertechnik sehen sich täglich mit dieser Realität konfrontiert. Die Frage ist nicht, ob Sie einen Kühlkörper benötigen – sondern ob Sie einen bekommen können, der unter Ihren mechanischen, thermischen und budgetären Einschränkungen tatsächlich funktioniert.
Dieser Leitfaden behandelt die realen Herausforderungen von Aluminium-Kühlkörper-Bearbeitung, die Fertigungsentscheidungen, die effektive Kühlung von verschwendetem Aufwand trennen, und wie Sie mit einem Präzisionsbearbeitungsanbieter zusammenarbeiten, der die Tragweite versteht. Ob Sie ein neues Produkt prototypisieren oder in die Serienproduktion skalieren – die Erkenntnisse hier könnten Ihnen Monate an Entwicklungszeit und Tausende von Dollar an Nacharbeit ersparen.
Das eigentliche Problem: Warum Standard-Kühlkörper oft versagen
Die Elektronikbranche hat ein schmutziges Geheimnis: Viele Thermomanagement-Ausfälle lassen sich auf Annahmen zurückführen, die während der Spezifikationsphase getroffen wurden. Ingenieure schauen in einen Katalog, finden einen Kühlkörper, der ihren Verlustleistungsanforderungen zu entsprechen scheint, und bestellen Muster. Die Muster kommen an, werden montiert, und erste Tests sehen vielversprechend aus. Dann läuft die Produktion an, Toleranzen verschieben sich, und die thermische Leistung, die im Labor funktionierte, wird im Feld grenzwertig.
Was ist schiefgelaufen? Die Antwort liegt oft in der Lücke zwischen dem, was ein standardmäßig stranggepresster oder druckgegossener Kühlkörper leisten kann, und dem, was Ihre spezifische Anwendung tatsächlich erfordert. Strangpressprofile sind für hohe Stückzahlen wirtschaftlich, erzwingen aber geometrische Einschränkungen, die Rippendichte und Streckungsverhältnis begrenzen. Druckguss ermöglicht komplexe Formen, bringt aber Porosität und Oberflächenbeschaffenheits-Herausforderungen mit sich, die die thermische Grenzflächenleistung beeinträchtigen. Keine der beiden Methoden bietet die Designfreiheit, um für Ihre einzigartigen Luftströmungsmuster, Montageeinschränkungen oder Komponentenanordnung zu optimieren.
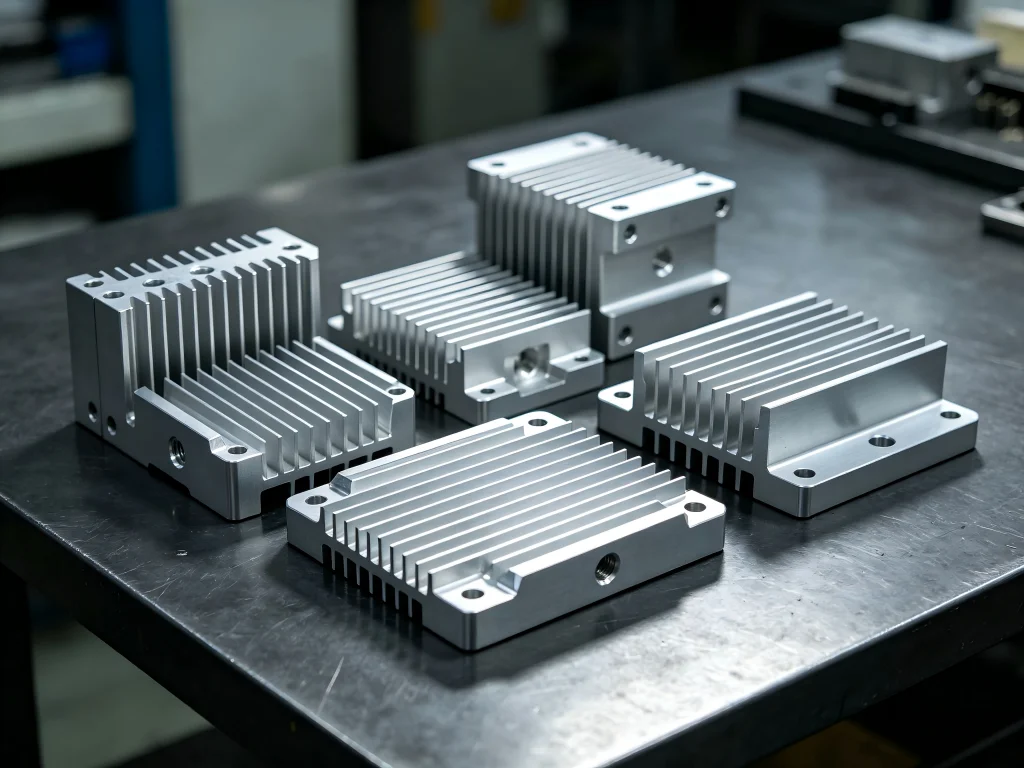
Dies ist das Problem, das Präzisions- Aluminium-Kühlkörper-Bearbeitung löst. Durch den Start mit einem massiven Aluminiumblock und das Entfernen von Material, wo es nicht benötigt wird, liefert CNC-Bearbeitung Geometrien, die Strangpressen und Gussstücke nicht nachbilden können. Der Kompromiss? Höhere Stückkosten, aber deutlich bessere thermische Leistung, engere Toleranzen und die Möglichkeit, Designs schnell zu iterieren.
Aluminium-Kühlkörper-Bearbeitung verstehen: Mehr als nur Metallschneiden
Im Kern, Aluminium-Kühlkörper-Bearbeitung ist ein subtraktives Fertigungsverfahren. Ein massiver Aluminiumblock – typischerweise 6061- oder 6063-Legierung – wird in einer CNC-Maschine fixiert, und rotierende Schneidwerkzeuge entfernen Material, um die Rippenstruktur, die Grundplatte und die Montagemerkmale zu erzeugen. Der Prozess klingt einfach, aber die Ausführung erfordert fundierte Expertise in Werkzeugwegstrategie, Kühlmittelmanagement und Werkstückaufnahme.
Der Weg vom CAD-Modell zum fertigen Kühlkörper umfasst mehrere kritische Phasen. Zunächst übersetzt ein CAM-Programmierer Ihr 3D-Design in G-Code – die Sprache, die der Maschine sagt, wohin sie sich bewegen soll, wie schnell und mit welchem Werkzeug. Bei einem Kühlkörper mit tiefen, schmalen Lamellen muss der Programmierer über Werkzeugauswahl, Schnittgeschwindigkeiten und Bearbeitungsreihenfolge entscheiden, um Werkzeugabdrängung und Rattern zu vermeiden. Hier trennt Erfahrung einen zuverlässigen Lieferanten von einem, der Ausschuss produziert.
Als Nächstes folgt das Einrichten: das Fixieren des Rohblocks, das Festlegen des Werkstücknullpunkts und das Laden der Werkzeuge in den Werkzeugwechsler der Maschine. Ein Fehler von einem Bruchteil eines Millimeters in dieser Phase pflanzt sich durch jeden nachfolgenden Arbeitsgang fort. Die eigentliche Schneidphase ist eine sorgfältig orchestrierte Abfolge von Schruppdurchgängen, Schlichtvorbearbeitung und Schlichtschnitten. Kühlmittel flutet die Schneidzone, um die Temperatur zu regulieren und Späne vom Werkzeug wegzuspülen.
Das Ergebnis ist ein Kühlkörper mit Lamellen, die gerade, parallel und maßhaltig sind – Eigenschaften, die sich direkt in eine gleichbleibende Wärmeleistung übersetzen.
Materialauswahl: Aluminium vs. Kupfer und Legierungsoptionen
Das Material, das Sie für Ihren Kühlkörper wählen, beeinflusst alles von der Wärmeleitfähigkeit über die Zerspanbarkeit bis hin zu den Kosten. Aluminium dominiert die Landschaft des Wärmemanagements aus gutem Grund: Es bietet ein hervorragendes Gleichgewicht aus Wärmeleistung, Gewicht und Fertigbarkeit.
Innerhalb der Aluminiumfamilie sind 6061-T6 und 6063-T5 die gängigsten Wahlmöglichkeiten für Aluminium-Kühlkörper-Bearbeitung. 6061 bietet eine etwas höhere Festigkeit und ist während der Bearbeitung gutmütiger, während 6063 eine bessere Oberflächengüte bietet und oft für Strangpressprofile bevorzugt wird, die eine Nachbearbeitung erhalten. Beide Legierungen liefern eine Wärmeleitfähigkeit im Bereich von 167-200 W/m·K – ausreichend für die überwiegende Mehrheit der Elektronikkühlungsanwendungen.
Kupfer übertrifft mit seiner Wärmeleitfähigkeit von etwa 400 W/m·K Aluminium in der absoluten Wärmeübertragung. Kupfer ist jedoch deutlich schwerer, teurer und schwieriger zu bearbeiten. Werkzeuganhaftung und Gratbildung sind häufige Probleme, die die Produktionskosten und Zykluszeiten erhöhen. Für Anwendungen, bei denen das Gewicht keine Rolle spielt und jedes Grad Wärmeleistung zählt – etwa bei High-End-RF-Verstärkern oder Laserdiodengehäusen – kann Kupfer den Aufpreis wert sein. Für die meisten kommerziellen und industriellen Anwendungen bleibt Aluminium die praktische Wahl.
Die folgende Tabelle fasst die wichtigsten Unterschiede zwischen Aluminium und Kupfer für Kühlkörperanwendungen zusammen:
| Eigenschaft | Aluminium (6061/6063) | Kupfer (C101/C110) |
|---|---|---|
| Wärmeleitfähigkeit (W/m·K) | 167–200 | ~400 |
| Dichte (g/cm³) | 2.7 | 8.9 |
| Relativer Kostenaufwand | Niedrig | Hoch |
| Bearbeitbarkeit | Ausgezeichnet | Mittel (Werkzeuganhaftung, Gratbildung) |
| Minimale Lamellendicke | ≥ 0,8 mm | ≥ 1,0 mm |
| Minimaler Rippenabstand | ≥ 1,5 mm | ≥ 1,8 mm |
| Maximales Seitenverhältnis (H/D) | ≤ 6:1 | ≤ 4:1 |
Datenquelle: RapidDirect DFM Guide
Design for Manufacturability: Die entscheidenden Parameter
Das thermisch effizienteste Kühlkörperdesign ist wertlos, wenn es sich nicht zuverlässig und kosteneffizient fertigen lässt. Design for Manufacturability (DFM) ist die Disziplin, die die Lücke zwischen thermischer Simulation und Produktionsrealität schließt. Für Aluminium-Kühlkörper-Bearbeitung, verdienen mehrere Parameter besondere Aufmerksamkeit.
Rippendicke und -abstand
Rippen vergrößern die Oberfläche, und die Oberfläche treibt die konvektive Wärmeübertragung an. Zu dünne Rippen weichen jedoch unter Schnittkräften aus und erzeugen konische oder wellige Oberflächen, die die effektive Kontaktfläche verringern. Zu eng beieinanderliegende Rippen halten während der Bearbeitung Späne zurück und behindern im Betrieb den Luftstrom. Der Branchenkonsens empfiehlt eine minimale Rippendicke von 0,8 mm für Aluminium und 1,0 mm für Kupfer bei einem Mindestabstand von 1,5 mm bzw. 1,8 mm.
Diese Zahlen sind nicht willkürlich – sie spiegeln die physikalischen Grenzen von Schneidwerkzeugdurchmessern, der Spanabfuhr und des Materialverhaltens unter Last wider. Designs, die unter diese Schwellenwerte gehen, sind möglich, erfordern jedoch spezialisierte Werkzeuge, langsamere Vorschubgeschwindigkeiten und deutlich höhere Kosten.
Die Einschränkung durch das Seitenverhältnis
Das Aspektverhältnis – Rippenhöhe geteilt durch Rippendicke – ist vielleicht der wichtigste DFM-Parameter für Aluminium-Kühlkörper-Bearbeitung. Eine Rippe, die 10 mm hoch und 1 mm dick ist, hat ein Aspektverhältnis von 10:1. Bei diesem Verhältnis wirkt die Rippe wie eine Stimmgabel, wenn das Schneidwerkzeug eingreift. Das Werkzeug weicht aus, die Rippe schwingt, und die resultierende Oberflächenbeschaffenheit ist rau oder verjüngt.
Für Aluminium liegt das praktische maximale Aspektverhältnis bei etwa 6:1. Eine Überschreitung dieses Verhältnisses macht die Bearbeitung nicht unmöglich – sie macht sie teuer, langsam und unvorhersehbar. Wenn Ihre thermische Analyse Rippen erfordert, die höher sind als diese Einschränkung zulässt, ziehen Sie ein Hybriddesign in Betracht: Beginnen Sie mit einer stranggepressten oder geschälten Rippenstruktur und bearbeiten Sie kritische Oberflächen mit CNC-Bearbeitung.
Oberflächenplanheit und thermische Schnittstelle
Die Planheit der Kühlkörperbasis wird in frühen Designphasen oft übersehen, doch sie beeinflusst direkt den Wärmewiderstand an der Komponentenschnittstelle. Eine nicht plane Basis erzeugt Luftspalte, die als Wärmeisolatoren wirken. In Hochleistungsanwendungen können diese Spalte die Sperrschichttemperaturen um 10 °C oder mehr erhöhen – genug, um die Lebensdauer der Komponente zu halbieren.
Die CNC-Bearbeitung liefert eine Basisplanheit, die Strangpressen und Gussstücke nicht erreichen können. Mit geeigneter Werkstückaufnahme und Werkzeugwegstrategie ist eine Oberflächenplanheit von 0,01 mm oder besser erreichbar. Diese Präzision stellt sicher, dass Wärmeleitmaterialien – ob Wärmeleitpaste, Pads oder Phasenwechselmassen – wie spezifiziert funktionieren.
Fertigungsmethoden: Geschälte, stranggepresste und bearbeitete Kühlkörper im Vergleich
Der Markt für Wärmemanagement bietet mehrere Fertigungsansätze, jeder mit eigenen Vorteilen und Einschränkungen. Das Verständnis dieser Unterschiede hilft Ihnen, fundierte Entscheidungen darüber zu treffen, welche Methode für Ihre Anwendung geeignet ist.
Stranggepresste Kühlkörper sind die wirtschaftlichste Option für die Großserienproduktion. Geschmolzenes Aluminium wird durch eine Matrize gepresst, wodurch ein kontinuierliches Profil entsteht, das auf Länge geschnitten wird. Der Prozess ist schnell und materialeffizient, erzwingt jedoch geometrische Einschränkungen: Rippendicke, -abstand und Aspektverhältnis sind durch das Design der Strangpressmatrize begrenzt. Komplexe Merkmale wie Montagelöcher oder ungleichmäßige Rippenmuster erfordern Nachbearbeitung.
Geschälte Kühlkörper werden hergestellt, indem Rippen mit einem speziellen Schneidwerkzeug direkt aus einem Vollblock herausgearbeitet werden. Die Rippen bleiben integral mit der Basis verbunden, wodurch der Wärmeschnittstellenwiderstand entfällt, der geklebte Rippenanordnungen plagt. Das Schälen erreicht höhere Rippendichten und dünnere Rippen als das Strangpressen, ohne teure Werkzeugkosten. Allerdings ist das Schälen richtungsempfindlich und eignet sich möglicherweise nicht für alle Geometrien.
CNC-bearbeitete Kühlkörper bieten die größte Designfreiheit. Mit 3-Achsen- oder 5-Achsen-Fräsen können Sie nicht konstante Querschnitte, multidirektionale Rippen und integrierte Montagemerkmale erstellen. Der Prozess unterstützt schnelle Iteration und Kleinserienproduktion ohne Werkzeuginvestitionen. Der Kompromiss sind höhere Stückkosten im Vergleich zum Strangpressen – ein Aufpreis, der gerechtfertigt ist, wenn Leistung, Präzision oder Individualisierung die Kostenempfindlichkeit überwiegen.
Für viele Anwendungen funktioniert ein Hybridansatz am besten: Beginnen Sie mit einem stranggepressten oder geschälten Profil, um die Rippengeometrie festzulegen, und bearbeiten Sie dann kritische Oberflächen und fügen Sie Montagemerkmale mit CNC-Bearbeitung hinzu. Diese Strategie balanciert Kosten und Leistung bei gleichzeitiger Designflexibilität.
Praxisnahe Anwendungen: Wo die Bearbeitung von Aluminium-Kühlkörpern den Unterschied macht
Die Nachfrage nach präzisionsbearbeiteten Kühlkörpern erstreckt sich über mehrere Branchen, die jeweils einzigartige thermische Herausforderungen und Leistungsanforderungen aufweisen. Das Verständnis dieser Anwendungen hilft, den Wert von Aluminium-Kühlkörper-Bearbeitung.
Leistungselektronik und industrielle Antriebe
IGBT-Module, MOSFETs und Leistungsdioden erzeugen im Betrieb erhebliche Wärme. In industriellen Antrieben und Wechselrichtern werden diese Komponenten häufig auf großen Grundplatten montiert, die über weite Temperaturbereiche hinweg die Ebenheit wahren müssen. CNC-Bearbeitung liefert die Ebenheit und Parallelität, die für einen zuverlässigen thermischen Kontakt erforderlich sind. Tief gerippte Designs, die in diesem Sektor üblich sind, profitieren von der Präzision, die die Bearbeitung bietet – stranggepresste Profile erfordern oft eine Nachbearbeitung, um die notwendige Oberflächenqualität zu erreichen.
Telekommunikation und 5G-Infrastruktur
5G-Basisstationen und Remote Radio Units arbeiten in Außenumgebungen, in denen die Umgebungstemperaturen 50 °C überschreiten können. Wärmemanagement ist nicht optional – es ist eine Überlebensvoraussetzung. CNC-bearbeitete Kühlkörper für Telekommunikationsanwendungen weisen oft komplexe Rippenmuster auf, die für natürliche Konvektion optimiert sind, mit Befestigungsmerkmalen, die abgedichtete Gehäuse und Witterungsschutz berücksichtigen.
Hochleistungsrechnen und KI-Beschleuniger
GPUs in Rechenzentren und KI-Beschleuniger verschieben die Grenzen der Leistungsdichte. Die Kühlkörper für diese Komponenten müssen Hunderte von Watt aus einer kompakten Grundfläche ableiten. CNC-Bearbeitung ermöglicht Rippengeometrien, die die Oberfläche innerhalb des verfügbaren Volumens maximieren, oft mit integrierten Heatpipes oder Vapor Chambers für eine verbesserte Leistung.
Automobilelektronik
Batteriemanagementsysteme für Elektrofahrzeuge, Bordladegeräte und Motorsteuerungen erfordern alle ein robustes Wärmemanagement. Die Automobilumgebung bringt zusätzlich Vibrationen, thermische Zyklen und Platzbeschränkungen in die Herausforderung ein. CNC-bearbeitete Kühlkörper für Automobilanwendungen müssen thermische Leistung mit mechanischer Haltbarkeit und Gewichtsaspekten in Einklang bringen.
UAV und Luft- und Raumfahrt
Unbemannte Luftfahrzeuge stellen eine einzigartige thermische Herausforderung dar: hohe Leistungsdichte auf einer gewichtsempfindlichen Plattform. Jedes Gramm Kühlkörpermassse reduziert die Nutzlastkapazität oder die Flugausdauer. Präzisionsbearbeitung ermöglicht es Ingenieuren, die Rippendichte und -geometrie für die spezifischen Luftströmungsmuster im Flug zu optimieren und so die Kühlung pro Gewichtseinheit zu maximieren.
Häufige Herausforderungen bei der Bearbeitung von Aluminium-Kühlkörpern
Selbst bei sorgfältigem Design und leistungsfähiger Ausrüstung, Aluminium-Kühlkörper-Bearbeitung stellt Herausforderungen dar, die Produktionspläne aus dem Ruder laufen lassen und Kosten in die Höhe treiben können. Das Bewusstsein für diese Probleme hilft Ihnen, Schwierigkeiten vorherzusehen und mit Ihrem Lieferanten zusammenzuarbeiten, um sie zu mindern.
Werkzeugablenkung und Rattern
Für die Bearbeitung tiefer Rippenkanäle sind lange, schlanke Werkzeuge erforderlich. Diese Werkzeuge biegen sich unter den Schnittkräften durch, was zu konischen Rippen oder schlechter Oberflächengüte führt. Die Lösung besteht in einer sorgfältigen Auswahl der Werkzeuggeometrie, konservativen Vorschubgeschwindigkeiten und einer strategischen Werkzeugwegplanung, die den radialen Eingriff minimiert. Manche Werkstätten verwenden spezielle Werkzeughalter mit Schwingungsdämpfung, um die Standzeit zu verlängern und die Oberflächenqualität zu verbessern.
Wärmeentwicklung und Spanabfuhr
Bei der Bearbeitung von Aluminium entsteht erhebliche Wärme in der Schnittzone. Ohne ausreichende Kühlung erweicht diese Wärme das Material und fördert den Aufbauschneidenansatz am Schneidwerkzeug. Späne, die nicht aus der Schnittzone abgeführt werden, können mit dem Werkzeug verschweißen oder erneut geschnitten werden und die Oberflächengüte beeinträchtigen. Hochdruck-Flutkühlung, präzise auf die Schnittzone gerichtet, ist die Standardlösung für die Tiefnutbearbeitung von Aluminium-Kühlkörpern.
Spannungsabbau und Maßhaltigkeit
Aluminiumstrangpressprofile und gewalzte Platten enthalten innere Spannungen aus dem Umformprozess. Wenn während der Bearbeitung Material abgetragen wird, verteilen sich diese Spannungen neu und verursachen eine Verformung des Werkstücks. Bei Kühlkörpern mit engen Ebenheitsanforderungen kann diese Verformung katastrophal sein. Erfahrene Zerspaner setzen Techniken wie Schruppen, Spannungsarmglühen und Schlichten in Folge ein, um die Maßhaltigkeit zu gewährleisten.
Gratbildung und Kantenqualität
Aluminium ist duktil, und Schneidwerkzeuge können an den Kanten bearbeiteter Merkmale Grate erzeugen. Diese Grate beeinträchtigen die Montage, beschädigen Wärmeleitmaterialien und beeinträchtigen das optische Erscheinungsbild. Entgratvorgänge erhöhen die Kosten und die Zykluszeit. Der beste Ansatz ist präventiv: scharfe Werkzeuge, geeignete Schnittparameter und Werkzeugwege, die die Gratbildung bereits in der Konstruktionsphase minimieren.
Auswahl eines Partners für die Aluminium-Kühlkörperbearbeitung
Nicht alle CNC-Werkstätten sind dafür ausgerüstet, den Anforderungen der Kühlkörperbearbeitung gerecht zu werden. Die Kombination aus engen Toleranzen, tiefen Kavitäten und anspruchsvollem Materialverhalten erfordert spezialisiertes Wissen und spezialisierte Ausrüstung. Bei der Bewertung potenzieller Partner sollten die folgenden Faktoren berücksichtigt werden.
Ausrüstungskapazität
Die Bearbeitung tiefer Rippen erfordert Maschinen mit ausreichender Spindeldrehzahl, Steifigkeit und Werkzeugwechselkapazität. Fünf-Achsen-Bearbeitungszentren bieten die Flexibilität, sich dem Werkstück aus mehreren Winkeln zu nähern, wodurch Rüstzeiten reduziert und die Genauigkeit verbessert werden. Achten Sie auf eine Werkstatt mit einer Flotte moderner CNC-Maschinen und einer nachgewiesenen Erfolgsbilanz bei der Herstellung von Wärmemanagementkomponenten.
Programmierkompetenz
Die Fähigkeit des CAM-Programmierers beeinflusst direkt die Teilequalität und die Zykluszeit. Ein erfahrener Programmierer weiß, wie Werkzeugwege für die Tiefnutbearbeitung optimiert, geeignete Schnittparameter ausgewählt und spannungsbedingte Verformungen vorhergesehen werden. Fragen Sie potenzielle Lieferanten nach ihrem Ansatz bei der Kühlkörperprogrammierung und fordern Sie Beispiele ähnlicher Arbeiten an.
Qualitätssysteme und Prüfung
Die thermische Leistung hängt von der Maßgenauigkeit ab. Ein leistungsfähiger Lieferant unterhält strenge Qualitätssysteme, einschließlich In-Prozess-Prüfung und Endverifikation mit Koordinatenmessmaschinen (KMM). Die ISO-9001-Zertifizierung ist eine Grundvoraussetzung; IATF 16949 für die Automobilindustrie oder AS9100 für die Luft- und Raumfahrt weisen auf höhere Standards hin.
Materialbeschaffung und Rückverfolgbarkeit
Aluminiumlegierungen unterscheiden sich in Zusammensetzung und Zustand, und diese Unterschiede beeinflussen die Zerspanbarkeit und die thermische Leistung. Ein zuverlässiger Lieferant bezieht Material von etablierten Hüttenwerken und gewährleistet die Rückverfolgbarkeit vom Rohmaterial bis zum Fertigteil. Diese Rückverfolgbarkeit ist für regulierte Branchen und für die Fehlersuche bei Qualitätsproblemen unerlässlich.
Warum Jucheng Precision bei der Bearbeitung von Aluminium-Kühlkörpern herausragt
Jucheng Precision agiert an der Schnittstelle von technischer Kompetenz und Kundenorientierung. Mit einer 8.000 Quadratfuß großen Anlage im Präzisionsfertigungszentrum Shenzhen und einer Flotte von 25 hochpräzisen 5-Achs-CNC-Maschinen bringt Jucheng industrielle Kapazität in Projekte jeder Komplexität ein. Doch die Größe allein erzählt nicht die ganze Geschichte.
Was Jucheng auszeichnet, ist die Integration von Fertigungsdisziplinen unter einem Dach. Von der Formenkonstruktion und Strömungsanalyse für den Druckguss bis hin zur CNC-Nachbearbeitung und Oberflächenveredelung verwaltet Jucheng den gesamten Lebenszyklus von Komponenten des Wärmemanagements. Diese vertikale Integration beseitigt die Koordinationsprobleme und Qualitätsrisiken, die entstehen, wenn mehrere Lieferanten verschiedene Produktionsstufen übernehmen.
Das Engineering-Team von Jucheng bringt fundierte Expertise in Aluminium-Kühlkörper-Bearbeitung, mit besonderer Stärke im Mikrofräsen, Skiving und in der 5-Achs-Bearbeitung. Die Qualitätssysteme des Unternehmens umfassen eine 100%-Prüfung kritischer Abmessungen mit fortschrittlichen Koordinatenmessgeräten, wodurch sichergestellt wird, dass jedes Teil der Spezifikation entspricht. Für Kunden aus den Bereichen Luft- und Raumfahrt, Automobil und Medizintechnik unterhält Jucheng die Zertifizierungen und Dokumentationen, die für die Einhaltung regulatorischer Anforderungen erforderlich sind.
Vielleicht am wichtigsten ist, dass Jucheng jedes Projekt als Partnerschaft betrachtet. Das Engineering-Team liefert früh im Entwicklungszyklus Feedback zur Fertigungsgerechtheit und identifiziert potenzielle Probleme, bevor sie zu kostspieligen Problemen werden. Dieser proaktive Ansatz verkürzt die Entwicklungszeit, minimiert Ausschuss und stellt sicher, dass das Endprodukt wie vorgesehen funktioniert.
Die Fähigkeiten von Jucheng gehen über reine CNC-Bearbeitung hinaus und umfassen Aluminium-Druckguss mit Kaltkammer-Maschinen von 200 bis 2.500 Tonnen. Für die Großserienfertigung von Kühlkörpern bietet diese Gussfähigkeit eine kosteneffiziente Alternative zur Bearbeitung aus dem Vollen, wobei die CNC-Nachbearbeitung nur dort zum Einsatz kommt, wo Präzision erforderlich ist.
Häufig gestellte Fragen zur CNC-Bearbeitung von Aluminium-Kühlkörpern
Welche Aluminiumlegierung ist die beste für CNC-bearbeitete Kühlkörper?
6061-T6 und 6063-T5 sind die am weitesten verbreiteten Legierungen für Aluminium-Kühlkörper-Bearbeitung. 6061 bietet gute Festigkeit und Zerspanbarkeit, während 6063 eine überlegene Oberflächengüte liefert und oft für stranggepresste Profile bevorzugt wird, die eine Sekundärbearbeitung erhalten. Beide Legierungen erreichen eine Wärmeleitfähigkeit im Bereich von 167-200 W/m·K, geeignet für die meisten Kühlungsanwendungen in der Elektronik.
Wie dünn können CNC-bearbeitete Aluminiumlamellen sein?
Die praktische Mindestlamellendicke für CNC-bearbeitetes Aluminium beträgt etwa 0,8 mm. Unterhalb dieser Dicke werden Werkzeugdurchbiegung und Vibration erheblich, was zu schlechter Oberflächengüte, konischen Lamellen oder Bruch führt. Dünnere Lamellen sind mit spezialisierten Werkzeugen und langsameren Vorschubgeschwindigkeiten möglich, aber die Kosten steigen erheblich.
Was ist das maximale Aspektverhältnis für CNC-bearbeitete Aluminiumlamellen?
Der branchenübliche maximale Aspektverhältniswert – Lamellenhöhe geteilt durch Lamellendicke – beträgt 6:1 für Aluminium. Eine Überschreitung dieses Verhältnisses erfordert längere, flexiblere Werkzeuge, die zu Durchbiegung und Rattern neigen. Wenn Ihre thermische Analyse höhere Aspektverhältnisse erfordert, ziehen Sie ein Hybriddesign in Betracht, das Strangpressen oder Skiving mit CNC-Finishing kombiniert.
Wie schneidet CNC-Bearbeitung im Vergleich zur Extrusion bei der Herstellung von Kühlkörpern ab?
Extrusion ist für hohe Stückzahlen und einfache Geometrien wirtschaftlicher, schränkt jedoch die Rippendicke, den Abstand und das Aspektverhältnis ein. Die CNC-Bearbeitung bietet größere Designfreiheit, engere Toleranzen und die Möglichkeit, komplexe Geometrien herzustellen, die nicht extrudiert werden können. Die Wahl hängt von Ihren Leistungsanforderungen, Ihrem Produktionsvolumen und Ihrem Budget ab.
Welche Oberflächenveredelungen sind für CNC-bearbeitete Aluminium-Kühlkörper verfügbar?
Übliche Oberflächenveredelungen umfassen Eloxieren (klar, schwarz oder farbig), was die Korrosionsbeständigkeit und die Wärmeabstrahlung verbessert. Weitere Optionen sind Pulverbeschichtung, Chromatierung und Kugelstrahlen. Die Wahl hängt von der Betriebsumgebung, den optischen Anforderungen und den Anforderungen an die thermische Leistung ab.
Wie beeinflusst die Ebenheit die thermische Leistung von Kühlkörpern?
Die Ebenheit wirkt sich direkt auf den thermischen Kontaktwiderstand an der Schnittstelle zum Bauteil aus. Eine nicht ebene Grundfläche erzeugt Luftspalte, die als Wärmeisolatoren wirken, die Sperrschichttemperatur erhöhen und die Lebensdauer des Bauteils verringern. Die CNC-Bearbeitung erreicht eine Ebenheit der Grundfläche von 0,01 mm oder besser und gewährleistet so eine optimale thermische Schnittstellenleistung.
Können CNC-bearbeitete Kühlkörper integrierte Befestigungsmerkmale enthalten?
Ja. Die CNC-Bearbeitung ermöglicht die Integration von Senkungen, Gewindebohrungen, vertieften Taschen für Wärmeleitmaterialien und Ausrichtungsstiften – alles in einer einzigen Aufspannung. Diese Integration reduziert Sekundäroperationen, verbessert die Zuverlässigkeit und senkt die Montagekosten.
Wie lang ist die typische Lieferzeit für kundenspezifische CNC-bearbeitete Aluminium-Kühlkörper?
Die Lieferzeiten variieren je nach Komplexität, Stückzahl und aktueller Auslastung der Werkstatt. Für Prototypen sind Lieferzeiten von 1-2 Wochen üblich. Für Produktionsmengen sind 3-4 Wochen für Werkzeuge, Rüstung und Bearbeitung einzuplanen. Jucheng Precision bietet Eilservices für dringende Projekte an.
Die richtige Entscheidung für Ihren Wärmemanagementbedarf treffen
Der Weg zu einem effektiven Wärmemanagement beginnt mit dem Verständnis Ihrer Anforderungen und Einschränkungen. Definieren Sie zunächst die thermische Last, die Betriebsumgebung und die physischen Abmessungen. Bewerten Sie dann, ob standardmäßig extrudierte oder druckgegossene Kühlkörper Ihre Anforderungen erfüllen können oder ob die Leistungsvorteile von Aluminium-Kühlkörper-Bearbeitung die zusätzlichen Kosten rechtfertigen.
Für Anwendungen, die hohe Leistung, enge Toleranzen oder komplexe Geometrien erfordern, ist die CNC-Bearbeitung nicht nur eine Option – sie ist der einzig gangbare Weg nach vorn. Entscheidend ist die Zusammenarbeit mit einem Lieferanten, der die Feinheiten der Kühlkörperbearbeitung versteht und Designberatung bieten kann, die thermische Leistung mit Fertigbarkeit in Einklang bringt.
Jucheng Precision bringt die technische Tiefe, die Fertigungskapazität und die Qualitätssysteme mit, um Projekte vom Prototyping bis zur Produktion zu unterstützen. Mit Expertise in 5-Achsen-Bearbeitung, Skiving und Druckguss bietet Jucheng eine umfassende Lösung für Wärmemanagementkomponenten. Das Engagement des Unternehmens für Design-for-Manufacturability-Feedback und strenge Qualitätskontrolle stellt sicher, dass Ihre Kühlkörper wie spezifiziert, termingerecht und im Budgetrahmen funktionieren.
Ihre Herausforderung im Wärmemanagement hat eine Lösung. Die Frage ist, ob Sie bereit sind, sie mit der Präzision und Expertise zu verfolgen, die die Anwendung erfordert.