
Hai progettato un potente assemblaggio elettronico—forse un alimentatore ad alta densità, un modulo per stazione base 5G o una scheda acceleratore AI. I numeri delle prestazioni sembrano eccellenti sulla carta. Ma quando esegui la prima simulazione termica, vedi subito il problema: la temperatura di giunzione dei tuoi componenti critici flirta con la zona di pericolo. Hai bisogno di una soluzione di raffreddamento, e la vuoi subito. È qui che entra in scena la lavorazione di dissipatori di calore in alluminio —non come un servizio generico, ma come una decisione ingegneristica strategica che può fare o disfare l'affidabilità del tuo prodotto.
La gestione termica è il partner silenzioso in ogni storia di successo dell'elettronica. I componenti generano calore; il calore degrada le prestazioni; il degrado delle prestazioni porta a guasti sul campo. Il ciclo è prevedibile e implacabile. Gli ingegneri dei settori dell'elettronica di potenza, delle telecomunicazioni, dell'automotive e dell'informatica affrontano questa realtà ogni giorno. La domanda non è se hai bisogno di un dissipatore di calore—è se puoi ottenerne uno che funzioni davvero entro i tuoi vincoli meccanici, termici e di budget.
Questa guida illustra le sfide del mondo reale della lavorazione di dissipatori di calore in alluminio, le decisioni produttive che separano un raffreddamento efficace da uno sforzo sprecato, e come collaborare con un fornitore di lavorazioni di precisione che comprende la posta in gioco. Che tu stia prototipando un nuovo prodotto o passando alla produzione, le intuizioni qui contenute potrebbero farti risparmiare mesi di tempo di sviluppo e migliaia di dollari in rilavorazioni.
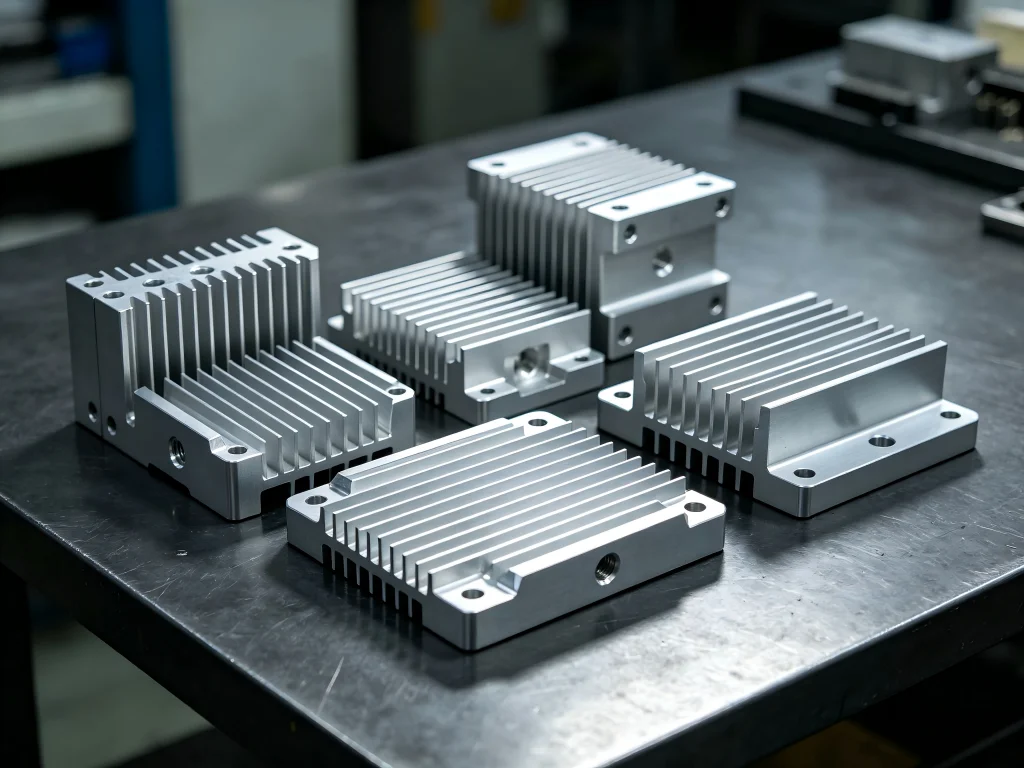
Il vero problema: perché i dissipatori di calore pronti all'uso spesso falliscono
L'industria elettronica ha un segreto sporco: molti fallimenti nella gestione termica risalgono alle ipotesi fatte durante la fase di specifica. Gli ingegneri consultano un catalogo, trovano un dissipatore che sembra corrispondere ai loro requisiti di dissipazione del calore e ordinano i campioni. I campioni arrivano, vengono montati e i test iniziali sembrano promettenti. Poi la produzione aumenta, le tolleranze cambiano e le prestazioni termiche che funzionavano in laboratorio diventano marginali sul campo.
Cosa è andato storto? La risposta spesso risiede nel divario tra ciò che un dissipatore standard estruso o pressofuso può offrire e ciò che la tua applicazione specifica richiede effettivamente. Le estrusioni sono economiche per grandi volumi, ma impongono vincoli geometrici che limitano la densità delle alette e il rapporto d'aspetto. La pressofusione offre forme complesse ma introduce porosità e sfide di finitura superficiale che influenzano le prestazioni dell'interfaccia termica. Nessuno dei due metodi fornisce la libertà progettuale per ottimizzare i tuoi schemi di flusso d'aria unici, i vincoli di montaggio o la disposizione dei componenti.
Questo è il problema che la precisione lavorazione di dissipatori di calore in alluminio risolve. Partendo da un blocco pieno di alluminio e rimuovendo il materiale dove non è necessario, la lavorazione CNC offre geometrie che estrusioni e fusioni non possono replicare. Il compromesso? Costo unitario più elevato, ma prestazioni termiche significativamente migliori, tolleranze più strette e la capacità di iterare rapidamente i progetti.
Comprendere la lavorazione dei dissipatori di calore in alluminio: più che semplice taglio del metallo
Nel suo nucleo, lavorazione di dissipatori di calore in alluminio è un processo di produzione sottrattiva. Un blocco solido di alluminio—tipicamente lega 6061 o 6063—viene fissato in una macchina CNC, e gli utensili da taglio rotanti rimuovono materiale per creare la struttura delle alette, la piastra di base e gli elementi di montaggio. Il processo sembra semplice, ma l'esecuzione richiede una profonda competenza nella strategia dei percorsi utensile, nella gestione del refrigerante e nel fissaggio del pezzo.
Il percorso dal modello CAD al dissipatore di calore finito comporta diverse fasi critiche. Innanzitutto, un programmatore CAM traduce il tuo progetto 3D in codice G—il linguaggio che indica alla macchina dove muoversi, a quale velocità e con quale utensile. Per un dissipatore di calore con alette profonde e strette, il programmatore deve decidere la selezione dell'utensile, le velocità di taglio e la sequenza di lavorazione per evitare la deflessione dell'utensile e le vibrazioni. È qui che l'esperienza distingue un fornitore affidabile da uno che produce scarti.
Poi viene l'allestimento: fissare il blocco grezzo, stabilire lo zero pezzo e caricare gli utensili nel cambia-utensili della macchina. Un errore di una frazione di millimetro in questa fase si propaga attraverso ogni operazione successiva. La fase di taglio vera e propria è una sequenza accuratamente orchestrata di passate di sgrossatura, semifinitura e finitura. Il refrigerante inonda la zona di taglio per gestire la temperatura e allontanare i trucioli dall'utensile.
Il risultato è un dissipatore di calore con alette dritte, parallele e dimensionalmente accurate—caratteristiche che si traducono direttamente in prestazioni termiche costanti.
Selezione del materiale: alluminio vs. rame e scelte di lega
Il materiale che scegli per il tuo dissipatore di calore influenza tutto, dalla conduttività termica alla lavorabilità al costo. L'alluminio domina il panorama della gestione termica per una buona ragione: offre un eccellente equilibrio tra prestazioni termiche, peso e producibilità.
All'interno della famiglia dell'alluminio, il 6061-T6 e il 6063-T5 sono le scelte più comuni per lavorazione di dissipatori di calore in alluminio. Il 6061 offre una resistenza leggermente superiore ed è più tollerante durante la lavorazione, mentre il 6063 offre una migliore finitura superficiale ed è spesso preferito per profili estrusi che ricevono lavorazioni secondarie. Entrambe le leghe forniscono una conduttività termica nell'intervallo di 167-200 W/m·K—sufficiente per la stragrande maggioranza delle applicazioni di raffreddamento elettronico.
Il rame, con la sua conduttività termica di circa 400 W/m·K, supera l'alluminio in termini di trasferimento di calore assoluto. Tuttavia, il rame è significativamente più pesante, più costoso e più difficile da lavorare. L'adesione dell'utensile e la formazione di bave sono problemi comuni che aumentano i costi di produzione e i tempi di ciclo. Per applicazioni in cui il peso non è un problema e ogni grado di prestazione termica conta—come amplificatori RF di fascia alta o package di diodi laser—il rame può valere il sovrapprezzo. Per la maggior parte delle applicazioni commerciali e industriali, l'alluminio rimane la scelta pratica.
La tabella seguente riassume le principali differenze tra alluminio e rame per applicazioni di dissipatori di calore:
| Proprietà | Alluminio (6061/6063) | Rame (C101/C110) |
|---|---|---|
| Conduttività termica (W/m·K) | 167–200 | ~400 |
| Densità (g/cm³) | 2.7 | 8.9 |
| Costo relativo | Basso | Alta |
| Lavorabilità | Eccellente | Moderato (adesione dell'utensile, bavatura) |
| Spessore minimo dell'aletta | ≥ 0,8 mm | ≥ 1,0 mm |
| Spaziatura minima delle alette | ≥ 1,5 mm | ≥ 1,8 mm |
| Rapporto d'aspetto massimo (H/D) | ≤ 6:1 | ≤ 4:1 |
Fonte dei dati: Guida DFM di RapidDirect
Design for Manufacturability: i parametri che contano
Il progetto di dissipatore termico più efficiente dal punto di vista termico è inutile se non può essere prodotto in modo affidabile ed economico. Il Design for Manufacturability (DFM) è la disciplina che colma il divario tra la simulazione termica e la realtà produttiva. Per lavorazione di dissipatori di calore in alluminio, meritano particolare attenzione diversi parametri.
Spessore e spaziatura delle alette
Le alette aumentano la superficie e la superficie guida lo scambio termico convettivo. Tuttavia, le alette troppo sottili si deformano sotto le forze di taglio, producendo superfici coniche o ondulate che riducono l'area di contatto effettiva. Le alette troppo ravvicinate intrappolano i trucioli durante la lavorazione e limitano il flusso d'aria durante il funzionamento. Il consenso del settore raccomanda uno spessore minimo delle alette di 0,8 mm per l'alluminio e 1,0 mm per il rame, con una spaziatura minima rispettivamente di 1,5 mm e 1,8 mm.
Questi non sono numeri arbitrari: riflettono i limiti fisici dei diametri degli utensili da taglio, dell'evacuazione dei trucioli e del comportamento dei materiali sotto carico. I progetti che scendono sotto queste soglie sono possibili ma richiedono utensili specializzati, velocità di avanzamento più lente e costi significativamente più elevati.
Il vincolo del rapporto d'aspetto
Il rapporto d'aspetto, ovvero l'altezza dell'aletta divisa per il suo spessore, è forse il singolo parametro DFM più importante per lavorazione di dissipatori di calore in alluminio. Un'aletta alta 10 mm e spessa 1 mm ha un rapporto d'aspetto di 10:1. Con questo rapporto, l'aletta si comporta come un diapason quando l'utensile da taglio entra in contatto. L'utensile si flette, l'aletta vibra e la finitura superficiale risultante è ruvida o conica.
Per l'alluminio, il rapporto d'aspetto massimo pratico è di circa 6:1. Superare questo rapporto non rende la lavorazione impossibile: la rende costosa, lenta e imprevedibile. Se la vostra analisi termica richiede alette più alte di quanto consenta questo vincolo, considerate un design ibrido: partite da una struttura ad alette estrusa o skived e rifinite le superfici critiche con lavorazione CNC.
Planarità della superficie e interfaccia termica
La planarità della base del dissipatore di calore è spesso trascurata nelle fasi iniziali di progettazione, ma influisce direttamente sulla resistenza termica all'interfaccia del componente. Una base non planare crea interstizi d'aria che agiscono come isolanti termici. Nelle applicazioni ad alta potenza, questi interstizi possono aumentare le temperature di giunzione di 10°C o più, abbastanza da dimezzare la durata del componente.
La lavorazione CNC garantisce una planarità della base che le estrusioni e le fusioni non possono eguagliare. Con un corretto serraggio del pezzo e una strategia adeguata dei percorsi utensile, è raggiungibile una planarità superficiale di 0,01 mm o migliore. Questa precisione garantisce che i materiali per interfaccia termica, siano essi pasta termica, pad o composti a cambiamento di fase, funzionino come specificato.
Metodi di produzione: confronto tra dissipatori di calore skived, estrusi e lavorati
Il mercato della gestione termica offre diversi approcci produttivi, ciascuno con vantaggi e limiti distinti. Comprendere queste differenze vi aiuta a prendere decisioni informate su quale metodo sia adatto alla vostra applicazione.
I dissipatori di calore estrusi sono l'opzione più economica per la produzione ad alto volume. L'alluminio fuso viene forzato attraverso una filiera, creando un profilo continuo che viene tagliato a misura. Il processo è veloce ed efficiente dal punto di vista dei materiali, ma impone vincoli geometrici: spessore delle alette, spaziatura e rapporto d'aspetto sono limitati dal design della filiera di estrusione. Caratteristiche complesse come fori di montaggio o schemi di alette non uniformi richiedono lavorazioni secondarie.
I dissipatori di calore skived sono prodotti intagliando le alette direttamente da un blocco pieno mediante un utensile da taglio specializzato. Le alette rimangono collegate in modo integrale alla base, eliminando la resistenza dell'interfaccia termica che affligge gli assemblaggi con alette incollate. Lo skiving consente densità di alette più elevate e alette più sottili rispetto all'estrusione, senza costosi costi di attrezzaggio. Tuttavia, lo skiving è sensibile alla direzione e potrebbe non adattarsi a tutte le geometrie.
CNC-machined heat sinks offer the greatest design freedom. With 3-axis or 5-axis milling, you can create non-constant cross-sections, multi-directional fins, and integrated mounting features. The process supports rapid iteration and low-volume production without tooling investment. The trade-off is higher per-unit cost compared to extrusion—a premium that is justified when performance, precision, or customization outweighs cost sensitivity.
For many applications, a hybrid approach works best: start with an extruded or skived profile to establish the fin geometry, then finish critical surfaces and add mounting features with CNC machining. This strategy balances cost and performance while maintaining design flexibility.
Real-World Applications: Where Aluminum Heatsink Machining Makes the Difference
The demand for precision-machined heat sinks spans multiple industries, each with unique thermal challenges and performance requirements. Understanding these applications helps contextualize the value of lavorazione di dissipatori di calore in alluminio.
Power Electronics and Industrial Drives
IGBT modules, MOSFETs, and power diodes generate significant heat during operation. In industrial drives and inverters, these components are often mounted on large baseplates that must maintain flatness across wide temperature ranges. CNC machining delivers the flatness and parallelism required for reliable thermal contact. Deep-fin designs, common in this sector, benefit from the precision that machining provides—extruded profiles often require secondary machining to achieve the necessary surface quality.
Telecommunications and 5G Infrastructure
5G base stations and remote radio units operate in outdoor environments where ambient temperatures can exceed 50°C. Thermal management is not optional—it is a survival requirement. CNC-machined heat sinks for telecom applications often feature complex fin patterns optimized for natural convection, with mounting features that accommodate sealed enclosures and weatherproofing.
High-Performance Computing and AI Accelerators
Data center GPUs and AI accelerators push the boundaries of power density. The heat sinks for these components must dissipate hundreds of watts from a compact footprint. CNC machining enables fin geometries that maximize surface area within the available volume, often with integrated heat pipes or vapor chambers for enhanced performance.
Elettronica automobilistica
Electric vehicle battery management systems, onboard chargers, and motor controllers all require robust thermal management. The automotive environment adds vibration, thermal cycling, and space constraints to the challenge. CNC-machined heat sinks for automotive applications must balance thermal performance with mechanical durability and weight considerations.
UAV and Aerospace
Unmanned aerial vehicles present a unique thermal challenge: high power density in a weight-sensitive platform. Every gram of heat sink mass reduces payload capacity or flight endurance. Precision machining allows engineers to optimize fin density and geometry for the specific airflow patterns encountered in flight, maximizing cooling per unit weight.
Common Challenges in Aluminum Heatsink Machining
Anche con una progettazione accurata e attrezzature adeguate, lavorazione di dissipatori di calore in alluminio presenta sfide che possono compromettere i programmi di produzione e gonfiare i costi. La consapevolezza di questi problemi aiuta a prevedere le difficoltà e a collaborare con il fornitore per mitigarle.
Flessione dell'utensile e chatter
Per lavorare i canali profondi delle alette sono necessari utensili lunghi e sottili. Questi utensili si flettono sotto le forze di taglio, producendo alette rastremate o una finitura superficiale scadente. La soluzione prevede un'attenta selezione della geometria dell'utensile, avanzamenti conservativi e una pianificazione strategica delle traiettorie che riduca l'impegno radiale. Alcune officine utilizzano portautensili specializzati con funzioni di smorzamento delle vibrazioni per prolungare la vita dell'utensile e migliorare la qualità superficiale.
Generazione di calore ed evacuazione dei trucioli
La lavorazione dell'alluminio genera un calore significativo nella zona di taglio. Senza un raffreddamento adeguato, questo calore ammorbidisce il materiale e favorisce la formazione di tagliente di riporto sull'utensile. I trucioli non evacuati dalla zona di taglio possono saldarsi all'utensile o essere ritagliati, danneggiando la finitura superficiale. Il raffreddamento a inondazione ad alta pressione, diretto con precisione sulla zona di taglio, è la soluzione standard per la lavorazione di cave profonde nei dissipatori di calore in alluminio.
Distensione delle tensioni e stabilità dimensionale
Le estrusioni e le lastre laminate in alluminio contengono tensioni interne derivanti dal processo di formatura. Quando il materiale viene asportato durante la lavorazione, queste tensioni si ridistribuiscono, causando la deformazione del pezzo. Per i dissipatori di calore con requisiti di planarità severi, questa deformazione può essere catastrofica. I fresatori esperti utilizzano tecniche come sgrossatura, distensione delle tensioni e finitura in sequenza per gestire la stabilità dimensionale.
Formazione di bave e qualità dei bordi
L'alluminio è duttile e gli utensili da taglio possono produrre bave sui bordi delle lavorazioni. Queste bave interferiscono con l'assemblaggio, danneggiano i materiali di interfaccia termica e influiscono sull'aspetto estetico. Le operazioni di sbavatura aggiungono costi e tempo ciclo. L'approccio migliore è preventivo: utensili affilati, parametri di taglio adeguati e traiettorie che riducano la formazione di bave già in fase di progettazione.
Selezionare un partner per la lavorazione dei dissipatori di calore in alluminio
Non tutte le officine CNC sono attrezzate per gestire le esigenze della lavorazione dei dissipatori di calore. La combinazione di tolleranze strette, cavità profonde e comportamento impegnativo del materiale richiede conoscenze e attrezzature specializzate. Nel valutare potenziali partner, considerare i seguenti fattori.
Capacità delle attrezzature
La lavorazione di alette profonde richiede macchine con velocità del mandrino, rigidità e capacità di cambio utensile sufficienti. I centri di lavoro a cinque assi offrono la flessibilità di avvicinare il pezzo da più angolazioni, riducendo gli attrezzaggi e migliorando la precisione. Cercare un'officina con un parco di macchine CNC moderne e una comprovata esperienza nella produzione di componenti per la gestione termica.
Competenza nella programmazione
L'abilità del programmatore CAM influenza direttamente la qualità del pezzo e il tempo ciclo. Un programmatore esperto sa come ottimizzare le traiettorie per la lavorazione di cave profonde, selezionare parametri di taglio adeguati e prevedere le deformazioni legate alle tensioni. Chiedere ai potenziali fornitori informazioni sul loro approccio alla programmazione dei dissipatori di calore e richiedere esempi di lavori simili.
Sistemi di qualità e ispezione
Le prestazioni termiche dipendono dall'accuratezza dimensionale. Un fornitore competente mantiene sistemi di qualità rigorosi, tra cui l'ispezione in-process e la verifica finale con macchine di misura a coordinate (CMM). La certificazione ISO 9001 è un requisito di base; IATF 16949 per il settore automobilistico o AS9100 per l'aerospaziale indicano standard più elevati.
Approvvigionamento dei materiali e tracciabilità
Le leghe di alluminio variano per composizione e tempra, e queste variazioni influenzano la lavorabilità e le prestazioni termiche. Un fornitore affidabile si approvvigiona di materiale da fonderie consolidate e mantiene la tracciabilità dal materiale grezzo al pezzo finito. Questa tracciabilità è essenziale per i settori regolamentati e per la risoluzione dei problemi di qualità.
Perché Jucheng Precision si distingue nella lavorazione di dissipatori di calore in alluminio
Jucheng Precision opera all'intersezione tra capacità tecnica e attenzione al cliente. Con uno stabilimento di 8.000 piedi quadrati nel polo produttivo di precisione di Shenzhen e una flotta di 25 macchine CNC a 5 assi ad alta precisione, Jucheng offre una capacità su scala industriale per progetti di qualsiasi complessità. Ma la scala da sola non racconta tutta la storia.
Ciò che distingue Jucheng è l'integrazione delle discipline produttive sotto un unico tetto. Dalla progettazione degli stampi e dall'analisi di flusso per la pressofusione alla post-lavorazione CNC e alla finitura superficiale, Jucheng gestisce l'intero ciclo di vita dei componenti per la gestione termica. Questa integrazione verticale elimina i problemi di coordinamento e i rischi di qualità che sorgono quando più fornitori gestiscono diverse fasi della produzione.
Il team di ingegneria di Jucheng apporta una profonda competenza in lavorazione di dissipatori di calore in alluminio, con particolare forza nella micro-fresatura, nello skiving e nella lavorazione a 5 assi. I sistemi di qualità dell'azienda includono l'ispezione al 100% delle dimensioni critiche con CMM avanzate, garantendo che ogni pezzo sia conforme alle specifiche. Per i clienti nei settori aerospaziale, automobilistico e dei dispositivi medici, Jucheng mantiene le certificazioni e la documentazione richieste per la conformità normativa.
Forse ancora più importante, Jucheng affronta ogni progetto come una partnership. Il team di ingegneria fornisce feedback di design-for-manufacturability nelle fasi iniziali del ciclo di sviluppo, identificando potenziali problemi prima che diventino costosi. Questo approccio proattivo riduce i tempi di sviluppo, minimizza gli scarti e garantisce che il prodotto finale si comporti come previsto.
Le capacità di Jucheng si estendono oltre la pura lavorazione CNC per includere la pressofusione dell'alluminio con macchine a camera fredda da 200 a 2.500 tonnellate. Per la produzione ad alto volume di dissipatori di calore, questa capacità di fusione offre un'alternativa conveniente alla lavorazione da billetta piena, con post-lavorazione CNC applicata solo dove è richiesta precisione.
Domande frequenti sulla lavorazione di dissipatori di calore in alluminio
Qual è la migliore lega di alluminio per i dissipatori di calore lavorati a CNC?
6061-T6 e 6063-T5 sono le leghe più utilizzate per lavorazione di dissipatori di calore in alluminio. 6061 offre buona resistenza e lavorabilità, mentre 6063 fornisce una finitura superficiale superiore ed è spesso preferita per profili estrusi che ricevono lavorazioni secondarie. Entrambe le leghe offrono una conduttività termica nell'intervallo 167-200 W/m·K, adatta alla maggior parte delle applicazioni di raffreddamento elettronico.
Quanto possono essere sottili le alette in alluminio lavorate a CNC?
Lo spessore minimo pratico delle alette per l'alluminio lavorato a CNC è di circa 0,8 mm. Al di sotto di questo spessore, la deflessione dell'utensile e le vibrazioni diventano significative, causando una finitura superficiale scadente, alette rastremate o rotture. Ottenere alette più sottili è possibile con utensili specializzati e velocità di avanzamento più basse, ma il costo aumenta notevolmente.
Qual è il rapporto d'aspetto massimo per le alette in alluminio lavorate a CNC?
Il rapporto d'aspetto massimo standard del settore—altezza dell'aletta divisa per lo spessore dell'aletta—è di 6:1 per l'alluminio. Superare questo rapporto richiede utensili più lunghi e più flessibili, soggetti a deflessione e chatter. Se la vostra analisi termica richiede rapporti d'aspetto più elevati, considerate un design ibrido che combini estrusione o skiving con finitura CNC.
Come si confronta la lavorazione CNC con l'estrusione per la produzione di dissipatori di calore?
L'estrusione è più economica per volumi elevati e geometrie semplici, ma impone vincoli su spessore delle alette, spaziatura e rapporto d'aspetto. La lavorazione CNC offre maggiore libertà progettuale, tolleranze più strette e la capacità di produrre geometrie complesse che non possono essere estrose. La scelta dipende dai requisiti di prestazione, dal volume di produzione e dal budget.
Quali finiture superficiali sono disponibili per i dissipatori di calore in alluminio lavorati a CNC?
Le finiture superficiali comuni includono l'anodizzazione (trasparente, nera o colorata), che migliora la resistenza alla corrosione e l'emissione termica. Altre opzioni includono la verniciatura a polvere, la conversione cromata e la sabbiatura. La scelta dipende dall'ambiente operativo, dai requisiti estetici e dalle esigenze di prestazione termica.
In che modo la planarità influisce sulle prestazioni termiche del dissipatore di calore?
La planarità influisce direttamente sulla resistenza termica di contatto all'interfaccia del componente. Una base non planare crea interstizi d'aria che agiscono come isolanti termici, aumentando la temperatura di giunzione e riducendo la durata del componente. La lavorazione CNC raggiunge una planarità della base di 0,01 mm o migliore, garantendo prestazioni ottimali dell'interfaccia termica.
I dissipatori di calore lavorati a CNC possono includere caratteristiche di montaggio integrate?
Sì. La lavorazione CNC consente l'integrazione di svasature, fori filettati, tasche incassate per materiali di interfaccia termica e perni di allineamento—il tutto in un'unica configurazione. Questa integrazione riduce le operazioni secondarie, migliora l'affidabilità e riduce i costi di assemblaggio.
Qual è il tempo di consegna tipico per dissipatori di calore in alluminio personalizzati lavorati a CNC?
I tempi di consegna variano in base alla complessità, alla quantità e al carico attuale dell'officina. Per i prototipi, sono comuni tempi di consegna di 1-2 settimane. Per le quantità di produzione, prevedere 3-4 settimane per attrezzature, configurazione e lavorazione. Jucheng Precision offre servizi accelerati per progetti urgenti.
Prendere la decisione giusta per le vostre esigenze di gestione termica
Il percorso verso una gestione termica efficace inizia con la comprensione dei vostri requisiti e vincoli. Iniziate definendo il carico termico, l'ambiente operativo e l'ingombro fisico. Poi valutate se i dissipatori di calore standard estrusi o pressofusi possono soddisfare le vostre esigenze, o se i vantaggi prestazionali di lavorazione di dissipatori di calore in alluminio giustificare il costo aggiuntivo.
Per applicazioni che richiedono alte prestazioni, tolleranze strette o geometrie complesse, la lavorazione CNC non è solo un'opzione: è l'unico percorso praticabile. La chiave è collaborare con un fornitore che comprenda le sfumature della lavorazione dei dissipatori di calore e che possa fornire una guida progettuale che bilanci le prestazioni termiche con la producibilità.
Jucheng Precision offre la profondità tecnica, la capacità produttiva e i sistemi di qualità necessari per supportare i progetti dalla prototipazione alla produzione. Grazie alla competenza nella lavorazione a 5 assi, nello skiving e nella pressofusione, Jucheng offre una soluzione completa per i componenti di gestione termica. L'impegno dell'azienda nel fornire feedback di design-for-manufacturability e in un rigoroso controllo qualità garantisce che i vostri dissipatori di calore funzionino come specificato, nei tempi e nel budget previsti.
La vostra sfida di gestione termica ha una soluzione. La domanda è se siete pronti ad affrontarla con la precisione e la competenza che l'applicazione richiede.