
Vous avez conçu un assemblage électronique puissant—peut-être une alimentation haute densité, un module de station de base 5G ou une carte accélératrice d'IA. Les chiffres de performance sont excellents sur le papier. Mais lorsque vous lancez la première simulation thermique, vous voyez immédiatement le problème : la température de jonction de vos composants critiques flirte avec la zone de danger. Vous avez besoin d'une solution de refroidissement, et vite. C'est là que usinage de dissipateurs thermiques en aluminium entre en jeu—non pas comme un service banal, mais comme une décision d'ingénierie stratégique qui peut faire ou défaire la fiabilité de votre produit.
La gestion thermique est le partenaire silencieux de toute réussite électronique. Les composants génèrent de la chaleur ; la chaleur dégrade les performances ; la dégradation des performances entraîne des défaillances sur le terrain. Le cycle est prévisible et impitoyable. Les ingénieurs des secteurs de l'électronique de puissance, des télécommunications, de l'automobile et de l'informatique font face à cette réalité au quotidien. La question n'est pas de savoir si vous avez besoin d'un dissipateur thermique—mais si vous pouvez en obtenir un qui fonctionne réellement dans le cadre de vos contraintes mécaniques, thermiques et budgétaires.
Ce guide parcourt les défis concrets de usinage de dissipateurs thermiques en aluminium, les décisions de fabrication qui séparent un refroidissement efficace d'un effort gaspillé, et comment s'associer à un fournisseur d'usinage de précision qui comprend les enjeux. Que vous prototypiez un nouveau produit ou passiez à l'échelle de la production, les informations ici pourraient vous faire économiser des mois de temps de développement et des milliers de dollars en reprises.
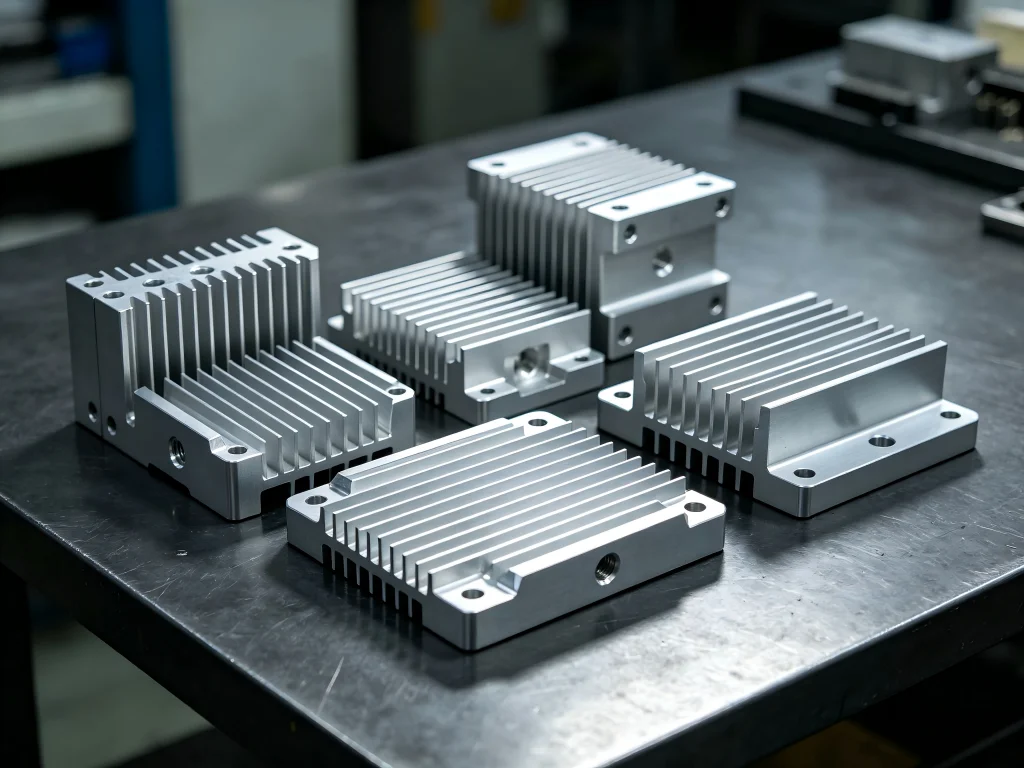
Le vrai problème : pourquoi les dissipateurs thermiques standard échouent souvent
L'industrie électronique a un secret honteux : de nombreuses défaillances de gestion thermique remontent à des hypothèses faites lors de la phase de spécification. Les ingénieurs consultent un catalogue, trouvent un dissipateur thermique qui semble correspondre à leurs exigences de dissipation de puissance, et commandent des échantillons. Les échantillons arrivent, ils sont fixés, et les tests initiaux semblent prometteurs. Puis la production monte en cadence, les tolérances évoluent, et les performances thermiques qui fonctionnaient en laboratoire deviennent marginales sur le terrain.
Qu'est-ce qui a mal tourné ? La réponse réside souvent dans l'écart entre ce qu'un dissipateur thermique extrudé ou moulé sous pression standard peut offrir et ce que votre application spécifique exige réellement. Les profilés extrudés sont économiques pour les grands volumes, mais ils imposent des contraintes géométriques qui limitent la densité d'ailettes et le rapport d'aspect. Le moulage sous pression offre des formes complexes mais introduit de la porosité et des défis de finition de surface qui affectent les performances de l'interface thermique. Aucune de ces méthodes n'offre la liberté de conception nécessaire pour optimiser selon vos schémas de flux d'air uniques, vos contraintes de montage ou la disposition de vos composants.
C'est le problème que l'usinage de précision usinage de dissipateurs thermiques en aluminium résout. En partant d'un bloc plein d'aluminium et en retirant la matière là où elle n'est pas nécessaire, l'usinage CNC offre des géométries que les extrusions et les pièces moulées ne peuvent pas reproduire. Le compromis ? Un coût unitaire plus élevé, mais des performances thermiques nettement meilleures, des tolérances plus serrées et la capacité d'itérer rapidement sur les conceptions.
Comprendre l'usinage des dissipateurs thermiques en aluminium : bien plus que couper du métal
À la base, usinage de dissipateurs thermiques en aluminium est un procédé de fabrication soustractif. Un bloc plein d'aluminium—généralement en alliage 6061 ou 6063—est fixé dans une machine CNC, et des outils de coupe rotatifs retirent la matière pour créer la structure d'ailettes, la plaque de base et les caractéristiques de montage. Le procédé semble simple, mais son exécution exige une expertise approfondie en stratégie de trajectoire d'outil, gestion du liquide de refroidissement et maintien de la pièce.
Le parcours du modèle CAO au dissipateur thermique fini implique plusieurs étapes critiques. D'abord, un programmeur FAO traduit votre conception 3D en code G—le langage qui indique à la machine où se déplacer, à quelle vitesse et avec quel outil. Pour un dissipateur thermique avec des ailettes profondes et étroites, le programmeur doit décider de la sélection des outils, des vitesses de coupe et de la séquence d'usinage afin d'éviter la déflexion de l'outil et le broutement. C'est là que l'expérience distingue un fournisseur fiable de celui qui produit de la ferraille.
Vient ensuite la préparation : fixer le bloc brut, établir le zéro pièce et charger les outils dans le changeur de la machine. Une erreur d'une fraction de millimètre à ce stade se propage dans chaque opération suivante. La phase de coupe proprement dite est une séquence soigneusement orchestrée de passes d'ébauche, de semi-finition et de finition. Le liquide de refroidissement inonde la zone de coupe pour gérer la température et évacuer les copeaux loin de l'outil.
Le résultat est un dissipateur thermique dont les ailettes sont droites, parallèles et dimensionnellement précises—des caractéristiques qui se traduisent directement par des performances thermiques constantes.
Sélection des matériaux : aluminium vs cuivre et choix d'alliages
Le matériau que vous choisissez pour votre dissipateur thermique influence tout, de la conductivité thermique à l'usinabilité en passant par le coût. L'aluminium domine le paysage de la gestion thermique pour de bonnes raisons : il offre un excellent équilibre entre performances thermiques, poids et fabricabilité.
Au sein de la famille des aluminiums, les 6061-T6 et 6063-T5 sont les choix les plus courants pour usinage de dissipateurs thermiques en aluminium. Le 6061 offre une résistance légèrement supérieure et est plus tolérant lors de l'usinage, tandis que le 6063 offre un meilleur état de surface et est souvent préféré pour les profilés extrudés qui reçoivent un usinage secondaire. Les deux alliages offrent une conductivité thermique de l'ordre de 167-200 W/m·K—suffisante pour la grande majorité des applications de refroidissement électronique.
Le cuivre, avec sa conductivité thermique d'environ 400 W/m·K, surpasse l'aluminium en transfert thermique absolu. Cependant, le cuivre est nettement plus lourd, plus coûteux et plus difficile à usiner. L'adhérence des outils et la formation de bavures sont des problèmes courants qui augmentent les coûts de production et les temps de cycle. Pour les applications où le poids n'est pas une préoccupation et où chaque degré de performance thermique compte—comme les amplificateurs RF haut de gamme ou les boîtiers de diodes laser—le cuivre peut justifier le surcoût. Pour la plupart des applications commerciales et industrielles, l'aluminium reste le choix pratique.
Le tableau ci-dessous résume les principales différences entre l'aluminium et le cuivre pour les applications de dissipateurs thermiques :
| Propriété | Aluminium (6061/6063) | Cuivre (C101/C110) |
|---|---|---|
| Conductivité thermique (W/m·K) | 167–200 | ~400 |
| Densité (g/cm³) | 2.7 | 8.9 |
| Coût relatif | Faible | Élevée |
| Usinabilité | Excellent | Modérée (adhérence des outils, bavures) |
| Épaisseur minimale des ailettes | ≥ 0,8 mm | ≥ 1,0 mm |
| Espacement minimal des ailettes | ≥ 1,5 mm | ≥ 1,8 mm |
| Rapport d'aspect maximal (H/D) | ≤ 6:1 | ≤ 4:1 |
Source des données : Guide DFM de RapidDirect
Conception pour la fabricabilité : les paramètres qui comptent
La conception de dissipateur thermique la plus efficace sur le plan thermique ne vaut rien si elle ne peut pas être fabriquée de manière fiable et rentable. La conception pour la fabricabilité (DFM) est la discipline qui comble l'écart entre la simulation thermique et la réalité de la production. Pour usinage de dissipateurs thermiques en aluminium, plusieurs paramètres méritent une attention particulière.
Épaisseur et espacement des ailettes
Les ailettes augmentent la surface d'échange, et la surface d'échange favorise le transfert de chaleur par convection. Mais des ailettes trop fines fléchissent sous les efforts de coupe, produisant des surfaces coniques ou ondulées qui réduisent la surface de contact effective. Des ailettes trop rapprochées retiennent les copeaux pendant l'usinage et restreignent le flux d'air en fonctionnement. Le consensus du secteur recommande une épaisseur minimale d'ailette de 0,8 mm pour l'aluminium et de 1,0 mm pour le cuivre, avec un espacement minimal de 1,5 mm et 1,8 mm respectivement.
Ce ne sont pas des chiffres arbitraires : ils reflètent les limites physiques des diamètres d'outils de coupe, de l'évacuation des copeaux et du comportement des matériaux sous charge. Les conceptions qui descendent sous ces seuils sont possibles, mais nécessitent un outillage spécialisé, des vitesses d'avance plus lentes et des coûts nettement plus élevés.
La contrainte du rapport d'aspect
Le rapport d'aspect — hauteur d'ailette divisée par épaisseur d'ailette — est peut-être le paramètre DFM le plus important pour usinage de dissipateurs thermiques en aluminium. Une ailette de 10 mm de haut et de 1 mm d'épaisseur a un rapport d'aspect de 10:1. À ce rapport, l'ailette se comporte comme un diapason lorsque l'outil de coupe entre en contact. L'outil fléchit, l'ailette vibre et l'état de surface obtenu est rugueux ou conique.
Pour l'aluminium, le rapport d'aspect maximal pratique est d'environ 6:1. Dépasser ce rapport ne rend pas l'usinage impossible—cela le rend coûteux, lent et imprévisible. Si votre analyse thermique exige des ailettes plus hautes que ce que cette contrainte permet, envisagez une conception hybride : commencez par une structure à ailettes extrudées ou rabotées et finissez les surfaces critiques par usinage CNC.
Planéité de surface et interface thermique
La planéité de la base du dissipateur thermique est souvent négligée dans les premières phases de conception, alors qu'elle affecte directement la résistance thermique à l'interface du composant. Une base qui n'est pas plane crée des entretoises d'air qui agissent comme des isolants thermiques. Dans les applications à haute puissance, ces entretoises peuvent augmenter les températures de jonction de 10°C ou plus—suffisamment pour réduire de moitié la durée de vie du composant.
L'usinage CNC offre une planéité de base que les profilés extrudés et les pièces coulées ne peuvent égaler. Avec un maintien en position approprié et une stratégie de trajectoire d'outil adéquate, une planéité de surface de 0,01 mm ou mieux est réalisable. Cette précision garantit que les matériaux d'interface thermique—qu'il s'agisse de pâte thermique, de pads ou de composés à changement de phase—fonctionnent comme spécifié.
Méthodes de fabrication : comparaison des dissipateurs thermiques rabotés, extrudés et usinés
Le marché de la gestion thermique propose plusieurs approches de fabrication, chacune avec des avantages et des limites distincts. Comprendre ces différences vous aide à prendre des décisions éclairées sur la méthode adaptée à votre application.
Les dissipateurs thermiques extrudés sont l'option la plus économique pour la production en grande série. L'aluminium fondu est forcé à travers une filière, créant un profil continu qui est coupé à longueur. Le procédé est rapide et économe en matière, mais il impose des contraintes géométriques : l'épaisseur des ailettes, l'espacement et le rapport d'aspect sont limités par la conception de la filière d'extrusion. Les caractéristiques complexes comme les trous de montage ou les motifs d'ailettes non uniformes nécessitent un usinage secondaire.
Les dissipateurs thermiques rabotés sont produits en taillant des ailettes directement dans un bloc massif à l'aide d'un outil de coupe spécialisé. Les ailettes restent solidairement connectées à la base, éliminant la résistance d'interface thermique qui affecte les assemblages à ailettes collées. Le rabotage permet d'obtenir des densités d'ailettes plus élevées et des ailettes plus fines que l'extrusion, sans coûts d'outillage élevés. Cependant, le rabotage est sensible à la direction et peut ne pas convenir à toutes les géométries.
Les dissipateurs thermiques usinés CNC offrent la plus grande liberté de conception. Avec le fraisage 3 axes ou 5 axes, vous pouvez créer des sections transversales non constantes, des ailettes multidirectionnelles et des caractéristiques de montage intégrées. Le procédé permet une itération rapide et une production en petite série sans investissement d'outillage. Le compromis est un coût unitaire plus élevé par rapport à l'extrusion—une prime justifiée lorsque la performance, la précision ou la personnalisation l'emportent sur la sensibilité au coût.
Pour de nombreuses applications, une approche hybride fonctionne le mieux : commencez par un profil extrudé ou raboté pour établir la géométrie des ailettes, puis finissez les surfaces critiques et ajoutez les caractéristiques de montage par usinage CNC. Cette stratégie équilibre coût et performance tout en maintenant la flexibilité de conception.
Applications concrètes : où l'usinage des dissipateurs thermiques en aluminium fait la différence
La demande de dissipateurs thermiques usinés de précision s'étend à de multiples industries, chacune avec des défis thermiques et des exigences de performance uniques. Comprendre ces applications aide à contextualiser la valeur de usinage de dissipateurs thermiques en aluminium.
Électronique de puissance et entraînements industriels
Les modules IGBT, les MOSFET et les diodes de puissance génèrent une chaleur importante en fonctionnement. Dans les entraînements industriels et les onduleurs, ces composants sont souvent montés sur de grandes semelles qui doivent conserver leur planéité sur de larges plages de température. L'usinage CNC offre la planéité et le parallélisme requis pour un contact thermique fiable. Les conceptions à ailettes profondes, courantes dans ce secteur, bénéficient de la précision qu'apporte l'usinage : les profilés extrudés nécessitent souvent un usinage secondaire pour atteindre la qualité de surface nécessaire.
Télécommunications et infrastructure 5G
Les stations de base 5G et les unités radio distantes fonctionnent en extérieur, où les températures ambiantes peuvent dépasser 50 °C. La gestion thermique n'est pas une option : c'est une exigence de survie. Les dissipateurs thermiques usinés CNC pour les applications télécom présentent souvent des motifs d'ailettes complexes optimisés pour la convection naturelle, avec des éléments de fixation adaptés aux boîtiers étanches et à l'étanchéité aux intempéries.
Calcul haute performance et accélérateurs d'IA
Les GPU de centres de données et les accélérateurs d'IA repoussent les limites de la densité de puissance. Les dissipateurs thermiques de ces composants doivent évacuer des centaines de watts sur une empreinte compacte. L'usinage CNC permet des géométries d'ailettes qui maximisent la surface dans le volume disponible, souvent avec des caloducs ou des chambres à vapeur intégrés pour améliorer les performances.
Électronique automobile
Les systèmes de gestion de batterie, les chargeurs embarqués et les contrôleurs moteur des véhicules électriques exigent tous une gestion thermique robuste. L'environnement automobile ajoute des vibrations, des cycles thermiques et des contraintes d'espace au défi. Les dissipateurs thermiques usinés CNC pour applications automobiles doivent concilier performance thermique, durabilité mécanique et considérations de poids.
Drones et aérospatial
Les véhicules aériens sans pilote posent un défi thermique unique : une forte densité de puissance sur une plateforme sensible au poids. Chaque gramme de masse de dissipateur réduit la capacité d'emport ou l'endurance de vol. L'usinage de précision permet aux ingénieurs d'optimiser la densité et la géométrie des ailettes pour les flux d'air spécifiques rencontrés en vol, maximisant le refroidissement par unité de poids.
Défis courants dans l'usinage des dissipateurs thermiques en aluminium
Même avec une conception soignée et un équipement performant, usinage de dissipateurs thermiques en aluminium présente des défis qui peuvent perturber les calendriers de production et gonfler les coûts. La connaissance de ces problèmes vous aide à anticiper les difficultés et à collaborer avec votre fournisseur pour les atténuer.
Déflexion d'outil et broutement
L'usinage de canaux d'ailettes profonds nécessite des outils longs et fins. Ces outils se déforment sous les efforts de coupe, produisant des ailettes coniques ou un mauvais état de surface. La solution consiste à choisir soigneusement la géométrie de l'outil, à adopter des avances prudentes et à planifier stratégiquement les trajectoires d'outil afin de minimiser l'engagement radial. Certains ateliers utilisent des porte-outils spécialisés dotés de fonctions d'amortissement des vibrations pour prolonger la durée de vie des outils et améliorer la qualité de surface.
Génération de chaleur et évacuation des copeaux
L'usinage de l'aluminium génère une chaleur importante dans la zone de coupe. Sans liquide de refroidissement adéquat, cette chaleur ramollit le matériau et favorise l'arête rapportée sur l'outil de coupe. Les copeaux non évacués de la zone de coupe peuvent se souder à l'outil ou être recoupés, endommageant l'état de surface. Le refroidissement par inondation à haute pression, dirigé précisément sur la zone de coupe, est la solution standard pour l'usinage de rainures profondes des dissipateurs thermiques en aluminium.
Relaxation des contraintes et stabilité dimensionnelle
Les profilés extrudés et les tôles laminées en aluminium contiennent des contraintes internes issues du processus de formage. Lorsque la matière est enlevée pendant l'usinage, ces contraintes se redistribuent, provoquant la déformation de la pièce. Pour les dissipateurs thermiques soumis à des exigences de planéité strictes, cette déformation peut être catastrophique. Les machinistes expérimentés utilisent des techniques telles que l'ébauche, la relaxation des contraintes et la finition en séquence pour maîtriser la stabilité dimensionnelle.
Formation de bavures et qualité des arêtes
L'aluminium est ductile, et les outils de coupe peuvent produire des bavures aux arêtes des formes usinées. Ces bavures gênent l'assemblage, endommagent les matériaux d'interface thermique et nuisent à l'aspect esthétique. Les opérations d'ébavurage ajoutent des coûts et du temps de cycle. La meilleure approche est préventive : outils affûtés, paramètres de coupe appropriés et trajectoires d'outil minimisant la formation de bavures dès la conception.
Choisir un partenaire pour l'usinage de dissipateurs thermiques en aluminium
Tous les ateliers CNC ne sont pas équipés pour répondre aux exigences de l'usinage de dissipateurs thermiques. La combinaison de tolérances serrées, de cavités profondes et d'un comportement de matériau difficile exige des connaissances et un équipement spécialisés. Lors de l'évaluation de partenaires potentiels, tenez compte des facteurs suivants.
Capacité de l’équipement
L'usinage d'ailettes profondes nécessite des machines dotées d'une vitesse de broche, d'une rigidité et d'une capacité de changement d'outil suffisantes. Les centres d'usinage cinq axes offrent la flexibilité d'aborder la pièce sous plusieurs angles, réduisant les montages et améliorant la précision. Recherchez un atelier disposant d'un parc de machines CNC modernes et d'un historique de production de composants de gestion thermique.
Expertise en programmation
La compétence du programmeur CFA influence directement la qualité des pièces et le temps de cycle. Un programmeur expérimenté sait optimiser les trajectoires d'outil pour l'usinage de rainures profondes, sélectionner les paramètres de coupe appropriés et anticiper les déformations liées aux contraintes. Interrogez les fournisseurs potentiels sur leur approche de la programmation des dissipateurs thermiques et demandez des exemples de travaux similaires.
Systèmes qualité et inspection
La performance thermique dépend de la précision dimensionnelle. Un fournisseur compétent maintient des systèmes qualité rigoureux, incluant l'inspection en cours de fabrication et la vérification finale au moyen de machines à mesurer tridimensionnelles (MMT). La certification ISO 9001 est un prérequis ; l'IATF 16949 pour l'automobile ou l'AS9100 pour l'aérospatiale indiquent des normes plus élevées.
Approvisionnement en matériaux et traçabilité
Les alliages d'aluminium varient en composition et en traitement thermique, et ces variations affectent l'usinabilité et la performance thermique. Un fournisseur fiable s'approvisionne en matière auprès de fonderies établies et assure la traçabilité du stock brut à la pièce finie. Cette traçabilité est essentielle pour les industries réglementées et pour le dépannage des problèmes de qualité.
Pourquoi Jucheng Precision se démarque dans l'usinage de dissipateurs thermiques en aluminium
Jucheng Precision opère à l'intersection de la capacité technique et de l'orientation client. Avec une installation de 8 000 pieds carrés au cœur du pôle de fabrication de précision de Shenzhen et un parc de 25 machines CNC cinq axes de haute précision, Jucheng apporte une capacité à l'échelle industrielle à des projets de toute complexité. Mais l'échelle seule ne raconte pas toute l'histoire.
Ce qui distingue Jucheng, c'est l'intégration des disciplines de fabrication sous un même toit. De la conception des moules et de l'analyse d'écoulement pour la coulée sous pression à l'usinage CNC post-coulée et à la finition de surface, Jucheng gère l'ensemble du cycle de vie des composants de gestion thermique. Cette intégration verticale élimine les maux de tête de coordination et les risques qualité qui surviennent lorsque plusieurs fournisseurs interviennent à différentes étapes de la production.
L'équipe d'ingénierie de Jucheng apporte une expertise approfondie en usinage de dissipateurs thermiques en aluminium, avec une force particulière dans le micro-fraisage, le skiving et l'usinage 5 axes. Les systèmes qualité de l'entreprise incluent une inspection à 100% des dimensions critiques avec des MMT avancées, garantissant que chaque pièce est conforme aux spécifications. Pour les clients des secteurs de l'aérospatiale, de l'automobile et des dispositifs médicaux, Jucheng maintient les certifications et la documentation requises pour la conformité réglementaire.
Peut-être plus important encore, Jucheng aborde chaque projet comme un partenariat. L'équipe d'ingénierie fournit des retours de conception pour la fabricabilité dès le début du cycle de développement, identifiant les problèmes potentiels avant qu'ils ne deviennent coûteux. Cette approche proactive réduit le temps de développement, minimise les rebuts et garantit que le produit final fonctionne comme prévu.
Les capacités de Jucheng s'étendent au-delà de l'usinage CNC pur pour inclure la coulée sous pression d'aluminium avec des machines à chambre froide de 200 à 2 500 tonnes. Pour la production à grand volume de dissipateurs thermiques, cette capacité de coulée offre une alternative rentable à l'usinage dans la masse, avec un usinage CNC post-coulée appliqué uniquement là où la précision est requise.
Questions fréquemment posées sur l'usinage des dissipateurs thermiques en aluminium
Quel est le meilleur alliage d'aluminium pour les dissipateurs thermiques usinés par CNC ?
Le 6061-T6 et le 6063-T5 sont les alliages les plus largement utilisés pour usinage de dissipateurs thermiques en aluminium. Le 6061 offre une bonne résistance et une bonne usinabilité, tandis que le 6063 fournit un état de surface supérieur et est souvent préféré pour les profilés extrudés qui reçoivent un usinage secondaire. Les deux alliages offrent une conductivité thermique dans la plage de 167-200 W/m·K, adaptée à la plupart des applications de refroidissement électronique.
Quelle est l'épaisseur minimale des ailettes en aluminium usinées par CNC ?
L'épaisseur minimale pratique des ailettes en aluminium usinées par CNC est d'environ 0,8 mm. En dessous de cette épaisseur, la déflexion de l'outil et les vibrations deviennent importantes, entraînant un mauvais état de surface, des ailettes coniques ou une casse. Obtenir des ailettes plus fines est possible avec un outillage spécialisé et des avances plus lentes, mais le coût augmente considérablement.
Quel est le rapport d'aspect maximal pour les ailettes en aluminium usinées par CNC ?
Le rapport d'aspect maximal standard de l'industrie — hauteur d'ailette divisée par épaisseur d'ailette — est de 6:1 pour l'aluminium. Dépasser ce rapport nécessite des outils plus longs et plus flexibles, sujets à la déflexion et au broutement. Si votre analyse thermique exige des rapports d'aspect plus élevés, envisagez une conception hybride combinant l'extrusion ou le skiving avec la finition CNC.
Comment l'usinage CNC se compare-t-il à l'extrusion pour la production de dissipateurs thermiques ?
L'extrusion est plus économique pour les grands volumes et les géométries simples, mais elle impose des contraintes sur l'épaisseur, l'espacement et le rapport d'aspect des ailettes. L'usinage CNC offre une plus grande liberté de conception, des tolérances plus serrées et la capacité de produire des géométries complexes qui ne peuvent pas être extrudées. Le choix dépend de vos exigences de performance, de votre volume de production et de votre budget.
Quels sont les finitions de surface disponibles pour les dissipateurs thermiques en aluminium usinés par CNC ?
Les finitions de surface courantes comprennent l'anodisation (incolore, noire ou colorée), qui améliore la résistance à la corrosion et le rayonnement thermique. D'autres options incluent le revêtement en poudre, la conversion au chromate et le grenaillage. Le choix dépend de l'environnement d'exploitation, des exigences esthétiques et des besoins de performance thermique.
Comment la planéité affecte-t-elle la performance thermique du dissipateur thermique ?
La planéité influe directement sur la résistance thermique de contact à l'interface du composant. Une base non plane crée des vides d'air qui agissent comme des isolants thermiques, augmentant la température de jonction et réduisant la durée de vie du composant. L'usinage CNC permet d'atteindre une planéité de base de 0,01 mm ou mieux, garantissant une performance optimale de l'interface thermique.
Les dissipateurs thermiques usinés par CNC peuvent-ils inclure des fonctions de montage intégrées ?
Oui. L'usinage CNC permet l'intégration de lamages, de trous taraudés, de poches en creux pour les matériaux d'interface thermique et de goupilles d'alignement, le tout en un seul montage. Cette intégration réduit les opérations secondaires, améliore la fiabilité et diminue les coûts d'assemblage.
Quel est le délai de livraison typique pour des dissipateurs thermiques en aluminium usinés par CNC sur mesure ?
Les délais de livraison varient selon la complexité, la quantité et la charge actuelle de l'atelier. Pour les prototypes, des délais de 1 à 2 semaines sont courants. Pour les quantités de production, prévoyez 3 à 4 semaines pour l'outillage, la mise en place et l'usinage. Jucheng Precision propose des services accélérés pour les projets urgents.
Prendre la bonne décision pour vos besoins de gestion thermique
La voie vers une gestion thermique efficace commence par la compréhension de vos exigences et contraintes. Commencez par définir la charge thermique, l'environnement d'exploitation et l'enveloppe physique. Évaluez ensuite si les dissipateurs thermiques standard extrudés ou coulés sous pression peuvent répondre à vos besoins, ou si les avantages de performance de usinage de dissipateurs thermiques en aluminium justifient le coût supplémentaire.
Pour les applications exigeant des performances élevées, des tolérances serrées ou des géométries complexes, l'usinage CNC n'est pas seulement une option : c'est la seule voie viable. La clé est de s'associer à un fournisseur qui comprend les nuances de l'usinage des dissipateurs thermiques et peut fournir des conseils de conception équilibrant performance thermique et fabricabilité.
Jucheng Precision apporte la profondeur technique, la capacité de fabrication et les systèmes de qualité nécessaires pour accompagner les projets, du prototypage à la production. Forte d'une expertise en usinage 5 axes, en skiving et en coulée sous pression, Jucheng offre une solution complète pour les composants de gestion thermique. L'engagement de l'entreprise envers les retours de conception pour la fabricabilité et un contrôle qualité rigoureux garantit que vos dissipateurs thermiques fonctionnent comme spécifié, dans les délais et le budget.
Votre défi de gestion thermique a une solution. La question est de savoir si vous êtes prêt à la poursuivre avec la précision et l'expertise que l'application exige.