
Você projetou um conjunto eletrônico potente — talvez uma fonte de alimentação de alta densidade, um módulo de estação base 5G ou uma placa aceleradora de IA. Os números de desempenho parecem excelentes no papel. Mas quando você executa a primeira simulação térmica, vê o problema imediatamente: a temperatura de junção dos seus componentes críticos está flertando com a zona de perigo. Você precisa de uma solução de resfriamento, e precisa dela rápido. É aqui que usinagem de dissipador de calor de alumínio entra em cena — não como um serviço de commodity, mas como uma decisão estratégica de engenharia que pode fazer ou quebrar a confiabilidade do seu produto.
A gestão térmica é o parceiro silencioso em toda história de sucesso da eletrônica. Os componentes geram calor; o calor degrada o desempenho; a degradação do desempenho leva a falhas em campo. O ciclo é previsível e implacável. Engenheiros das indústrias de eletrônica de potência, telecomunicações, automotiva e computação enfrentam essa realidade diariamente. A questão não é se você precisa de um dissipador de calor — é se você consegue um que realmente funcione dentro das suas restrições mecânicas, térmicas e orçamentárias.
Este guia percorre os desafios do mundo real da usinagem de dissipador de calor de alumínio, as decisões de fabricação que separam o resfriamento eficaz do esforço desperdiçado, e como fazer parceria com um fornecedor de usinagem de precisão que entende os riscos. Seja você prototipando um novo produto ou escalando para produção, os insights aqui podem economizar meses de tempo de desenvolvimento e milhares de dólares em retrabalho.
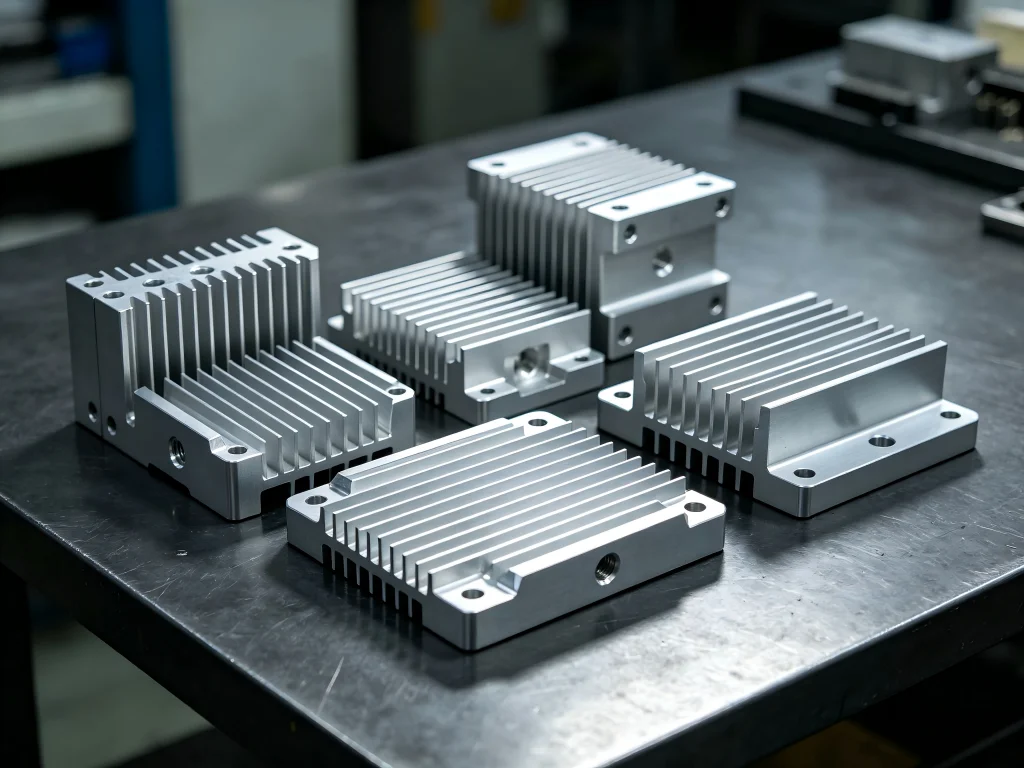
O problema real: por que dissipadores de calor prontos para uso frequentemente falham
A indústria eletrônica tem um segredo sujo: muitas falhas de gestão térmica remontam a suposições feitas durante a fase de especificação. Os engenheiros consultam um catálogo, encontram um dissipador de calor que parece corresponder aos seus requisitos de dissipação de potência e encomendam amostras. As amostras chegam, são fixadas e os testes iniciais parecem promissores. Então a produção aumenta, as tolerâncias mudam e o desempenho térmico que funcionava no laboratório torna-se marginal em campo.
O que deu errado? A resposta muitas vezes está na lacuna entre o que um dissipador de calor extrudado ou fundido sob pressão padrão pode oferecer e o que sua aplicação específica realmente exige. As extrusões são econômicas para altos volumes, mas impõem restrições geométricas que limitam a densidade de aletas e a razão de aspecto. A fundição sob pressão oferece formas complexas, mas introduz porosidade e desafios de acabamento superficial que afetam o desempenho da interface térmica. Nenhum dos métodos proporciona a liberdade de projeto para otimizar seus padrões de fluxo de ar exclusivos, restrições de montagem ou layout de componentes.
Este é o problema que a usinagem de dissipador de calor de alumínio de precisão resolve. Ao começar com um bloco maciço de alumínio e remover material onde ele não é necessário, a usinagem CNC entrega geometrias que extrusões e fundições não conseguem replicar. A contrapartida? Custo unitário mais alto, mas desempenho térmico significativamente melhor, tolerâncias mais apertadas e a capacidade de iterar projetos rapidamente.
Entendendo a usinagem de dissipador de calor de alumínio: mais do que apenas cortar metal
Em sua essência, usinagem de dissipador de calor de alumínio é um processo de fabricação subtrativo. Um bloco maciço de alumínio — tipicamente liga 6061 ou 6063 — é fixado em uma máquina CNC, e ferramentas de corte rotativas removem material para criar a estrutura de aletas, a placa base e os recursos de montagem. O processo parece simples, mas a execução exige profunda expertise em estratégia de trajetória de ferramenta, gestão de refrigerante e fixação da peça.
O caminho do modelo CAD ao dissipador de calor acabado envolve várias etapas críticas. Primeiro, um programador CAM traduz seu projeto 3D em código G — a linguagem que diz à máquina para onde se mover, com que rapidez e com qual ferramenta. Para um dissipador de calor com aletas profundas e estreitas, o programador deve decidir sobre a seleção de ferramentas, velocidades de corte e sequência de usinagem para evitar deflexão da ferramenta e vibração. É aqui que a experiência separa um fornecedor confiável daquele que produz sucata.
Em seguida vem a configuração: fixar o bloco bruto, estabelecer o zero da peça e carregar as ferramentas no trocador da máquina. Um erro de uma fração de milímetro nesta etapa se propaga por todas as operações subsequentes. A fase real de corte é uma sequência cuidadosamente orquestrada de passes de desbaste, semiacabamento e cortes de acabamento. O refrigerante inunda a zona de corte para gerenciar a temperatura e lavar as cavacas para longe da ferramenta.
O resultado é um dissipador de calor com aletas retas, paralelas e dimensionalmente precisas — características que se traduzem diretamente em desempenho térmico consistente.
Seleção de Material: Alumínio vs. Cobre e Escolhas de Ligas
O material que você escolhe para o seu dissipador de calor influencia tudo, desde a condutividade térmica até a usinabilidade e o custo. O alumínio domina o cenário de gerenciamento térmico por um bom motivo: ele oferece um excelente equilíbrio entre desempenho térmico, peso e fabricabilidade.
Dentro da família do alumínio, o 6061-T6 e o 6063-T5 são as escolhas mais comuns para usinagem de dissipador de calor de alumínio. O 6061 proporciona resistência ligeiramente maior e é mais tolerante durante a usinagem, enquanto o 6063 oferece melhor acabamento superficial e é frequentemente preferido para perfis extrudados que recebem usinagem secundária. Ambas as ligas apresentam condutividade térmica na faixa de 167-200 W/m·K — suficiente para a grande maioria das aplicações de resfriamento de eletrônicos.
O cobre, com sua condutividade térmica de aproximadamente 400 W/m·K, supera o alumínio em transferência de calor absoluta. No entanto, o cobre é significativamente mais pesado, mais caro e mais desafiador de usinar. A aderência de ferramentas e a formação de rebarbas são problemas comuns que aumentam os custos de produção e os tempos de ciclo. Para aplicações em que o peso não é uma preocupação e cada grau de desempenho térmico importa — como amplificadores de RF de alto desempenho ou encapsulamentos de diodos laser — o cobre pode valer o custo adicional. Para a maioria das aplicações comerciais e industriais, o alumínio continua sendo a escolha prática.
A tabela abaixo resume as principais diferenças entre alumínio e cobre para aplicações de dissipadores de calor:
| Propriedade | Alumínio (6061/6063) | Cobre (C101/C110) |
|---|---|---|
| Condutividade Térmica (W/m·K) | 167–200 | ~400 |
| Densidade (g/cm³) | 2.7 | 8.9 |
| Custo Relativo | Baixa | Alta |
| Usinabilidade | Excelente | Moderada (aderência de ferramenta, rebarbas) |
| Espessura Mínima da Aleta | ≥ 0,8 mm | ≥ 1,0 mm |
| Espaçamento Mínimo entre Aletas | ≥ 1,5 mm | ≥ 1,8 mm |
| Proporção Máxima (A/L) | ≤ 6:1 | ≤ 4:1 |
Fonte de dados: Guia DFM da RapidDirect
Design para Fabricação: Os Parâmetros Que Importam
O projeto de dissipador de calor termicamente mais eficiente é inútil se não puder ser fabricado de forma confiável e econômica. O design para fabricação (DFM) é a disciplina que faz a ponte entre a simulação térmica e a realidade da produção. Para usinagem de dissipador de calor de alumínio, vários parâmetros merecem atenção especial.
Espessura e Espaçamento das Aletas
As aletas aumentam a área de superfície, e a área de superfície impulsiona a transferência de calor por convecção. Mas aletas muito finas se deformam sob as forças de corte, produzindo superfícies cônicas ou onduladas que reduzem a área de contato efetiva. Aletas muito próximas retêm cavacos durante a usinagem e restringem o fluxo de ar durante a operação. O consenso do setor recomenda uma espessura mínima de aleta de 0,8 mm para alumínio e 1,0 mm para cobre, com espaçamento mínimo de 1,5 mm e 1,8 mm, respectivamente.
Estes não são números arbitrários—eles refletem os limites físicos dos diâmetros das ferramentas de corte, da evacuação de cavacos e do comportamento do material sob carga. Projetos que ultrapassam esses limites são possíveis, mas exigem ferramentas especializadas, taxas de avanço mais lentas e custos significativamente mais altos.
A Restrição da Proporção de Aspecto
A proporção de aspecto—altura da aleta dividida pela espessura da aleta—é talvez o parâmetro DFM mais importante para usinagem de dissipador de calor de alumínio. Uma aleta de 10 mm de altura e 1 mm de espessura tem uma proporção de aspecto de 10:1. Nessa proporção, a aleta age como um diapasão quando a ferramenta de corte entra em contato. A ferramenta se deforma, a aleta vibra e o acabamento superficial resultante é rugoso ou cônico.
Para o alumínio, a razão de aspecto máxima prática é de aproximadamente 6:1. Exceder essa proporção não torna a usinagem impossível — torna-a cara, lenta e imprevisível. Se sua análise térmica exigir aletas mais altas do que essa restrição permite, considere um design híbrido: comece com uma estrutura de aletas extrudadas ou skived e finalize as superfícies críticas com usinagem CNC.
Planicidade Superficial e Interface Térmica
A planicidade da base do dissipador de calor é frequentemente negligenciada nas fases iniciais de design, mas afeta diretamente a resistência térmica na interface do componente. Uma base que não é plana cria lacunas de ar que atuam como isolantes térmicos. Em aplicações de alta potência, essas lacunas podem aumentar as temperaturas de junção em 10°C ou mais — o suficiente para reduzir a vida útil do componente pela metade.
A usinagem CNC proporciona uma planicidade de base que extrusões e fundições não conseguem igualar. Com fixação adequada e estratégia de trajetória de ferramenta, é possível alcançar planicidade superficial de 0,01 mm ou melhor. Essa precisão garante que os materiais de interface térmica — seja pasta térmica, almofadas ou compostos de mudança de fase — desempenhem conforme especificado.
Métodos de Fabricação: Dissipadores de Calor Skived, Extrudados e Usinados Comparados
O mercado de gerenciamento térmico oferece várias abordagens de fabricação, cada uma com vantagens e limitações distintas. Compreender essas diferenças ajuda você a tomar decisões informadas sobre qual método se adequa à sua aplicação.
Dissipadores de calor extrudados são a opção mais econômica para produção em alto volume. O alumínio fundido é forçado através de uma matriz, criando um perfil contínuo que é cortado no comprimento. O processo é rápido e eficiente em termos de material, mas impõe restrições geométricas: espessura das aletas, espaçamento e razão de aspecto são limitados pelo design da matriz de extrusão. Recursos complexos como furos de montagem ou padrões de aletas não uniformes exigem usinagem secundária.
Dissipadores de calor skived são produzidos esculpindo aletas diretamente de um bloco sólido usando uma ferramenta de corte especializada. As aletas permanecem integralmente conectadas à base, eliminando a resistência da interface térmica que aflige conjuntos com aletas coladas. O skiving alcança densidades de aletas mais altas e aletas mais finas do que a extrusão, sem custos caros de ferramental. No entanto, o skiving é direcionalmente sensível e pode não se adequar a todas as geometrias.
Dissipadores de calor usinados em CNC oferecem a maior liberdade de design. Com fresamento de 3 eixos ou 5 eixos, você pode criar seções transversais não constantes, aletas multidirecionais e recursos de montagem integrados. O processo suporta iteração rápida e produção de baixo volume sem investimento em ferramental. A desvantagem é o custo por unidade mais alto em comparação com a extrusão — um prêmio que se justifica quando desempenho, precisão ou personalização superam a sensibilidade ao custo.
Para muitas aplicações, uma abordagem híbrida funciona melhor: comece com um perfil extrudado ou skived para estabelecer a geometria das aletas, depois finalize as superfícies críticas e adicione recursos de montagem com usinagem CNC. Essa estratégia equilibra custo e desempenho enquanto mantém a flexibilidade de design.
Aplicações do Mundo Real: Onde a Usinagem de Dissipadores de Calor de Alumínio Faz a Diferença
A demanda por dissipadores de calor usinados com precisão abrange múltiplas indústrias, cada uma com desafios térmicos e requisitos de desempenho únicos. Compreender essas aplicações ajuda a contextualizar o valor da usinagem de dissipador de calor de alumínio.
Eletrônica de Potência e Acionamentos Industriais
Módulos IGBT, MOSFETs e diodos de potência geram calor significativo durante a operação. Em acionamentos industriais e inversores, esses componentes são frequentemente montados em grandes placas de base que devem manter a planicidade em amplas faixas de temperatura. A usinagem CNC proporciona a planicidade e o paralelismo necessários para um contato térmico confiável. Os projetos de aletas profundas, comuns neste setor, se beneficiam da precisão que a usinagem oferece—perfis extrudados frequentemente exigem usinagem secundária para atingir a qualidade superficial necessária.
Telecomunicações e Infraestrutura 5G
Estações base 5G e unidades de rádio remoto operam em ambientes externos onde as temperaturas ambientes podem exceder 50°C. O gerenciamento térmico não é opcional—é um requisito de sobrevivência. Os dissipadores de calor usinados em CNC para aplicações de telecomunicações frequentemente apresentam padrões complexos de aletas otimizados para convecção natural, com recursos de montagem que acomodam invólucros selados e proteção contra intempéries.
Computação de Alto Desempenho e Aceleradores de IA
As GPUs de data centers e os aceleradores de IA ultrapassam os limites da densidade de potência. Os dissipadores de calor para esses componentes devem dissipar centenas de watts a partir de uma área compacta. A usinagem CNC permite geometrias de aletas que maximizam a área superficial dentro do volume disponível, frequentemente com heat pipes integrados ou câmaras de vapor para desempenho aprimorado.
Eletrônica Automotiva
Os sistemas de gerenciamento de bateria de veículos elétricos, carregadores de bordo e controladores de motor exigem todos um gerenciamento térmico robusto. O ambiente automotivo acrescenta vibração, ciclagem térmica e restrições de espaço ao desafio. Os dissipadores de calor usinados em CNC para aplicações automotivas devem equilibrar o desempenho térmico com a durabilidade mecânica e as considerações de peso.
UAV e Aeroespacial
Os veículos aéreos não tripulados apresentam um desafio térmico único: alta densidade de potência em uma plataforma sensível ao peso. Cada grama de massa do dissipador de calor reduz a capacidade de carga útil ou a autonomia de voo. A usinagem de precisão permite que os engenheiros otimizem a densidade e a geometria das aletas para os padrões específicos de fluxo de ar encontrados em voo, maximizando o resfriamento por unidade de peso.
Desafios Comuns na Usinagem de Dissipadores de Calor de Alumínio
Mesmo com projeto cuidadoso e equipamentos capazes, usinagem de dissipador de calor de alumínio apresenta desafios que podem comprometer os cronogramas de produção e inflar os custos. A consciência dessas questões ajuda você a antecipar problemas e trabalhar com seu fornecedor para mitigá-los.
Deflexão da Ferramenta e Vibração
Ferramentas longas e esbeltas são necessárias para usinar canais profundos de aletas. Essas ferramentas se deflectem sob as forças de corte, produzindo aletas afuniladas ou acabamento superficial ruim. A solução envolve a seleção cuidadosa da geometria da ferramenta, taxas de avanço conservadoras e planejamento estratégico da trajetória da ferramenta que minimize o engajamento radial. Algumas oficinas usam porta-ferramentas especializados com recursos de amortecimento de vibração para estender a vida útil da ferramenta e melhorar a qualidade superficial.
Geração de Calor e Evacuação de Cavacos
A usinagem de alumínio gera calor significativo na zona de corte. Sem refrigerante adequado, esse calor amolece o material e favorece a formação de aresta postiça na ferramenta de corte. As cavacas que não são evacuadas da zona de corte podem se soldar à ferramenta ou ser recortadas, danificando o acabamento superficial. O refrigerante em inundação de alta pressão, direcionado precisamente à zona de corte, é a solução padrão para a usinagem de ranhuras profundas em dissipadores de calor de alumínio.
Alívio de Tensões e Estabilidade Dimensional
As extrusões de alumínio e as chapas laminadas contêm tensões internas provenientes do processo de conformação. Quando o material é removido durante a usinagem, essas tensões se redistribuem, causando a distorção da peça. Para dissipadores de calor com requisitos rigorosos de planicidade, essa distorção pode ser catastrófica. Usinadores experientes utilizam técnicas como desbaste, alívio de tensões e acabamento em sequência para gerenciar a estabilidade dimensional.
Formação de Rebarbas e Qualidade das Bordas
O alumínio é dúctil, e as ferramentas de corte podem produzir rebarbas nas bordas das características usinadas. Essas rebarbas interferem na montagem, danificam os materiais de interface térmica e afetam a aparência estética. As operações de rebarbação agregam custo e tempo de ciclo. A melhor abordagem é preventiva: ferramentas afiadas, parâmetros de corte adequados e trajetórias de ferramenta que minimizem a formação de rebarbas na fase de projeto.
Selecionando um Parceiro para a Usinagem de Dissipadores de Calor de Alumínio
Nem todas as oficinas de CNC estão equipadas para lidar com as exigências da usinagem de dissipadores de calor. A combinação de tolerâncias apertadas, cavidades profundas e comportamento desafiador do material exige conhecimento e equipamento especializados. Ao avaliar potenciais parceiros, considere os seguintes fatores.
Capacidade do Equipamento
A usinagem de aletas profundas exige máquinas com velocidade de fuso, rigidez e capacidade de troca de ferramentas suficientes. Os centros de usinagem de cinco eixos oferecem a flexibilidade de abordar a peça a partir de múltiplos ângulos, reduzindo as fixações e melhorando a precisão. Procure uma oficina com uma frota de máquinas CNC modernas e um histórico comprovado na produção de componentes de gestão térmica.
Experiência em Programação
A habilidade do programador de CAM influencia diretamente a qualidade da peça e o tempo de ciclo. Um programador experiente sabe como otimizar trajetórias de ferramenta para a usinagem de ranhuras profundas, selecionar parâmetros de corte adequados e antecipar a distorção relacionada a tensões. Pergunte aos potenciais fornecedores sobre sua abordagem à programação de dissipadores de calor e solicite exemplos de trabalhos semelhantes.
Sistemas de Qualidade e Inspeção
O desempenho térmico depende da precisão dimensional. Um fornecedor capacitado mantém sistemas de qualidade rigorosos, incluindo inspeção em processo e verificação final com máquinas de medição por coordenadas (CMMs). A certificação ISO 9001 é o requisito mínimo; a IATF 16949 para automotivo ou a AS9100 para aeroespacial indicam padrões mais elevados.
Aquisição e Rastreabilidade de Materiais
As ligas de alumínio variam em composição e têmpera, e essas variações afetam a usinabilidade e o desempenho térmico. Um fornecedor confiável adquire material de usinas estabelecidas e mantém a rastreabilidade desde o estoque bruto até a peça acabada. Essa rastreabilidade é essencial para indústrias regulamentadas e para a solução de problemas de qualidade.
Por que a Jucheng Precision se Destaca na Usinagem de Dissipadores de Calor de Alumínio
A Jucheng Precision atua na interseção entre capacidade técnica e foco no cliente. Com uma instalação de 8.000 pés quadrados no polo de manufatura de precisão de Shenzhen e uma frota de 25 máquinas CNC de 5 eixos de alta precisão, a Jucheng traz capacidade em escala industrial para projetos de qualquer complexidade. Mas a escala por si só não conta a história completa.
O que distingue a Jucheng é a integração das disciplinas de fabricação sob o mesmo teto. Do projeto de moldes e análise de fluxo para fundição sob pressão à pós-usinagem CNC e acabamento superficial, a Jucheng gerencia todo o ciclo de vida dos componentes de gestão térmica. Essa integração vertical elimina as dores de cabeça de coordenação e os riscos de qualidade que surgem quando vários fornecedores lidam com diferentes etapas da produção.
A equipe de engenharia da Jucheng traz profunda expertise em usinagem de dissipador de calor de alumínio, com particular destaque em micro-fresamento, skiving e usinagem de 5 eixos. Os sistemas de qualidade da empresa incluem inspeção 100% das dimensões críticas com máquinas de medição por coordenadas (CMM) avançadas, garantindo que cada peça atenda à especificação. Para clientes dos setores aeroespacial, automotivo e de dispositivos médicos, a Jucheng mantém as certificações e a documentação exigidas para conformidade regulatória.
Talvez o mais importante seja que a Jucheng aborda cada projeto como uma parceria. A equipe de engenharia fornece feedback de design para manufaturabilidade no início do ciclo de desenvolvimento, identificando possíveis problemas antes que se tornem problemas dispendiosos. Essa abordagem proativa reduz o tempo de desenvolvimento, minimiza o desperdício e garante que o produto final tenha o desempenho pretendido.
As capacidades da Jucheng vão além da usinagem CNC pura para incluir fundição sob pressão de alumínio com máquinas de câmara fria de 200 a 2.500 toneladas. Para a produção em alto volume de dissipadores de calor, essa capacidade de fundição oferece uma alternativa econômica à usinagem a partir de bloco maciço, com pós-usinagem CNC aplicada apenas onde a precisão é necessária.
Perguntas Frequentes Sobre Usinagem de Dissipadores de Calor de Alumínio
Qual é a melhor liga de alumínio para dissipadores de calor usinados por CNC?
6061-T6 e 6063-T5 são as ligas mais amplamente utilizadas para usinagem de dissipador de calor de alumínio. A 6061 oferece boa resistência e usinabilidade, enquanto a 6063 proporciona acabamento superficial superior e é frequentemente preferida para perfis extrudados que recebem usinagem secundária. Ambas as ligas apresentam condutividade térmica na faixa de 167-200 W/m·K, adequada para a maioria das aplicações de resfriamento de eletrônicos.
Qual é a espessura mínima que as aletas de alumínio usinadas por CNC podem ter?
A espessura mínima prática de aleta para alumínio usinado por CNC é de aproximadamente 0,8 mm. Abaixo dessa espessura, a deflexão da ferramenta e a vibração tornam-se significativas, levando a acabamento superficial ruim, aletas afuniladas ou quebra. Alcançar aletas mais finas é possível com ferramentas especializadas e taxas de avanço mais lentas, mas o custo aumenta substancialmente.
Qual é a proporção máxima de aspecto para aletas de alumínio usinadas por CNC?
O padrão da indústria para a proporção máxima de aspecto — altura da aleta dividida pela espessura da aleta — é de 6:1 para alumínio. Exceder essa proporção exige ferramentas mais longas e mais flexíveis, propensas à deflexão e ao chatter. Se sua análise térmica exigir proporções de aspecto mais altas, considere um design híbrido que combine extrusão ou skiving com acabamento CNC.
Como a usinagem CNC se compara à extrusão para a produção de dissipadores de calor?
A extrusão é mais econômica para altos volumes e geometrias simples, mas impõe restrições à espessura, ao espaçamento e à proporção de aspecto das aletas. A usinagem CNC oferece maior liberdade de design, tolerâncias mais apertadas e a capacidade de produzir geometrias complexas que não podem ser extrudadas. A escolha depende dos seus requisitos de desempenho, volume de produção e orçamento.
Quais acabamentos superficiais estão disponíveis para dissipadores de calor de alumínio usinados em CNC?
Os acabamentos superficiais comuns incluem anodização (transparente, preta ou colorida), que melhora a resistência à corrosão e a radiação térmica. Outras opções incluem pintura em pó, conversão por cromatização e jateamento. A escolha depende do ambiente operacional, dos requisitos estéticos e das necessidades de desempenho térmico.
Como a planicidade afeta o desempenho térmico do dissipador de calor?
A planicidade impacta diretamente a resistência térmica de contato na interface do componente. Uma base não plana cria lacunas de ar que atuam como isolantes térmicos, aumentando a temperatura de junção e reduzindo a vida útil do componente. A usinagem CNC atinge planicidade da base de 0,01 mm ou melhor, garantindo desempenho ideal da interface térmica.
Os dissipadores de calor usinados em CNC podem incluir recursos de montagem integrados?
Sim. A usinagem CNC permite a integração de rebaixos, furos roscados, cavidades rebaixadas para materiais de interface térmica e pinos de alinhamento — tudo em uma única configuração. Essa integração reduz operações secundárias, melhora a confiabilidade e diminui os custos de montagem.
Qual é o prazo de entrega típico para dissipadores de calor de alumínio usinados em CNC sob medida?
Os prazos de entrega variam conforme a complexidade, a quantidade e a carga atual da oficina. Para protótipos, prazos de 1 a 2 semanas são comuns. Para quantidades de produção, reserve de 3 a 4 semanas para ferramental, configuração e usinagem. A Jucheng Precision oferece serviços acelerados para projetos urgentes.
Tomando a Decisão Certa para Suas Necessidades de Gerenciamento Térmico
O caminho para um gerenciamento térmico eficaz começa com a compreensão dos seus requisitos e restrições. Comece definindo a carga térmica, o ambiente operacional e o envelope físico. Em seguida, avalie se dissipadores de calor extrudados ou fundidos sob pressão padrão podem atender às suas necessidades, ou se as vantagens de desempenho da usinagem de dissipador de calor de alumínio justificam o custo adicional.
Para aplicações que exigem alto desempenho, tolerâncias apertadas ou geometrias complexas, a usinagem CNC não é apenas uma opção — é o único caminho viável a seguir. A chave é fazer parceria com um fornecedor que entenda as nuances da usinagem de dissipadores de calor e possa fornecer orientação de projeto que equilibre desempenho térmico com manufaturabilidade.
A Jucheng Precision traz a profundidade técnica, a capacidade de fabricação e os sistemas de qualidade para apoiar projetos desde a prototipagem até a produção. Com expertise em usinagem de 5 eixos, skiving e fundição sob pressão, a Jucheng oferece uma solução abrangente para componentes de gerenciamento térmico. O compromisso da empresa com o feedback de design para manufaturabilidade e o rigoroso controle de qualidade garantem que seus dissipadores de calor tenham o desempenho especificado, dentro do prazo e do orçamento.
Seu desafio de gerenciamento térmico tem solução. A questão é se você está pronto para persegui-lo com a precisão e a expertise que a aplicação exige.