
Вы спроектировали мощный электронный блок — возможно, высокоплотный источник питания, модуль базовой станции 5G или карту ИИ-ускорителя. На бумаге характеристики выглядят превосходно. Но когда вы запускаете первое тепловое моделирование, проблема видна сразу: температура перехода ваших критических компонентов балансирует на грани опасной зоны. Вам нужно решение для охлаждения, и нужно быстро. Здесь на сцену выходит обработка алюминиевых радиаторов — не как типовая услуга, а как стратегическое инженерное решение, от которого может зависеть надежность вашего продукта.
Терморегулирование — это молчаливый партнер в любой истории успеха электроники. Компоненты выделяют тепло; тепло ухудшает характеристики; ухудшение характеристик приводит к отказам в эксплуатации. Этот цикл предсказуем и беспощаден. Инженеры в отраслях силовой электроники, телекоммуникаций, автомобилестроения и вычислительной техники сталкиваются с этой реальностью ежедневно. Вопрос не в том, нужен ли вам радиатор, — а в том, сможете ли вы получить такой, который действительно работает в рамках ваших механических, тепловых и бюджетных ограничений.
Это руководство рассматривает реальные задачи обработка алюминиевых радиаторов, — производственные решения, которые отличают эффективное охлаждение от напрасных усилий, и то, как наладить партнерство с поставщиком точной механообработки, который понимает ставки. Независимо от того, создаете ли вы прототип нового продукта или масштабируете производство, изложенные здесь соображения могут сэкономить вам месяцы разработки и тысячи долларов на переделках.
Реальная проблема: почему готовые радиаторы часто не справляются
В электронной промышленности есть нелицеприятный секрет: многие сбои терморегулирования восходят к допущениям, сделанным на этапе определения требований. Инженеры смотрят в каталог, находят радиатор, который, как кажется, соответствует их требованиям по рассеиваемой мощности, и заказывают образцы. Образцы приходят, их устанавливают, и первоначальные испытания выглядят многообещающе. Затем производство набирает обороты, допуски смещаются, и тепловые характеристики, которые работали в лаборатории, становятся на грани допустимого в эксплуатации.
Что пошло не так? Ответ часто кроется в разрыве между тем, что может обеспечить стандартный прессованный или литой под давлением радиатор, и тем, что фактически требует ваше конкретное применение. Прессованные профили экономичны при больших объемах, но они накладывают геометрические ограничения, которые ограничивают плотность ребер и соотношение сторон. Литье под давлением позволяет получать сложные формы, но вносит проблемы пористости и качества поверхности, влияющие на характеристики термоинтерфейса. Ни один из методов не дает свободы проектирования для оптимизации под ваши уникальные схемы воздушных потоков, ограничения по монтажу или компоновку компонентов.
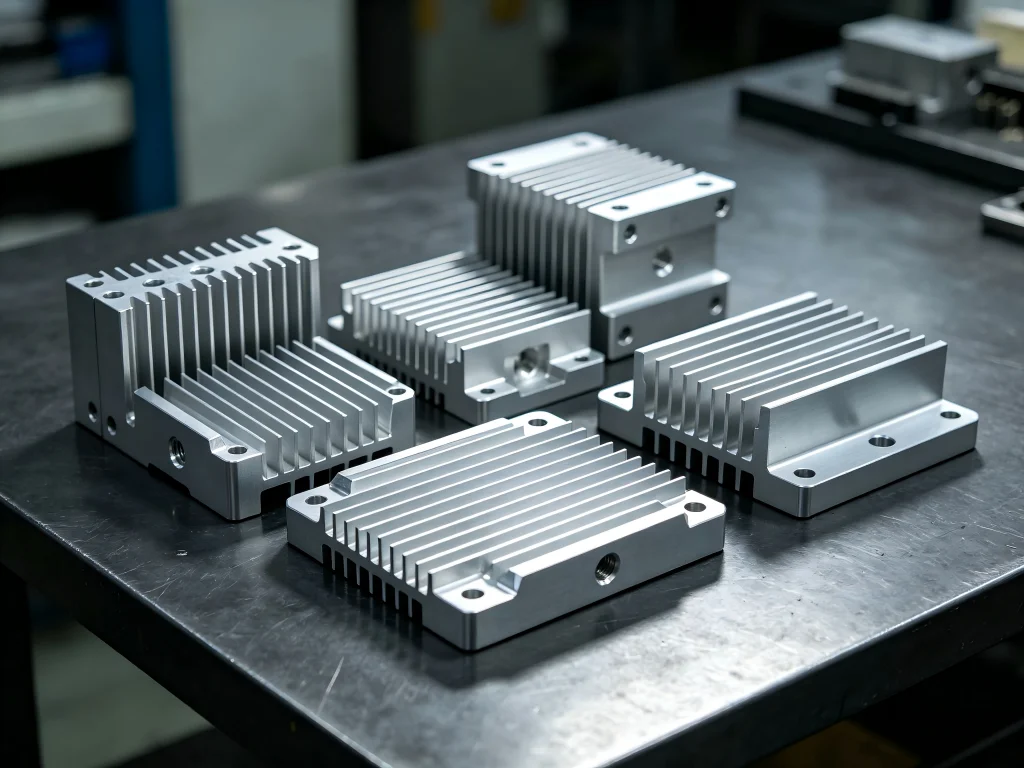
Именно эту проблему решает точная обработка алюминиевых радиаторов . Начиная с цельного бруска алюминия и удаляя материал там, где он не нужен, ЧПУ-обработка обеспечивает геометрию, которую не могут воспроизвести прессование и литье. В чем компромисс? Более высокая стоимость за единицу, но значительно лучшие тепловые характеристики, более жесткие допуски и возможность быстрой итерации конструкции.
Понимание фрезерования алюминиевых радиаторов: больше, чем просто резка металла
В своей основе, обработка алюминиевых радиаторов — это процесс субтрактивного производства. Цельный блок алюминия — обычно сплав 6061 или 6063 — закрепляется в станке с ЧПУ, и вращающиеся режущие инструменты удаляют материал, создавая структуру ребер, основание и монтажные элементы. Процесс звучит просто, но его выполнение требует глубокой экспертизы в стратегии траекторий инструмента, управлении охлаждающей жидкостью и закреплении заготовки.
Путь от CAD-модели до готового радиатора включает несколько критических этапов. Сначала программист CAM преобразует ваш 3D-проект в G-код — язык, который сообщает станку, куда перемещаться, с какой скоростью и каким инструментом. Для радиатора с глубокими узкими ребрами программист должен выбрать инструмент, скорости резания и последовательность обработки, чтобы избежать отклонения инструмента и вибрации. Именно здесь опыт отличает надежного поставщика от того, кто производит брак.
Далее идет наладка: закрепление исходного блока, установка нуля заготовки и загрузка инструментов в магазин станка. Ошибка в доли миллиметра на этом этапе распространяется на каждую последующую операцию. Собственно этап резания — это тщательно выстроенная последовательность черновых проходов, получистовой и чистовой обработки. Охлаждающая жидкость заливает зону резания, чтобы управлять температурой и смывать стружку от инструмента.
Результат — это радиатор с ребрами, которые прямые, параллельные и точные по размерам — характеристики, которые напрямую обеспечивают стабильную тепловую производительность.
Выбор материала: алюминий или медь и выбор сплавов
Материал, который вы выбираете для радиатора, влияет на всё: от теплопроводности до обрабатываемости и стоимости. Алюминий доминирует в сфере терморегулирования по веской причине: он обеспечивает отличный баланс тепловых характеристик, веса и технологичности.
В семействе алюминиевых сплавов 6061-T6 и 6063-T5 являются наиболее распространенными вариантами для обработка алюминиевых радиаторов. 6061 обеспечивает несколько более высокую прочность и более снисходителен при механической обработке, тогда как 6063 обеспечивает лучшую чистоту поверхности и часто предпочтителен для прессованных профилей, подвергаемых вторичной обработке. Оба сплава обеспечивают теплопроводность в диапазоне 167-200 Вт/м·К — достаточно для подавляющего большинства применений по охлаждению электроники.
Медь с ее теплопроводностью около 400 Вт/м·К превосходит алюминий по абсолютной теплопередаче. Однако медь значительно тяжелее, дороже и сложнее в обработке. Адгезия инструмента и образование заусенцев — распространенные проблемы, которые увеличивают производственные затраты и время цикла. Для применений, где вес не имеет значения и важна каждая доля тепловых характеристик — например, для высококлассных ВЧ-усилителей или корпусов лазерных диодов — медь может оправдать повышенную стоимость. Для большинства коммерческих и промышленных применений алюминий остается практичным выбором.
В таблице ниже приведены ключевые различия между алюминием и медью для применений в радиаторах:
| Свойство | Алюминий (6061/6063) | Медь (C101/C110) |
|---|---|---|
| Теплопроводность (Вт/м·К) | 167–200 | ~400 |
| Плотность (г/см³) | 2.7 | 8.9 |
| Относительная стоимость | Низкая | Высокая |
| Обрабатываемость | Отличная | Умеренная (адгезия инструмента, заусенцы) |
| Минимальная толщина ребра | ≥ 0,8 мм | ≥ 1,0 мм |
| Минимальный шаг ребер | ≥ 1,5 мм | ≥ 1,8 мм |
| Максимальное соотношение сторон (H/D) | ≤ 6:1 | ≤ 4:1 |
Источник данных: RapidDirect DFM Guide
Проектирование для технологичности: параметры, которые имеют значение
Самый термически эффективный радиатор бесполезен, если его нельзя надежно и экономически выгодно изготовить. Проектирование для технологичности (DFM) — это дисциплина, которая сокращает разрыв между тепловым моделированием и производственной реальностью. Для обработка алюминиевых радиаторов, несколько параметров заслуживают особого внимания.
Толщина и шаг ребер
Ребра увеличивают площадь поверхности, а площадь поверхности определяет конвективную теплопередачу. Но слишком тонкие ребра прогибаются под действием сил резания, образуя конусные или волнистые поверхности, что снижает эффективную площадь контакта. Слишком близко расположенные ребра задерживают стружку при обработке и ограничивают воздушный поток при эксплуатации. Отраслевой консенсус рекомендует минимальную толщину ребра 0,8 мм для алюминия и 1,0 мм для меди при минимальном шаге 1,5 мм и 1,8 мм соответственно.
Это не произвольные числа — они отражают физические пределы диаметров режущего инструмента, отвода стружки и поведения материала под нагрузкой. Конструкции, выходящие за эти пороги, возможны, но требуют специализированного инструмента, более низких подач и существенно более высоких затрат.
Ограничение по соотношению сторон
Соотношение сторон — высота ребра, деленная на толщину ребра, — пожалуй, самый важный параметр DFM для обработка алюминиевых радиаторов. Ребро высотой 10 мм и толщиной 1 мм имеет соотношение сторон 10:1. При таком соотношении ребро ведет себя как камертон, когда в него входит режущий инструмент. Инструмент прогибается, ребро вибрирует, а результирующая чистота поверхности получается шероховатой или конусной.
Для алюминия практическое максимальное соотношение сторон составляет примерно 6:1. Превышение этого соотношения не делает обработку невозможной — она становится дорогой, медленной и непредсказуемой. Если ваш тепловой анализ требует рёбер выше, чем допускает это ограничение, рассмотрите гибридную конструкцию: начните с экструдированной или строгальной (skived) структуры рёбер и доведите критические поверхности с помощью ЧПУ-обработки.
Плоскостность поверхности и тепловой интерфейс
Плоскостность основания радиатора часто упускается из виду на ранних этапах проектирования, однако она напрямую влияет на тепловое сопротивление в интерфейсе компонента. Неплоское основание создаёт воздушные зазоры, которые действуют как тепловые изоляторы. В мощных приложениях такие зазоры могут повысить температуру перехода на 10 °C и более — этого достаточно, чтобы вдвое сократить срок службы компонента.
ЧПУ-обработка обеспечивает плоскостность основания, недостижимую для экструзии и литья. При правильном закреплении заготовки и стратегии траектории инструмента достижима плоскостность поверхности 0,01 мм и лучше. Эта точность гарантирует, что термоинтерфейсные материалы — будь то термопаста, прокладки или материалы с фазовым переходом — работают в соответствии со спецификацией.
Методы производства: сравнение строганых, экструдированных и обработанных на ЧПУ радиаторов
Рынок терморегулирования предлагает несколько производственных подходов, каждый из которых имеет свои преимущества и ограничения. Понимание этих различий помогает принимать обоснованные решения о том, какой метод подходит для вашего применения.
Экструдированные радиаторы — самый экономичный вариант для крупносерийного производства. Расплавленный алюминий продавливается через матрицу, создавая непрерывный профиль, который нарезается по длине. Процесс быстрый и материалосберегающий, но накладывает геометрические ограничения: толщина рёбер, шаг и соотношение сторон ограничены конструкцией экструзионной матрицы. Сложные элементы, такие как монтажные отверстия или неравномерные схемы рёбер, требуют вторичной обработки.
Строганые радиаторы изготавливаются путём вырезания рёбер непосредственно из цельного блока с помощью специализированного режущего инструмента. Рёбра остаются неразрывно связанными с основанием, что устраняет сопротивление тепловому интерфейсу, характерное для сборок с приклеенными рёбрами. Строгание позволяет достичь более высокой плотности рёбер и более тонких рёбер, чем экструзия, без дорогостоящей оснастки. Однако строгание чувствительно к направлению и может не подходить для всех геометрий.
Радиаторы, обработанные на ЧПУ, обеспечивают наибольшую свободу проектирования. С помощью 3-осевого или 5-осевого фрезерования можно создавать переменные поперечные сечения, разнонаправленные рёбра и интегрированные монтажные элементы. Процесс поддерживает быструю итерацию и мелкосерийное производство без затрат на оснастку. Компромисс — более высокая стоимость единицы продукции по сравнению с экструзией — надбавка, которая оправдана, когда производительность, точность или кастомизация перевешивают чувствительность к стоимости.
Для многих применений лучше всего подходит гибридный подход: начните с экструдированного или строганого профиля, чтобы задать геометрию рёбер, затем доведите критические поверхности и добавьте монтажные элементы с помощью ЧПУ-обработки. Эта стратегия балансирует стоимость и производительность, сохраняя гибкость проектирования.
Реальные применения: где обработка алюминиевых радиаторов имеет значение
Спрос на радиаторы точной обработки охватывает множество отраслей, каждая из которых имеет уникальные тепловые задачи и требования к производительности. Понимание этих применений помогает contextualize ценность обработка алюминиевых радиаторов.
Силовая электроника и промышленные приводы
Модули IGBT, MOSFET и силовые диоды выделяют значительное количество тепла во время работы. В промышленных приводах и инверторах эти компоненты часто устанавливаются на крупные базовые плиты, которые должны сохранять плоскостность в широком диапазоне температур. Механическая обработка на станках с ЧПУ обеспечивает плоскостность и параллельность, необходимые для надежного теплового контакта. Конструкции с глубокими ребрами, распространенные в этом секторе, выигрывают от точности, которую обеспечивает механическая обработка: экструдированные профили часто требуют вторичной обработки для достижения необходимого качества поверхности.
Телекоммуникации и инфраструктура 5G
Базовые станции 5G и выносные радиоблоки работают в условиях открытого воздуха, где температура окружающей среды может превышать 50°C. Терморегулирование здесь не опция — это условие выживания. Радиаторы, обработанные на станках с ЧПУ для телекоммуникационных применений, часто имеют сложные конфигурации ребер, оптимизированные для естественной конвекции, с крепежными элементами, рассчитанными на герметичные корпуса и защиту от атмосферных воздействий.
Высокопроизводительные вычисления и ускорители ИИ
Графические процессоры центров обработки данных и ускорители ИИ раздвигают границы плотности мощности. Радиаторы для этих компонентов должны рассеивать сотни ватт с компактной площади. Механическая обработка на станках с ЧПУ позволяет создавать геометрии ребер, максимизирующие площадь поверхности в доступном объеме, часто со встроенными тепловыми трубками или испарительными камерами для повышения эффективности.
Автомобильная электроника
Системы управления аккумулятором электромобилей, бортовые зарядные устройства и контроллеры двигателей — все они требуют надежного терморегулирования. Автомобильная среда добавляет к задаче вибрацию, термоциклирование и ограничения по пространству. Радиаторы, обработанные на станках с ЧПУ для автомобильных применений, должны сочетать тепловые характеристики с механической прочностью и учетом веса.
БПЛА и аэрокосмическая отрасль
Беспилотные летательные аппараты представляют собой уникальную тепловую задачу: высокая плотность мощности на платформе, чувствительной к весу. Каждый грамм массы радиатора снижает полезную нагрузку или продолжительность полета. Прецизионная обработка позволяет инженерам оптимизировать плотность и геометрию ребер под конкретные схемы воздушных потоков, возникающие в полете, максимизируя охлаждение на единицу веса.
Типичные проблемы при обработке алюминиевых радиаторов
Даже при тщательном проектировании и наличии подходящего оборудования, обработка алюминиевых радиаторов создает проблемы, которые могут сорвать производственные графики и увеличить затраты. Знание этих вопросов помогает предвидеть проблемы и совместно с поставщиком смягчить их.
Отклонение инструмента и вибрация
Для обработки глубоких каналов между ребрами требуются длинные тонкие инструменты. Эти инструменты отклоняются под действием сил резания, что приводит к конусности ребер или плохому качеству поверхности. Решение включает тщательный выбор геометрии инструмента, консервативные подачи и стратегическое планирование траектории инструмента, минимизирующее радиальное врезание. Некоторые цеха используют специальные держатели инструмента с виброгасящими свойствами для продления срока службы инструмента и улучшения качества поверхности.
Тепловыделение и отвод стружки
Обработка алюминия вызывает значительное выделение тепла в зоне резания. Без достаточного охлаждения это тепло размягчает материал и способствует наростообразованию на режущем инструменте. Стружка, не удалённая из зоны резания, может привариваться к инструменту или подвергаться повторному резанию, ухудшая качество обработанной поверхности. Подача СОЖ под высоким давлением, точно направленная в зону резания, является стандартным решением для глубокого фрезерования пазов алюминиевых радиаторов.
Снятие напряжений и размерная стабильность
Алюминиевые прессованные профили и прокатные плиты содержат внутренние напряжения от процесса формообразования. При удалении материала во время обработки эти напряжения перераспределяются, вызывая деформацию детали. Для радиаторов с жёсткими требованиями к плоскостности такая деформация может быть катастрофической. Опытные станочники используют такие приёмы, как черновая обработка, снятие напряжений и чистовая обработка в определённой последовательности для управления размерной стабильностью.
Образование заусенцев и качество кромок
Алюминий пластичен, и режущий инструмент может образовывать заусенцы на кромках обрабатываемых элементов. Эти заусенцы мешают сборке, повреждают термоинтерфейсные материалы и влияют на внешний вид. Операции удаления заусенцев увеличивают стоимость и время цикла. Лучший подход — превентивный: острая оснастка, подходящие параметры резания и траектории инструмента, минимизирующие образование заусенцев на этапе проектирования.
Выбор партнёра для обработки алюминиевых радиаторов
Не все CNC-цеха оснащены для решения задач обработки радиаторов. Сочетание жёстких допусков, глубоких полостей и сложного поведения материала требует специализированных знаний и оборудования. При оценке потенциальных партнёров учитывайте следующие факторы.
Возможности оборудования
Обработка глубоких рёбер требует станков с достаточной частотой вращения шпинделя, жёсткостью и ёмкостью инструментального магазина. Пятиосевые обрабатывающие центры обеспечивают гибкость подхода к заготовке с разных углов, сокращая количество установов и повышая точность. Ищите цех с парком современных CNC-станков и опытом производства компонентов систем терморегулирования.
Опыт программирования
Квалификация программиста CAM напрямую влияет на качество детали и время цикла. Опытный программист знает, как оптимизировать траектории инструмента для глубокого фрезерования пазов, выбрать подходящие параметры резания и предвидеть деформацию, связанную с напряжениями. Спросите потенциальных поставщиков об их подходе к программированию радиаторов и запросите примеры аналогичных работ.
Системы качества и контроль
Тепловые характеристики зависят от точности размеров. Компетентный поставщик поддерживает строгие системы качества, включая межоперационный контроль и финальную проверку на координатно-измерительных машинах (КИМ). Сертификация ISO 9001 — это базовый уровень; IATF 16949 для автомобильной отрасли или AS9100 для аэрокосмической отрасли указывают на более высокие стандарты.
Поставка материалов и прослеживаемость
Алюминиевые сплавы различаются по составу и состоянию термообработки, и эти различия влияют на обрабатываемость и тепловые характеристики. Надёжный поставщик закупает материал у проверенных производителей и обеспечивает прослеживаемость от исходной заготовки до готовой детали. Эта прослеживаемость необходима для регулируемых отраслей и для устранения проблем с качеством.
Почему Jucheng Precision выделяется в обработке алюминиевых радиаторов
Jucheng Precision работает на стыке технических возможностей и клиентоориентированности. Располагая производственным помещением площадью 8 000 кв. футов в шэньчжэньском центре точного машиностроения и парком из 25 высокоточных 5-осевых CNC-станков, Jucheng обеспечивает промышленный масштаб производства для проектов любой сложности. Но один лишь масштаб не раскрывает всей картины.
Отличительной чертой Jucheng является объединение производственных дисциплин под одной крышей. От проектирования пресс-форм и анализа течения для литья под давлением до постобработки на станках с ЧПУ и финишной обработки поверхности — Jucheng управляет всем жизненным циклом компонентов терморегулирования. Такая вертикальная интеграция устраняет проблемы координации и риски качества, возникающие, когда разные этапы производства выполняют несколько поставщиков.
Инженерная команда Jucheng обладает глубокой экспертизой в области обработка алюминиевых радиаторов, особенно сильна в микрофрезеровании, строгании (skiving) и 5-осевой обработке. Системы качества компании включают 100%-й контроль критических размеров с использованием передовых КИМ, что гарантирует соответствие каждой детали спецификации. Для клиентов из аэрокосмической, автомобильной и медицинской отраслей Jucheng поддерживает сертификаты и документацию, необходимые для соблюдения нормативных требований.
Пожалуй, самое важное — Jucheng подходит к каждому проекту как к партнёрству. Инженерная команда предоставляет обратную связь по технологичности конструкции на ранних этапах цикла разработки, выявляя потенциальные проблемы до того, как они станут дорогостоящими. Такой проактивный подход сокращает время разработки, минимизирует отходы и гарантирует, что конечный продукт будет работать так, как задумано.
Возможности Jucheng выходят за рамки чисто механической обработки на ЧПУ и включают литьё алюминия под давлением на машинах с холодной камерой прессования усилием от 200 до 2 500 тонн. Для крупносерийного производства радиаторов эта литейная возможность обеспечивает экономичную альтернативу обработке из цельной заготовки, при этом постобработка на ЧПУ применяется только там, где требуется точность.
Часто задаваемые вопросы о механической обработке алюминиевых радиаторов
Какой алюминиевый сплав лучше всего подходит для радиаторов, обрабатываемых на ЧПУ?
6061-T6 и 6063-T5 — наиболее широко используемые сплавы для обработка алюминиевых радиаторов. 6061 обеспечивает хорошую прочность и обрабатываемость, а 6063 даёт превосходное качество поверхности и часто предпочтителен для прессованных профилей, подвергаемых вторичной обработке. Оба сплава обеспечивают теплопроводность в диапазоне 167-200 Вт/м·К, что подходит для большинства применений охлаждения электроники.
Насколько тонкими могут быть алюминиевые рёбра, обработанные на ЧПУ?
Практически минимальная толщина рёбер для алюминия, обрабатываемого на ЧПУ, составляет примерно 0,8 мм. Ниже этой толщины отклонение и вибрация инструмента становятся значительными, что приводит к плохому качеству поверхности, конусности рёбер или их поломке. Достижение более тонких рёбер возможно с использованием специализированного инструмента и более низких подач, но стоимость существенно возрастает.
Каково максимальное соотношение сторон для алюминиевых рёбер, обработанных на ЧПУ?
Отраслевой стандарт максимального соотношения сторон — высота ребра, делённая на толщину ребра, — составляет 6:1 для алюминия. Превышение этого соотношения требует более длинного и гибкого инструмента, склонного к отклонению и вибрации. Если ваш тепловой анализ требует более высоких соотношений сторон, рассмотрите гибридную конструкцию, сочетающую экструзию или строгание (skiving) с финишной обработкой на ЧПУ.
Как механическая обработка на ЧПУ соотносится с экструзией при производстве радиаторов?
Экструзия экономичнее для больших объёмов и простых геометрий, но она накладывает ограничения на толщину, шаг и соотношение сторон рёбер. Механическая обработка на ЧПУ предлагает большую свободу проектирования, более жёсткие допуски и возможность изготовления сложных геометрий, которые невозможно получить экструзией. Выбор зависит от ваших требований к производительности, объёма производства и бюджета.
Какие виды отделки поверхности доступны для алюминиевых радиаторов, обработанных на станках с ЧПУ?
Распространённые виды отделки поверхности включают анодирование (прозрачное, чёрное или цветное), которое повышает коррозионную стойкость и тепловое излучение. Другие варианты включают порошковую окраску, хроматное конверсионное покрытие и дробеструйную обработку. Выбор зависит от условий эксплуатации, требований к внешнему виду и потребностей в тепловых характеристиках.
Как плоскостность влияет на тепловые характеристики радиатора?
Плоскостность напрямую влияет на тепловое контактное сопротивление на границе раздела с компонентом. Неплоское основание создаёт воздушные зазоры, которые действуют как тепловые изоляторы, повышая температуру перехода и сокращая срок службы компонента. Обработка на ЧПУ обеспечивает плоскостность основания 0,01 мм или лучше, гарантируя оптимальные характеристики теплового интерфейса.
Могут ли алюминиевые радиаторы, обработанные на ЧПУ, включать встроенные элементы крепления?
Да. Обработка на ЧПУ позволяет интегрировать цековки, резьбовые отверстия, углубления для термоинтерфейсных материалов и установочные штифты — всё в рамках одной установки. Такая интеграция сокращает вторичные операции, повышает надёжность и снижает затраты на сборку.
Каков типичный срок изготовления заказных алюминиевых радиаторов, обработанных на ЧПУ?
Сроки изготовления зависят от сложности, количества и текущей загрузки производства. Для прототипов обычны сроки 1-2 недели. Для серийных партий закладывайте 3-4 недели на оснастку, наладку и обработку. Jucheng Precision предлагает ускоренные услуги для срочных проектов.
Принятие правильного решения для ваших потребностей в терморегулировании
Путь к эффективному терморегулированию начинается с понимания ваших требований и ограничений. Начните с определения тепловой нагрузки, условий эксплуатации и физических габаритов. Затем оцените, могут ли стандартные прессованные или литые под давлением радиаторы удовлетворить ваши потребности, или же преимущества в производительности обработка алюминиевых радиаторов оправдывают дополнительные затраты.
Для применений, требующих высокой производительности, жёстких допусков или сложной геометрии, обработка на ЧПУ — это не просто вариант, а единственный жизнеспособный путь вперёд. Ключ — сотрудничать с поставщиком, который понимает нюансы обработки радиаторов и может предоставить рекомендации по проектированию, балансирующие тепловые характеристики с технологичностью.
Jucheng Precision обладает технической глубиной, производственными мощностями и системами качества для поддержки проектов от прототипирования до серийного производства. Обладая экспертизой в 5-осевой обработке, скивинге и литье под давлением, Jucheng предлагает комплексное решение для компонентов терморегулирования. Приверженность компании обратной связи по проектированию для технологичности и строгий контроль качества гарантируют, что ваши радиаторы будут работать в соответствии со спецификациями, в срок и в рамках бюджета.
Ваша задача в области терморегулирования имеет решение. Вопрос в том, готовы ли вы реализовать его с той точностью и экспертизой, которых требует применение.