
+86-188-7042-1176
project@jcproto.com
월-금: 오전 8시-오후 6시 (GMT+8)
EN
ISO 9001:2015 인증
공구강 D2
AISI D2는 고탄소, 고크롬, 공기 경화 공구강으로 극한의 내마모성에 대한 업계 표준 역할을 합니다. 12% 크롬을 함유하고 있어 종종 "반스테인리스" 공구강이라고 불립니다. 이는 높은 경도(일반적으로 60-62 HRC)를 달성하고 심한 마모 조건에서도 예리한 절삭날을 유지하도록 설계되었습니다. Jucheng Precision에서는 대량 스탬핑 다이, 나사 전조 롤러 및 산업용 블레이드용 D2의 복잡한 가공 및 정밀 연삭을 전문으로 합니다. 연마성이 강해 가공이 까다롭지만, 당사의 특수 절삭 전략과 EDM 능력은 생산 가동 시간을 극대화하는 견고하고 고성능 툴링을 제공할 수 있도록 보장합니다.
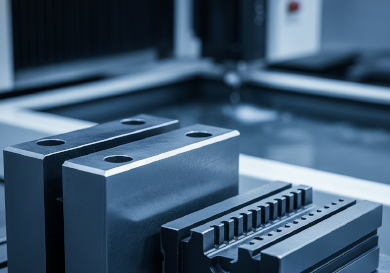
공구강 D2 가공 능력
| 역량 | 기술 설명 | Jucheng의 강점 |
|---|---|---|
| 내마모성 밀링 | D2는 큰 크롬 탄화물로 인해 연마성이 매우 높습니다. 당사는 특수 코팅 초경 공구를 사용하여 어닐링 상태에서 복잡한 형상을 황삭 가공합니다. | 당사의 고토크 CNC 센터는 일정한 이송 속도를 유지하여 공구 글레이징과 가공 경화를 방지하고 효율적인 재료 제거를 보장합니다. |
| 경화 밀링(최대 62 HRC) | D2를 완전히 경화한 후 정삭 가공합니다. 이 공정에는 초강성 셋업과 CBN 또는 세라믹 공구가 필요합니다. | 경화된 다이에서 엄격한 공차와 우수한 표면 조도를 달성할 수 있어 수동 스토닝의 필요성을 줄입니다. |
| 정밀 프로파일 연삭 | CNC 연삭 휠을 사용하여 D2 절삭날과 성형 프로파일에서 미크론 수준의 정밀도를 달성합니다. | Jucheng은 대량 스탬핑 및 블랭킹 작업에 필수적인 예리하고 내구성 있는 날을 보장합니다. |
| EDM 및 와이어 컷팅 | 경화된 D2 블록에 복잡한 내부 형상과 날카로운 코너를 만들기 위해 방전 가공을 사용합니다. | 당사는 기존 밀링으로 접근할 수 없는 D2 나사 전조 다이 및 복잡한 펀치 프로파일을 위한 와이어 EDM을 전문으로 합니다. |
공구강 D2 제작 지침
가공성 과제:
D2는 가공하기 가장 어려운 공구강 중 하나입니다 (A2 대비 약 45%의 가공성). 팁: 마모성이 매우 높아 황삭 단계에서 공구 비용이 더 많이 들고 사이클 타임이 느려질 것으로 예상됩니다.
열처리 전략:
D2는 크롬 함량이 매우 높은 공기 경화강입니다. 팁: 최대 경도인 60-62 HRC에 도달하려면 진공 경화 후 이중 템퍼링을 권장하며, 이는 치수 안정성과 최대 인성을 보장합니다.
연삭 민감성:
높은 탄화물 함량으로 인해 D2는 숫돌이 너무 단단하거나 이송이 너무 과격하면 “연삭 균열'이 발생하기 쉽습니다. 팁: 우리는 연질 결합 숫돌과 충분한 냉각수를 사용하여 귀하의 다이 표면 무결성을 보호합니다.
준(半)스테인리스 특성:
12% 크롬 함량으로 D2는 대부분의 다른 공구강보다 우수한 내식성을 제공하지만, 진정한 스테인리스강은 아닙니다. 팁: 습한 환경에서는 피팅을 방지하기 위해 여전히 오일링 또는 보호 코팅이 필요합니다.
주요 응용 분야
블랭킹 및 스탬핑 다이
수백만 사이클 동안 날카로운 날을 유지하면서 경질 재료를 절단해야 하는 장기 생산용 다이의 표준 선택입니다.
나사 전조 다이
볼트와 나사에 나사를 성형하는 데 사용됩니다. D2의 극한 경도와 압축 강도는 다이 프로파일이 붕괴되는 것을 방지합니다.
산업용 칼날 및 슬리터
최고 수준의 내마모성이 요구되는 종이 절단기, 목재 분쇄기 및 플라스틱 분쇄기 날.
마스터 게이지
생산 부품과의 지속적인 접촉으로 인한 마모를 견뎌야 하는 검사 지그 및 게이지.
속성
| 밀도 | 7.70 g/cm³ |
| 인장 강도 | 2100+ MPa |
| 항복 강도 | 1600+ MPa |
| 경도 | 60 - 62 HRC |
| 충격 강도 | 22 J (샤르피 V-노치) |
| 열전도율 | 20.0 W/m-K |
| 기계 가공성 등급 | 45% (어닐링) |
| 용접성 | 매우 나쁨 |
| 내마모성 | 우수 |
| 크롬 함량 | 11.0% - 13.0% |
| 최대 부품 크기 | 2000 x 800 x 600 mm |