
테프론 가공 치수 정밀도가 도면의 일부가 되기 전까지는 단순해 보입니다. PTFE는 부드럽고 화학적으로 내성이 있으며 자연적으로 윤활성이 있고, 날카로운 절삭 공구가 비교적 쉽게 깎아낼 수 있습니다. 그러나 바로 그 특성 때문에 이 소재는 고정하기, 측정하기, 제어하기가 어렵습니다. 부품이 CNC 기계에서 규격 내로 나온 뒤에도 클램핑 압력, 절삭 열, 또는 내부 응력이 제거된 후 미세하게 변형될 수 있습니다.
엔지니어와 구매 팀에게 이는 기존 금속 가공과는 다른 소싱 문제를 만들어냅니다. 문제는 단순히 공급업체가 CNC 밀링기나 선반을 보유하고 있는지가 아닙니다. 더 나은 질문은 그 공급업체가 소재 제거 전, 도중, 후에 PTFE가 어떻게 거동하는지 이해하고 있는지입니다.
이 구매자 가이드는 CNC 가공 PTFE 부품이 어떻게 생산되는지, 어떤 공차가 실용적인지, 선삭과 밀링이 어떻게 비교되는지, 절삭 속도와 이송을 어떻게 접근해야 하는지, 어떤 안전 문제가 중요한지, 그리고 시제품 및 양산 부품을 위한 가공 공급업체를 어떻게 평가해야 하는지 설명합니다.
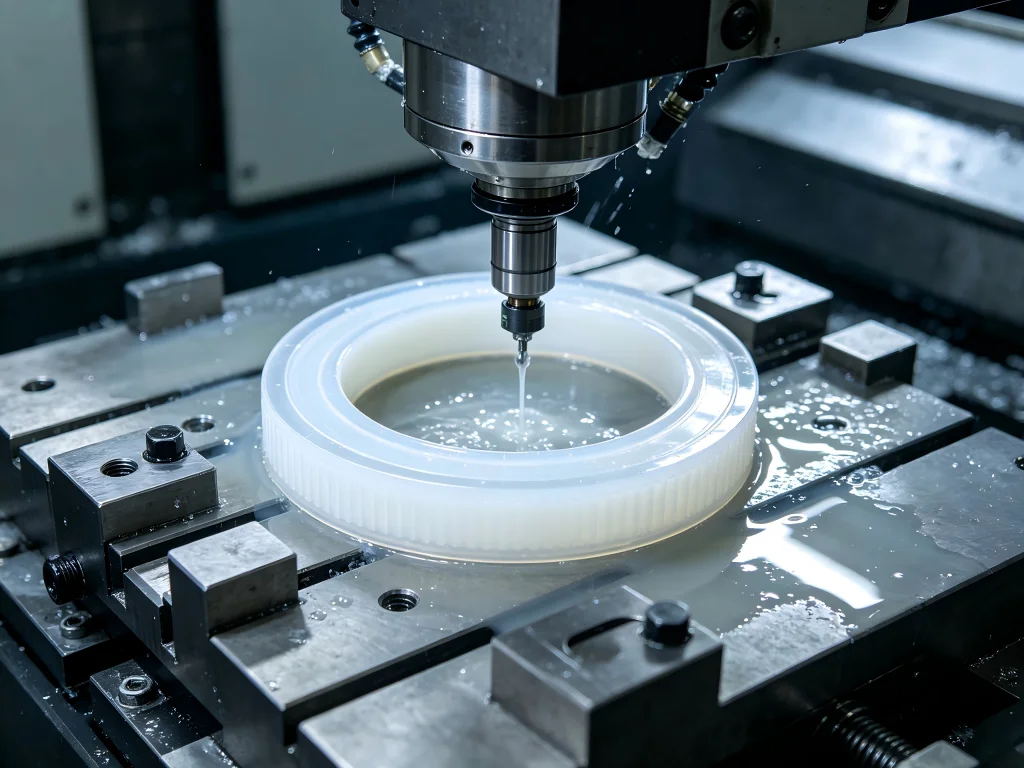
테프론은 가공할 수 있습니까?
예. 일반적으로 PTFE와 연관된 상표명으로 사용되는 테프론은 기존 CNC 장비를 사용하여 가공할 수 있습니다. 선삭, 밀링, 드릴링, 보링, 그루빙, 나사 가공, 페이싱 및 기타 절삭 작업을 모두 사용하여 PTFE 부품을 제조할 수 있습니다.
중요한 차이점은 PTFE를 알루미늄, 강철, 또는 다른 모든 엔지니어링 플라스틱처럼 취급해서는 안 된다는 것입니다.
낮은 마찰은 가장 큰 기능적 장점 중 하나이지만, 동시에 공작물 고정을 더 어렵게 만듭니다. 부드러움은 공구가 비교적 낮은 절삭력으로 소재를 통과하도록 도와주지만, 과도한 클램핑 압력은 공작물을 변형시킬 수 있습니다. 내열성은 PTFE를 까다로운 응용 분야에서 유용하게 만들지만, 상대적으로 높은 열팽창은 정밀 측정과 치수 제어를 더 어렵게 만듭니다.
이는 가공 기술자들 사이에서 흔히 관찰되는 점을 설명합니다: PTFE는 절삭하기는 쉽지만 까다로운 형상을 유지하기는 어렵습니다.
따라서 신뢰할 수 있는 공정은 여러 변수를 함께 제어하는 데 달려 있습니다:
- 소재 등급 및 원자재 상태
- 공구 날카로움 및 절삭 형상
- 공작물 고정 압력
- 절삭 온도
- 칩 배출
- 부품 형상
- 가공 순서
- 검사 온도
- 최종 측정 전 허용 시간
이러한 요소 중 하나라도 무시하면 겉보기에 단순해 보이는 플라스틱 부품이 까다로운 공차 문제로 바뀔 수 있습니다.
PTFE vs 테플론: 구매자는 무엇을 지정해야 할까?
구매자들은 흔히 “테플론”과 “PTFE”를 같은 의미로 사용하지만, 엔지니어링 문서는 더 정확해야 합니다.
PTFE는 폴리테트라플루오로에틸렌의 약자입니다. 테플론은 불소중합체 제품과 관련된 잘 알려진 상표입니다. RFQ, 구매 사양서 또는 엔지니어링 도면을 준비할 때는 일반적인 상업적 명칭에만 의존하기보다 정확한 폴리머 등급과 재료 요구 사항을 명시하는 것이 더 유용합니다.
이는 충전 또는 개질 PTFE 등급이 관련될 때 특히 중요해집니다.
버진 PTFE는 뛰어난 내화학성, 낮은 마찰, 전기 절연성 및 폭넓은 온도 대응 능력을 제공할 수 있습니다. 충전 PTFE 재료는 유리, 카본, 흑연 또는 기타 충전제와 같은 물질을 포함하여 마모 거동, 강성, 내크리프성 또는 치수 특성을 변경할 수 있습니다.
결과적으로 도면상 동일하게 보이는 두 부품이라도 재료 등급이 다르면 가공 및 사용 중에 다르게 거동할 수 있습니다.
PTFE CNC 가공이 보기보다 어려운 이유는 무엇인가?
구매 엔지니어가 밀봉 부품을 소싱한다고 상상해 보십시오. 도면은 단순해 보입니다: 내부 보어, 밀봉면, 홈 및 여러 개의 관리 직경을 가진 원형 PTFE 부품입니다.
세 공급업체가 견적을 제시합니다.
첫 번째 업체는 이를 일반 플라스틱 선삭 작업처럼 취급합니다. 가격은 낮습니다.
두 번째는 공차에 대한 우려를 제기하며 검사 방법을 변경할 것을 권장합니다.
세 번째는 작동 온도, 결합 부품, PTFE 등급, 측정 조건, 그리고 어떤 치수가 기능적으로 중요한지에 대해 묻습니다.
세 번째 공급업체는 견적 과정에서 더 복잡해 보일 수 있지만, 그러한 질문들은 종종 고분자 가공에 대한 더 나은 이해를 나타냅니다.
PTFE는 서로 연관된 여러 제조상의 과제를 만들어냅니다.
1. 소재는 클램핑 압력 하에서 변형될 수 있습니다
금속 공작물은 일반적으로 상당한 조(jaw) 또는 콜릿 압력을 견딥니다. PTFE는 더 많은 제약이 필요합니다.
과도한 척, 바이스 또는 고정구 압력은 소재의 형상을 일시적으로 변화시킬 수 있습니다. 가공자는 부품이 압축된 상태에서 직경을 가공하고, 고정구 안에서 측정한 뒤, 해당 치수가 정확하다고 믿을 수 있습니다. 일단 해제되면, 부품은 원래 형상으로 복원될 수 있습니다.
이러한 탄성 복원은 숙련된 업체들이 연질 조, 더 넓은 접촉 면적, 제어된 클램핑 힘, 그리고 가공 순서에 세심한 주의를 기울이는 이유 중 하나입니다.
2. 열은 치수를 변화시킵니다
PTFE는 많은 금속보다 열팽창 계수가 훨씬 높습니다. 강철 부품에는 실질적인 영향이 거의 없을 온도 변화가 정밀 고분자 부품에서는 관련성이 있을 수 있습니다.
따라서 절삭 열, 냉각수 온도, 실온, 작업자의 취급, 그리고 검사 시점이 측정 결과에 영향을 미칠 수 있습니다.
까다로운 부품의 경우, 치수 검사는 분리된 최종 단계로 취급되어서는 안 됩니다. 이는 제조 공정에 통합되어야 합니다.
3. PTFE는 강성이 낮습니다
얇은 벽, 길게 지지되지 않은 구간, 좁은 밀봉 립, 깊은 보어, 그리고 가느다란 봉은 절삭력이나 측정력에 의해 휘어질 수 있습니다.
이는 더 엄격한 공차가 자동으로 더 나은 부품을 만드는 것은 아니라는 뜻입니다.
공차가 응용 분야에서 요구하는 것보다 훨씬 엄격하면, 의미 있는 기능적 이점을 제공하지 못한 채 제조 비용이 급격히 상승할 수 있습니다.
4. 버(Burr)는 품질 문제가 될 수 있습니다
무딘 절삭날은 깨끗한 절단 작용을 만들어내기보다 폴리머를 밀거나 찢을 수 있습니다. 그 결과 보풀진 가장자리, 버, 변형된 형상 또는 허용할 수 없는 밀봉 표면이 발생할 수 있습니다.
이것이 단순히 스핀들 속도를 높이는 것보다 공구 상태가 종종 더 중요한 이유입니다.
테프론 가공 방법 비교
| 방법 | 가장 적합한 용도 | 주요 이점 | 주요 위험 | 일반적인 구매자 우려 사항 |
|---|---|---|---|---|
| CNC 선반 | 링, 부싱, 씰, 슬리브, 와셔 및 원통형 부품 | 동심 형상의 효율적인 제어 | 척 변형 및 실처럼 늘어지는 칩 | 직경, 진원도 및 동심도 |
| CNC 밀링 | 플레이트, 블록, 매니폴드 및 비원형 부품 | 유연한 형상 및 다면 가공 | 공작물 이동 및 벽면 변형 | 평탄도, 위치 및 형상 정밀도 |
| 밀-턴 | 교차 홀 또는 밀링 형상을 가진 복잡한 원통형 부품 | 셋업 감소 | 더 까다로운 공정 계획 | 선삭 형상과 밀링 형상 간의 관계 |
| 5축 CNC | 복잡한 다면 부품 | 재위치 설정 감소 | 단순 형상에는 불필요할 수 있음 | 셋업 감소 및 형상 정렬 |
| 수동/2차 가공 | 간단한 수정 및 디버링 | 소량 작업에 유연함 | 작업자에 의존하는 일관성 | 생산에서의 반복성 |
선반에서 테플론 가공
CNC 선반은 원형 PTFE 부품에 종종 자연스러운 선택입니다. 대표적인 제품으로는 밸브 시트, 절연 링, 부싱, 스페이서, 와셔, 슬리브, 씰, 베어링 부품, 유체 제어 부품 등이 있습니다.
성공적인 테플론 선반 가공 작업은 공작물 고정과 공구 형상에 크게 좌우됩니다.
적절한 포지티브 형상을 갖춘 예리한 공구는 폴리머를 절삭날에서 밀어내는 대신 깔끔하게 절단할 수 있습니다. 가공자는 소재가 얼마나 단단히 고정되는지도 제어해야 합니다. 과도한 압력은 외경이나 내경을 변형시킬 수 있습니다.
또 다른 문제는 칩 형성입니다.
PTFE를 선삭하면 길고 연속적인 칩이 발생할 수 있습니다. 이러한 칩은 공작물, 공구 또는 척에 감길 수 있습니다. 따라서 절삭력이 상대적으로 낮더라도 양호한 프로그래밍, 칩 제어, 안전한 기계 작동이 중요합니다.
긴 부품의 경우 지지에도 주의를 기울여야 합니다. 가느다란 PTFE 봉은 비슷한 금속 봉보다 더 쉽게 휘거나 흔들릴 수 있습니다. 생산을 시작하기 전에 바 피딩, 가이드 부싱, 지지 길이, 가공 순서를 평가해야 합니다.
테플론 봉 가공: 소재 형상이 중요한 이유
테플론 봉 가공 은 많은 PTFE 부품이 압출 또는 성형된 원통형 소재로 시작하기 때문에 일반적입니다.
그러나 구매자는 모든 봉이 동일하게 거동한다고 가정해서는 안 됩니다.
원재료 직경, 제조 방법, 재료 등급, 잔류 응력, 보관 조건 및 부품 형상은 완성 결과에 영향을 미칠 수 있습니다.
원래 봉재의 대부분이 제거된 후 완성 부품에 얇은 벽이 필요한 경우를 가정해 보겠습니다. 원래 소재는 치수적으로 안정해 보일 수 있지만, 재료의 큰 비율을 제거하면 부품 내부의 응력 균형이 변할 수 있습니다.
더 나은 공정은 단계별 가공을 사용할 수 있습니다.
- 입고 재료를 검사하고 올바른 등급인지 확인하십시오.
- 제어된 마무리 여유를 남기면서 주요 형상을 황삭 가공하십시오.
- 형상과 공차가 이를 정당화할 때 부품이 안정화되도록 두십시오.
- 중요 직경, 보어, 밀봉면 및 숄더를 정삭 가공하십시오.
- 연질 모서리를 변형시키지 않는 방법으로 디버링하십시오.
- 부품이 안정적인 검사 상태에 도달하도록 두십시오.
- 적절한 저힘 검사 방법을 사용하여 중요 치수를 측정하십시오.
이 순서는 모든 것을 한 번의 공격적인 작업으로 가공하는 것보다 더 오래 걸릴 수 있지만, 까다로운 부품에 대해 더 나은 제어를 제공할 수 있습니다.
테프론 가공 속도 및 이송: 보편적인 수치가 없는 이유
검색어 테프론 가공 속도 및 이송 은 사용자가 단일 RPM 및 이송 속도 공식을 원한다는 것을 종종 시사합니다. 실제로 책임 있는 공정 계획에는 더 많은 정보가 필요합니다.
적절한 절삭 조건은 공구 직경, 절삭날 형상, 기계 성능, 작업 유형, 절삭 깊이, 공작물 고정, 재료 등급, 벽 두께, 냉각 전략, 표면 요구 사항 및 형상 형상에 따라 달라집니다.
그렇기 때문에 포럼에서 RPM 값을 그대로 복사하는 것은 오해를 불러일으킬 수 있습니다.
얇은 PTFE 벽을 가공하는 6mm 엔드밀은 두꺼운 봉재를 황삭하는 대형 선삭 공구와 똑같이 취급할 수 없습니다.
더 나은 출발 원칙은 불필요한 열과 변형을 제한하면서 깨끗한 절삭 작용을 만드는 것입니다.
날카로운 공구가 먼저다
기계 가공자들은 PTFE를 논할 때 날카로운 공구를 거듭 강조합니다. 날카로운 날은 연질 재료를 밀거나 번지게 하거나 찢는 경향을 줄여 주기 때문에 이러한 실무 경험은 타당합니다.
다른 재료에서는 여전히 허용 가능한 절삭을 만들어 낼 수 있는 마모된 공구라도 PTFE에서는 가장자리를 거칠게 만들 수 있습니다.
고속을 고생산성과 혼동하지 말 것
PTFE는 절삭이 쉽기 때문에 스핀들 속도를 공격적으로 높이고 싶은 유혹이 생길 수 있습니다. 그러나 생산성은 RPM만이 아니라 전체 공정 안정성을 통해 평가해야 합니다.
추가 속도가 더 많은 열을 발생시키고, 치수 일관성을 악화시키며, 칩 관리 문제를 증가시키거나 표면을 손상시킨다면, 이론적인 사이클 타임 개선은 가치가 거의 없습니다.
이송, 스핀들 속도, 공구 맞물림, 칩 부하 및 냉각 전략은 하나의 시스템으로 작동해야 합니다.
칩을 공정 피드백으로 활용하라
좋은 가공은 재료를 깨끗하게 제거해야 합니다. 폴리머가 번지거나, 찢어지거나, 과도하게 가열되거나, 문제가 되는 버를 형성하기 시작하면 절삭 조건과 공구 상태를 검토해야 합니다.
생산 공급업체의 목표는 한 부품에 대해 가능한 가장 빠른 설정을 찾는 것이 아닙니다. 반복적으로 허용 가능한 부품을 생산할 수 있는 안정적인 가공 윈도우를 확립하는 것이 목표입니다.
Reddit 기계 가공자들이 PTFE에 대해 일관되게 말하는 것
온라인 기계 가공 커뮤니티는 그들의 의견을 공식적인 엔지니어링 사양이 아닌 현장 작업 관찰로 취급할 때 유용한 실무적 맥락을 제공합니다.
PTFE에 관한 기계 가공사들의 논의에서 몇 가지 반복되는 주제가 나타납니다.
첫째, 기계 가공사들은 매우 날카로운 절삭날을 거듭 강조합니다. 작업자들은 PTFE를 깔끔하게 “슬라이싱”하는 것과 마모된 날로 밀거나 찢는 것의 차이를 설명합니다.
둘째, 공작물 고정은 절삭 파라미터 못지않게 많은 주의를 받습니다. 사용자들은 바이스에서 PTFE가 미끄러지거나 압력으로 변형되는 문제를 자주 논의합니다. 일부 기계 가공사들은 톱니형 조, 전용 소프트 조, 접촉 면적 확대 또는 더 적은 압착력으로 충분한 파지를 가능하게 하는 다른 공작물 고정 전략을 사용합니다.
셋째, 숙련된 작업자들은 종종 부품이 클램핑된 상태에서 치수를 달성하는 것이 해제 후 치수를 보장하는 것과 같지 않다고 경고합니다.
넷째, 긴 끈 모양의 칩은 선삭 논의에서 반복되는 주제입니다. 재료는 쉽게 절삭되면서도 의도적인 칩 관리가 필요할 수 있습니다.
이러한 의견들은 중요한 구매 교훈을 시사합니다. PTFE 가공 경험은 종종 원시 스핀들 속도보다 더 가치 있습니다.
테프론 가공 공차: 현실적으로 얼마나 엄격할 수 있는가?
테프론 가공 공차는 금속 가공 도면에서 복사하기보다는 부품 기능, 형상, 크기, PTFE 등급 및 검사 조건에 따라 결정되어야 합니다.
PTFE의 연질성, 크리프 거동, 열팽창 및 낮은 강성은 좁은 공차 범위를 어렵게 만들 수 있으며, 특히 대형 부품, 얇은 벽, 평판, 지지되지 않은 긴 형상 및 상당한 재료 제거가 있는 부품의 경우 그러합니다.
전문 엔지니어링 플라스틱 제조사들도 좁은 가공 공차를 지정할 때 PTFE의 높은 열팽창 계수와 상대적으로 낮은 기계적 강도를 주요 고려 사항으로 지적합니다.
따라서 최선의 도면은 일반적으로 소수점 자릿수가 가장 많은 도면이 아닙니다. 기능 치수와 비핵심 치수를 명확히 구분하는 도면입니다.
기능적 공차 적용
PTFE 밸브 시트를 고려해 보십시오.
밀봉면, 보어, 그리고 상대 직경과의 관계는 직접적인 기능적 중요성을 가질 수 있습니다. 외부의 비접촉 표면은 동일한 공차가 필요하지 않을 수 있습니다.
모든 치수에 불필요하게 좁은 공차가 적용되면, 조립 품질을 향상시키지도 못하면서 가공과 검사 비용만 증가합니다.
엔지니어는 다음을 식별해야 합니다:
- 중요한 밀봉 치수
- 상대 직경
- 동심 관계
- 중요한 두께
- 기능에 영향을 미치는 평탄도 또는 평행도 요구 사항
- 비중요 유격 치수
- 해당되는 경우 검사 온도
- 치수가 자유 상태 또는 조립 상태에 적용되는지 여부
이는 제조업체가 합리적인 가공 공정을 개발하기에 충분한 정보를 제공합니다.
형상이 PTFE 가공성에 미치는 영향
공차는 형상과 분리하여 평가할 수 없습니다.
상대적으로 두꺼운 링은 얇고 유연한 링보다 직경을 더 예측 가능하게 유지할 수 있습니다. 짧은 부싱은 긴 슬리브보다 제어하기 쉬울 수 있습니다. 작은 판은 크고 얇은 시트와 다르게 거동할 수 있습니다.
따라서 유능한 CNC 공급업체는 RFQ를 검토할 때 각 수치를 개별적으로 확인하는 데 그치지 않고 전체 공차 스택을 검토해야 합니다.
잠재적으로 어려운 형상에는 깊고 좁은 홈, 매우 얇은 벽, 긴 보어, 깊이 대 직경 비율이 큰 작은 구멍, 지지되지 않은 날카로운 모서리, 넓은 평면, 그리고 상당한 재료 제거로 분리된 엄격하게 관리되는 형상 등이 있습니다.
제조 용이성 설계(DFM) 검토를 통해 반복성을 크게 향상시키는 작은 변경을 확인할 수 있습니다.
테프론 가공의 위험: 실제 위험은 무엇인가?
이라는 표현은 테프론 가공 위험 상당한 검색 트래픽을 끌어들이는데, 이는 사용자들이 온라인에서 종종 상충되는 정보를 접하기 때문입니다.
정상적인 통제된 가공과 과열 및 열분해를 구분하는 것이 중요합니다.
PTFE는 의도적으로 과열되어서는 안 됩니다. 충분히 높은 온도에서는 열분해되어 유해한 분해 생성물을 발생시킬 수 있습니다. 산업 보건 문헌에서는 PTFE 열분해 생성물에 대한 노출을 폴리머 흄 열(polymer fume fever)과 연관지어 왔습니다.
따라서 정상적인 CNC 가공은 과도한 열 발생을 피하도록 계획되어야 합니다. 작업장은 공정 및 작업장 위험 평가에 따라 적합한 공구, 적절한 절삭 조건, 효과적인 칩 배출, 기계 방호, 정리 정돈, 적절한 환기를 사용해야 합니다.
PTFE 오염이 담배나 흡연 물질로 옮겨갈 수 있는 구역에서는 흡연이 이루어져서는 안 됩니다.
작업자는 또한 움직이는 칩과의 안전하지 않은 상호작용을 피해야 합니다. 길고 연속적인 칩(swarf)이 회전 부품에 감길 수 있습니다. 기계 도어, 방호 장치, 칩 관리 절차, 확립된 작업장 안전 절차를 항상 준수해야 합니다.
실질적인 교훈은 간단합니다. PTFE는 가공 가능한 엔지니어링 폴리머이지만, “절단하기 쉽다”는 것이 “공정 관리가 필요 없다”는 의미로 해석되어서는 결코 안 됩니다.”
가공된 테프론 부품이 사용되는 곳
가공된 테프론 부품 저마찰, 전기 절연, 내화학성, 밀봉 거동 또는 온도 성능이 중요한 응용 분야에 나타납니다.
유체 처리 및 밸브
PTFE는 밸브 시트, 씰, 링, 부싱, 스페이서 및 공격적인 유체에 노출되는 기타 구성 요소에 널리 고려됩니다.
내화학성은 주요 장점이며, CNC 가공을 통해 원자재로부터 밀봉 형상과 결합 치수를 생산할 수 있습니다.
반도체 및 전자 장비
전기 절연과 내화학성 덕분에 PTFE는 전자 및 처리 장비용 구성 요소에 유용할 수 있습니다.
이러한 응용 분야에서는 오염 제어, 치수 일관성, 재료 문서화 및 청정 취급이 가공 작업 자체만큼 중요할 수 있습니다.
의료 및 실험실 장비
PTFE는 재료 특성이 응용 분야에 적합한 특정 실험실, 분석, 유체 제어 및 장비 구성 요소에 선택될 수 있습니다.
재료 선택은 일반적인 특성 때문에 폴리머가 자동으로 적합하다고 가정하기보다는 항상 최종 장치의 규제 및 기능 요구 사항을 따라야 합니다.
산업 장비
마모 스트립, 가이드, 절연체, 스페이서, 저마찰 구성 요소, 부싱 및 씰은 일반적인 산업 사례입니다.
자동차 및 운송 시스템
PTFE는 마찰 및 화학적 특성이 이점을 제공하는 특수 씰, 절연 구성 요소, 가이드 및 유체 처리 응용 분야에 사용될 수 있습니다.
CNC 가공 테프론 대 POM, 나일론 및 PEEK
PTFE 선택은 가공 공정이 아닌 응용 분야에서 시작해야 합니다.
내화학성과 극히 낮은 마찰이 요구 사항을 지배한다면 PTFE가 매력적일 수 있습니다. 강성과 치수 안정성이 더 중요하다면 다른 엔지니어링 폴리머가 때때로 더 나은 균형을 제공할 수 있습니다.
POM, for example, is often selected where dimensional stability, stiffness, low friction, and good machinability are required.
Nylon offers useful strength and wear characteristics but moisture absorption may influence dimensions and properties.
PEEK provides considerably higher mechanical performance for demanding applications, although material cost is much higher and machining considerations differ.
PTFE should therefore not be selected simply because it is familiar. A competent machining supplier may help buyers compare material behavior before production tooling and inspection plans are finalized.
How to Choose a Teflon Machining Supplier
A search for teflon machining near me may produce dozens of machine shops. Distance, however, is only one procurement factor.
For a simple one-off spacer, a local general machine shop could be sufficient. For repeat production, critical sealing geometry, international sourcing, documented inspection, or complex parts, process experience may matter more than geographic distance.
1. Ask About Polymer Experience, Not Just CNC Equipment
A five-axis machining center does not automatically make a company an expert in PTFE.
Ask what engineering plastics the supplier regularly machines, how it controls deformation, what workholding approaches it uses, and how it inspects flexible components.
2. Review Inspection Capability
Inspection equipment matters, but the inspection method matters equally.
A measurement system designed around rigid metal components can produce misleading results if excessive contact force deforms a soft polymer feature.
공급업체는 측정력, 온도, 고정구 상태 및 치수 안정성 간의 관계를 이해해야 합니다.
3. 품질 시스템 검토
B2B 소싱에서 인증은 품질 관리, 추적성, 시정 조치 및 프로세스 관리를 위한 문서화된 절차가 존재한다는 증거를 제공할 수 있습니다.
특정 인증의 관련성은 산업과 프로젝트에 따라 달라집니다.
4. DFM 지원 평가
최고의 공급업체는 때때로 도면에 이의를 제기할 수 있습니다.
가공 기술자가 생산 전에 비현실적인 공차, 취약한 벽, 어려운 홈 또는 검사 충돌을 식별하면, 그 피드백이 폐기와 지연을 방지할 수 있습니다.
좋은 DFM은 품질을 낮추라는 요청이 아닙니다. 이는 설계 의도를 제조 가능한 형상과 일치시키는 방법입니다.
5. 개당 가격이 아닌 총비용 비교
낮은 견적은 부품에 선별, 재작업, 교체 또는 긴급 운송이 필요할 때 비싸집니다.
구매자는 견적된 단가와 함께 초도 수율, 검사 문서, 커뮤니케이션, 엔지니어링 지원, 반복성, 포장, 리드 타임 및 공급 신뢰성을 고려해야 합니다.
CNC 가공 PTFE 부품에 Jucheng을 선택하는 이유는 무엇입니까?
Jucheng Precision은 금속 및 엔지니어링 플라스틱에 대한 CNC 가공 서비스를 제공하며, PTFE는 제조 역량에 나열된 플라스틱 소재 중 하나입니다.
이 폭넓은 가공 기반은 많은 B2B 프로젝트가 독립적인 PTFE 부품이 아니기 때문에 중요합니다. 어셈블리는 PTFE 씰 또는 절연체를 알루미늄 하우징, 스테인리스강 샤프트, 황동 피팅, POM 부품 또는 기타 가공 부품과 결합할 수 있습니다.
여러 소재에 걸쳐 작업할 수 있는 공급업체는 소싱과 치수 조정을 단순화할 수 있습니다.
다중 공정 CNC 역량
부품 형상에 따라 Jucheng은 CNC 선삭, CNC 밀링, 복합 밀-턴 공정 및 다축 가공 전략을 적용할 수 있습니다.
이는 부품이 회전 형상과 교차 홀, 포켓, 슬롯 또는 다면 형상을 결합할 때 유연성을 제공합니다.
불필요한 셋업을 줄이면 수동 재위치 조작이 덜 필요하므로 형상 간 관계를 유지하는 데도 도움이 될 수 있습니다.
검사 인프라
Jucheng의 공개된 제조 정보에는 Zeiss CMM 시스템을 포함한 첨단 측정 장비를 사용한 품질 검사가 설명되어 있습니다.
PTFE의 경우, 연질 폴리머는 금속과 달리 접촉 압력과 온도에 다르게 반응할 수 있으므로 정교한 장비라도 적절한 검사 전략과 함께 사용해야 합니다.
품질 인증
Jucheng은 ISO 9001:2015, ISO 14001, ISO 13485 및 IATF 16949를 포함한 품질 인증을 공개하고 있습니다.
자동차, 의료 장비, 산업 및 기타 관리 공급망의 구매자에게 문서화된 품질 시스템은 공급업체 자격 심사의 중요한 부분이 될 수 있습니다.
시제품에서 양산까지 지원
PTFE 부품은 양산 전 시제품 검증을 통해 이점을 얻는 경우가 많습니다.
시제품은 도면 공차가 실제 조립 요구를 반영하는지, 얇은 형상이 가공 후 변형되는지, 밀봉 표면에 조정이 필요한지, 선택한 PTFE 등급이 기대하는 거동을 제공하는지를 밝혀낼 수 있습니다.
이러한 변수를 파악한 후에는 가공 및 검사 공정을 생산용으로 표준화할 수 있습니다.
Jucheng의 자세한 내용을 알아보거나 CNC 가공 역량 도면을 제출하여 엔지니어링 검토 및 견적을 받아보십시오.
가공 PTFE 부품을 위한 실용적인 RFQ 체크리스트
상세한 RFQ는 견적 시간을 단축하고 추정을 줄일 수 있습니다. 구매자는 이상적으로 3D CAD 모델과 관리된 2D 도면을 함께 제공해야 합니다.
패키지는 재료 등급, 수량, 중요 공차, 표면 요구 사항, 검사 기대치, 그리고 제조에 영향을 미치는 경우 최종 사용 조건을 명확히 전달해야 합니다.
예를 들어, 직경이 화학 서비스 밀봉 인터페이스를 형성한다고 공급업체에 알려주는 것이 맥락 없이 좁은 공차만 지정하는 것보다 더 많은 정보를 제공합니다.
또한 예상 연간 물량을 명시하십시오. 다섯 개의 프로토타입 부품에 최적화된 공정은 50,000개의 양산 부품을 위한 공정과 다를 수 있습니다.
가공 PTFE 부품의 설치 및 유지보수
PTFE 부품을 강성 금속 부품처럼 취급하면 조립 중에 가공 품질이 손실될 수 있습니다.
설치 전에 밀봉 표면과 중요 모서리에 운송 손상, 오염 또는 변형이 있는지 검사하십시오. 부품은 재료와 응용 분야에 적합한 조건에서 보관해야 합니다.
조립 중에는 불필요한 점 하중을 피하십시오. 얇은 링과 밀봉 립은 부적절한 공구로 강제로 위치시키면 변형될 수 있습니다.
체결구는 단순히 사용 가능한 최대 토크를 적용하는 것이 아니라 조립 설계에 따라 조여야 합니다. PTFE는 지속 하중 하에서 크리프할 수 있으므로 조인트 설계는 재료의 장기 거동을 고려해야 합니다.
유지보수 일정은 실제 운전 환경을 반영해야 합니다. 온도, 압력, 화학적 노출, 슬라이딩 접촉, 사이클 횟수, 그리고 상대 표면 상태가 모두 사용 수명에 영향을 미칠 수 있습니다.
실제 사례: 정밀 PTFE 밸브 시트
새로운 밸브 어셈블리를 개발하는 가상의 유체 제어 제조업체를 고려해 보십시오.
원래 도면은 좁은 외경, 정밀 보어, 밀봉 각도, 좁은 홈, 그리고 얇은 최종 벽을 가진 PTFE 시트를 지정합니다. 첫 번째 구매 접근 방식은 전적으로 최저 가공 견적을 찾는 데 집중합니다.
프로토타입 생산 중에는 클램핑된 상태에서 외경이 허용 가능한 것으로 보입니다. 부품이 출하되고 나중에 검사된 후에는 여러 측정값이 변동합니다. 밀봉 면 또한 일관되지 않은 모서리 품질을 보입니다.
공정 중심 검토를 통해 세 가지 가능한 원인을 확인했습니다: 과도한 공작물 고정 압력, 충분히 날카롭지 않은 정삭 공구, 그리고 부품이 일관된 열적·기계적 상태에 도달하기 전에 측정한 것입니다.
개정된 공정은 보다 적절한 공작물 고정을 사용하고, 황삭과 최종 정삭을 분리하며, 정삭 여유를 제어하고, 날카로운 공구를 사용하며, 검사 절차를 표준화합니다.
중요한 점은 모든 PTFE 밸브 시트에 정확히 이 공정이 필요하다는 것이 아닙니다. PTFE 품질은 하나의 공차 값이나 하나의 CNC 설정에 의존하는 것이 아니라 전체 제조 체인을 제어하는 데서 나온다는 점입니다.
구매자 의사결정 프레임워크: 현지 업체 또는 전문 CNC 파트너?
부품이 단순하고, 공차 요구 사항이 보통 수준이며, 물량이 적고, 신속한 대면 지원이 가치 있을 때 현지 공급업체가 올바른 선택일 수 있습니다.
프로젝트에 복잡한 형상, 여러 재료, 까다로운 검사 문서, 반복 물량, 국제 공급 요구 사항 또는 산업별 품질 시스템이 포함될 때 전문 제조 파트너가 더 매력적으로 됩니다.
따라서 소싱 결정은 거리뿐만 아니라 위험도 고려해야 합니다.
반복 생산의 경우, 첫 승인 배치 후 6개월이 지나도 공정이 어떻게 일관성을 유지할지 공급업체에 문의하십시오. 공구 관리, 재료 추적성, 셋업 문서화, 검사 계획 및 개정 관리는 초기 시제품 사이클 타임보다 더 중요해질 수 있습니다.
테플론 가공에 관한 자주 묻는 질문
테플론을 가공할 수 있습니까?
예. PTFE는 기존 장비를 사용하여 CNC 선삭, 밀링, 드릴링, 보링, 홈 가공 및 기타 가공이 가능합니다. 주요 과제는 기본적인 재료 제거가 아니라 치수 안정성, 변형, 공작물 고정, 버 제어, 열 관리 및 검사입니다.
테플론은 가공하기 쉽습니까?
절삭력이 낮을 수 있으므로 절단은 비교적 쉽지만, 반복 가능한 정밀 부품을 생산하는 것은 더 어려울 수 있습니다. 연성, 낮은 강성, 낮은 마찰, 크리프 거동 및 열팽창으로 인해 해당 재료에 특별히 설계된 공정이 필요합니다.
PTFE 가공에 적합한 속도와 이송은 무엇입니까?
보편적인 값은 없습니다. 적합한 파라미터는 공구 형상, 작업, 소재 크기, 기계, PTFE 등급, 절삭 깊이, 벽 두께, 공작물 고정 및 냉각 전략에 따라 달라집니다. 일반적으로 단순히 RPM을 최대화하는 것보다 날카로운 절삭날과 온도 제어가 우선되어야 합니다.
가공된 테프론에서 유지할 수 있는 공차는 무엇입니까?
달성 가능한 공차는 부품 크기, 형상, 재료 등급, 벽 두께, 온도 및 검사 방법에 크게 좌우됩니다. 적합한 형상에서는 타이트한 치수가 가능할 수 있지만, 금속과 유사한 공차를 무분별하게 적용하면 비용이 증가하고 공정 능력이 저하될 수 있습니다. 중요한 공차는 제조업체와 검토해야 합니다.
테프론 가공은 위험합니까?
통제된 가공은 표준 산업 공정이지만, PTFE를 과도하게 가열해서는 안 됩니다. 고온에서의 열분해는 유해한 흄을 발생시킬 수 있습니다. 적절한 절삭 조건, 환기, 청결 관리, 기계 방호, 칩 제어 및 작업장 안전 절차를 사용해야 합니다.
PTFE 가공에 가장 적합한 공구는 무엇입니까?
깨끗한 절삭에 적합한 형상을 가진 예리한 공구가 일반적으로 선호됩니다. 정확한 공구 선택은 작업이 선삭, 밀링, 드릴링, 보링, 홈 가공 또는 나사 가공 중 무엇인지에 따라 달라집니다. 무딘 날은 연질 재료를 밀거나 찢을 수 있으므로 공구 상태가 특히 중요합니다.
PTFE 치수가 가공 후 변하는 이유는 무엇입니까?
가능한 원인으로는 열팽창, 클램핑 후 탄성 회복, 잔류 응력, 재료 크리프, 측정력 및 온도 변화가 있습니다. 이러한 이유로 까다로운 부품은 단계별 가공과 통제된 검사 조건의 이점을 얻을 수 있습니다.
PTFE에는 CNC 선삭과 CNC 밀링 중 무엇을 선택해야 합니까?
선삭은 일반적으로 부싱, 링, 밸브 시트, 슬리브와 같은 원통형 부품에 효율적입니다. 밀링은 플레이트, 블록, 포켓 및 비회전 형상에 더 적합합니다. 두 가지 유형의 형상을 모두 포함하는 부품은 밀턴 또는 다축 가공의 이점을 얻을 수 있습니다.
최종 구매 조언
PTFE 가공의 핵심 교훈은 기억하기 쉽습니다: 쉬운 절삭이 쉬운 정밀도를 의미하지는 않습니다.
성공적인 공급업체는 재료 거동, 공구 예리도, 공작물 고정, 열, 칩 형성, 가공 순서, 치수 회복 및 검사를 하나의 연결된 공정으로 관리해야 합니다.
구매 팀에게 이는 공급업체를 비교하는 방식을 바꿉니다. 가장 저렴한 시간당 가공 요율이나 가장 가까운 기계 공장이 최저 총 제조 비용을 제공하지 않을 수 있습니다. 공정 지식, DFM 지원, 품질 문서, 검사 능력 및 반복성은 상당한 비중을 차지해야 합니다.
엔지니어에게 가장 큰 기회는 종종 첫 칩이 절삭되기 전에 찾아옵니다. 기능 공차, 재료 등급, 결합 조건, 검사 요구 사항 및 작동 환경을 명확히 식별하면 불필요한 제조 난이도를 제거할 수 있습니다.
프로젝트에 맞춤형 PTFE 씰, 부싱, 밸브 부품, 절연 부품, 링, 슬리브, 스페이서, 시제품 또는 기타 정밀 폴리머 부품이 필요한 경우, Jucheng은 생산 전에 귀하의 CAD 파일과 도면을 검토할 수 있습니다.
방문 Jucheng 정밀 CNC 가공 가공 역량을 살펴보거나 프로젝트 검토를 요청하십시오. 2D 도면, 3D 모델, 재료 요구 사항, 수량 및 중요 치수를 제공하면 엔지니어링 팀이 제조 가능성을 평가하고 적절한 가공 전략을 준비하는 데 도움이 됩니다.
권위 있는 기술 참고 자료
PTFE 가공 특성 및 직업 안전에 관한 추가 정보는 엔지니어링 팀이 전문 폴리머 가공 자료 및 정부 직업 건강 지침을 참조할 수 있습니다.
Ensinger PTFE 가공 기술 정보 는 PTFE의 낮은 강도와 높은 열팽창이 좁은 가공 공차에 미치는 영향을 논의합니다.
NIOSH 는 불소중합체 열분해 및 폴리머 흄 노출에 관한 직업 건강 정보를 제공합니다. 이러한 자료는 재료 제조업체의 최신 안전 데이터 시트 및 가공 시설 자체의 위험 평가와 함께 사용해야 합니다.