
Обработка тефлона выглядит просто, пока размерная точность не становится частью чертежа. ПТФЭ мягкий, химически стойкий, обладает естественной смазывающей способностью и относительно легко снимается острым режущим инструментом. Однако те же самые характеристики делают материал трудным для закрепления, измерения и контроля. Деталь может покинуть станок с ЧПУ в пределах допуска, а затем слегка измениться после снятия усилия зажима, тепла резания или внутренних напряжений.
Для инженеров и закупочных команд это создает иную проблему выбора поставщика, чем при обычной обработке металла. Вопрос не просто в том, есть ли у поставщика фрезерный или токарный станок с ЧПУ. Более правильный вопрос — понимает ли этот поставщик, как ведет себя ПТФЭ до, во время и после снятия материала.
Это руководство для покупателя объясняет, как производятся детали из ПТФЭ, обработанные на ЧПУ, какие допуски могут быть практичными, как точение соотносится с фрезерованием, как следует подходить к скоростям и подачам, какие вопросы безопасности важны и как оценивать поставщика услуг обработки для прототипов и серийных деталей.
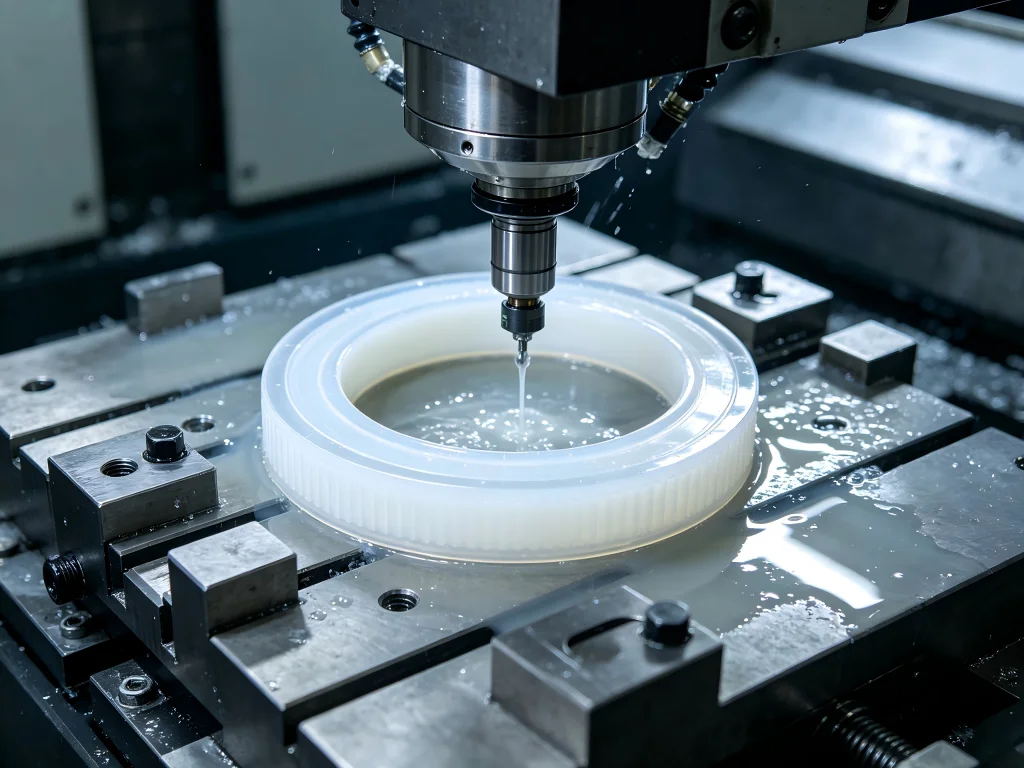
Можно ли обрабатывать тефлон?
Да. Тефлон, обычно используемый как торговое название, ассоциируемое с ПТФЭ, можно обрабатывать на обычном оборудовании с ЧПУ. Точение, фрезерование, сверление, растачивание, прорезание канавок, нарезание резьбы, подрезка торцов и другие операции субтрактивной обработки могут использоваться для изготовления компонентов из ПТФЭ.
Важное отличие состоит в том, что ПТФЭ не следует обрабатывать как алюминий, сталь или даже любой другой инженерный пластик.
Его низкое трение — одно из его главных функциональных преимуществ, но оно также затрудняет закрепление заготовки. Его мягкость помогает инструментам резать его при относительно низких силах резания, однако чрезмерное усилие зажима может деформировать заготовку. Его термостойкость делает ПТФЭ полезным в требовательных применениях, а сравнительно высокое тепловое расширение затрудняет прецизионные измерения и контроль размеров.
Это объясняет распространенное наблюдение среди станочников: ПТФЭ может быть легко резать, но трудно выдерживать требовательную геометрию.
Таким образом, надежный процесс зависит от совместного контроля нескольких переменных:
- Марка материала и состояние заготовки
- Острота инструмента и геометрия резания
- Усилие закрепления
- Температура резания
- Отвод стружки
- Геометрия детали
- Последовательность обработки
- Температура при измерении
- Время, допустимое до финального измерения
Игнорирование любого из этих факторов может превратить внешне простую пластиковую деталь в сложную задачу по обеспечению допусков.
ПТФЭ или тефлон: что следует указывать заказчикам?
Заказчики часто используют “тефлон” и “ПТФЭ” как взаимозаменяемые термины, но в инженерной документации следует быть точнее.
ПТФЭ расшифровывается как политетрафторэтилен. Тефлон — известная торговая марка, связанная с фторполимерными продуктами. При подготовке запроса предложений, закупочной спецификации или инженерного чертежа указание точной марки полимера и требований к материалу полезнее, чем опора только на обобщённое коммерческое название.
Это становится особенно важным, когда речь идёт о наполненных или модифицированных марках ПТФЭ.
Первичный ПТФЭ может обеспечивать выдающуюся химическую стойкость, низкое трение, электрическую изоляцию и широкий температурный диапазон. Наполненные материалы на основе ПТФЭ могут содержать такие вещества, как стекло, углерод, графит или другие наполнители, для изменения характера износа, жёсткости, стойкости к ползучести или размерных характеристик.
Следовательно, две детали, одинаковые на чертеже, могут вести себя по-разному при обработке и в эксплуатации, если их марки материала различаются.
Почему механическая обработка ПТФЭ на станках с ЧПУ сложнее, чем кажется?
Представьте инженера по закупкам, подбирающего уплотнительный компонент. Чертеж выглядит простым: круглая деталь из ПТФЭ с внутренним отверстием, уплотнительной поверхностью, канавкой и несколькими контролируемыми диаметрами.
Три поставщика дают на неё предложение.
Первый относится к этому как к стандартной токарной обработке пластика. Цена низкая.
Второй выражает обеспокоенность по поводу допуска и рекомендует изменить метод контроля.
Третий спрашивает о рабочей температуре, сопрягаемых компонентах, марке PTFE, условиях измерения и о том, какие размеры являются функционально критичными.
Третий поставщик может показаться более сложным на этапе расчёта стоимости, но такие вопросы часто свидетельствуют о лучшем понимании механообработки полимеров.
PTFE создаёт несколько взаимосвязанных производственных проблем.
1. Материал может деформироваться под давлением зажима
Металлическая заготовка обычно выдерживает значительное давление кулачков или цанги. PTFE требует более осторожного подхода.
Чрезмерное давление патрона, тисков или приспособления может временно изменить форму заготовки. Станочник может обработать диаметр, пока компонент сжат, измерить его в приспособлении и посчитать, что размер верный. После освобождения компонент может вернуться к своей первоначальной форме.
Эта упругая релаксация — одна из причин, по которой опытные цеха уделяют пристальное внимание мягким кулачкам, увеличенным площадям контакта, контролируемому усилию зажима и последовательности обработки.
2. Нагрев изменяет размеры
Коэффициент теплового расширения PTFE намного выше, чем у многих металлов. Изменения температуры, которые оказали бы мало практического влияния на стальной компонент, могут стать значимыми для точной полимерной детали.
Поэтому теплота резания, температура СОЖ, температура помещения, обращение оператора и время контроля могут влиять на результаты измерений.
Для ответственных деталей размерный контроль не следует рассматривать как отдельный заключительный этап. Его следует интегрировать в производственный процесс.
3. PTFE обладает низкой жёсткостью
Тонкие стенки, длинные неподкреплённые участки, узкие уплотнительные кромки, глубокие отверстия и тонкие стержни могут прогибаться под действием сил резания или измерения.
Это означает, что более жёсткий допуск не создаёт автоматически более качественный компонент.
Если допуск значительно жёстче, чем требуется для применения, стоимость изготовления может резко возрасти, не давая при этом значимого функционального преимущества.
4. Заусенцы могут стать проблемой качества
Тупая режущая кромка может скорее вдавливать или разрывать полимер, чем обеспечивать чистое резание. Результатом могут быть ворсистые края, заусенцы, искажённые элементы или неприемлемая уплотнительная поверхность.
Именно поэтому состояние инструмента часто важнее, чем простое увеличение скорости шпинделя.
Сравнение методов обработки тефлона
| Метод | Лучше всего подходит для | Основное преимущество | Основной риск | Типичная проблема покупателя |
|---|---|---|---|---|
| Токарная обработка с ЧПУ | Кольца, втулки, уплотнения, гильзы, шайбы и цилиндрические детали | Эффективный контроль соосных элементов | Деформация от патрона и стружкообразование в виде длинных нитей | Диаметр, круглость и соосность |
| Фрезерование с ЧПУ | Плиты, блоки, коллекторы и некруглые компоненты | Гибкая геометрия и многосторонняя обработка | Перемещение заготовки и прогиб стенок | Плоскостность, позиционирование и точность элементов |
| Токарно-фрезерная обработка | Сложные цилиндрические детали с поперечными отверстиями или фрезерованными элементами | Меньше установок | Более сложное планирование процесса | Взаимосвязь между точеными и фрезерованными элементами |
| 5-осевая ЧПУ-обработка | Сложные многоповерхностные компоненты | Снижение количества переустановок | Может быть нецелесообразно для простой геометрии | Сокращение установок и выравнивание элементов |
| Ручная/вторичная обработка | Простые модификации и удаление заусенцев | Гибкость для мелкосерийного производства | Стабильность, зависящая от оператора | Повторяемость в производстве |
Обработка тефлона на токарном станке
Токарный станок с ЧПУ часто является естественным выбором для круглых компонентов из ПТФЭ. Типичные изделия включают седла клапанов, изоляционные кольца, втулки, проставки, шайбы, гильзы, уплотнения, детали подшипников и детали систем управления жидкостями.
Успешная обработка тефлона на токарном станке зависит в значительной степени от закрепления заготовки и геометрии инструмента.
Острый инструмент с подходящей положительной геометрией может чисто срезать полимер, а не отталкивать его от режущей кромки. Станочник также должен контролировать усилие зажима заготовки. Чрезмерное давление может деформировать наружный диаметр или отверстие.
Ещё одна проблема — стружкообразование.
Точение ПТФЭ может давать длинную сливную стружку. Такая стружка может наматываться на заготовку, инструмент или патрон. Поэтому важны грамотное программирование, управление стружкообразованием и безопасная эксплуатация станка, даже несмотря на относительно низкие силы резания.
Для длинных деталей также следует уделить внимание поддержке. Тонкий стержень из ПТФЭ может легче изгибаться или вибрировать, чем сопоставимый металлический пруток. Перед началом производства следует оценить подачу прутка, направляющие втулки, длину поддержки и последовательность обработки.
Обработка тефлонового прутка: почему важна форма заготовки
Обработка тефлонового прутка распространена, поскольку многие детали из ПТФЭ изготавливаются из экструдированных или формованных цилиндрических заготовок.
Однако покупатель не должен предполагать, что каждый стержень ведёт себя одинаково.
Диаметр заготовки, метод изготовления, марка материала, остаточные напряжения, условия хранения и геометрия детали могут повлиять на конечный результат.
Предположим, готовая деталь требует тонкой стенки после удаления большей части исходного стержня. Исходная заготовка может выглядеть размерно стабильной, но удаление большого процента материала может изменить баланс напряжений внутри детали.
Лучший процесс может использовать поэтапную обработку.
- Проверьте входящий материал и подтвердите правильную марку.
- Выполните черновую обработку основных элементов, оставив контролируемый припуск на чистовую обработку.
- Дайте детали стабилизироваться, когда геометрия и допуск это оправдывают.
- Выполните чистовую обработку критических диаметров, отверстий, уплотнительных поверхностей и буртиков.
- Удаляйте заусенцы методами, которые не деформируют мягкие кромки.
- Дайте детали достичь стабильного состояния для контроля.
- Измеряйте критические размеры с использованием соответствующих методов контроля с низким усилием.
Эта последовательность может занять больше времени, чем обработка всего за одну агрессивную операцию, но она может обеспечить лучший контроль для ответственных деталей.
Скорости и подачи при обработке тефлона: почему нет универсального числа
Поисковые запросы для скорости и подачи при обработке тефлона часто предполагают, что пользователи хотят получить единую формулу для RPM и подачи. На практике ответственное планирование процесса требует больше информации.
Подходящие условия резания зависят от диаметра инструмента, геометрии режущей кромки, возможностей станка, типа операции, глубины резания, закрепления заготовки, марки материала, толщины стенки, стратегии охлаждения, требований к поверхности и геометрии элемента.
Именно поэтому копирование значения RPM с форума может ввести в заблуждение.
Концевая фреза 6 мм, обрабатывающая тонкую стенку из PTFE, не может рассматриваться точно так же, как крупный токарный резец, выполняющий черновую обработку толстого прутка.
Лучший исходный принцип — обеспечить чистое резание, ограничивая ненужный нагрев и деформацию.
Сначала — острые инструменты
Станкисты неоднократно подчёркивают важность острой оснастки при обсуждении PTFE. Этот практический опыт имеет смысл, поскольку острая кромка снижает склонность к вдавливанию, размазыванию или разрыву мягкого материала.
Изношенный инструмент, который в другом материале ещё может давать приемлемый рез, на PTFE может создавать плохие кромки.
Не путайте высокую скорость с высокой производительностью
Поскольку PTFE легко режется, может возникнуть соблазн агрессивно увеличивать частоту вращения шпинделя. Однако производительность следует оценивать по общей стабильности процесса, а не только по RPM.
Если дополнительная скорость создаёт больше тепла, ухудшает размерную стабильность, увеличивает проблемы с удалением стружки или повреждает поверхность, теоретическое сокращение времени цикла имеет мало ценности.
Подача, частота вращения шпинделя, контакт инструмента, нагрузка на зуб и стратегия охлаждения должны работать как единая система.
Используйте стружку как обратную связь о процессе
Качественная обработка должна чисто удалять материал. Если полимер начинает размазываться, рваться, чрезмерно нагреваться или образовывать проблемные заусенцы, следует пересмотреть условия резания и состояние инструмента.
Для серийного поставщика цель — не найти максимально возможный режим для одной детали. Цель — установить стабильное окно обработки, которое позволяет повторяемо производить приемлемые детали.
Что машинисты на Reddit постоянно говорят о PTFE
Онлайн-сообщества машинистов дают полезный практический контекст, если их комментарии воспринимать как наблюдения с цеха, а не как формальные инженерные спецификации.
В обсуждениях машинистов о PTFE повторяются несколько тем.
Во-первых, машинисты неоднократно подчёркивают важность чрезвычайно острой режущей кромки. Операторы описывают разницу между чистым “срезанием” PTFE и его вдавливанием или разрывом изношенной кромкой.
Во-вторых, закреплению заготовки уделяется почти столько же внимания, сколько режимам резания. Пользователи часто обсуждают проскальзывание PTFE в тисках или его деформацию под давлением. Некоторые машинисты используют насечённые губки, специальные мягкие губки, увеличенную площадь контакта или другие стратегии закрепления, позволяющие обеспечить достаточный захват с меньшим усилием сжатия.
В-третьих, опытные операторы часто предупреждают, что достижение размера при зажатой детали не равнозначно гарантии размера после её освобождения.
В-четвёртых, длинная стружка в виде жгута — повторяющаяся тема в обсуждениях точения. Материал может легко резаться, но при этом требует продуманного управления стружкой.
Эти комментарии указывают на важный урок для закупок: опыт обработки PTFE часто ценнее, чем просто высокая частота вращения шпинделя.
Допуски при обработке тефлона: насколько жёсткие реалистичны?
Допуски при обработке тефлона следует определять исходя из функции компонента, геометрии, размера, марки PTFE и условий контроля, а не копировать с чертежа для обработки металла.
Мягкость PTFE, его ползучесть, тепловое расширение и низкая жёсткость могут делать узкие поля допусков сложно достижимыми, особенно для крупных деталей, тонких стенок, плоских плит, длинных незакреплённых элементов и компонентов со значительным объёмом съёма материала.
Специализированные производители инженерных пластиков также называют высокий коэффициент теплового расширения PTFE и сравнительно низкую механическую прочность основными факторами, которые нужно учитывать при назначении узких допусков на обработку.
Поэтому лучший чертёж — обычно не тот, на котором больше всего знаков после запятой. Это чертёж, который чётко отличает функциональные размеры от неответственных размеров.
Используйте функциональное нормирование допусков
Рассмотрим седло клапана из ПТФЭ.
Уплотнительная поверхность, отверстие и взаимосвязь с сопрягаемым диаметром могут иметь прямое функциональное значение. Внешняя несопрягаемая поверхность может не требовать такого же допуска.
Если каждый размер получает неоправданно узкий допуск, обработка и контроль становятся дороже без улучшения сборки.
Инженерам следует определить:
- Критические уплотнительные размеры
- Сопрягаемые диаметры
- Соосные взаимосвязи
- Критические толщины
- Требования к плоскостности или параллельности, влияющие на функционирование
- Некритические размеры зазоров
- Температура контроля, где это применимо
- Применяются ли размеры в свободном или собранном состоянии
Это даёт производителю достаточно информации для разработки рационального процесса обработки.
Как геометрия влияет на обрабатываемость ПТФЭ
Допуск нельзя оценивать в отрыве от геометрии.
Относительно толстое кольцо может более предсказуемо удерживать диаметр, чем тонкое гибкое кольцо. Короткая втулка может быть проще в управлении, чем длинная гильза. Небольшая пластина может вести себя иначе, чем большой тонкий лист.
Поэтому при рассмотрении запроса на коммерческое предложение компетентный поставщик услуг ЧПУ-обработки должен анализировать полный размерный стек допусков, а не просто подтверждать каждое число по отдельности.
К потенциально сложным элементам относятся глубокие узкие канавки, очень тонкие стенки, длинные отверстия, малые отверстия с высоким отношением глубины к диаметру, острые неподкреплённые кромки, большие плоские поверхности и элементы с жёстко контролируемыми размерами, разделённые зонами значительного съёма материала.
Анализ технологичности конструкции может выявить небольшое изменение, которое существенно повышает повторяемость.
Опасности при обработке тефлона: в чём реальный риск?
Фраза опасности при обработке тефлона привлекает значительный поисковый трафик, поскольку пользователи часто сталкиваются в интернете с противоречивой информацией.
Важно отличать нормальную контролируемую механическую обработку от перегрева и термического разложения.
ПТФЭ не следует намеренно перегревать. При достаточно высоких температурах он может термически разлагаться и выделять опасные продукты разложения. В литературе по гигиене труда воздействие продуктов термического разложения ПТФЭ связывают с полимерной лихорадкой.
Поэтому нормальную ЧПУ-обработку следует планировать так, чтобы избегать чрезмерного тепловыделения. Предприятия должны использовать подходящий инструмент, надлежащие режимы резания, эффективное удаление стружки, защитные ограждения станка, поддержание чистоты и соответствующую вентиляцию в соответствии с оценкой рисков процесса и рабочего места.
Курение не должно допускаться в зонах, где загрязнение ПТФЭ может переноситься на сигареты или курительные материалы.
Операторы также должны избегать небезопасного взаимодействия с движущейся стружкой. Длинная непрерывная стружка может наматываться на вращающиеся компоненты. Следует всегда соблюдать требования к дверцам станка, ограждениям, процедурам управления стружкой и установленным правилам безопасности на производстве.
Практический вывод прост: ПТФЭ — это поддающийся механической обработке инженерный полимер, но “легко режется” никогда не должно означать “не требует технологического контроля”.”
Где применяются детали из тефлона, изготовленные механической обработкой
Детали из тефлона, изготовленные механической обработкой применяются в случаях, когда важны низкое трение, электрическая изоляция, химическая стойкость, герметизирующие свойства или температурные возможности.
Работа с жидкостями и арматура
ПТФЭ широко рассматривается для седел клапанов, уплотнений, колец, втулок, проставок и других компонентов, контактирующих с агрессивными жидкостями.
Химическая стойкость является главным преимуществом, а CNC-обработка позволяет изготавливать уплотнительную геометрию и присоединительные размеры из стандартного материала.
Полупроводниковое и электронное оборудование
Электрическая изоляция и химическая стойкость могут делать ПТФЭ полезным в компонентах для электроники и технологического оборудования.
В этих применениях контроль загрязнений, размерная стабильность, документация на материал и чистое обращение могут иметь не меньшее значение, чем сама операция механической обработки.
Медицинское и лабораторное оборудование
ПТФЭ может выбираться для отдельных лабораторных, аналитических, жидкостно-регулирующих и оборудования компонентов, где его материальные характеристики соответствуют применению.
Выбор материала всегда должен основываться на нормативных и функциональных требованиях к конечному устройству, а не на предположении, что полимер автоматически подходит из-за своих общих свойств.
Промышленное оборудование
Износостойкие полосы, направляющие, изоляторы, проставки, низкофрикционные компоненты, втулки и уплотнения — типичные промышленные примеры.
Автомобильные и транспортные системы
ПТФЭ может использоваться в специализированных уплотнениях, изолирующих компонентах, направляющих и приложениях для работы с жидкостями, где его фрикционные и химические характеристики дают преимущество.
CNC-обработка тефлона в сравнении с POM, нейлоном и PEEK
Выбор ПТФЭ должен начинаться с применения, а не с процесса механической обработки.
Если доминируют требования химической стойкости и чрезвычайно низкого трения, ПТФЭ может быть привлекательным. Если более важны жёсткость и размерная стабильность, другой инженерный полимер иногда может обеспечить лучший баланс.
POM, например, часто выбирают там, где требуются размерная стабильность, жёсткость, низкое трение и хорошая обрабатываемость.
Нейлон обеспечивает полезную прочность и износостойкость, но влагопоглощение может влиять на размеры и свойства.
PEEK обеспечивает значительно более высокие механические характеристики для требовательных применений, хотя стоимость материала намного выше, а особенности обработки отличаются.
Поэтому PTFE не следует выбирать только потому, что он привычен. Компетентный поставщик услуг обработки может помочь покупателям сравнить поведение материалов до того, как будут окончательно утверждены оснастка для производства и планы контроля.
Как выбрать поставщика услуг обработки тефлона
Поиск по запросу обработка тефлона рядом со мной может выдать десятки механических цехов. Однако расстояние — лишь один из факторов закупки.
Для простой разовой проставки может быть достаточно местного универсального механического цеха. Для серийного производства, критичной геометрии уплотнений, международных закупок, документированного контроля или сложных деталей опыт процессов может значить больше, чем географическое расстояние.
1. Спрашивайте об опыте работы с полимерами, а не только об оборудовании с ЧПУ
Пятиосевой обрабатывающий центр сам по себе не делает компанию экспертом по PTFE.
Спросите, какие инженерные пластики поставщик регулярно обрабатывает, как он контролирует деформацию, какие подходы к закреплению заготовки использует и как он контролирует гибкие компоненты.
2. Оцените возможности контроля
Оборудование для контроля имеет значение, но метод контроля значит не меньше.
Измерительная система, рассчитанная на жёсткие металлические компоненты, может давать ошибочные результаты, если чрезмерное контактное усилие деформирует элемент из мягкого полимера.
Поставщик должен понимать взаимосвязь между измерительным усилием, температурой, состоянием оснастки и размерной стабильностью.
3. Изучите системы качества
Для B2B-закупок сертификация может служить доказательством наличия документированных процедур контроля качества, прослеживаемости, корректирующих действий и управления процессами.
Значимость конкретной сертификации зависит от отрасли и проекта.
4. Оцените поддержку DFM
Лучший поставщик иногда может оспорить чертёж.
Если механик выявит нереалистичный допуск, хрупкую стенку, сложную канавку или конфликт при контроле до начала производства, эта обратная связь может предотвратить брак и задержки.
Качественный DFM — это не просьба снизить качество. Это способ согласовать конструкторский замысел с технологичной геометрией.
5. Сравнивайте общую стоимость, а не цену за штуку
Низкое предложение становится дорогим, когда детали требуют сортировки, доработки, замены или срочной доставки.
Покупателям следует учитывать выход годного с первого прохода, документацию по контролю, коммуникацию, инженерную поддержку, повторяемость, упаковку, срок поставки и надёжность поставок наряду с указанной ценой за единицу.
Почему Jucheng для деталей из ПТФЭ, обработанных на ЧПУ?
Jucheng Precision предоставляет услуги ЧПУ-обработки металлов и конструкционных пластиков, причём ПТФЭ входит в число пластиковых материалов, указанных в её производственных возможностях.
Эта широкая производственная база важна, поскольку многие B2B-проекты не ограничиваются отдельными деталями из ПТФЭ. Сборка может сочетать уплотнения или изоляторы из ПТФЭ с алюминиевыми корпусами, валами из нержавеющей стали, латунными фитингами, компонентами из POM или другими обработанными деталями.
Поставщик, способный работать с несколькими материалами, может упростить закупки и размерную координацию.
Многопроцессные возможности ЧПУ
В зависимости от геометрии компонента Jucheng может применять токарную обработку с ЧПУ, фрезерование с ЧПУ, комбинированные токарно-фрезерные процессы и стратегии многоосевой обработки.
Это обеспечивает гибкость, когда компонент сочетает вращательные элементы с поперечными отверстиями, карманами, пазами или многосторонней геометрией.
Сокращение ненужных установок также помогает сохранять взаимосвязи между элементами, поскольку требуется меньше операций ручного перепозиционирования.
Инфраструктура контроля
В опубликованной производственной информации Jucheng описывается контроль качества с использованием передового измерительного оборудования, включая системы КИМ Zeiss.
Для ПТФЭ сложное оборудование всё равно следует сочетать с подходящей стратегией контроля, поскольку мягкие полимеры могут по-разному реагировать на контактное давление и температуру по сравнению с металлами.
Сертификаты качества
Jucheng публикует сведения о сертификации качества, включая ISO 9001:2015, ISO 14001, ISO 13485 и IATF 16949.
Для покупателей в автомобильной, медицинской, промышленной и других регулируемых цепочках поставок документированные системы качества могут быть важной частью квалификации поставщика.
Поддержка от прототипа до производства
Компоненты из ПТФЭ часто выигрывают от валидации прототипа перед серийным производством.
Прототип может показать, отражает ли допуск на чертеже фактические потребности сборки, деформируется ли тонкий элемент после обработки, требует ли корректировки уплотнительная поверхность и обеспечивает ли выбранная марка ПТФЭ ожидаемое поведение.
После понимания этих переменных процесс обработки и контроля можно стандартизировать для производства.
Узнайте больше о возможностями компании в области ЧПУ-обработки Jucheng или отправьте чертежи для инженерного анализа и расчёта стоимости.
Практический контрольный список для запроса коммерческого предложения на механически обработанные детали из ПТФЭ
Подробный запрос коммерческого предложения может сократить время подготовки предложения и уменьшить количество допущений. Покупателям желательно предоставлять 3D CAD-модель вместе с контролируемым 2D-чертежом.
В пакете документов должны быть четко указаны марка материала, количество, критические допуски, требования к поверхности, ожидания по контролю качества и условия конечного применения, если эти условия влияют на производство.
Например, сообщение поставщику о том, что диаметр образует уплотнительный интерфейс для химической среды, дает больше информации, чем просто назначение узкого допуска без контекста.
Также укажите ожидаемый годовой объем. Процесс, оптимизированный для пяти прототипов, может отличаться от процесса, предназначенного для 50 000 серийных деталей.
Установка и техническое обслуживание механически обработанных компонентов из ПТФЭ
Качество механической обработки может быть утрачено при сборке, если с деталями из ПТФЭ обращаться как с жесткими металлическими компонентами.
Перед установкой проверьте уплотнительные поверхности и критические кромки на наличие повреждений при транспортировке, загрязнений или деформации. Компоненты следует хранить в условиях, соответствующих материалу и применению.
При сборке избегайте неоправданной точечной нагрузки. Тонкие кольца и уплотнительные кромки могут деформироваться, если их вдавливать в положение неподходящими инструментами.
Крепежные элементы следует затягивать в соответствии с конструкцией сборки, а не просто прикладывать максимально доступный крутящий момент. ПТФЭ может ползти под действием длительной нагрузки, поэтому при проектировании соединения следует учитывать долгосрочное поведение материала.
Графики технического обслуживания должны отражать фактические условия эксплуатации. Температура, давление, воздействие химических веществ, контакт скольжения, количество циклов и состояние сопрягаемых поверхностей могут влиять на срок службы.
Реальный пример: прецизионное седло клапана из ПТФЭ
Рассмотрим гипотетического производителя систем управления потоками, разрабатывающего новый клапанный узел.
В исходном чертеже указано седло из ПТФЭ с жестким наружным диаметром, прецизионным отверстием, уплотнительным углом, узкой канавкой и тонкой конечной стенкой. Первый подход к закупке полностью сосредоточен на поиске самого низкого предложения на механическую обработку.
При производстве прототипов наружный диаметр кажется приемлемым в зажатом состоянии. После выпуска деталей и последующего контроля несколько измерений изменяются. Уплотнительная поверхность также показывает непостоянное качество кромки.
Процессно-ориентированный анализ выявляет три возможные причины: чрезмерное давление зажима, недостаточно острая чистовая оснастка и измерение до того, как компоненты достигли стабильного термического и механического состояния.
Пересмотренный процесс использует более подходящее закрепление, разделяет черновую и окончательную чистовую обработку, контролирует припуск на чистовую обработку, использует острую оснастку и стандартизирует процедуру контроля.
Важно не то, что каждое седло клапана из ПТФЭ требует именно такого процесса. Важно то, что качество ПТФЭ достигается за счёт контроля всей производственной цепочки, а не за счёт опоры на одно значение допуска или одну настройку ЧПУ.
Структура принятия решения покупателем: местный цех или специализированный партнёр по ЧПУ?
Местный поставщик может быть правильным выбором, когда компонент простой, требования к допускам умеренные, объём небольшой, а быстрое очное сопровождение ценно.
Специализированный производственный партнёр становится более привлекательным, когда проект включает сложную геометрию, несколько материалов, требовательную документацию по контролю, регулярные объёмы, международные требования к поставкам или отраслевые системы качества.
Таким образом, при принятии решения о закупке следует учитывать риск наряду с расстоянием.
Для серийного производства спросите поставщика, как процесс будет оставаться стабильным через шесть месяцев после первой одобренной партии. Контроль инструмента, прослеживаемость материалов, документация по наладке, планирование контроля и управление изменениями могут стать важнее, чем время цикла первоначального прототипа.
Часто задаваемые вопросы об обработке тефлона
Можно ли обрабатывать тефлон?
Да. ПТФЭ можно обрабатывать на токарных, фрезерных станках с ЧПУ, сверлить, растачивать, прорезать канавки и иным образом обрабатывать с использованием обычного оборудования. Основные проблемы — это размерная стабильность, деформация, закрепление, контроль заусенцев, управление теплом и контроль, а не базовое удаление материала.
Легко ли обрабатывать тефлон?
Его относительно легко резать, поскольку силы резания могут быть низкими, но изготовление повторяемых точных деталей может быть сложнее. Его мягкость, низкая жёсткость, низкое трение, поведение при ползучести и тепловое расширение требуют процесса, специально разработанного для этого материала.
Какие хорошие скорости и подачи для обработки ПТФЭ?
Универсального значения нет. Подходящие параметры зависят от геометрии инструмента, операции, размера заготовки, станка, марки ПТФЭ, глубины резания, толщины стенки, закрепления и стратегии охлаждения. Острые режущие кромки и контроль температуры обычно должны иметь приоритет над простым максимизированием оборотов.
Какие допуски можно выдержать при механической обработке тефлона?
Достижимый допуск сильно зависит от размера детали, геометрии, марки материала, толщины стенки, температуры и метода контроля. Жёсткие размеры могут быть возможны на подходящих элементах, но бездумное применение допусков, характерных для металлов, может увеличить стоимость и снизить возможности процесса. Критические допуски следует согласовывать с производителем.
Опасна ли механическая обработка тефлона?
Контролируемая механическая обработка — это стандартный промышленный процесс, но ПТФЭ не следует чрезмерно перегревать. Термическое разложение при повышенных температурах может выделять опасные пары. Следует применять подходящие условия резания, вентиляцию, поддержание чистоты, защитные ограждения станка, контроль стружки и процедуры безопасности труда.
Какие инструменты лучше всего подходят для обработки ПТФЭ?
Обычно предпочтительны острые инструменты с геометрией, подходящей для чистого резания. Точный выбор инструмента зависит от того, involves ли операция точение, фрезерование, сверление, растачивание, прорезание канавок или нарезание резьбы. Состояние инструмента особенно важно, поскольку затупленные кромки могут вдавливать или разрывать мягкий материал.
Почему размеры ПТФЭ изменяются после механической обработки?
Возможные причины включают тепловое расширение, упругое восстановление после закрепления, остаточные напряжения, ползучесть материала, усилие измерения и изменения температуры. Именно поэтому для сложных компонентов может быть полезной поэтапная обработка и контролируемые условия контроля.
Что выбрать для ПТФЭ: токарную обработку с ЧПУ или фрезерование с ЧПУ?
Точение обычно эффективно для цилиндрических деталей, таких как втулки, кольца, седла клапанов и гильзы. Фрезерование лучше подходит для плит, блоков, карманов и невращательной геометрии. Компоненты, содержащие оба типа элементов, могут выиграть от токарно-фрезерной или многоосевой обработки.
Окончательные рекомендации по закупке
Главный урок механической обработки ПТФЭ легко запомнить: лёгкость резания не равна лёгкости достижения точности.
Успешный поставщик должен управлять поведением материала, остротой инструмента, закреплением заготовки, нагревом, стружкообразованием, последовательностью обработки, восстановлением размеров и контролем как единым связанным процессом.
Для закупочных команд это меняет подход к сравнению поставщиков. Самая низкая почасовая ставка обработки или ближайший механический цех могут не обеспечить наименьшую общую стоимость производства. Знания процессов, поддержка DFM, документация по качеству, возможности контроля и повторяемость должны иметь существенный вес.
Для инженеров наибольшая возможность часто появляется до снятия первой стружки. Чёткое определение функциональных допусков, марки материала, условий сопряжения, требований к контролю и условий эксплуатации может устранить ненужные производственные сложности.
Если ваш проект требует изготовления индивидуальных уплотнений из ПТФЭ, втулок, клапанных компонентов, изоляционных деталей, колец, гильз, проставок, прототипов или других прецизионных полимерных компонентов, Jucheng может проверить ваши CAD-файлы и чертежи перед производством.
Посетите Jucheng Precision CNC Machining чтобы ознакомиться с возможностями механической обработки или запросить экспертизу проекта. Предоставление 2D-чертежа, 3D-модели, требований к материалу, количества и критических размеров поможет инженерной команде оценить технологичность и подготовить подходящую стратегию обработки.
Авторитетные технические источники
Для получения дополнительной информации о поведении ПТФЭ при механической обработке и охране труда инженерные команды могут обратиться к специализированным ресурсам по обработке полимеров и государственным рекомендациям по гигиене труда.
Ensinger PTFE Machining Technical Information рассматривает влияние низкой прочности ПТФЭ и высокого теплового расширения на узкие допуски механической обработки.
NIOSH предоставляет информацию по охране труда, касающуюся термического разложения фторполимеров и воздействия полимерных испарений. Эти источники следует использовать вместе с актуальным паспортом безопасности материала от производителя и собственной оценкой рисков предприятия механической обработки.