
Usinage du Téflon semble simple jusqu'à ce que la précision dimensionnelle fasse partie du plan. Le PTFE est mou, résistant chimiquement, naturellement lubrifiant et relativement facile à enlever pour un outil de coupe affûté. Pourtant, ces mêmes caractéristiques rendent le matériau difficile à maintenir, à mesurer et à contrôler. Un composant peut quitter la machine CNC dans les tolérances puis changer légèrement après la suppression de la pression de serrage, de la chaleur de coupe ou des contraintes internes.
Pour les ingénieurs et les équipes d'approvisionnement, cela crée un problème d'approvisionnement différent de l'usinage conventionnel des métaux. La question n'est pas simplement de savoir si un fournisseur possède une fraiseuse ou un tour CNC. La meilleure question est de savoir si ce fournisseur comprend comment le PTFE se comporte avant, pendant et après l'enlèvement de matière.
Ce guide de l'acheteur explique comment les pièces PTFE usinées par CNC sont produites, quelles tolérances peuvent être pratiques, comment le tournage se compare au fraisage, comment aborder les vitesses et les avances, quels problèmes de sécurité importent, et comment évaluer un fournisseur d'usinage pour les prototypes et les pièces de production.
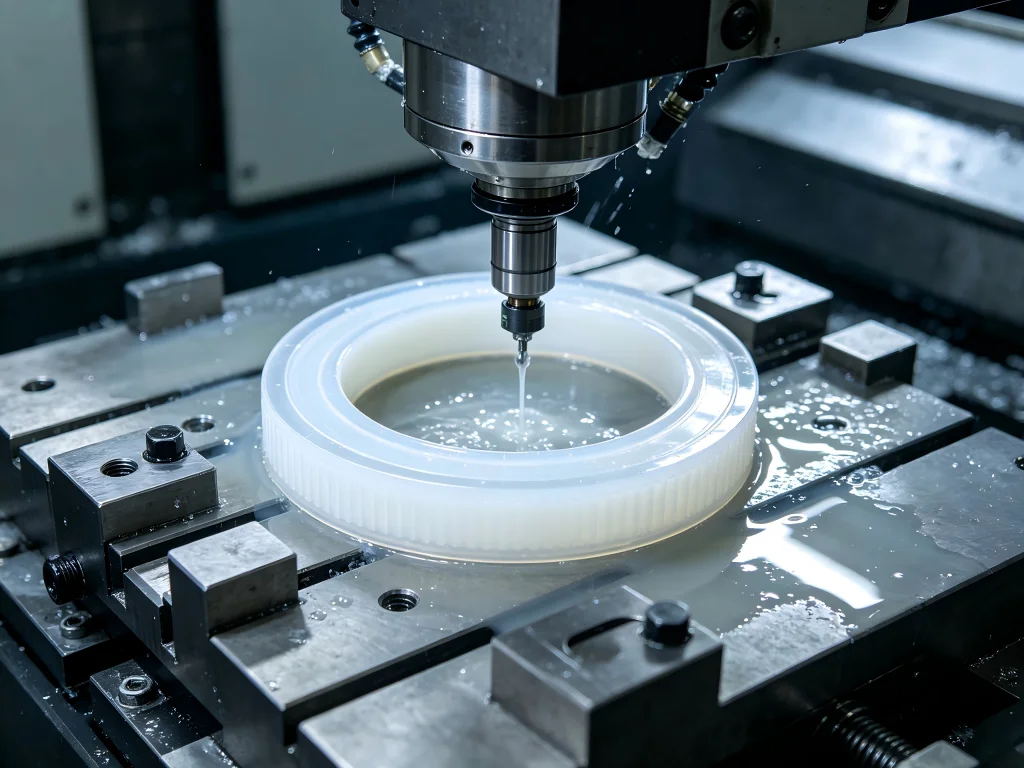
Le Téflon peut-il être usiné ?
Oui. Le Téflon, couramment utilisé comme nom commercial associé au PTFE, peut être usiné à l'aide d'équipements CNC conventionnels. Le tournage, le fraisage, le perçage, l'alésage, le rainurage, le filetage, le dressage et d'autres opérations soustractives peuvent tous être utilisés pour fabriquer des composants en PTFE.
La distinction importante est que le PTFE ne doit pas être traité comme l'aluminium, l'acier, ni même comme n'importe quel autre plastique technique.
Son faible frottement est l'un de ses plus grands avantages fonctionnels, mais il rend également le maintien en position plus difficile. Sa mollesse aide les outils à le traverser avec des forces de coupe relativement faibles, mais une pression de serrage excessive peut déformer la pièce. Sa résistance à la température rend le PTFE utile dans des applications exigeantes, tandis que sa dilatation thermique comparativement élevée rend la mesure de précision et le contrôle dimensionnel plus difficiles.
Cela explique une observation courante chez les machinistes : le PTFE peut être facile à couper mais difficile à maintenir selon une géométrie exigeante.
Un processus fiable dépend donc du contrôle simultané de plusieurs variables :
- Nuance de matériau et état du brut
- Affûtage de l'outil et géométrie de coupe
- Pression de maintien en position
- Température de coupe
- Évacuation des copeaux
- Géométrie de la pièce
- Séquence d'usinage
- Température de contrôle
- Temps autorisé avant la mesure finale
Ignorer l'un de ces facteurs peut transformer un composant plastique apparemment simple en un problème de tolérance difficile.
PTFE vs Téflon : que doivent spécifier les acheteurs ?
Les acheteurs utilisent fréquemment “ Téflon ” et “ PTFE ” comme des termes interchangeables, mais la documentation technique devrait être plus précise.
PTFE signifie polytétrafluoroéthylène. Téflon est une marque déposée bien connue associée aux produits fluoropolymères. Lors de la préparation d'une demande de prix, d'un cahier des charges d'achat ou d'un plan d'ingénierie, identifier la nuance exacte de polymère et l'exigence matière est plus utile que de se fier uniquement à un nom commercial générique.
Cela devient particulièrement important lorsqu'il s'agit de nuances de PTFE chargées ou modifiées.
Le PTFE vierge peut offrir une résistance chimique exceptionnelle, un faible frottement, une isolation électrique et une large plage de températures. Les matériaux PTFE chargés peuvent incorporer des substances telles que le verre, le carbone, le graphite ou d'autres charges afin de modifier le comportement à l'usure, la rigidité, la résistance au fluage ou les caractéristiques dimensionnelles.
Par conséquent, deux pièces identiques sur un plan peuvent se comporter différemment lors de l'usinage et en service si leurs nuances de matériau diffèrent.
Pourquoi l'usinage CNC du PTFE est-il plus difficile qu'il n'y paraît ?
Imaginez un ingénieur achats sourçant un composant d'étanchéité. Le plan semble simple : une pièce en PTFE ronde avec un alésage interne, une face d'étanchéité, une gorge et plusieurs diamètres contrôlés.
Trois fournisseurs le chiffrent.
Le premier le traite comme un travail de tournage plastique standard. Le prix est bas.
Le deuxième soulève des inquiétudes concernant la tolérance et recommande de changer la méthode d'inspection.
Le troisième pose des questions sur la température de service, les composants d'accouplement, le grade de PTFE, les conditions de mesure et les dimensions fonctionnellement critiques.
Le troisième fournisseur peut sembler plus compliqué lors de la demande de devis, mais ces questions indiquent souvent une meilleure compréhension de l'usinage des polymères.
Le PTFE crée plusieurs défis de fabrication interconnectés.
1. Le matériau peut se déformer sous la pression de serrage
Une pièce métallique tolère normalement une pression considérable des mors ou de la pince. Le PTFE nécessite plus de retenue.
Une pression excessive du mandrin, de l'étau ou du montage peut modifier temporairement la forme de la matière. Un machiniste pourrait usiner un diamètre pendant que le composant est comprimé, le mesurer dans le montage et croire que la dimension est correcte. Une fois libéré, le composant peut revenir vers sa forme d'origine.
Cette récupération élastique est l'une des raisons pour lesquelles les ateliers expérimentés accordent une attention particulière aux mors doux, aux zones de contact plus larges, à la force de serrage contrôlée et à la séquence d'usinage.
2. La chaleur modifie les dimensions
Le PTFE a un coefficient de dilatation thermique bien plus élevé que de nombreux métaux. Des variations de température qui auraient peu d'effet pratique sur un composant en acier peuvent devenir pertinentes sur une pièce en polymère de précision.
La chaleur de coupe, la température du liquide de refroidissement, la température ambiante, la manipulation par l'opérateur et le moment de l'inspection peuvent donc influencer les résultats de mesure.
Pour les pièces exigeantes, l'inspection dimensionnelle ne doit pas être traitée comme une étape finale isolée. Elle doit être intégrée au processus de fabrication.
3. Le PTFE a une faible rigidité
Les parois minces, les longues sections non supportées, les lèvres d'étanchéité étroites, les alésages profonds et les tiges élancées peuvent fléchir sous les forces de coupe ou de mesure.
Cela signifie qu'une tolérance plus serrée ne crée pas automatiquement un meilleur composant.
Si la tolérance est bien plus serrée que ce que l'application exige, le coût de fabrication peut augmenter fortement sans apporter d'avantage fonctionnel significatif.
4. Les bavures peuvent devenir un problème de qualité
Une arête de coupe émoussée peut repousser ou déchirer le polymère plutôt que de produire une action de coupe nette. Le résultat peut inclure des bords effilochés, des bavures, des formes déformées ou une surface d'étanchéité inacceptable.
C'est pourquoi l'état de l'outil compte souvent plus que le simple fait d'augmenter la vitesse de broche.
Comparaison des méthodes d'usinage du Téflon
| Méthode | Idéal pour | Principal avantage | Principal risque | Préoccupation typique de l'acheteur |
|---|---|---|---|---|
| Tournage CNC | Bagues, douilles, joints, manchons, rondelles et pièces cylindriques | Contrôle efficace des caractéristiques concentriques | Déformation au mandrin et copeaux filandreux | Diamètre, circularité et concentricité |
| Fraisage CNC | Plaques, blocs, collecteurs et composants non circulaires | Géométrie flexible et usinage multi-faces | Mouvement de la pièce et déformation de la paroi | Planéité, position et précision des caractéristiques |
| Tournage-fraisage | Pièces cylindriques complexes avec trous transversaux ou caractéristiques fraisées | Moins de montages | Planification de processus plus exigeante | Relation entre les caractéristiques tournées et fraisées |
| CNC 5 axes | Composants complexes à surfaces multiples | Réduction du repositionnement | Peut être inutile pour une géométrie simple | Réduction des montages et alignement des caractéristiques |
| Usinage manuel/secondaire | Modifications simples et ébavurage | Flexible pour les travaux de faible volume | Régularité dépendante de l'opérateur | Répétabilité en production |
Usinage du Téflon sur un tour
Un tour CNC est souvent le choix naturel pour les composants PTFE ronds. Les produits typiques incluent les sièges de soupape, les bagues isolantes, les douilles, les entretoises, les rondelles, les manchons, les joints, les composants de roulement et les pièces de régulation des fluides.
Réussi usinage du Téflon au tour le travail dépend fortement du maintien de la pièce et de la géométrie de l'outil.
Un outil affûté avec une géométrie positive appropriée peut trancher proprement le polymère au lieu de le repousser de l'arête de coupe. L'opérateur doit également contrôler la force de serrage de la matière. Une pression excessive peut déformer le diamètre extérieur ou l'alésage.
Un autre problème est la formation des copeaux.
Le tournage du PTFE peut produire de longs copeaux continus. Ces copeaux peuvent s'enrouler autour de la pièce, de l'outil ou du mandrin. Une bonne programmation, une maîtrise des copeaux et une exploitation sûre de la machine sont donc importantes, même si les efforts de coupe sont relativement faibles.
Pour les composants longs, le support mérite également une attention particulière. Une tige PTFE élancée peut fléchir ou fouetter plus facilement qu'une barre métallique comparable. L'alimentation en barre, les douilles de guidage, la longueur de support et la séquence d'usinage doivent être évalués avant le début de la production.
Usinage d'une tige de Téflon : pourquoi la forme de la matière première importe
L'usinage d'une tige de Téflon est courant car de nombreuses pièces en PTFE partent d'une matière cylindrique extrudée ou moulée.
Cependant, un acheteur ne doit pas supposer que chaque tige se comporte de manière identique.
Le diamètre du brut, la méthode de fabrication, la nuance de matériau, les contraintes résiduelles, les conditions de stockage et la géométrie de la pièce peuvent affecter le résultat final.
Supposons qu'un composant fini nécessite une paroi mince après l'enlèvement de la majeure partie de la tige d'origine. Le brut d'origine peut sembler dimensionnellement stable, mais l'enlèvement d'un pourcentage important de matière peut modifier l'équilibre des contraintes au sein du composant.
Un meilleur procédé peut faire appel à un usinage par étapes.
- Inspecter le matériau entrant et confirmer la nuance correcte.
- Ébaucher les principales formes tout en laissant une surépaisseur de finition contrôlée.
- Laisser le composant se stabiliser lorsque la géométrie et la tolérance le justifient.
- Finir les diamètres critiques, les alésages, les surfaces d'étanchéité et les épaulements.
- Ébavurer à l'aide de méthodes qui ne déforment pas les arêtes tendres.
- Laisser le composant atteindre un état stable pour l'inspection.
- Mesurer les dimensions critiques à l'aide de méthodes d'inspection à faible effort appropriées.
Cette séquence peut prendre plus de temps que l'usinage de l'ensemble en une seule opération agressive, mais elle peut offrir un meilleur contrôle pour les composants exigeants.
Vitesses et avances d'usinage du Téflon : pourquoi il n'existe pas de valeur universelle
Recherches de vitesses et avances d'usinage du Téflon suggèrent souvent que les utilisateurs veulent une formule unique de vitesse de rotation et d'avance. En pratique, une planification responsable du processus exige davantage d'informations.
Les conditions de coupe appropriées dépendent du diamètre de l'outil, de la géométrie de l'arête de coupe, des capacités de la machine, du type d'opération, de la profondeur de passe, du maintien de la pièce, de la nuance du matériau, de l'épaisseur de paroi, de la stratégie de refroidissement, des exigences de surface et de la géométrie de la fonction.
C'est pourquoi copier une valeur de vitesse de rotation depuis un forum peut être trompeur.
Une fraise en bout de 6 mm usinant une paroi mince en PTFE ne peut pas être traitée exactement comme un grand outil de tournage en ébauche sur une tige épaisse.
Le meilleur principe de départ est de créer une action de coupe propre tout en limitant la chaleur et la déformation inutiles.
Les outils affûtés avant tout
Les machinistes insistent à plusieurs reprises sur l'affûtage des outils lorsqu'ils parlent du PTFE. Cette expérience pratique est logique, car une arête affûtée réduit la tendance à pousser, étaler ou déchirer un matériau tendre.
Un outil usé, qui pourrait encore produire une coupe acceptable dans un autre matériau, peut créer des bords de mauvaise qualité sur le PTFE.
Ne pas confondre grande vitesse et grande productivité
Comme le PTFE se coupe facilement, il peut être tentant d'augmenter agressivement la vitesse de broche. Pourtant, la productivité doit être évaluée à travers la stabilité globale du processus plutôt que par la vitesse de rotation seule.
Si une vitesse supplémentaire génère plus de chaleur, dégrade la régularité dimensionnelle, accroît les problèmes de gestion des copeaux ou endommage la surface, l'amélioration théorique du temps de cycle a peu de valeur.
L'avance, la vitesse de broche, l'engagement de l'outil, la charge de copeau et la stratégie de refroidissement doivent fonctionner comme un système.
Utiliser les copeaux comme retour d'information sur le processus
Un bon usinage doit enlever la matière proprement. Si le polymère commence à s'étaler, à se déchirer, à chauffer excessivement ou à former des bavures problématiques, les conditions de coupe et l'état de l'outil doivent être revus.
Pour un fournisseur de production, l'objectif n'est pas de trouver le réglage le plus rapide possible pour un composant. L'objectif est d'établir une fenêtre d'usinage stable capable de produire de manière répétée des pièces acceptables.
Ce que les machinistes de Reddit disent systématiquement à propos du PTFE
Les communautés de machinistes en ligne fournissent un contexte pratique utile lorsque leurs commentaires sont traités comme des observations d'atelier plutôt que comme des spécifications d'ingénierie formelles.
Plusieurs thèmes récurrents apparaissent dans les discussions des machinistes sur le PTFE.
Premièrement, les machinistes insistent à plusieurs reprises sur des arêtes de coupe extrêmement affûtées. Les opérateurs décrivent la différence entre “ trancher ” proprement le PTFE et le pousser ou le déchirer avec une arête usée.
Deuxièmement, le maintien en position reçoit presque autant d'attention que les paramètres de coupe. Les utilisateurs discutent fréquemment du glissement du PTFE dans un étau ou de sa déformation sous pression. Certains machinistes utilisent des mors striés, des mors doux spécialisés, une surface de contact accrue ou d'autres stratégies de maintien permettant un serrage suffisant avec moins de force d'écrasement.
Troisièmement, les opérateurs expérimentés avertissent souvent que l'obtention de la cote pendant que la pièce est serrée ne garantit pas la cote après desserrage.
Quatrièmement, les copeaux longs en forme de ficelle sont un sujet récurrent dans les discussions sur le tournage. La matière peut se couper facilement tout en nécessitant une gestion délibérée des copeaux.
Ces commentaires mènent à une leçon d'achat importante : l'expérience de l'usinage du PTFE est souvent plus précieuse que la vitesse de broche brute.
Tolérances d'usinage du Téflon : jusqu'où est-il réaliste d'aller ?
Les tolérances d'usinage du Téflon doivent être déterminées par la fonction du composant, sa géométrie, sa taille, la nuance de PTFE et les conditions d'inspection plutôt que copiées d'un plan d'usinage de métal.
La mollesse du PTFE, son comportement au fluage, sa dilatation thermique et sa faible rigidité peuvent rendre difficiles les plages de tolérance étroites, en particulier pour les grandes pièces, les parois minces, les plaques planes, les longues portées non soutenues et les composants avec un enlèvement de matière important.
Les fabricants spécialisés de plastiques techniques identifient également le coefficient de dilatation thermique élevé du PTFE et sa résistance mécanique comparativement faible comme des considérations majeures lors de la spécification de tolérances d'usinage étroites.
Par conséquent, le meilleur plan n'est généralement pas celui qui comporte le plus de décimales. C'est le plan qui distingue clairement les dimensions fonctionnelles des dimensions non critiques.
Utiliser un tolérancement fonctionnel
Prenons l'exemple d'un siège de vanne en PTFE.
La face d'étanchéité, l'alésage et la relation avec le diamètre d'accouplement peuvent avoir une importance fonctionnelle directe. Une surface externe non accouplée peut ne pas nécessiter la même tolérance.
Si chaque dimension reçoit une tolérance inutilement serrée, l'usinage et le contrôle deviennent plus coûteux sans améliorer l'assemblage.
Les ingénieurs doivent identifier :
- Dimensions d'étanchéité critiques
- Diamètres d'accouplement
- Relations de concentricité
- Épaisseurs critiques
- Exigences de planéité ou de parallélisme affectant la fonction
- Dimensions de jeu non critiques
- Température de contrôle le cas échéant
- Si les dimensions s'appliquent à l'état libre ou assemblé
Cela donne au fabricant suffisamment d'informations pour développer un processus d'usinage rationnel.
Comment la géométrie modifie l'usinabilité du PTFE
Une tolérance ne peut pas être évaluée indépendamment de la géométrie.
Un anneau relativement épais peut maintenir un diamètre de manière plus prévisible qu'un anneau mince et flexible. Une bague courte peut être plus facile à contrôler qu'un manchon long. Une petite plaque peut se comporter différemment d'une grande tôle mince.
Lors de l'examen d'une demande de devis, un fournisseur CNC compétent doit donc examiner l'empilement complet des tolérances plutôt que de simplement confirmer chaque valeur individuellement.
Les caractéristiques potentiellement difficiles comprennent les gorges profondes et étroites, les parois très minces, les alésages longs, les petits trous à rapport profondeur/diamètre élevé, les arêtes vives non supportées, les grandes surfaces planes et les caractéristiques à contrôle serré séparées par un enlèvement de matière important.
La revue de conception pour la fabrication peut identifier une petite modification qui améliore considérablement la répétabilité.
Dangers de l'usinage du Téflon : quel est le risque réel ?
L'expression dangers de l'usinage du Téflon attire un trafic de recherche considérable car les utilisateurs rencontrent souvent des informations contradictoires en ligne.
Il est important de distinguer l'usinage contrôlé normal de la surchauffe et de la décomposition thermique.
Le PTFE ne doit pas être délibérément surchauffé. À des températures suffisamment élevées, il peut se décomposer thermiquement et générer des produits de décomposition dangereux. La littérature en santé au travail a associé l'exposition aux produits de dégradation thermique du PTFE à la fièvre des fumées de polymère.
L'usinage CNC normal doit donc être planifié pour éviter une génération de chaleur excessive. Les ateliers doivent utiliser un outillage approprié, des conditions de coupe adaptées, une évacuation efficace des copeaux, des protections de machine, un bon entretien des locaux et une ventilation appropriée selon le procédé et l'évaluation des risques du lieu de travail.
Il ne faut pas fumer dans les zones où une contamination par le PTFE pourrait se transférer aux cigarettes ou aux matériaux de fumer.
Les opérateurs doivent également éviter toute interaction dangereuse avec les copeaux en mouvement. Les copeaux longs et continus peuvent s'enrouler autour des composants rotatifs. Les portes de machine, les protections, les routines de gestion des copeaux et les procédures de sécurité établies de l'atelier doivent toujours être respectées.
La leçon pratique est simple : le PTFE est un polymère technique usinable, mais “ facile à couper ” ne doit jamais être interprété comme “ aucune maîtrise des procédés requise ”.”
Où sont utilisées les pièces en Téflon usinées
Pièces en Téflon usinées apparaissent dans des applications où le faible frottement, l'isolation électrique, la résistance chimique, le comportement d'étanchéité ou la capacité en température importent.
Manipulation des fluides et vannes
Le PTFE est largement envisagé pour les sièges de vannes, joints, bagues, douilles, entretoises et autres composants exposés à des fluides agressifs.
La résistance chimique est un avantage majeur, tandis que l'usinage CNC permet de produire la géométrie d'étanchéité et les dimensions d'accouplement à partir de matière brute.
Équipements pour semi-conducteurs et électronique
L'isolation électrique et la résistance chimique peuvent rendre le PTFE utile dans des composants pour l'électronique et les équipements de traitement.
Dans ces applications, le contrôle de la contamination, la régularité dimensionnelle, la documentation des matériaux et une manipulation propre peuvent compter autant que l'opération d'usinage elle-même.
Équipements médicaux et de laboratoire
Le PTFE peut être choisi pour certains composants de laboratoire, d'analyse, de contrôle des fluides et d'équipement où ses caractéristiques matérielles correspondent à l'application.
La sélection des matériaux doit toujours suivre les exigences réglementaires et fonctionnelles du dispositif final plutôt que de supposer qu'un polymère convient automatiquement en raison de ses propriétés générales.
Équipement industriel
Bandes d'usure, guides, isolateurs, entretoises, composants à faible frottement, douilles et joints sont des exemples industriels courants.
Systèmes automobiles et de transport
Le PTFE peut être utilisé dans des joints spécialisés, des composants isolants, des guides et des applications de manipulation des fluides où ses caractéristiques de frottement et chimiques offrent un avantage.
Usinage CNC du Téflon vs POM, Nylon et PEEK
Le choix du PTFE doit commencer par l'application plutôt que par le procédé d'usinage.
Si la résistance chimique et un frottement extrêmement faible dominent l'exigence, le PTFE peut être intéressant. Si la rigidité et la stabilité dimensionnelle sont plus importantes, un autre polymère technique peut parfois offrir un meilleur équilibre.
Le POM, par exemple, est souvent choisi lorsque la stabilité dimensionnelle, la rigidité, un faible frottement et une bonne usinabilité sont requises.
Le nylon offre une résistance et des caractéristiques d'usure utiles, mais l'absorption d'humidité peut influencer les dimensions et les propriétés.
Le PEEK offre des performances mécaniques nettement supérieures pour les applications exigeantes, bien que le coût du matériau soit beaucoup plus élevé et que les considérations d'usinage diffèrent.
Le PTFE ne doit donc pas être choisi simplement parce qu'il est familier. Un fournisseur d'usinage compétent peut aider les acheteurs à comparer le comportement des matériaux avant la finalisation des outillages de production et des plans d'inspection.
Comment choisir un fournisseur d'usinage de Teflon
Une recherche de teflon machining near me peut produire des dizaines d'ateliers d'usinage. La distance, cependant, n'est qu'un seul facteur d'approvisionnement.
Pour une simple entretoise unique, un atelier d'usinage général local pourrait suffire. Pour une production répétée, une géométrie d'étanchéité critique, un approvisionnement international, une inspection documentée ou des pièces complexes, l'expérience des procédés peut compter davantage que la distance géographique.
1. Renseignez-vous sur l'expérience des polymères, pas seulement sur l'équipement CNC
Un centre d'usinage cinq axes ne fait pas automatiquement d'une entreprise un expert du PTFE.
Demandez quels plastiques techniques le fournisseur usine régulièrement, comment il contrôle la déformation, quelles approches de maintien en position il utilise et comment il inspecte les composants flexibles.
2. Examinez la capacité d'inspection
L'équipement d'inspection compte, mais la méthode d'inspection compte tout autant.
Un système de mesure conçu autour de composants métalliques rigides peut produire des résultats trompeurs si une force de contact excessive déforme une caractéristique en polymère souple.
Le fournisseur doit comprendre la relation entre la force de mesure, la température, l'état du montage et la stabilité dimensionnelle.
3. Examiner les systèmes qualité
Pour l'approvisionnement B2B, la certification peut fournir la preuve que des procédures documentées existent pour le contrôle qualité, la traçabilité, les actions correctives et la gestion des processus.
La pertinence d'une certification spécifique dépend de l'industrie et du projet.
4. Évaluer le support DFM
Le meilleur fournisseur peut parfois remettre en question le plan.
Si un machiniste identifie une tolérance irréaliste, une paroi fragile, une rainure difficile ou un conflit d'inspection avant la production, ce retour d'information peut éviter les rebuts et les retards.
Un bon DFM n'est pas une demande de réduction de la qualité. C'est un moyen d'aligner l'intention de conception sur une géométrie fabricable.
5. Comparer le coût total, pas le prix à la pièce
Une offre basse devient coûteuse lorsque les pièces nécessitent un tri, une reprise, un remplacement ou un fret d'urgence.
Les acheteurs doivent considérer le rendement de première passe, la documentation d'inspection, la communication, le support d'ingénierie, la répétabilité, l'emballage, le délai de livraison et la fiabilité d'approvisionnement en plus du prix unitaire indiqué.
Pourquoi Jucheng pour les pièces en PTFE usinées par CNC ?
Jucheng Precision fournit des services d'usinage CNC pour les métaux et les plastiques techniques, le PTFE figurant parmi les matériaux plastiques listés dans ses capacités de fabrication.
Cette large base d'usinage est importante car de nombreux projets B2B ne sont pas des composants PTFE isolés. Un assemblage peut combiner des joints ou des isolateurs en PTFE avec des boîtiers en aluminium, des arbres en acier inoxydable, des raccords en laiton, des composants en POM ou d'autres pièces usinées.
Un fournisseur capable de travailler avec plusieurs matériaux peut simplifier l'approvisionnement et la coordination dimensionnelle.
Capacité CNC multi-procédés
Selon la géométrie du composant, Jucheng peut appliquer le tournage CNC, le fraisage CNC, les procédés combinés tournage-fraisage et les stratégies d'usinage multiaxe.
Cela offre une flexibilité lorsqu'un composant combine des caractéristiques de révolution avec des trous transversaux, des poches, des rainures ou une géométrie multi-faces.
La réduction des montages inutiles peut également aider à maintenir les relations entre les caractéristiques, car moins d'opérations de repositionnement manuel sont nécessaires.
Infrastructure d'inspection
Les informations de fabrication publiées par Jucheng décrivent l'inspection qualité à l'aide d'équipements de mesure avancés, notamment des systèmes de MMT Zeiss.
Pour le PTFE, un équipement sophistiqué doit néanmoins être associé à une stratégie d'inspection appropriée, car les polymères souples peuvent réagir à la pression de contact et à la température différemment des métaux.
Certifications de qualité
Jucheng publie des certifications qualité incluant ISO 9001:2015, ISO 14001, ISO 13485 et IATF 16949.
Pour les acheteurs des secteurs automobile, des équipements médicaux, industriel et d'autres chaînes d'approvisionnement contrôlées, des systèmes qualité documentés peuvent constituer un élément important de la qualification des fournisseurs.
Accompagnement du prototype à la production
Les composants en PTFE bénéficient souvent d'une validation par prototype avant la fabrication en série.
Un prototype peut révéler si la tolérance du plan reflète les besoins réels d'assemblage, si une caractéristique mince se déforme après usinage, si une surface d'étanchéité nécessite un ajustement et si la nuance de PTFE sélectionnée offre le comportement attendu.
Une fois ces variables comprises, le processus d'usinage et d'inspection peut être standardisé pour la production.
En savoir plus sur les capacités d'usinage CNC ou soumettre des plans pour un examen technique et une demande de devis.
Une liste de contrôle pratique pour les demandes de devis de pièces PTFE usinées
Une demande de devis détaillée peut raccourcir le délai de chiffrage et réduire les hypothèses. Les acheteurs devraient idéalement fournir un modèle CAO 3D accompagné d'un plan 2D contrôlé.
Le dossier doit communiquer clairement la nuance de matière, la quantité, les tolérances critiques, les exigences de surface, les attentes en matière d'inspection et les conditions d'utilisation finale lorsque celles-ci influent sur la fabrication.
Par exemple, indiquer à un fournisseur qu'un diamètre constitue une interface d'étanchéité en service chimique est plus informatif que d'attribuer simplement une tolérance serrée sans contexte.
Identifiez également le volume annuel prévu. Un procédé optimisé pour cinq pièces prototypes peut différer de celui destiné à 50 000 pièces de production.
Installation et maintenance des composants en PTFE usinés
La qualité d'usinage peut être perdue lors de l'assemblage si les pièces en PTFE sont manipulées comme des composants métalliques rigides.
Avant l'installation, inspectez les surfaces d'étanchéité et les arêtes critiques pour détecter tout dommage d'expédition, contamination ou déformation. Les composants doivent être stockés dans des conditions adaptées à la matière et à l'application.
Lors de l'assemblage, évitez les charges ponctuelles inutiles. Les bagues minces et les lèvres d'étanchéité peuvent se déformer si elles sont forcées en position avec des outils inappropriés.
Les fixations doivent être serrées conformément à la conception de l'assemblage plutôt qu'en appliquant simplement le couple maximal disponible. Le PTFE peut fluer sous charge soutenue, la conception du joint doit donc tenir compte du comportement à long terme de la matière.
Les calendriers de maintenance doivent refléter l'environnement d'exploitation réel. La température, la pression, l'exposition chimique, le contact glissant, le nombre de cycles et l'état des surfaces conjuguées peuvent tous influencer la durée de vie.
Exemple de cas concret : siège de vanne en PTFE de précision
Prenons le cas hypothétique d'un fabricant de contrôle des fluides développant un nouvel ensemble de vanne.
Le plan d'origine spécifie un siège en PTFE avec un diamètre extérieur serré, un alésage de précision, un angle d'étanchéité, une gorge étroite et une paroi finale mince. La première approche d'achat consiste entièrement à trouver le devis d'usinage le plus bas.
Lors de la production des prototypes, le diamètre extérieur semble acceptable une fois bridé. Après la libération des pièces et leur inspection ultérieure, plusieurs mesures évoluent. La face d'étanchéité présente également une qualité d'arête irrégulière.
Une analyse axée sur le processus identifie trois causes possibles : une pression de maintien excessive, des outils de finition insuffisamment affûtés et une mesure effectuée avant que les composants n'aient atteint un état thermique et mécanique stable.
Le processus révisé utilise un maintien plus approprié, sépare l'ébauche de la finition finale, contrôle la surépaisseur de finition, utilise des outils affûtés et normalise la procédure d'inspection.
Le point important n'est pas que chaque siège de vanne en PTFE nécessite exactement ce processus. C'est que la qualité du PTFE provient du contrôle de l'ensemble de la chaîne de fabrication plutôt que de la confiance en une seule valeur de tolérance ou un seul réglage CNC.
Cadre décisionnel de l'acheteur : atelier local ou partenaire CNC spécialisé ?
Un fournisseur local peut être le bon choix lorsque le composant est simple, que les exigences de tolérance sont modérées, que le volume est faible et qu'un support rapide en face à face est précieux.
Un partenaire de fabrication spécialisé devient plus attractif lorsque le projet implique une géométrie complexe, plusieurs matériaux, une documentation d'inspection exigeante, un volume récurrent, des exigences d'approvisionnement international ou des systèmes qualité spécifiques à un secteur.
La décision d'approvisionnement doit donc prendre en compte le risque autant que la distance.
Pour une production répétée, demandez au fournisseur comment le processus restera constant six mois après le premier lot approuvé. Le contrôle des outils, la traçabilité des matériaux, la documentation de réglage, la planification de l'inspection et la gestion des révisions peuvent devenir plus importants que le temps de cycle initial du prototype.
Questions fréquentes sur l'usinage du Téflon
Le Téflon peut-il être usiné ?
Oui. Le PTFE peut être tourné, fraisé, percé, alésé, rainuré et autrement usiné par CNC à l'aide d'équipements conventionnels. Les principaux défis sont la stabilité dimensionnelle, la déformation, le maintien de la pièce, le contrôle des bavures, la gestion de la chaleur et l'inspection plutôt que l'enlèvement de matière de base.
Le Téflon est-il facile à usiner ?
Il est relativement facile à couper car les forces de coupe peuvent être faibles, mais produire des pièces de précision reproductibles peut être plus difficile. Sa mollesse, sa faible rigidité, son faible frottement, son comportement au fluage et sa dilatation thermique exigent un processus conçu spécifiquement pour ce matériau.
Quelles sont les bonnes vitesses et avances pour l'usinage du PTFE ?
Il n'existe pas de valeur universelle. Les paramètres appropriés dépendent de la géométrie de l'outil, de l'opération, de la taille de la matière première, de la machine, de la nuance de PTFE, de la profondeur de passe, de l'épaisseur de paroi, du maintien de la pièce et de la stratégie de refroidissement. Des arêtes de coupe affûtées et un contrôle de la température doivent normalement primer sur la simple maximisation du régime.
Quelles tolérances peut-on tenir sur du Téflon usiné ?
La tolérance réalisable dépend fortement de la taille de la pièce, de la géométrie, de la nuance de matériau, de l'épaisseur de paroi, de la température et de la méthode d'inspection. Des dimensions serrées peuvent être possibles sur des caractéristiques adaptées, mais appliquer indistinctement des tolérances de type métallique peut augmenter le coût et réduire la capabilité du procédé. Les tolérances critiques doivent être examinées avec le fabricant.
L'usinage du Téflon est-il dangereux ?
L'usinage contrôlé est un procédé industriel standard, mais le PTFE ne doit pas être excessivement surchauffé. La décomposition thermique à des températures élevées peut produire des fumées dangereuses. Des conditions de coupe appropriées, une ventilation, un bon entretien des locaux, des protections de machine, une maîtrise des copeaux et des procédures de sécurité au travail doivent être mises en œuvre.
Quels outils sont les meilleurs pour l'usinage du PTFE ?
Des outils affûtés avec une géométrie adaptée à une coupe nette sont généralement préférés. Le choix exact des outils dépend de l'opération : tournage, fraisage, perçage, alésage, rainurage ou filetage. L'état de l'outil est particulièrement important car des arêtes émoussées peuvent repousser ou déchirer le matériau tendre.
Pourquoi les dimensions du PTFE changent-elles après usinage ?
Les causes possibles incluent la dilatation thermique, la reprise élastique après bridage, les contraintes résiduelles, le fluage du matériau, la force de mesure et les variations de température. C'est pourquoi les composants difficiles peuvent bénéficier d'un usinage par étapes et de conditions d'inspection contrôlées.
Dois-je choisir le tournage CNC ou le fraisage CNC pour le PTFE ?
Le tournage est généralement efficace pour les pièces cylindriques telles que les bagues, les anneaux, les sièges de soupape et les manchons. Le fraisage est mieux adapté aux plaques, blocs, poches et géométries non rotationnelles. Les composants comportant les deux types de caractéristiques peuvent bénéficier du tournage-fraisage ou de l'usinage multiaxe.
Conseils d'achat finaux
La leçon centrale de l'usinage du PTFE est facile à retenir : coupe facile ne signifie pas précision facile.
Un fournisseur performant doit gérer le comportement du matériau, l'affûtage des outils, le maintien en position, la chaleur, la formation des copeaux, la séquence d'usinage, la reprise dimensionnelle et l'inspection comme un processus unique et interconnecté.
Pour les équipes d'approvisionnement, cela change la façon dont les fournisseurs doivent être comparés. Le tarif horaire d'usinage le plus bas ou l'atelier le plus proche ne garantissent pas le coût de fabrication total le plus bas. La connaissance des procédés, le support DFM, la documentation qualité, la capacité d'inspection et la répétabilité doivent peser lourdement.
Pour les ingénieurs, la plus grande opportunité se présente souvent avant la première coupe de copeau. Identifier clairement les tolérances fonctionnelles, la nuance de matériau, les conditions d'assemblage, les exigences d'inspection et l'environnement d'exploitation peut éliminer des difficultés de fabrication inutiles.
Si votre projet nécessite des joints PTFE sur mesure, des bagues, des composants de vannes, des pièces isolantes, des anneaux, des manchons, des entretoises, des prototypes ou d'autres composants polymères de précision, Jucheng peut examiner vos fichiers CAO et vos plans avant la production.
Visitez Usinage CNC de précision Jucheng pour explorer les capacités d'usinage ou demander une revue de projet. Fournir le dessin 2D, le modèle 3D, les exigences matière, la quantité et les dimensions critiques peut aider l'équipe d'ingénierie à évaluer la fabricabilité et à préparer une stratégie d'usinage appropriée.
Références techniques faisant autorité
Pour plus d'informations sur le comportement de l'usinage du PTFE et la sécurité au travail, les équipes d'ingénierie peuvent consulter des ressources spécialisées en usinage des polymères et les recommandations gouvernementales en matière de santé au travail.
Informations techniques sur l'usinage du PTFE d'Ensinger traite de l'influence de la faible résistance et de la forte dilatation thermique du PTFE sur les tolérances d'usinage serrées.
NIOSH fournit des informations de santé au travail concernant la décomposition thermique des fluoropolymères et l'exposition aux fumées de polymères. Ces sources doivent être utilisées conjointement avec la fiche de données de sécurité actuelle du fabricant de matériaux et l'évaluation des risques propre à l'atelier d'usinage.