
Lavorazione del Teflon sembra semplice finché l'accuratezza dimensionale non diventa parte del disegno. Il PTFE è morbido, resistente chimicamente, naturalmente lubrificante e relativamente facile da asportare per un utensile da taglio affilato. Eppure queste stesse caratteristiche rendono il materiale difficile da bloccare, misurare e controllare. Un componente può uscire dalla macchina CNC entro le specifiche e poi cambiare leggermente dopo che la pressione di serraggio, il calore di taglio o le tensioni interne vengono rimossi.
Per gli ingegneri e i team acquisti, questo crea un problema di approvvigionamento diverso dalla lavorazione meccanica dei metalli convenzionali. La domanda non è semplicemente se un fornitore possiede una fresatrice o un tornio CNC. La domanda migliore è se quel fornitore comprende come si comporta il PTFE prima, durante e dopo l'asportazione del materiale.
Questa guida all'acquisto spiega come vengono prodotti i componenti in PTFE lavorati a CNC, quali tolleranze possono essere praticabili, come si confronta la tornitura con la fresatura, come affrontare velocità e avanzamenti, quali problemi di sicurezza contano e come valutare un fornitore di lavorazioni per prototipi e parti di produzione.
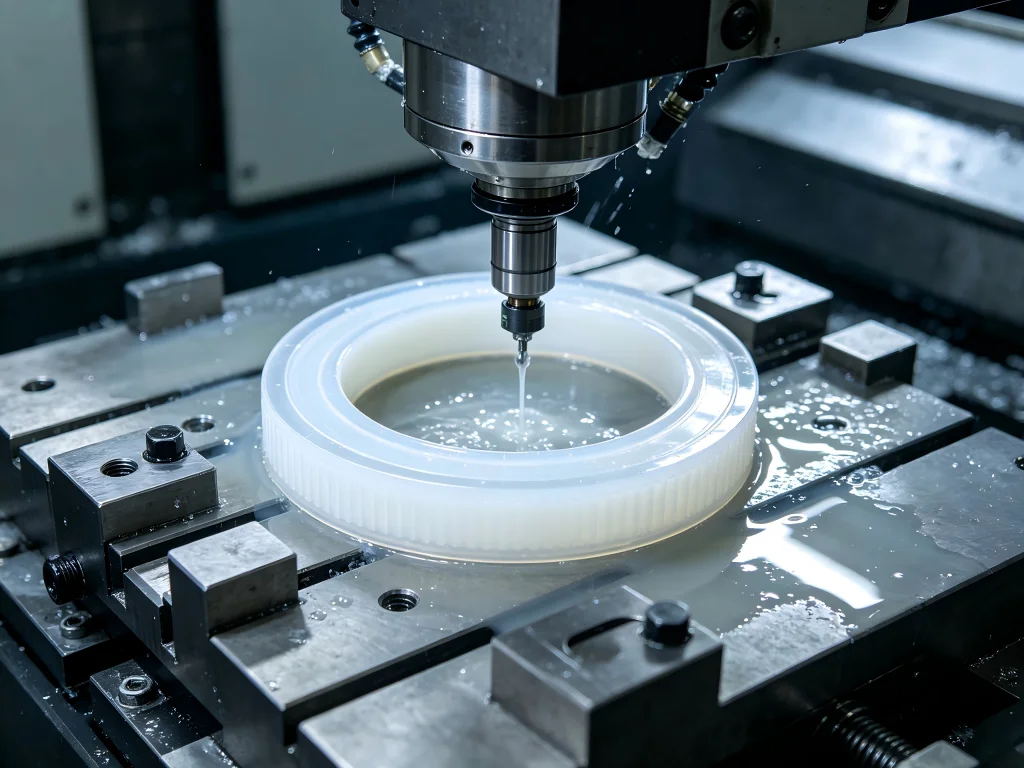
Il Teflon può essere lavorato meccanicamente?
Sì. Il Teflon, comunemente usato come marchio commerciale associato al PTFE, può essere lavorato utilizzando attrezzature CNC convenzionali. Tornitura, fresatura, foratura, alesatura, scanalatura, filettatura, sfacciatura e altre operazioni sottrattive possono tutte essere utilizzate per produrre componenti in PTFE.
La distinzione importante è che il PTFE non dovrebbe essere trattato come alluminio, acciaio o persino come qualsiasi altro materiale plastico tecnico.
Il suo basso attrito è uno dei suoi maggiori vantaggi funzionali, ma rende anche più difficile il bloccaggio del pezzo. La sua morbidezza aiuta gli utensili a tagliarlo con forze di taglio relativamente basse, tuttavia una pressione di serraggio eccessiva può deformare il pezzo. La sua resistenza alla temperatura rende il PTFE utile in applicazioni impegnative, mentre la sua dilatazione termica comparativamente elevata rende la misurazione di precisione e il controllo dimensionale più difficili.
Questo spiega un'osservazione comune tra gli operatori di macchine: il PTFE può essere facile da tagliare ma difficile da mantenere entro geometrie impegnative.
Un processo affidabile dipende quindi dal controllo simultaneo di diverse variabili:
- Grado del materiale e condizione del grezzo
- Affilatura dell'utensile e geometria di taglio
- Pressione di bloccaggio del pezzo
- Temperatura di taglio
- Evacuazione dei trucioli
- Geometria del pezzo
- Sequenza di lavorazione
- Temperatura di ispezione
- Tempo consentito prima della misurazione finale
Ignorare uno qualsiasi di questi fattori può trasformare un componente in plastica apparentemente semplice in un difficile problema di tolleranza.
PTFE vs Teflon: cosa dovrebbero specificare gli acquirenti?
Gli acquirenti usano spesso i termini “Teflon” e “PTFE” in modo intercambiabile, ma la documentazione tecnica dovrebbe essere più precisa.
PTFE sta per politetrafluoroetilene. Teflon è un noto marchio registrato associato a prodotti fluoropolimerici. Quando si prepara una richiesta di offerta, una specifica di acquisto o un disegno tecnico, identificare l'esatta qualità di polimero e il requisito del materiale è più utile che affidarsi solo a un nome commerciale generico.
Ciò diventa particolarmente importante quando sono coinvolte qualità di PTFE caricate o modificate.
Il PTFE vergine può offrire una resistenza chimica eccezionale, basso attrito, isolamento elettrico e un'ampia capacità di temperatura. I materiali in PTFE caricato possono incorporare sostanze come vetro, carbonio, grafite o altri riempitivi per modificare il comportamento all'usura, la rigidità, la resistenza allo scorrimento viscoso o le caratteristiche dimensionali.
Di conseguenza, due parti identiche su un disegno possono comportarsi diversamente durante la lavorazione e l'esercizio se le loro qualità di materiale differiscono.
Perché la lavorazione CNC del PTFE è più difficile di quanto sembri?
Immaginate un ingegnere acquisti che si approvvigiona di un componente di tenuta. Il disegno appare semplice: una parte in PTFE rotonda con un foro interno, una faccia di tenuta, una scanalatura e diversi diametri controllati.
Tre fornitori lo quotano.
Il primo lo tratta come un normale lavoro di tornitura della plastica. Il prezzo è basso.
Il secondo solleva dubbi sulla tolleranza e raccomanda di cambiare il metodo di ispezione.
Il terzo chiede informazioni sulla temperatura di esercizio, sui componenti di accoppiamento, sul grado di PTFE, sulle condizioni di misurazione e su quali dimensioni siano funzionalmente critiche.
Il terzo fornitore può sembrare più complicato durante la quotazione, ma quelle domande spesso indicano una migliore comprensione della lavorazione dei polimeri.
Il PTFE crea diverse sfide di produzione interconnesse.
1. Il materiale può deformarsi sotto la pressione di serraggio
Un pezzo in metallo normalmente sopporta una notevole pressione delle griffe o della pinza. Il PTFE richiede maggiore moderazione.
Una pressione eccessiva del mandrino, della morsa o dell'attrezzatura può modificare temporaneamente la forma del grezzo. Un operatore potrebbe lavorare un diametro mentre il componente è compresso, misurarlo nell'attrezzatura e credere che la dimensione sia corretta. Una volta rilasciato, il componente può recuperare verso la sua forma originale.
Questo recupero elastico è una delle ragioni per cui le officine esperte prestano molta attenzione alle griffe tenere, alle aree di contatto più ampie, alla forza di serraggio controllata e alla sequenza di lavorazione.
2. Il calore modifica le dimensioni
Il PTFE ha un coefficiente di dilatazione termica molto più elevato rispetto a molti metalli. Variazioni di temperatura che avrebbero scarso effetto pratico su un componente in acciaio possono diventare rilevanti su un particolare in polimero di precisione.
Il calore di taglio, la temperatura del refrigerante, la temperatura ambiente, la manipolazione da parte dell'operatore e i tempi di ispezione possono quindi influenzare i risultati delle misurazioni.
Per i particolari più esigenti, l'ispezione dimensionale non dovrebbe essere trattata come una fase finale isolata. Dovrebbe essere integrata nel processo di produzione.
3. Il PTFE ha una bassa rigidità
Pareti sottili, sezioni lunghe non supportate, labbri di tenuta stretti, fori profondi e aste snelle possono deformarsi sotto le forze di taglio o di misurazione.
Ciò significa che una tolleranza più stretta non crea automaticamente un componente migliore.
Se la tolleranza è molto più stretta di quanto richiesto dall'applicazione, il costo di produzione può aumentare notevolmente senza offrire un vantaggio funzionale significativo.
4. Le bave possono diventare un problema di qualità
Un filo di taglio usurato può spingere o strappare il polimero invece di produrre un taglio netto. Il risultato può includere bordi sfilacciati, bave, caratteristiche deformate o una superficie di tenuta inaccettabile.
Ecco perché le condizioni dell'utensile spesso contano più del semplice aumento della velocità del mandrino.
Metodi di lavorazione del Teflon a confronto
| Metodo | Più adatto per | Vantaggio principale | Rischio principale | Preoccupazione tipica dell'acquirente |
|---|---|---|---|---|
| Tornitura CNC | Anelli, boccole, guarnizioni, manicotti, rondelle e parti cilindriche | Controllo efficiente delle caratteristiche concentriche | Deformazione del mandrino e trucioli filamentosi | Diametro, rotondità e concentricità |
| Fresatura CNC | Piastre, blocchi, collettori e componenti non rotondi | Geometria flessibile e lavorazione multi-faccia | Movimento del pezzo e deformazione della parete | Planarità, posizione e accuratezza delle caratteristiche |
| Fresatura-tornitura | Parti cilindriche complesse con fori trasversali o caratteristiche fresate | Meno setup | Pianificazione del processo più impegnativa | Relazione tra caratteristiche tornite e fresate |
| CNC a 5 assi | Componenti complessi a più superfici | Riposizionamento ridotto | Può essere non necessario per geometrie semplici | Riduzione dei setup e allineamento delle caratteristiche |
| Lavorazione manuale/secondaria | Semplici modifiche e sbavatura | Flessibile per lavori di piccola serie | Coerenza dipendente dall'operatore | Ripetibilità in produzione |
Lavorazione del Teflon al tornio
Un tornio CNC è spesso la scelta naturale per componenti PTFE rotondi. I prodotti tipici includono sedi di valvole, anelli isolanti, boccole, distanziali, rondelle, manicotti, guarnizioni, componenti per cuscinetti e parti per il controllo dei fluidi.
Riuscita lavorazione del Teflon al tornio il lavoro dipende in larga misura dal sistema di fissaggio del pezzo e dalla geometria dell'utensile.
Un utensile affilato con una geometria positiva adeguata può tagliare il polimero in modo netto invece di spingerlo via dal tagliente. L'operatore deve anche controllare quanto saldamente è trattenuto il grezzo. Una pressione eccessiva può deformare il diametro esterno o l'alesaggio.
Un altro problema è la formazione dei trucioli.
La tornitura del PTFE può produrre trucioli lunghi e continui. Questi trucioli possono avvolgersi attorno al pezzo, all'utensile o al mandrino. Una buona programmazione, il controllo dei trucioli e un funzionamento sicuro della macchina sono quindi importanti anche se le forze di taglio sono relativamente basse.
Per i componenti lunghi, anche il supporto merita attenzione. Una barra sottile in PTFE può flettersi o vibrare più facilmente rispetto a una barra metallica comparabile. L'alimentazione delle barre, le bussole di guida, la lunghezza del supporto e la sequenza di lavorazione dovrebbero essere valutate prima di iniziare la produzione.
Lavorazione del Teflon in barra: perché la forma del grezzo è importante
Lavorazione del Teflon in barra è comune perché molti componenti in PTFE partono da grezzi cilindrici estrusi o stampati.
Tuttavia, un acquirente non dovrebbe presumere che ogni barra si comporti allo stesso modo.
Il diametro del materiale grezzo, il metodo di produzione, la qualità del materiale, le tensioni residue, le condizioni di stoccaggio e la geometria del pezzo possono influenzare il risultato finale.
Supponiamo che un componente finito richieda una parete sottile dopo che la maggior parte della barra originale è stata rimossa. Il materiale grezzo originale può apparire dimensionalmente stabile, ma rimuovere una grande percentuale di materiale può modificare l'equilibrio delle tensioni all'interno del componente.
Un processo migliore può utilizzare la lavorazione a fasi.
- Ispezionare il materiale in ingresso e confermare la qualità corretta.
- Eseguire la sgrossatura delle caratteristiche principali lasciando un sovrametallo di finitura controllato.
- Consentire al componente di stabilizzarsi quando la geometria e la tolleranza lo giustificano.
- Eseguire la finitura dei diametri critici, dei fori, delle superfici di tenuta e degli spallamenti.
- Sbavare utilizzando metodi che non deformino i bordi teneri.
- Consentire al componente di raggiungere una condizione di ispezione stabile.
- Misurare le dimensioni critiche utilizzando metodi di ispezione a bassa forza appropriati.
Questa sequenza può richiedere più tempo rispetto alla lavorazione di tutto in un'unica operazione aggressiva, ma può fornire un controllo migliore per componenti impegnativi.
Velocità e avanzamenti per la lavorazione del Teflon: perché non esiste un numero universale
Ricerche per velocità e avanzamenti per la lavorazione del Teflon spesso suggeriscono che gli utenti desiderino un'unica formula per RPM e velocità di avanzamento. In pratica, una pianificazione responsabile del processo richiede maggiori informazioni.
Le condizioni di taglio adeguate dipendono dal diametro dell'utensile, dalla geometria del tagliente, dalle capacità della macchina, dal tipo di operazione, dalla profondità di taglio, dal sistema di fissaggio del pezzo, dal grado del materiale, dallo spessore della parete, dalla strategia di raffreddamento, dai requisiti superficiali e dalla geometria della feature.
Ecco perché copiare un valore di RPM da un forum può essere fuorviante.
Una fresa a candela da 6 mm che lavora una parete sottile in PTFE non può essere trattata esattamente come un grande utensile da tornitura che sgrossa una barra spessa.
Il principio di partenza migliore è creare un'azione di taglio pulita limitando calore e deformazione non necessari.
Prima di tutto, utensili affilati
I fresatori sottolineano ripetutamente l'importanza di utensili affilati quando si parla di PTFE. Questa esperienza pratica ha senso perché un tagliente affilato riduce la tendenza a spingere, spalmare o strappare il materiale tenero.
Un utensile usurato che potrebbe ancora produrre un taglio accettabile in un altro materiale può creare bordi scadenti sul PTFE.
Non confondere alta velocità con alta produttività
Poiché il PTFE si taglia facilmente, può essere tentante aumentare aggressivamente la velocità del mandrino. Tuttavia, la produttività dovrebbe essere valutata attraverso la stabilità totale del processo e non solo tramite gli RPM.
Se una velocità aggiuntiva genera più calore, peggiora la coerenza dimensionale, aumenta i problemi di gestione dei trucioli o danneggia la superficie, il miglioramento teorico del tempo ciclo ha scarso valore.
Avanzamento, velocità del mandrino, impegno dell'utensile, carico truciolo e strategia di raffreddamento dovrebbero funzionare come un sistema.
Usare i trucioli come feedback di processo
Una buona lavorazione dovrebbe rimuovere il materiale in modo pulito. Se il polimero inizia a spalmarsi, strapparsi, surriscaldarsi eccessivamente o formare bave problematiche, è necessario rivedere le condizioni di taglio e lo stato dell'utensile.
Per un fornitore di produzione, l'obiettivo non è trovare l'impostazione più veloce possibile per un singolo componente. L'obiettivo è stabilire una finestra di lavorazione stabile in grado di produrre ripetutamente parti accettabili.
Cosa dicono costantemente i meccanici di Reddit sul PTFE
Le comunità online di meccanici forniscono un contesto pratico utile quando i loro commenti vengono considerati come osservazioni di officina anziché come specifiche tecniche formali.
Nelle discussioni dei meccanici sul PTFE emergono diversi temi ricorrenti.
In primo luogo, i meccanici sottolineano ripetutamente l'importanza di taglienti estremamente affilati. Gli operatori descrivono la differenza tra il “taglio” netto del PTFE e il fatto di spingerlo o strapparlo con un tagliente usurato.
In secondo luogo, il fissaggio del pezzo riceve quasi la stessa attenzione dei parametri di taglio. Gli utenti discutono spesso del PTFE che scivola nella morsa o si deforma sotto pressione. Alcuni meccanici utilizzano ganasce dentate, ganasce morbide specializzate, un'area di contatto maggiore o altre strategie di fissaggio che consentono una presa adeguata con una forza di schiacciamento inferiore.
In terzo luogo, gli operatori esperti avvertono spesso che ottenere la dimensione mentre il componente è serrato non equivale a garantire la dimensione dopo il rilascio.
In quarto luogo, i trucioli lunghi e filiformi sono un argomento ricorrente nelle discussioni sulla tornitura. Il materiale può tagliarsi facilmente pur richiedendo comunque una gestione deliberata dei trucioli.
Questi commenti indicano un'importante lezione per gli acquisti: l'esperienza nella lavorazione del PTFE è spesso più preziosa della semplice velocità del mandrino.
Tolleranze di lavorazione del Teflon: quanto sono realisticamente strette?
Le tolleranze di lavorazione del Teflon dovrebbero essere determinate dalla funzione del componente, dalla geometria, dalle dimensioni, dal grado di PTFE e dalle condizioni di ispezione, anziché essere copiate da un disegno di lavorazione dei metalli.
La morbidezza del PTFE, il comportamento allo scorrimento viscoso, la dilatazione termica e la bassa rigidezza possono rendere difficili le fasce di tolleranza strette, in particolare per parti grandi, pareti sottili, piastre piane, elementi lunghi non supportati e componenti con un notevole asportazione di materiale.
Anche i produttori specializzati di materie plastiche tecniche identificano l'elevato coefficiente di dilatazione termica del PTFE e la sua resistenza meccanica relativamente bassa come considerazioni principali quando si specificano tolleranze di lavorazione strette.
Pertanto, il disegno migliore di solito non è quello con il maggior numero di cifre decimali. È il disegno che distingue chiaramente le dimensioni funzionali da quelle non critiche.
Utilizzare la tolleranza funzionale
Considera una sede valvola in PTFE.
La superficie di tenuta, l'alesaggio e la relazione con il diametro di accoppiamento possono avere un'importanza funzionale diretta. Una superficie esterna non accoppiata potrebbe non necessitare della stessa tolleranza.
Se ogni dimensione riceve una tolleranza inutilmente stretta, la lavorazione meccanica e l'ispezione diventano più costose senza migliorare l'assemblaggio.
I progettisti dovrebbero identificare:
- Dimensioni critiche di tenuta
- Diametri di accoppiamento
- Relazioni di concentricità
- Spessori critici
- Requisiti di planarità o parallelismo che influenzano la funzionalità
- Dimensioni di gioco non critiche
- Temperatura di ispezione ove pertinente
- Se le dimensioni si applicano in condizione libera o assemblata
Ciò fornisce al produttore informazioni sufficienti per sviluppare un processo di lavorazione meccanica razionale.
Come la geometria modifica la lavorabilità del PTFE
Una tolleranza non può essere valutata separatamente dalla geometria.
Un anello relativamente spesso può mantenere un diametro in modo più prevedibile rispetto a un anello sottile e flessibile. Una boccola corta può essere più facile da controllare rispetto a una lunga camicia. Una piastra piccola può comportarsi diversamente da un foglio sottile di grandi dimensioni.
Quando si esamina una RFQ, un fornitore CNC competente dovrebbe quindi esaminare l'intero stack di tolleranze anziché limitarsi a confermare singolarmente ogni valore.
Le caratteristiche potenzialmente difficili includono scanalature profonde e strette, pareti molto sottili, fori lunghi, fori piccoli con elevati rapporti profondità-diametro, bordi affilati non supportati, grandi superfici piane e caratteristiche a controllo stretto separate da un'asportazione di materiale considerevole.
La revisione di progettazione per la producibilità può individuare una piccola modifica che migliora significativamente la ripetibilità.
Pericoli della lavorazione del Teflon: qual è il rischio reale?
L'espressione pericoli della lavorazione del Teflon attira un notevole traffico di ricerca perché gli utenti incontrano spesso informazioni contrastanti online.
È importante distinguere la normale lavorazione controllata dal surriscaldamento e dalla decomposizione termica.
Il PTFE non deve essere surriscaldato deliberatamente. A temperature sufficientemente elevate può decomporsi termicamente e generare prodotti di decomposizione pericolosi. La letteratura di medicina del lavoro ha associato l'esposizione ai prodotti di degradazione termica del PTFE alla febbre da fumi di polimeri.
La normale lavorazione CNC deve quindi essere pianificata per evitare una generazione eccessiva di calore. Le officine devono utilizzare utensili adeguati, condizioni di taglio appropriate, un'efficace evacuazione dei trucioli, protezioni della macchina, buona pulizia e ventilazione adeguata in base al processo e alla valutazione dei rischi sul luogo di lavoro.
Non si deve fumare in aree in cui la contaminazione da PTFE potrebbe trasferirsi alle sigarette o ai materiali per fumare.
Gli operatori devono anche evitare interazioni non sicure con i trucioli in movimento. I trucioli lunghi e continui possono avvolgersi attorno ai componenti rotanti. Devono essere sempre rispettati gli sportelli della macchina, le protezioni, le procedure di gestione dei trucioli e le procedure di sicurezza consolidate dell'officina.
La lezione pratica è semplice: il PTFE è un polimero tecnico lavorabile, ma “facile da tagliare” non deve mai essere interpretato come “nessun controllo di processo richiesto”.”
Dove vengono utilizzati i particolari in Teflon lavorati
Particolari in Teflon lavorati alle macchine compaiono in applicazioni in cui contano basso attrito, isolamento elettrico, resistenza chimica, comportamento di tenuta o capacità di temperatura.
Gestione dei fluidi e valvole
Il PTFE è ampiamente considerato per sedi di valvole, guarnizioni, anelli, boccole, distanziali e altri componenti esposti a fluidi aggressivi.
La resistenza chimica è un vantaggio importante, mentre la lavorazione CNC consente di produrre geometrie di tenuta e dimensioni di accoppiamento da materiale in barre.
Apparecchiature per semiconduttori ed elettronica
L'isolamento elettrico e la resistenza chimica possono rendere il PTFE utile in componenti per apparecchiature elettroniche e di processo.
In queste applicazioni, il controllo della contaminazione, la coerenza dimensionale, la documentazione del materiale e la manipolazione pulita possono essere importanti quanto l'operazione di lavorazione stessa.
Apparecchiature Mediche e da Laboratorio
Il PTFE può essere scelto per determinati componenti di laboratorio, analitici, di controllo dei fluidi e di apparecchiature in cui le sue caratteristiche materiali si adattano all'applicazione.
La selezione del materiale dovrebbe sempre seguire i requisiti normativi e funzionali del dispositivo finale, anziché presumere che un polimero sia automaticamente idoneo in base alle sue proprietà generali.
Attrezzature industriali
Strisce di usura, guide, isolatori, distanziali, componenti a basso attrito, boccole e guarnizioni sono comuni esempi industriali.
Sistemi automobilistici e di trasporto
Il PTFE può essere utilizzato in guarnizioni specializzate, componenti isolanti, guide e applicazioni di gestione dei fluidi in cui le sue caratteristiche di attrito e chimiche offrono un vantaggio.
Lavorazione CNC del Teflon rispetto a POM, Nylon e PEEK
La scelta del PTFE dovrebbe iniziare dall'applicazione anziché dal processo di lavorazione.
Se la resistenza chimica e l'attrito estremamente basso sono i requisiti dominanti, il PTFE può essere interessante. Se rigidità e stabilità dimensionale sono più importanti, un altro polimero tecnico potrebbe talvolta offrire un equilibrio migliore.
Il POM, ad esempio, viene spesso scelto quando sono richiesti stabilità dimensionale, rigidità, basso attrito e buona lavorabilità.
Il nylon offre utili caratteristiche di resistenza e usura, ma l'assorbimento di umidità può influenzare dimensioni e proprietà.
Il PEEK offre prestazioni meccaniche notevolmente superiori per applicazioni impegnative, sebbene il costo del materiale sia molto più elevato e le considerazioni sulla lavorazione siano diverse.
Il PTFE non dovrebbe quindi essere scelto semplicemente perché è familiare. Un fornitore di lavorazione competente può aiutare gli acquirenti a confrontare il comportamento dei materiali prima che le attrezzature di produzione e i piani di ispezione siano finalizzati.
Come scegliere un fornitore di lavorazione del Teflon
Una ricerca di teflon machining near me può produrre decine di officine meccaniche. La distanza, tuttavia, è solo uno dei fattori di approvvigionamento.
Per un semplice distanziale una tantum, un'officina meccanica generica locale potrebbe essere sufficiente. Per la produzione ripetitiva, geometrie di tenuta critiche, approvvigionamento internazionale, ispezioni documentate o parti complesse, l'esperienza di processo può contare più della distanza geografica.
1. Chiedere esperienza con i polimeri, non solo attrezzature CNC
Un centro di lavoro a cinque assi non rende automaticamente un'azienda esperta in PTFE.
Chiedere quali materie plastiche tecniche il fornitore lavora regolarmente, come controlla la deformazione, quali approcci di fissaggio utilizza e come ispeziona i componenti flessibili.
2. Valutare la capacità di ispezione
Le attrezzature di ispezione contano, ma il metodo di ispezione conta altrettanto.
Un sistema di misura progettato attorno a componenti metallici rigidi può produrre risultati fuorvianti se una forza di contatto eccessiva deforma un elemento in polimero tenero.
Il fornitore dovrebbe comprendere la relazione tra forza di misura, temperatura, condizione dell'attrezzatura e stabilità dimensionale.
3. Esaminare i sistemi di qualità
Per l'approvvigionamento B2B, la certificazione può fornire la prova che esistono procedure documentate per il controllo qualità, la tracciabilità, le azioni correttive e la gestione dei processi.
La rilevanza di una specifica certificazione dipende dal settore e dal progetto.
4. Valutare il supporto DFM
Il miglior fornitore a volte può mettere in discussione il disegno.
Se un operatore addetto alle macchine identifica una tolleranza irrealistica, una parete fragile, una scanalatura difficile o un conflitto di ispezione prima della produzione, tale feedback può prevenire scarti e ritardi.
Un buon DFM non è una richiesta di ridurre la qualità. È un modo per allineare l'intento progettuale con una geometria producibile.
5. Confrontare il costo totale, non il prezzo unitario
Un preventivo basso diventa costoso quando i pezzi richiedono selezione, rilavorazione, sostituzione o spedizioni d'emergenza.
Gli acquirenti dovrebbero considerare la resa alla prima passata, la documentazione di ispezione, la comunicazione, il supporto tecnico, la ripetibilità, l'imballaggio, i tempi di consegna e l'affidabilità della fornitura insieme al prezzo unitario quotato.
Perché scegliere Jucheng per i componenti in PTFE lavorati a CNC?
Jucheng Precision fornisce servizi di lavorazione CNC per metalli e plastiche tecniche, con il PTFE incluso tra i materiali plastici elencati nelle sue capacità produttive.
Questa ampia base di lavorazione è importante perché molti progetti B2B non sono componenti PTFE isolati. Un assieme può combinare guarnizioni o isolatori in PTFE con alloggiamenti in alluminio, alberi in acciaio inossidabile, raccordi in ottone, componenti in POM o altre parti lavorate.
Un fornitore in grado di lavorare con più materiali può semplificare l'approvvigionamento e il coordinamento dimensionale.
Capacità CNC multi-processo
A seconda della geometria del componente, Jucheng può applicare tornitura CNC, fresatura CNC, processi combinati di fresatura-tornitura e strategie di lavorazione multiasse.
Ciò offre flessibilità quando un componente combina caratteristiche rotazionali con fori trasversali, tasche, scanalature o geometrie multi-faccia.
Ridurre i setup non necessari può anche aiutare a mantenere le relazioni tra le caratteristiche perché sono richieste meno operazioni manuali di riposizionamento.
Infrastruttura di ispezione
Le informazioni di produzione pubblicate da Jucheng descrivono l'ispezione qualità utilizzando apparecchiature di misurazione avanzate, inclusi i sistemi CMM Zeiss.
Per il PTFE, le apparecchiature sofisticate dovrebbero comunque essere combinate con una strategia di ispezione adeguata, poiché i polimeri morbidi possono reagire alla pressione di contatto e alla temperatura in modo diverso rispetto ai metalli.
Certificazioni di qualità
Jucheng pubblica credenziali di qualità che includono ISO 9001:2015, ISO 14001, ISO 13485 e IATF 16949.
Per gli acquirenti nei settori automotive, delle apparecchiature medicali, industriale e in altre filiere controllate, i sistemi di qualità documentati possono essere una parte importante della qualifica dei fornitori.
Supporto dal prototipo alla produzione
I componenti in PTFE spesso traggono vantaggio dalla validazione del prototipo prima della produzione in volume.
Un prototipo può rivelare se la tolleranza del disegno riflette le effettive esigenze di assemblaggio, se una caratteristica sottile si deforma dopo la lavorazione, se una superficie di tenuta richiede regolazioni e se il grado di PTFE selezionato fornisce il comportamento atteso.
Una volta comprese queste variabili, il processo di lavorazione e ispezione può essere standardizzato per la produzione.
Scopri di più su Jucheng Capacità di lavorazione CNC oppure inviare i disegni per la revisione tecnica e la quotazione.
Una checklist pratica per la RFQ di parti in PTFE lavorate meccanicamente
Una RFQ dettagliata può ridurre i tempi di quotazione e limitare le ipotesi. Idealmente, gli acquirenti dovrebbero fornire un modello CAD 3D insieme a un disegno 2D controllato.
Il pacchetto dovrebbe comunicare chiaramente la qualità del materiale, la quantità, le tolleranze critiche, i requisiti superficiali, le aspettative di ispezione e le condizioni di utilizzo finale, laddove tali condizioni influenzino la produzione.
Ad esempio, indicare a un fornitore che un diametro costituisce un'interfaccia di tenuta per servizio chimico è più informativo che assegnare semplicemente una tolleranza stretta senza contesto.
Indicare inoltre il volume annuo previsto. Un processo ottimizzato per cinque pezzi prototipo può differire da uno destinato a 50.000 parti di produzione.
Installazione e manutenzione dei componenti in PTFE lavorati meccanicamente
La qualità della lavorazione meccanica può andare persa durante l'assemblaggio se le parti in PTFE vengono trattate come componenti metallici rigidi.
Prima dell'installazione, ispezionare le superfici di tenuta e i bordi critici per verificare eventuali danni da trasporto, contaminazione o deformazione. I componenti devono essere conservati in condizioni adeguate al materiale e all'applicazione.
Durante l'assemblaggio, evitare carichi puntuali non necessari. Anelli sottili e labbri di tenuta possono deformarsi se forzati in posizione con utensili inadeguati.
I dispositivi di fissaggio devono essere serrati secondo il progetto di assemblaggio anziché applicando semplicemente la coppia massima disponibile. Il PTFE può scorrere sotto carico sostenuto, pertanto il progetto del giunto deve tenere conto del comportamento a lungo termine del materiale.
I programmi di manutenzione devono riflettere l'ambiente operativo effettivo. Temperatura, pressione, esposizione chimica, contatto radente, numero di cicli e condizioni delle superfici accoppiate possono tutti influenzare la durata utile.
Esempio di caso reale: sede di valvola in PTFE di precisione
Si consideri un ipotetico produttore di controllo fluidi che sviluppa un nuovo gruppo valvola.
Il disegno originale specifica una sede in PTFE con diametro esterno stretto, alesaggio di precisione, angolo di tenuta, scanalatura stretta e parete finale sottile. Il primo approccio all'acquisto si concentra interamente sulla ricerca della quotazione di lavorazione meccanica più bassa.
Durante la produzione del prototipo, il diametro esterno appare accettabile durante il serraggio. Dopo il rilascio dei pezzi e la successiva ispezione, diverse misurazioni risultano alterate. Anche la superficie di tenuta mostra una qualità del bordo incoerente.
Un'analisi orientata al processo individua tre possibili cause: pressione di serraggio eccessiva, utensili di finitura non sufficientemente affilati e misurazione prima che i componenti abbiano raggiunto una condizione termica e meccanica stabile.
Il processo rivisto utilizza un serraggio più adeguato, separa la sgrossatura dalla finitura finale, controlla il sovrametallo di finitura, impiega utensili affilati e standardizza la procedura di ispezione.
Il punto importante non è che ogni sede valvola in PTFE necessiti esattamente di questo processo. È che la qualità del PTFE deriva dal controllo dell'intera catena produttiva anziché dall'affidarsi a un singolo valore di tolleranza o a un'unica impostazione CNC.
Quadro decisionale per l'acquirente: officina locale o partner CNC specializzato?
Un fornitore locale può essere la scelta giusta quando il componente è semplice, i requisiti di tolleranza sono moderati, i volumi sono bassi e un supporto rapido in presenza è prezioso.
Un partner produttivo specializzato diventa più attraente quando il progetto comporta geometrie complesse, materiali multipli, documentazione di ispezione impegnativa, volumi ricorrenti, requisiti di fornitura internazionale o sistemi qualità specifici del settore.
La decisione di approvvigionamento dovrebbe quindi considerare il rischio oltre alla distanza.
Per la produzione ripetitiva, chiedere al fornitore come il processo rimarrà coerente sei mesi dopo il primo lotto approvato. Il controllo degli utensili, la tracciabilità dei materiali, la documentazione delle attrezzature, la pianificazione delle ispezioni e il controllo delle revisioni possono diventare più importanti del tempo di ciclo iniziale del prototipo.
Domande frequenti sulla lavorazione del Teflon
Il Teflon può essere lavorato meccanicamente?
Sì. Il PTFE può essere tornito, fresato, forato, alesato, scanalato e altrimenti lavorato a CNC utilizzando attrezzature convenzionali. Le sfide principali sono la stabilità dimensionale, la deformazione, il serraggio, il controllo delle bave, la gestione del calore e l'ispezione, piuttosto che l'asportazione di materiale di base.
Il Teflon è facile da lavorare?
È relativamente facile da tagliare perché le forze di taglio possono essere basse, ma produrre parti di precisione ripetibili può essere più difficile. La sua morbidezza, la bassa rigidità, il basso attrito, il comportamento allo scorrimento viscoso e la dilatazione termica richiedono un processo progettato specificamente per il materiale.
Quali sono velocità e avanzamenti adeguati per la lavorazione del PTFE?
Non esiste un valore universale. I parametri adatti dipendono dalla geometria dell'utensile, dall'operazione, dalle dimensioni del grezzo, dalla macchina, dal grado di PTFE, dalla profondità di taglio, dallo spessore della parete, dal sistema di fissaggio e dalla strategia di raffreddamento. Bordi taglienti affilati e il controllo della temperatura dovrebbero normalmente avere la priorità rispetto al semplice massimizzare gli RPM.
Quali tolleranze si possono mantenere sul Teflon lavorato a macchina?
La tolleranza ottenibile dipende fortemente dalle dimensioni del pezzo, dalla geometria, dal grado del materiale, dallo spessore della parete, dalla temperatura e dal metodo di ispezione. Dimensioni strette possono essere possibili su caratteristiche adeguate, ma applicare indistintamente tolleranze simili a quelle dei metalli può aumentare i costi e ridurre la capacità di processo. Le tolleranze critiche dovrebbero essere esaminate con il produttore.
La lavorazione del Teflon è pericolosa?
La lavorazione controllata è un processo industriale standard, ma il PTFE non deve essere surriscaldato eccessivamente. La decomposizione termica ad alte temperature può produrre fumi pericolosi. Devono essere adottate condizioni di taglio adeguate, ventilazione, pulizia, protezioni della macchina, controllo dei trucioli e procedure di sicurezza sul lavoro.
Quali utensili sono migliori per la lavorazione del PTFE?
Generalmente si preferiscono utensili affilati con geometria adatta a un taglio pulito. La scelta esatta dell'utensile dipende dal fatto che l'operazione comporti tornitura, fresatura, foratura, alesatura, scanalatura o filettatura. Le condizioni dell'utensile sono particolarmente importanti perché i bordi usurati possono spingere o strappare il materiale tenero.
Perché le dimensioni del PTFE cambiano dopo la lavorazione?
Le cause possibili includono dilatazione termica, recupero elastico dopo il serraggio, tensioni residue, scorrimento del materiale, forza di misurazione e variazioni di temperatura. Per questo i componenti difficili possono trarre vantaggio da una lavorazione a fasi e da condizioni di ispezione controllate.
Devo scegliere la tornitura CNC o la fresatura CNC per il PTFE?
La tornitura è generalmente efficiente per pezzi cilindrici come boccole, anelli, sedi di valvole e manicotti. La fresatura è più adatta a piastre, blocchi, tasche e geometrie non rotazionali. I componenti che contengono entrambi i tipi di caratteristiche possono trarre vantaggio dalla lavorazione tornitura-fresatura o multiasse.
Consigli finali per l'acquisto
La lezione centrale della lavorazione del PTFE è facile da ricordare: taglio facile non significa precisione facile.
Un fornitore di successo deve gestire il comportamento del materiale, l'affilatura degli utensili, il fissaggio, il calore, la formazione dei trucioli, la sequenza di lavorazione, il recupero dimensionale e l'ispezione come un unico processo interconnesso.
Per i team di approvvigionamento, questo cambia il modo in cui confrontare i fornitori. La tariffa oraria di lavorazione più bassa o l'officina più vicina potrebbero non garantire il costo di produzione totale più basso. La conoscenza dei processi, il supporto DFM, la documentazione di qualità, la capacità di ispezione e la ripetibilità dovrebbero avere un peso sostanziale.
Per gli ingegneri, la più grande opportunità spesso si presenta prima che venga asportato il primo truciolo. Identificare chiaramente le tolleranze funzionali, la qualità del materiale, le condizioni di accoppiamento, i requisiti di ispezione e l'ambiente operativo può eliminare inutili difficoltà di produzione.
Se il tuo progetto richiede guarnizioni PTFE personalizzate, boccole, componenti per valvole, parti isolanti, anelli, manicotti, distanziali, prototipi o altri componenti polimerici di precisione, Jucheng può esaminare i tuoi file CAD e disegni prima della produzione.
Visitate Lavorazioni CNC di Precisione Jucheng per esplorare le capacità di lavorazione o richiedere una revisione del progetto. Fornire il disegno 2D, il modello 3D, i requisiti del materiale, la quantità e le dimensioni critiche può aiutare il team di ingegneria a valutare la producibilità e a preparare una strategia di lavorazione adeguata.
Riferimenti Tecnici Autorevoli
Per ulteriori informazioni sul comportamento della lavorazione del PTFE e sulla sicurezza sul lavoro, i team di ingegneria possono consultare risorse specialistiche sulla lavorazione dei polimeri e le linee guida governative in materia di salute occupazionale.
Informazioni Tecniche sulla Lavorazione del PTFE di Ensinger discute l'influenza della bassa resistenza e dell'elevata dilatazione termica del PTFE sulle tolleranze di lavorazione ristrette.
NIOSH fornisce informazioni sulla salute occupazionale relative alla decomposizione termica dei fluoropolimeri e all'esposizione ai fumi dei polimeri. Queste fonti devono essere utilizzate insieme alla scheda di sicurezza aggiornata del produttore del materiale e alla valutazione dei rischi propria dello stabilimento di lavorazione.