
O alinhamento do assento do rolamento na tampa traseira do motor é um problema de relacionamento, não um problema de tamanho do furo. Um assento de rolamento pode atender ao seu requisito de diâmetro enquanto o eixo do rolamento, o piloto da carcaça, a face de montagem e o padrão de furos ainda discordam sobre onde o rotor deve ficar. O desenho deve tornar explícita a cadeia de localização montada, e então os planos de usinagem e inspeção devem preservar essa mesma cadeia.
Para uma tampa traseira de motor, comece pelas interfaces do rolamento e da carcaça que realmente localizam a peça. Identifique qual superfície assenta contra a carcaça do motor, qual registro centra a tampa traseira, qual furo suporta o rolamento e qual ressalto controla o assentamento axial. O arranjo funcional — e não uma nota genérica de “concentricidade” — deve determinar o esquema de datum.
Nesta página: Localize a cadeia montada · Escolha datums úteis · Separe o ajuste do alinhamento · Planeje a sequência de usinagem · Inspecione o relacionamento
Comece pela cadeia de localização montada
Desenhe a pilha na ordem em que é montada: carcaça ou alojamento, registro da tampa traseira, anel externo do rolamento, anel interno do rolamento e eixo. A tampa traseira pode se localizar por um diâmetro piloto, uma face de montagem, fixadores ou uma combinação desses recursos. O assento do rolamento então localiza uma extremidade do conjunto rotativo. Os controles exigidos dependem desse arranjo real e do desenho do componente acoplado.
É por isso que o alinhamento do assento do rolamento na tampa traseira do motor deve ser revisado com os detalhes da carcaça acoplada e do rolamento, em vez de especificado isoladamente. Se o piloto controla a centragem, o furo do rolamento deve ser relacionado a esse piloto. Se uma face estabelece o assentamento axial, seu relacionamento com o eixo do furo e o ressalto do rolamento importa. O círculo de furos deve ser localizado a partir da mesma referência funcional onde o projeto exige, em vez de ser tratado como um padrão não relacionado.
Escolha datums que representem a interface do motor
Um referencial de datum útil reproduz como a peça é localizada na montagem e na inspeção. Dependendo do projeto, uma face de montagem pode estabelecer o plano primário enquanto um registro cilíndrico estabelece o eixo e um recurso separado define a rotação angular. Outras tampas traseiras podem usar um furo ou eixo piloto como referência primária. Não há uma sequência A-B-C universal para toda geometria de motor.
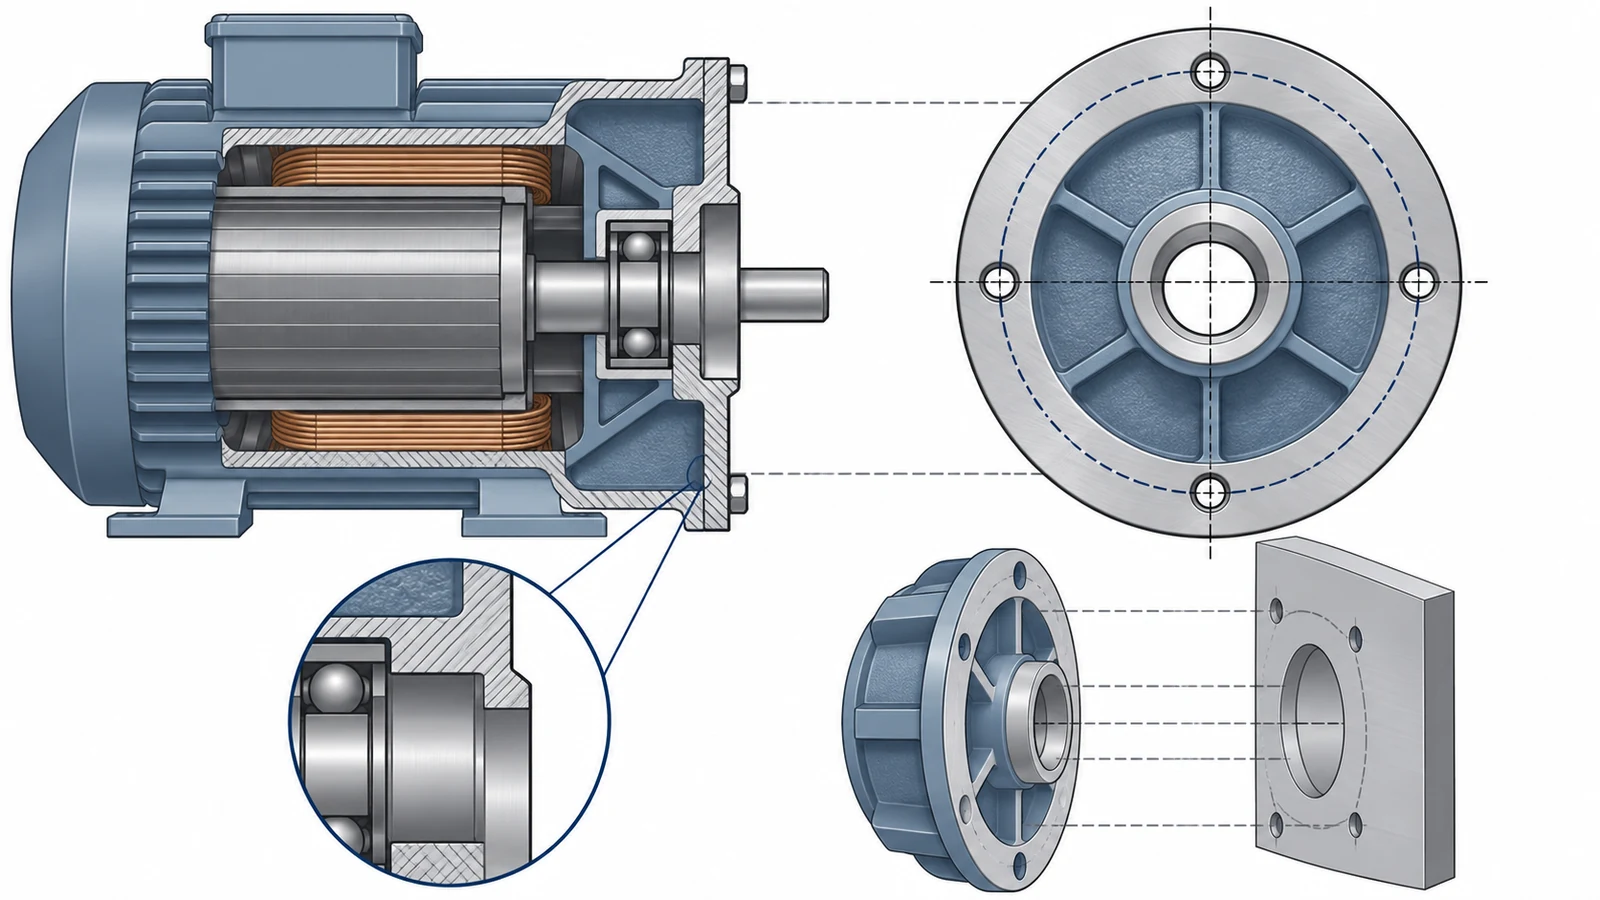
Torne cada recurso de datum fisicamente identificável e acessível. Um datum colocado em uma superfície fundida ampla mas não funcional pode ser fácil de tocar, porém falhar em representar a condição montada. Por outro lado, selecionar o furo do rolamento como única referência pode ocultar um erro de posição entre esse furo e o piloto da carcaça. Declare a precedência dos datums e os relacionamentos controlados no desenho liberado.
Mantenha o ajuste do rolamento separado do alinhamento do eixo
O diâmetro do assento e o ajuste descrevem a relação entre o anel externo do rolamento e seu furo. Circularidade, cilindricidade, perpendicularidade do ombro e a relação entre o furo e o piloto descrevem outras partes da geometria. Uma não garante automaticamente as outras. O projetista do rolamento e do motor deve definir o ajuste e os limites de aceitação para o rolamento, a carga, a temperatura e o método de montagem específicos.
Por esse motivo, o alinhamento do assento do rolamento na tampa lateral do motor não deve ser reduzido a um diâmetro nominal ou a uma tolerância apertada genérica. Especifique apenas controles que atendam a um requisito funcional e indique as referências de datum usadas para avaliá-los. Uma revisão de desenho também pode distinguir a tolerância dimensional do assento do rolamento da tolerância geométrica que controla seu eixo em relação ao registro da carcaça.
Planeje a usinagem em torno da transferência de datum
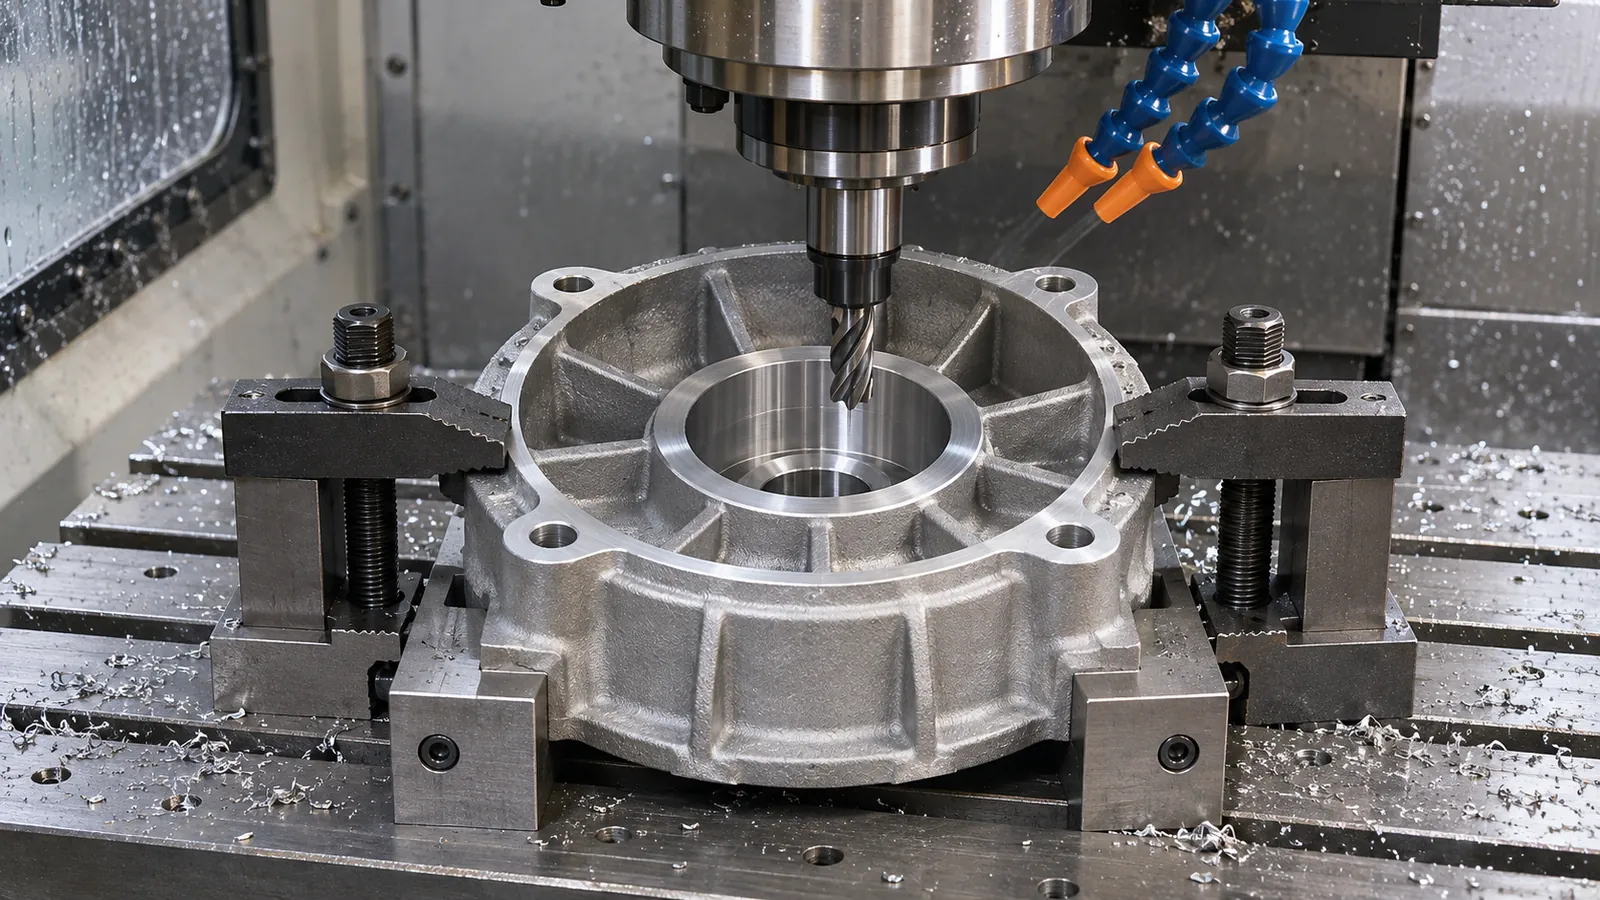
Quando o acesso da máquina e a geometria da peça permitirem, o acabamento do furo do rolamento e de seu piloto de localização sem perder a referência funcional pode reduzir a variação entre setups. Essa é uma opção de processo, não uma promessa de capacidade generalizada: flanges finas, nervuras, acesso da ferramenta, condição do material bruto e fixação podem alterar a melhor sequência. O desbaste, o suporte e os cortes de acabamento devem ser organizados de modo que as operações posteriores não distorçam uma superfície de localização previamente acabada.
Se um segundo setup for necessário, defina como o primeiro recurso acabado é restabelecido. Um dispositivo que referencie uma face diferente do datum de montagem do desenho pode criar uma relação consistente, porém incorreta. O plano de processo deve identificar os recursos de localização, os pontos de fixação e a operação em que a relação crítica entre furo e piloto é estabelecida. O contexto relacionado à usinagem de invólucros está disponível no site em Invólucros fresados em CNC do site.
Inspecione a relação que o desenho controla
A inspeção deve reproduzir o referencial de datum especificado e relatar a relação que importa: tamanho e forma do furo, tamanho do piloto, alinhamento do eixo, orientação do ombro e posição do padrão de furos, conforme aplicável. Uma CMM pode ser adequada para uma relação geométrica definida; um dispositivo funcional qualificado pode ser útil para uma interface de montagem. O método deve corresponder ao desenho e ao acesso do recurso, não a uma verificação universal presumida.
Quando a fixação puder afetar uma tampa lateral fina, compare a peça na condição de medição apoiada com a condição liberada quando o desenho ou o plano de inspeção exigir. Registre o setup e a simulação de datum para que o fornecedor, o montador do motor e o inspetor verifiquem a mesma geometria.
O que incluir em uma revisão de desenho
- Identifique o piloto da carcaça, a face de montagem, o furo do rolamento, o ombro e o padrão de parafusos que controlam a montagem.
- Mostre a precedência de datum e as relações geométricas a partir das interfaces funcionais.
- Declare os requisitos de ajuste do rolamento separadamente dos controles de forma e alinhamento.
- Acorde como o esquema de datum será reproduzido na usinagem e na inspeção de aceitação.
- Defina as condições de revestimento, rebarbação e medição pós-acabamento no desenho ou na especificação de compra.
Em resumo, o alinhamento do assento do rolamento da tampa traseira do motor é confiável quando o desenho, a montagem e a inspeção preservam todos uma única cadeia de referência relevante para o conjunto. Confirme essa cadeia com as especificações da carcaça e do rolamento correspondentes antes de apertar as tolerâncias; o objetivo é a localização repetível, não um número de tolerância escolhido sem contexto.