
La troncatura e la scanalatura utilizzano bordi taglienti stretti, ma lasciano responsabilità diverse su un disegno. La scanalatura crea un incavo che rimane nel componente; la troncatura lo separa dal materiale grezzo. Una scanalatura deve soddisfare i requisiti di larghezza, profondità, posizione e bordo. Una faccia di taglio può richiedere una finitura aggiuntiva prima di poter servire come superficie di posizionamento o di tenuta.
L'errore costoso è trattare l'una o l'altra caratteristica come accessoria perché occupa poco spazio. Un anello di arresto può non alloggiare in una scanalatura danneggiata. Un piccolo residuo di taglio può impedire a un pezzo di appoggiarsi contro uno spallamento. Questi problemi sono più facili da prevenire quando il progettista, l'operatore e l'ispettore concordano sulla caratteristica finale anziché solo sull'utensile utilizzato per realizzarla.
Iniziare da ciò che la scanalatura trattiene, libera o posiziona
Non tutti gli incavi circonferenziali sono intercambiabili. Una scanalatura per tenuta contiene un elemento deformabile; una scanalatura per anello di arresto svolge una funzione di posizionamento o di ritenzione del carico; un sottosquadro consente a un utensile o a un componente accoppiato di liberare uno spallamento. Le loro dimensioni importanti e le condizioni dei bordi differiscono. Copiare una scanalatura conveniente da un altro pezzo può conservare l'aspetto cambiando la funzione.
| Caratteristica | Requisito da risolvere | Domanda di produzione | Rischio di accettazione |
|---|---|---|---|
| Scanalatura di tenuta | Geometria dell'alloggiamento approvata e condizione della superficie/bordo | È possibile finire il fondo e le pareti senza danneggiare il labbro? | Danni da assemblaggio o un'interfaccia di tenuta inadeguata |
| Gola per anello di ritenzione | Larghezza, diametro e posizione assiale per l'anello specificato | È possibile sbavare i bordi senza modificare la geometria di appoggio? | Appoggio incompleto o movimento assiale indesiderato |
| Scarico per filettatura o rettifica | Spazio libero per l'utensile successivo e il componente accoppiato | Lo scarico è accessibile con un assemblaggio utensile stabile? | Interferenza nonostante dimensioni adiacenti accettabili |
| Faccia di taglio | Lunghezza finale, condizione della faccia ed eventuale requisito di posizionamento | La faccia tagliata è definitiva o è prevista un'altra operazione? | Un pip, una bava o una faccia concava modificano l'appoggio |
Utilizzare la specifica del produttore effettivo della tenuta o dell'anello, ove applicabile. Questo articolo non sostituisce la progettazione dell'alloggiamento o i calcoli di portata del carico. L'acquirente deve identificare il componente accoppiato previsto, non lasciare che l'officina lo deduca da un recesso stretto.
Tre verifiche di accesso prima di congelare il disegno
La profondità radiale è solo una parte della portata dell'utensile
L'utensile deve raggiungere il fondo mentre il suo portautensile evita spalle e mandrino vicini. Una gola che appare poco profonda in una vista in sezione può richiedere una lunga sporgenza perché un diametro adiacente maggiore ostacola l'accesso. L'aumento della portata modifica la rigidità e rende più difficile l'evacuazione del truciolo.
Le gole interne richiedono spazio per l'intero complesso
Un foro piccolo limita il diametro della barra, il gioco dell'inserto e lo spazio disponibile per i trucioli. Verificare come l'utensile entra ed esce, non semplicemente se il tagliente si inserisce nella coordinata finale. Una caratteristica interna cieca può anche impedire l'ispezione diretta con un comodo strumento di misura esterno.
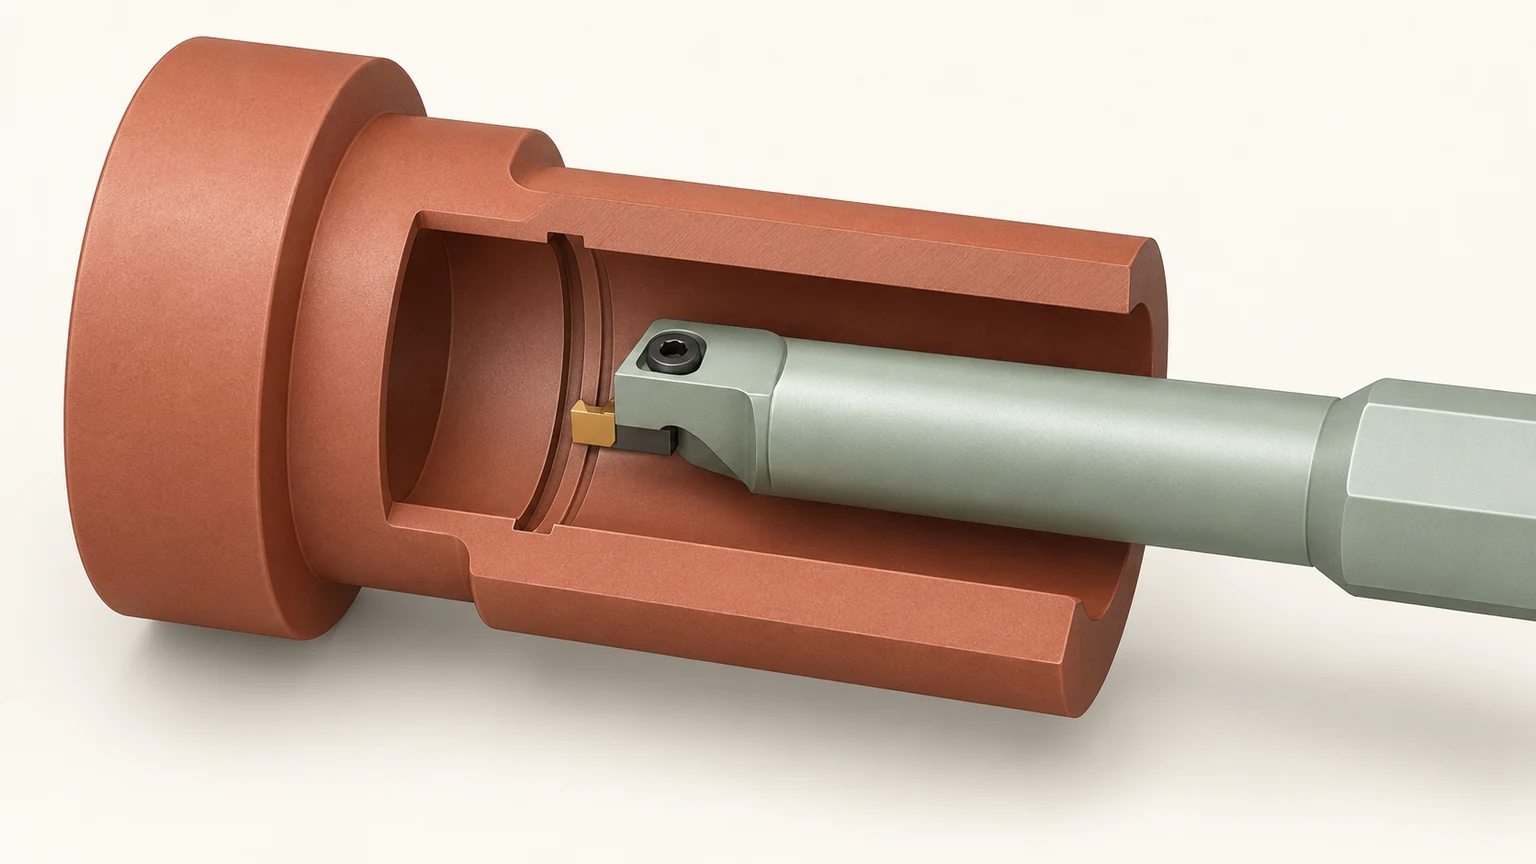
Le gole frontali hanno un ingombro diverso
Su una gola frontale anulare, il portautensile deve adattarsi alla curvatura e alla profondità della gola. Non presumere che un allestimento per gole esterne possa essere ruotato di novanta gradi senza modificare l'applicazione. Lasciare libertà su un raggio non funzionale o su un gioco adiacente può migliorare l'accesso più che allentare una tolleranza diametrale non correlata.
Questi controlli appartengono alla più ampia sequenza delle operazioni di tornitura, insieme al fissaggio del pezzo e all'ordine in cui viene rimosso il materiale di supporto.
Decidere se la faccia di taglio è una faccia finita
Quando un utensile da troncatura si avvicina al centro di una barra piena, il collegamento rimanente diventa piccolo. Il materiale può separarsi prima che l'utensile crei la faccia completa prevista. Può rimanere un perno centrale, una bava o una rottura. La troncatura di tubi ha una condizione del bordo finale diversa perché la separazione avviene sulla parete interna anziché su un centro pieno.
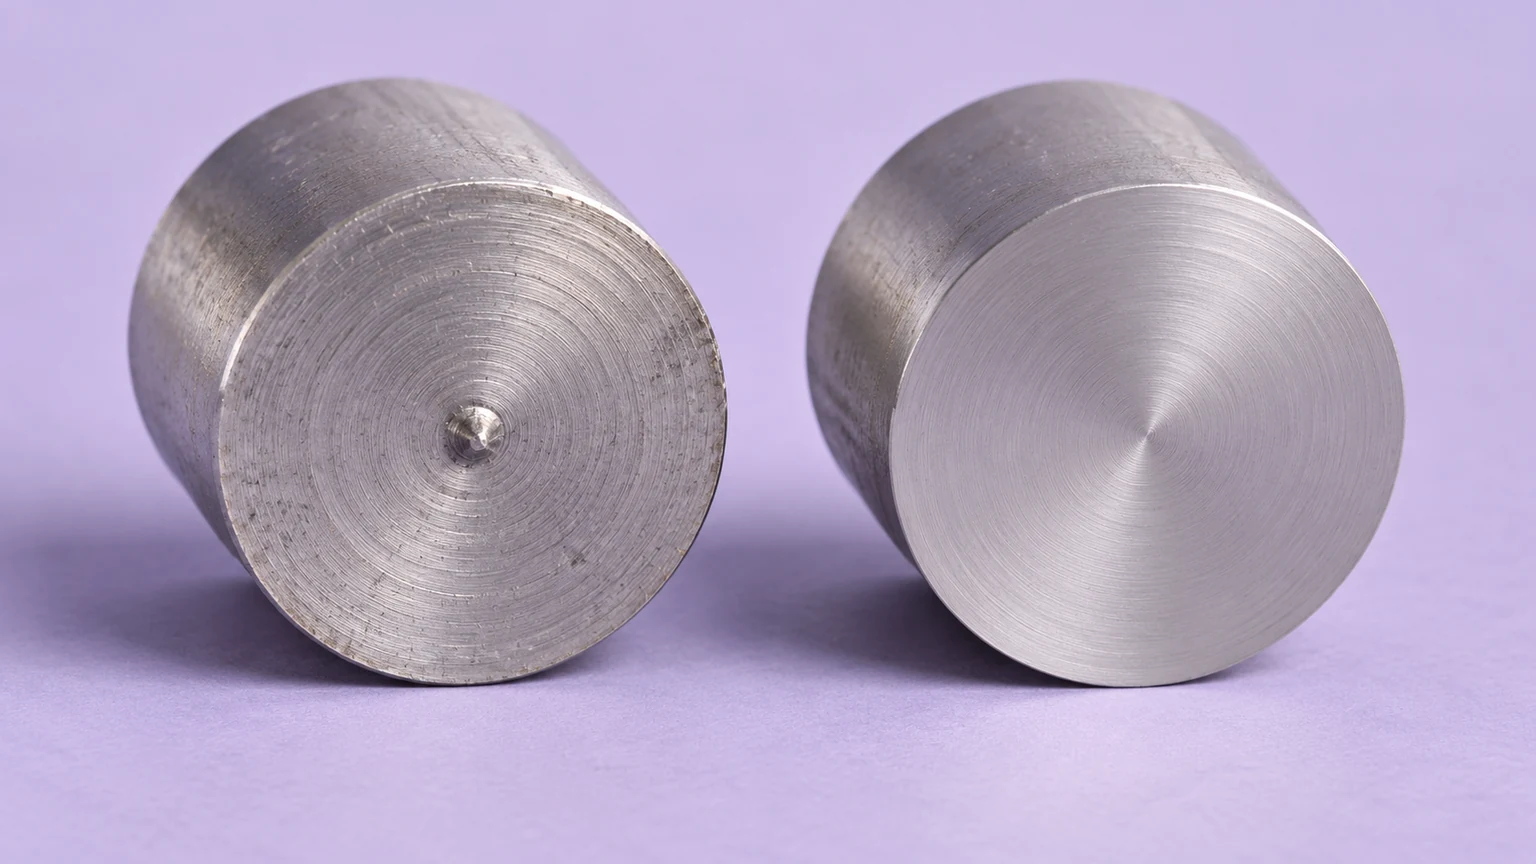
Se il disegno richiede una faccia di posizionamento pulita, pianificare come tale faccia sarà finita e supportata. Le possibilità includono un'operazione controllata di sfacciatura secondaria o un'adeguata disposizione di trasferimento, in funzione dell'accesso della macchina e della geometria del pezzo. Nessuno dei due metodi dovrebbe essere dato per scontato solo perché il preventivo dice “tornito a CNC”.”
Per un distanziale illustrativo, supponiamo che la lunghezza totale e la faccia opposta siano entrambe importanti per l'assemblaggio. Un processo che tronca direttamente alla lunghezza nominale finale lascia poca libertà per ripulire un'estremità danneggiata. Pianificare un sovrametallo di sfacciatura modifica il grezzo e il ciclo, ma può essere necessario per soddisfare il requisito effettivo. Il sovrametallo deve essere determinato per il processo; non esiste un valore universale adatto a ogni diametro e materiale.
Mantenere inequivocabile il lato del pezzo finito nello schizzo di processo. L'orientamento dell'utensile può influenzare quale lato riceve una bava o un perno e può introdurre forze laterali. Un espediente che aiuta il residuo di scarto non è utile se la faccia funzionale viene lasciata in condizioni peggiori.
L'evacuazione del truciolo e la stabilità sono problemi accoppiati
Un taglio stretto e profondo confina il truciolo vicino alle pareti appena create. Una scarsa evacuazione può graffiare la caratteristica, aumentare il carico o danneggiare il tagliente. Una lunga sporgenza dell'utensile aggiunge flessibilità nello stesso momento in cui l'accesso del refrigerante diventa meno favorevole. Ecco perché modificare solo l'avanzamento può non risolvere un difetto ripetibile in una gola profonda.
Esaminare la geometria dell'inserto, l'allineamento dell'utensile, le condizioni del tagliente, l'assestamento del portautensile e la sporgenza effettiva prima di trattare il problema come puramente numerico. Il raffreddamento e la lubrificazione devono raggiungere la zona di taglio interessata; un grande flusso visibile altrove non è prova di un'erogazione efficace. Selezionare le modifiche seguendo le indicazioni del produttore dell'utensile per il materiale e l'applicazione anziché copiare le impostazioni di un'altra macchina.
L'identità del materiale conta al di là del nome commerciale della famiglia. Un grado e una condizione di acciaio inossidabile che forma trucioli persistenti può richiedere un approccio diverso rispetto a un materiale a truciolo corto. Includere tale identità nella revisione del materiale per la tornitura. Evitare di affermare che un qualsiasi grado sia automaticamente privo di bave.
Il ritiro programmato o una sequenza diversa possono talvolta migliorare il controllo del truciolo, ma cambiano anche la superficie e il ciclo. Verificare le pareti e il fondo risultanti. Non introdurre mai un movimento di rottura del truciolo in una caratteristica stretta senza controllare lo spazio libero e il rischio di sfregamento o di ritaglio di trucioli intrappolati.
La sbavatura non deve cancellare la caratteristica che hai pagato
“Rimuovere tutte le bave” non è un'istruzione completa quando il bordo controlla l'accoppiamento. Un arrotondamento aggressivo del bordo può allargare l'apertura apparente della scanalatura, arrotondare un labbro di ritenzione o alterare un invito per la tenuta. Su un pezzo a parete sottile, la lavorazione manuale locale può produrre risultati incoerenti lungo la circonferenza.
Identificare quale bordo deve rimanere controllato, quale bordo può essere arrotondato e la forma consentita di tale arrotondamento. Dove è necessaria una requisito dettagliato sul bordo, inserirlo nel disegno o in un documento di lavorazione approvato. Non affidarsi all'interpretazione personale di un ispettore di affilato, liscio o pulito.
Controllare la caratteristica finita dopo la sbavatura e la pulizia, non solo subito dopo il taglio. Una bava ripiegata in una scanalatura interna può sfuggire a un controllo visivo superficiale, mentre i detriti rimasti in un incavo possono interferire con l'assemblaggio. Viceversa, uno smusso intenzionale accettabile non deve essere segnalato come materiale mancante solo perché differisce da un rendering CAD non smussato.
Ispezionare una scanalatura come relazione, non come singolo numero
La sola larghezza non può stabilire l'accettazione. Il diametro o la profondità della scanalatura, la posizione rispetto a un datum, la condizione della parete e i raggi consentiti possono tutti influire sul pezzo accoppiato. Confermare che lo strumento di misura scelto tocchi le superfici previste. Un calibro generico può scavalcare i bordi o toccare un raggio invece del fondo della scanalatura.
Per la produzione ripetitiva, concordare un metodo di misura pratico per ogni requisito critico. Una misura di profilo, uno strumento adatto alla misura delle scanalature o un controllo funzionale dedicato possono ciascuno rispondere a una domanda diversa. L'assemblaggio funzionale può integrare l'ispezione dimensionale ma non dimostra automaticamente ogni requisito del disegno.
Il ambito del servizio di tornitura CNC di Jucheng è pertinente a queste caratteristiche, ma la disposizione dell'ispezione deve comunque essere adattata all'accesso e alla tolleranza. Un breve piano di primo articolo dovrebbe identificare le superfici misurate, la condizione finale dopo la sbavatura e qualsiasi requisito che necessiti di un metodo alternativo concordato.
Prima del rilascio, riconciliare disegno, preventivo e piano di ispezione: la sfacciatura secondaria è inclusa? Quali bordi della scanalatura sono controllati? L'ispezione viene eseguita dopo l'ultima operazione di finitura? Risolvere queste domande è più produttivo che aggiungere una richiesta generica di maggiore precisione.
Domande pratiche sulle caratteristiche strette tornite
Può un solo utensile realizzare la scanalatura e troncare il componente?
Talvolta, ma la larghezza condivisa dell'utensile non stabilisce l'idoneità. Profondità, finitura delle pareti, forze laterali e accesso possono differire. Il processo deve soddisfare i requisiti di entrambe le caratteristiche senza presumere che lo stesso utensile sia sempre il migliore.
Un codolo di troncatura è automaticamente un difetto?
La sua accettabilità dipende dalla superficie finale specificata e dall'uso. Un codolo su una faccia di posizionamento può impedire l'appoggio; un residuo consentito su un'area non funzionale è un caso diverso. Concordare il requisito prima della produzione.
Un anello di accoppiamento può essere l'unico calibro di ispezione?
Può fornire un'utile verifica funzionale, ma una prova di accoppiamento non verifica necessariamente la posizione della gola, i raggi o lo spessore residuo della parete. Utilizzarlo nell'ambito di un piano di ispezione concordato.