
El tronzado y el ranurado utilizan bordes de corte estrechos, pero dejan responsabilidades diferentes en un plano. El ranurado crea un rebaje que permanece en el componente; el tronzado lo separa del material base. Una ranura debe cumplir con sus requisitos de ancho, profundidad, posición y borde. Una cara de corte puede necesitar un acabado adicional antes de poder servir como superficie de localización o sellado.
El error costoso es tratar cualquiera de estas funciones como incidental porque ocupa poco espacio. Un anillo de retención puede no asentarse en una ranura dañada. Una pequeña rebaba de corte puede impedir que una pieza se apoye contra un hombro. Estos problemas son más fáciles de prevenir cuando el diseñador, el maquinista y el inspector coinciden en la función final en lugar de solo en la herramienta utilizada para fabricarla.
Comience con lo que la ranura sujeta, despeja o localiza
No todas las ranuras circunferenciales son intercambiables. Una ranura para sello contiene un elemento deformable; una ranura para anillo de retención cumple una función de posicionamiento o de retención de carga; un alivio permite que una herramienta o un componente acoplado salve un hombro. Sus dimensiones importantes y condiciones de borde difieren. Copiar una ranura conveniente de otra pieza puede conservar la apariencia mientras cambia la función.
| Característica | Requisito a resolver | Pregunta de fabricación | Riesgo de aceptación |
|---|---|---|---|
| Ranura para sello | Geometría de alojamiento aprobada y condición de superficie/borde | ¿Se pueden acabar el fondo y las paredes sin dañar el labio? | Daño en el ensamblaje o interfaz de sellado inadecuada |
| Ranura para anillo de retención | Ancho, diámetro y ubicación axial para el anillo especificado | ¿Se pueden desbarbar los bordes sin cambiar la geometría de asiento? | Asiento incompleto o movimiento axial no deseado |
| Alivio de rosca o rectificado | Holgura para la siguiente herramienta y la pieza acoplada | ¿Es accesible el relieve con un conjunto de herramienta estable? | Interferencia a pesar de dimensiones adyacentes aceptables |
| Cara de corte | Longitud final, condición de la cara y cualquier requisito de localización | ¿Es final la cara seccionada, o se planea otra operación? | Un pip, rebaba o cara cóncava cambia el asiento |
Utilice la especificación del fabricante real del sello o anillo cuando corresponda. Este artículo no sustituye el diseño de prensaestopas ni los cálculos de capacidad de carga. El comprador debe identificar el componente de acoplamiento previsto, no dejar que el taller lo infiera de un rebaje estrecho.
Tres verificaciones de acceso antes de fijar el plano
La profundidad radial es solo parte del alcance de la herramienta
La herramienta debe alcanzar el fondo mientras su portaherramientas libra los hombros cercanos y el plato. Una ranura que parece poco profunda en una vista de sección puede requerir una gran proyección porque un diámetro adyacente mayor obstruye el acceso. El aumento del alcance cambia la rigidez y dificulta la evacuación de virutas.
Las ranuras internas necesitan espacio para todo el conjunto
Un diámetro interior pequeño limita el diámetro de la barra, la holgura de la plaquita y el espacio disponible para las virutas. Compruebe cómo entra y sale la herramienta, no simplemente si el filo cabe en la coordenada final. Una característica interna ciega también puede impedir la inspección directa con una herramienta de medición externa conveniente.
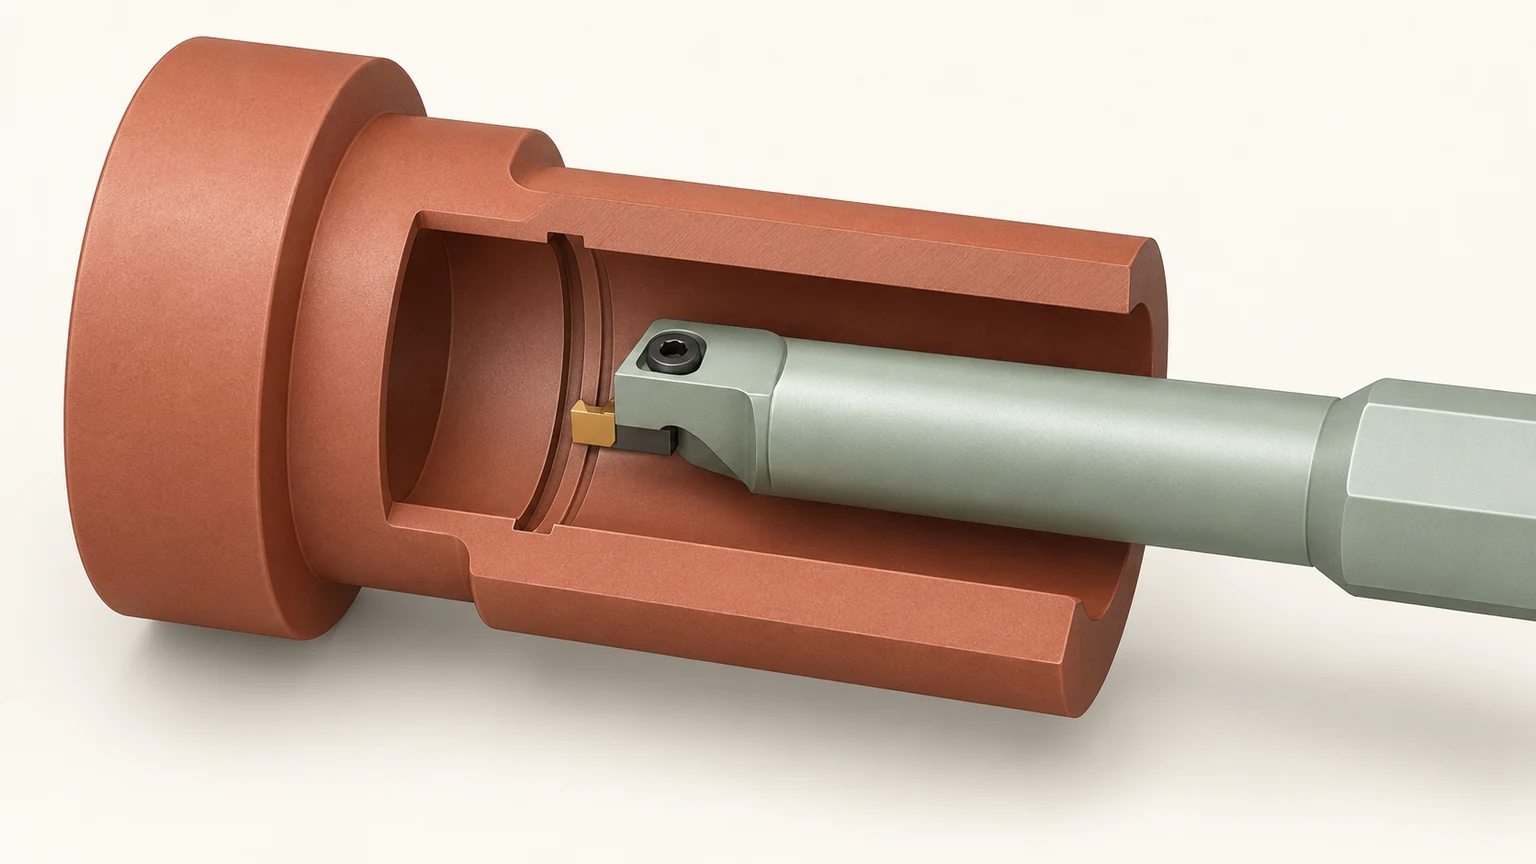
Las ranuras frontales tienen una envolvente diferente
En una ranura frontal anular, el portaherramientas debe ajustarse a la curvatura y profundidad de la ranura. No asuma que un montaje de ranurado externo puede girarse noventa grados sin cambiar la aplicación. Dejar libertad en un radio no funcional o una holgura adyacente puede mejorar el acceso más que aflojar una tolerancia de diámetro no relacionada.
Estas comprobaciones pertenecen a la secuencia más amplia secuencia de operaciones de torneado, junto con la sujeción de la pieza y el orden en que se elimina el material de soporte.
Decida si la cara de corte es una cara acabada
A medida que una herramienta de tronzado se aproxima al centro de una barra maciza, la conexión restante se vuelve pequeña. El material puede separarse antes de que la herramienta cree la cara completa prevista. Puede quedar un tetón central, una rebaba o un desprendimiento. El tronzado de tubo tiene una condición de borde final diferente porque la separación ocurre en la pared interna en lugar de en un centro macizo.
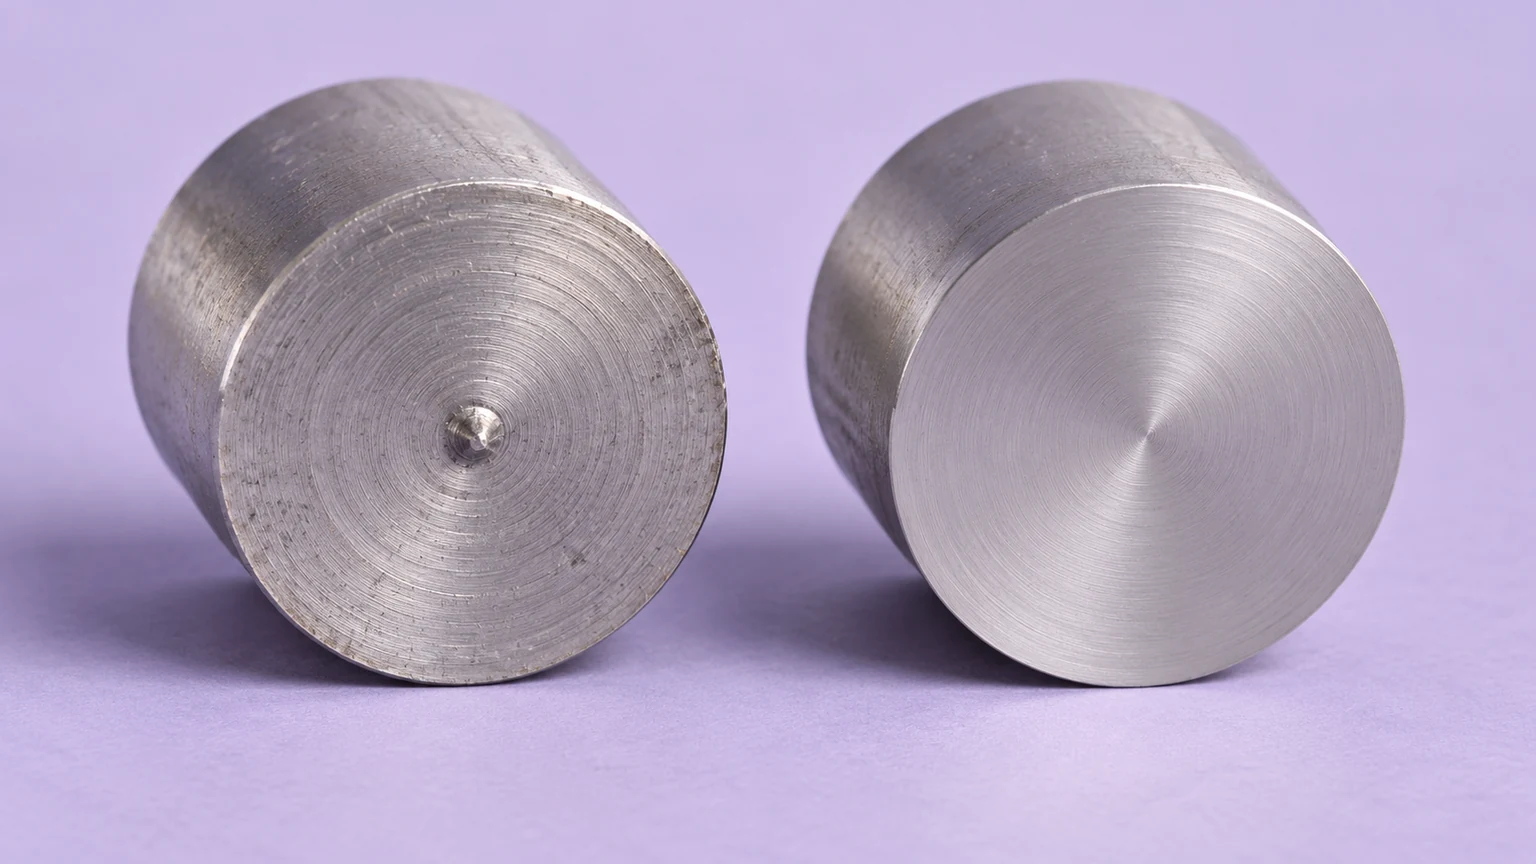
Si el plano requiere una cara de localización limpia, planifique cómo se acabará y soportará esa cara. Las posibilidades incluyen una operación de refrentado secundaria controlada o una disposición de transferencia adecuada, sujetas al acceso de la máquina y a la geometría de la pieza. No debe suponerse que ninguno de los dos métodos está incluido solo porque el presupuesto diga “torneado por CNC”.”
Para un separador ilustrativo, suponga que tanto la longitud total como la cara opuesta son importantes para el ensamblaje. Un proceso que tronza directamente a la longitud nominal final deja poca libertad para limpiar un extremo dañado. Planificar un sobreespesor para refrentado cambia el material y el ciclo, pero puede ser necesario para cumplir el requisito real. El sobreespesor debe determinarse para el proceso; no existe un valor universal adecuado para todos los diámetros y materiales.
Mantenga inequívoco el lado de la pieza terminada en el croquis del proceso. La orientación de la herramienta puede influir en qué lado recibe una rebaba o un tetón y puede introducir fuerzas laterales. Una solución que ayuda al resto desechado no es útil si la cara funcional queda peor.
La evacuación de virutas y la estabilidad son problemas acoplados
Un corte estrecho y profundo confina la viruta cerca de las paredes recién creadas. Una mala evacuación puede rayar la característica, aumentar la carga o dañar el filo. Una gran proyección de la herramienta añade flexibilidad al mismo tiempo que el acceso para el refrigerante se vuelve menos favorable. Por esto, cambiar solo el avance puede no resolver un defecto repetible en una ranura profunda.
Revise la geometría de la plaquita, la alineación de la herramienta, el estado del filo, el asiento del portaherramientas y la proyección real antes de tratar el problema como puramente numérico. La refrigeración y la lubricación deben llegar a la zona de corte correspondiente; un gran chorro visible en otro lugar no es evidencia de una entrega eficaz. Seleccione los cambios según las indicaciones del fabricante de la herramienta para el material y la aplicación, en lugar de copiar los ajustes de otra máquina.
La identidad del material importa más allá del nombre comercial de la familia. Un grado y estado de acero inoxidable que forma virutas persistentes puede requerir un enfoque diferente al de un material de viruta corta. Incluya esa identidad en la revisión del material de torneado. Evite afirmar que cualquier grado es automáticamente libre de rebabas.
La retirada programada o una secuencia diferente pueden a veces mejorar el control de la viruta, pero también cambian la superficie y el ciclo. Verifique las paredes y el fondo resultantes. Nunca introduzca un movimiento de rotura de viruta en una característica estrecha sin comprobar la holgura y el riesgo de rozamiento o de recortar virutas atrapadas.
El desbarbado no debe borrar la función por la que pagó
“Eliminar todas las rebabas” no es una instrucción completa cuando el borde controla el ajuste. Un rompimiento de borde agresivo puede ensanchar la abertura aparente de la ranura, redondear un labio de retención o alterar una entrada de sellado. En una pieza de pared delgada, el trabajo manual local puede producir resultados inconsistentes alrededor de la circunferencia.
Identifique qué borde debe permanecer controlado, qué borde puede romperse y la forma permitida de ese rompimiento. Cuando se requiera un requisito detallado de borde, póngalo en el plano o en un documento de mano de obra aprobado. No confíe en la interpretación personal de un inspector de afilado, liso o limpio.
Verifique la característica terminada después del desbarbado y la limpieza, no solo inmediatamente después del corte. Una rebaba plegada dentro de una ranura interna puede escapar a una comprobación visual casual, mientras que los residuos dejados en un receso pueden interferir con el ensamblaje. A la inversa, un chaflán intencional aceptable no debe informarse como material faltante simplemente porque difiere de una representación CAD sin chaflán.
Inspeccione una ranura como una relación, no como un solo número
La anchura por sí sola no puede establecer la aceptación. El diámetro o la profundidad de la ranura, la posición respecto a un dato, el estado de la pared y los radios permitidos pueden afectar a la pieza acoplada. Confirme que la herramienta de medición elegida contacta las superficies previstas. Un calibre general puede puentear bordes o contactar un radio en lugar del fondo de la ranura.
For repeat production, agree on a practical measurement method for every critical requirement. A profile measurement, suitable groove-measuring instrument or dedicated functional check may each answer a different question. Functional assembly can supplement dimensional inspection but does not automatically prove every drawing requirement.
Jucheng’s CNC turning service scope is relevant to these features, but the inspection arrangement must still be matched to access and tolerance. A short first-article plan should identify the measured surfaces, the final deburred condition and any requirement that needs an agreed alternative method.
Before release, reconcile the drawing, quotation and inspection plan: Is secondary facing included? Which groove edges are controlled? Is inspection performed after the last finishing operation? Resolving these questions is more productive than adding a general demand for higher precision.
Preguntas prácticas sobre rasgos torneados estrechos
Can one tool make the groove and part off the component?
Sometimes, but shared tool width does not establish suitability. Depth, wall finishing, side forces and access can differ. The process must meet both features’ requirements without assuming the same tool is always best.
Is a cut-off pip automatically a defect?
Its acceptability depends on the specified final surface and use. A pip on a locating face can prevent seating; a permitted remnant on a nonfunctional area is a different case. Agree the requirement before production.
Can a mating ring be the only inspection gauge?
It may provide a useful functional check, but a fit test does not necessarily verify groove location, radii or remaining wall thickness. Use it within an agreed inspection plan.