
Le tronçonnage et le rainurage utilisent des arêtes de coupe étroites, mais ils imposent des responsabilités différentes sur un plan. Le rainurage crée un évidement qui reste dans la pièce ; le tronçonnage la sépare du brut. Une rainure doit satisfaire à ses exigences de largeur, de profondeur, de position et d'arête. Une face de tronçonnage peut nécessiter une finition supplémentaire avant de pouvoir servir de surface de positionnement ou d'étanchéité.
L'erreur coûteuse consiste à considérer l'une ou l'autre de ces caractéristiques comme accessoire parce qu'elle occupe peu d'espace. Un circlip peut ne pas se loger dans une rainure endommagée. Un petit téton de tronçonnage peut empêcher une pièce de s'appuyer contre un épaulement. Ces problèmes sont plus faciles à prévenir lorsque le concepteur, le machiniste et l'inspecteur s'accordent sur la caractéristique finale plutôt que sur le seul outil utilisé pour la réaliser.
Commencez par ce que la rainure maintient, dégage ou positionne
Tous les évidements circonférentiels ne sont pas interchangeables. Une rainure d'étanchéité contient un élément déformable ; une rainure de circlip assure une fonction de positionnement ou de retenue de charge ; un dégagement permet à un outil ou à un composant homologue de dégager un épaulement. Leurs dimensions importantes et leurs conditions d'arête diffèrent. Copier une rainure commode depuis une autre pièce peut conserver l'apparence tout en changeant la fonction.
| Caractéristique | Exigence à résoudre | Question de fabrication | Risque d'acceptation |
|---|---|---|---|
| Rainure d'étanchéité | Géométrie du presse-étoupe et état de surface/bords approuvés | Le fond et les parois peuvent-ils être finis sans endommager la lèvre ? | Dommage d'assemblage ou interface d'étanchéité inadaptée |
| Gorge de bague d'arrêt | Largeur, diamètre et position axiale pour la bague spécifiée | Les bords peuvent-ils être ébavurés sans modifier la géométrie d'appui ? | Appui incomplet ou mouvement axial indésirable |
| Dégagement de filetage ou de rectification | Dégagement pour l'outil suivant et la pièce conjuguée | Le dégagement est-il accessible avec un montage d'outil stable ? | Interférence malgré des dimensions adjacentes acceptables |
| Face de tronçonnage | Longueur finale, état de la face et toute exigence de positionnement | La face tronçonnée est-elle finale, ou une autre opération est-elle prévue ? | Un téton, une bavure ou une face bombée modifie l'appui |
Utilisez la spécification réelle du fabricant de joint ou de bague le cas échéant. Cet article ne remplace pas la conception du logement de joint ni les calculs de capacité de charge. L'acheteur doit identifier le composant d'accouplement prévu, et non laisser l'atelier le déduire à partir d'un évidement étroit.
Trois vérifications d'accès avant de figer le plan
La profondeur radiale ne représente qu'une partie de la portée de l'outil
L'outil doit atteindre le fond tandis que son porte-outil dégage les épaulements voisins et le mandrin. Une gorge qui paraît peu profonde sur une vue en coupe peut exiger un long porte-à-faux parce qu'un diamètre adjacent plus grand obstrue l'accès. L'augmentation de la portée modifie la rigidité et rend l'évacuation des copeaux plus difficile.
Les gorges internes nécessitent de la place pour l'ensemble de l'assemblage
Un petit alésage limite le diamètre de la barre, le dégagement de la plaquette et l'espace disponible pour les copeaux. Vérifiez comment l'outil entre et sort, et pas simplement si l'arête de coupe tient à la coordonnée finale. Une caractéristique interne borgne peut également empêcher une inspection directe à l'aide d'un instrument de mesure externe pratique.
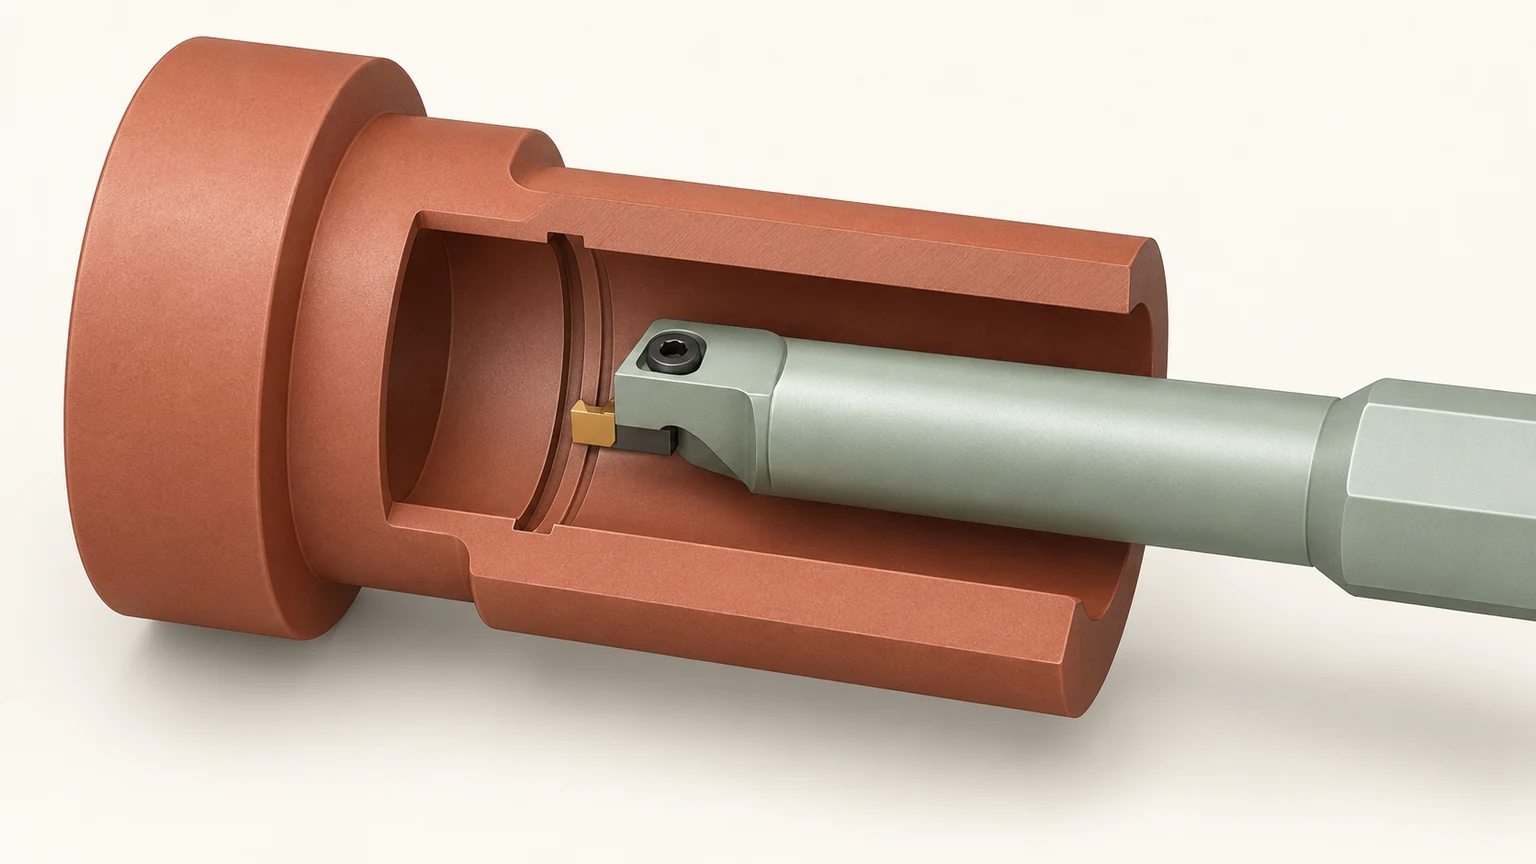
Les gorges frontales ont une enveloppe différente
Sur une gorge frontale annulaire, le porte-outil doit s'adapter à la courbure et à la profondeur de la gorge. Ne supposez pas qu'une configuration de rainurage externe peut être pivotée de quatre-vingt-dix degrés sans changer l'application. Laisser de la liberté sur un rayon non fonctionnel ou un dégagement adjacent peut améliorer l'accès davantage que de relâcher une tolérance de diamètre sans rapport.
Ces vérifications font partie de la séquence d'opérations de tournage, plus large, aux côtés du maintien en position et de l'ordre dans lequel la matière de support est enlevée.
Décidez si la face de tronçonnage est une face finie
À mesure qu'un outil à tronçonner approche du centre d'une barre pleine, la connexion restante devient mince. La matière peut se séparer avant que l'outil ne crée la face complète prévue. Un téton central, une bavure ou un arrachement peut subsister. Le tronçonnage de tube présente un état de bord final différent, car la séparation se produit au niveau de la paroi interne plutôt qu'à un centre plein.
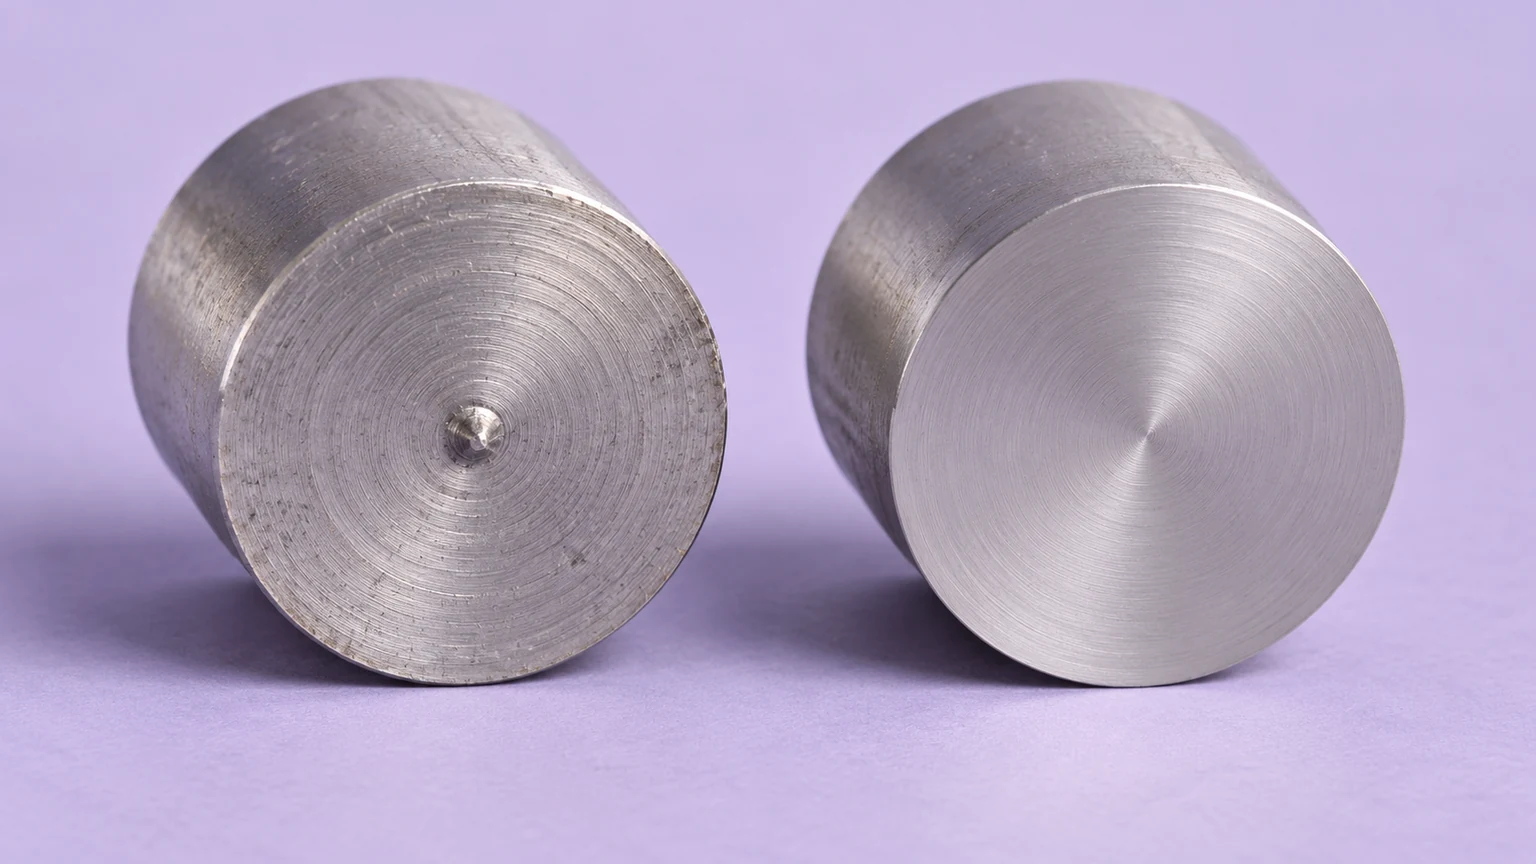
Si le plan exige une face de positionnement propre, planifiez comment cette face sera finie et supportée. Les possibilités incluent une opération de dressage secondaire contrôlée ou un arrangement de transfert approprié, sous réserve de l'accès machine et de la géométrie de la pièce. Aucune de ces méthodes ne doit être supposée incluse simplement parce que le devis indique “ tourné CNC ”.”
Pour une entretoise illustrative, supposez que la longueur hors tout et la face opposée sont toutes deux importantes pour l'assemblage. Un procédé qui tronçonne directement à la longueur nominale finale laisse peu de liberté pour nettoyer une extrémité endommagée. Prévoir une surépaisseur de dressage modifie la matière première et le cycle, mais elle peut être nécessaire pour satisfaire l'exigence réelle. La surépaisseur doit être déterminée pour le procédé ; il n'existe pas de valeur universelle convenant à chaque diamètre et matériau.
Gardez le côté pièce finie sans ambiguïté sur le croquis de procédé. L'orientation de l'outil peut influencer quel côté reçoit une bavure ou un téton et peut introduire des efforts latéraux. Une solution de contournement qui aide le reste mis au rebut n'est pas utile si la face fonctionnelle en sort aggravée.
L'évacuation des copeaux et la stabilité sont des problèmes couplés
Une coupe étroite et profonde confine le copeau près des parois nouvellement créées. Une mauvaise évacuation peut rayer la caractéristique, augmenter la charge ou endommager l'arête. Un long porte-à-faux de l'outil ajoute de la flexibilité au moment même où l'accès du liquide de refroidissement devient moins favorable. C'est pourquoi modifier uniquement l'avance peut échouer à résoudre un défaut reproductible de gorge profonde.
Examinez la géométrie de la plaquette, l'alignement de l'outil, l'état du tranchant, l'assise du porte-outil et le porte-à-faux réel avant de traiter le problème comme purement numérique. Le refroidissement et la lubrification doivent atteindre la zone de coupe concernée ; un flux important visible ailleurs ne prouve pas une distribution efficace. Choisissez les modifications en vous appuyant sur les recommandations du fabricant d'outils pour la matière et l'application plutôt qu'en copiant les réglages d'une autre machine.
L'identité de la matière importe au-delà de la dénomination commerciale de la famille. Une nuance et un état d'acier inoxydable formant des copeaux persistants peuvent nécessiter une approche différente de celle d'une matière à copeaux courts. Incluez cette identité dans l' analyse de la matière pour le tournage. Évitez d'affirmer qu'une nuance quelconque est automatiquement exempte de bavures.
Un dégagement programmé ou une séquence différente peut parfois améliorer le contrôle des copeaux, mais cela modifie aussi la surface et le cycle. Vérifiez les parois et le fond obtenus. N'introduisez jamais un mouvement de fragmentation des copeaux dans une cavité étroite sans vérifier le dégagement et le risque de frottement ou de recoupe de copeaux piégés.
L'ébavurage ne doit pas effacer la caractéristique que vous avez payée
“ Ébavurer entièrement ” n'est pas une instruction complète lorsque le tranchant conditionne l'ajustement. Un cassage d'angle agressif peut élargir l'ouverture apparente de la gorge, arrondir une lèvre de retenue ou modifier l'entrée d'un joint. Sur une pièce à paroi mince, un travail manuel local peut donner des résultats incohérents sur la circonférence.
Identifiez quel tranchant doit rester maîtrisé, quel tranchant peut être cassé et la forme autorisée de ce cassage. Lorsqu'une exigence détaillée sur les tranchants est nécessaire, inscrivez-la sur le plan ou dans un document de fabrication approuvé. Ne vous fiez pas à l'interprétation personnelle d'un inspecteur de ce qui est vif, lisse ou propre.
Contrôlez la caractéristique finie après ébavurage et nettoyage, et pas seulement immédiatement après la coupe. Une bavure repliée dans une gorge interne peut échapper à un contrôle visuel sommaire, tandis que des débris laissés dans un renfoncement peuvent gêner l'assemblage. Inversement, un chanfrein intentionnel acceptable ne doit pas être signalé comme un manque de matière simplement parce qu'il diffère d'un rendu CAO non chanfreiné.
Inspectez une rainure comme une relation, pas comme un simple chiffre
La largeur seule ne peut établir la conformité. Le diamètre ou la profondeur de la gorge, la position par rapport à une référence, l'état des parois et les rayons autorisés peuvent tous affecter la pièce conjuguée. Confirmez que l'instrument de mesure choisi touche les surfaces prévues. Un pied à coulisse courant peut ponté les bords ou toucher un rayon au lieu du fond de la gorge.
Pour une production répétitive, convenez d'une méthode de mesure pratique pour chaque exigence critique. Une mesure de profil, un instrument adapté à la mesure des gorges ou un contrôle fonctionnel dédié peuvent chacun répondre à une question différente. L'assemblage fonctionnel peut compléter le contrôle dimensionnel mais ne prouve pas automatiquement chaque exigence du plan.
Jucheng's Périmètre du service de tournage CNC est pertinent pour ces caractéristiques, mais la disposition du contrôle doit néanmoins être adaptée à l'accès et à la tolérance. Un plan court de première pièce doit identifier les surfaces mesurées, l'état final après ébavurage et toute exigence nécessitant une méthode alternative convenue.
Avant la libération, harmonisez le plan, le devis et le plan de contrôle : le surfaçage secondaire est-il inclus ? Quels tranchants de gorge sont maîtrisés ? Le contrôle est-il effectué après la dernière opération de finition ? Résoudre ces questions est plus productif que d'ajouter une exigence générale de précision accrue.
Questions pratiques sur les caractéristiques tournées étroites
Un seul outil peut-il réaliser la gorge et tronçonner la pièce ?
Parfois, mais une largeur d'outil commune n'établit pas l'adéquation. La profondeur, la finition des parois, les efforts latéraux et l'accès peuvent différer. Le procédé doit satisfaire aux exigences des deux caractéristiques sans supposer que le même outil est toujours le meilleur.
Un téton de tronçonnage est-il automatiquement un défaut ?
Son acceptabilité dépend de la surface finale spécifiée et de l'usage. Un téton sur une face de positionnement peut empêcher la mise en appui ; un reste autorisé sur une zone non fonctionnelle est un cas différent. Convenez de l'exigence avant production.
Une bague d'accouplement peut-elle constituer le seul gabarit de contrôle ?
Elle peut fournir un contrôle fonctionnel utile, mais un essai d'ajustement ne vérifie pas nécessairement la position de la gorge, les rayons ou l'épaisseur de paroi restante. Utilisez-la dans le cadre d'un plan de contrôle convenu.