
O corte e o canal usam arestas de corte estreitas, mas deixam responsabilidades diferentes num desenho. O canal cria um recesso que permanece no componente; o corte separa-o do material. Um canal deve satisfazer os seus requisitos de largura, profundidade, posição e aresta. Uma face de corte pode necessitar de acabamento adicional antes de poder servir como superfície de localização ou vedação.
O erro custoso é tratar qualquer das características como incidental porque ocupa pouco espaço. Um anel de retenção pode não assentar num canal danificado. Uma pequena rebarba de corte pode impedir que uma peça assente contra um ressalto. Estes problemas são mais fáceis de prevenir quando o projetista, o maquinista e o inspetor concordam quanto à característica final e não apenas quanto à ferramenta usada para a fazer.
Comece pelo que o canal segura, liberta ou localiza
Nem todos os rebaixos circunferenciais são intercambiáveis. Um sulco de vedação contém um elemento deformável; um sulco para anel de retenção desempenha uma função de localização ou de retenção de carga; um alívio permite que uma ferramenta ou componente acoplado passe por um ressalto. As suas dimensões importantes e condições de aresta diferem. Copiar um sulco conveniente de outra peça pode preservar a aparência enquanto altera a função.
| Recurso | Requisito a resolver | Questão de fabrico | Risco de aceitação |
|---|---|---|---|
| Sulco de vedação | Geometria de alojamento aprovada e condição de superfície/aresta | O fundo e as paredes podem ser acabados sem danificar o lábio? | Danos na montagem ou interface de vedação inadequada |
| Sulco para anel de retenção | Largura, diâmetro e localização axial para o anel especificado | As arestas podem ser rebarbadas sem alterar a geometria de assentamento? | Assentamento incompleto ou movimento axial indesejado |
| Alívio de rosca ou retificação | Folga para a próxima ferramenta e a peça acoplada | O alívio é acessível com uma montagem de ferramenta estável? | Interferência apesar de dimensões adjacentes aceitáveis |
| Face de corte | Comprimento final, condição da face e qualquer requisito de localização | A face seccionada é final, ou está prevista outra operação? | Um ressalto, rebarba ou face côncava altera o assentamento |
Utilize a especificação do fabricante real da vedação ou do anel, quando aplicável. Este artigo não substitui o projeto do prensa-estopas ou os cálculos de classificação de carga. O comprador deve identificar o componente de acoplamento pretendido, não deixar a oficina inferi-lo a partir de um recesso estreito.
Três verificações de acesso antes de fixar o desenho
A profundidade radial é apenas parte do alcance da ferramenta
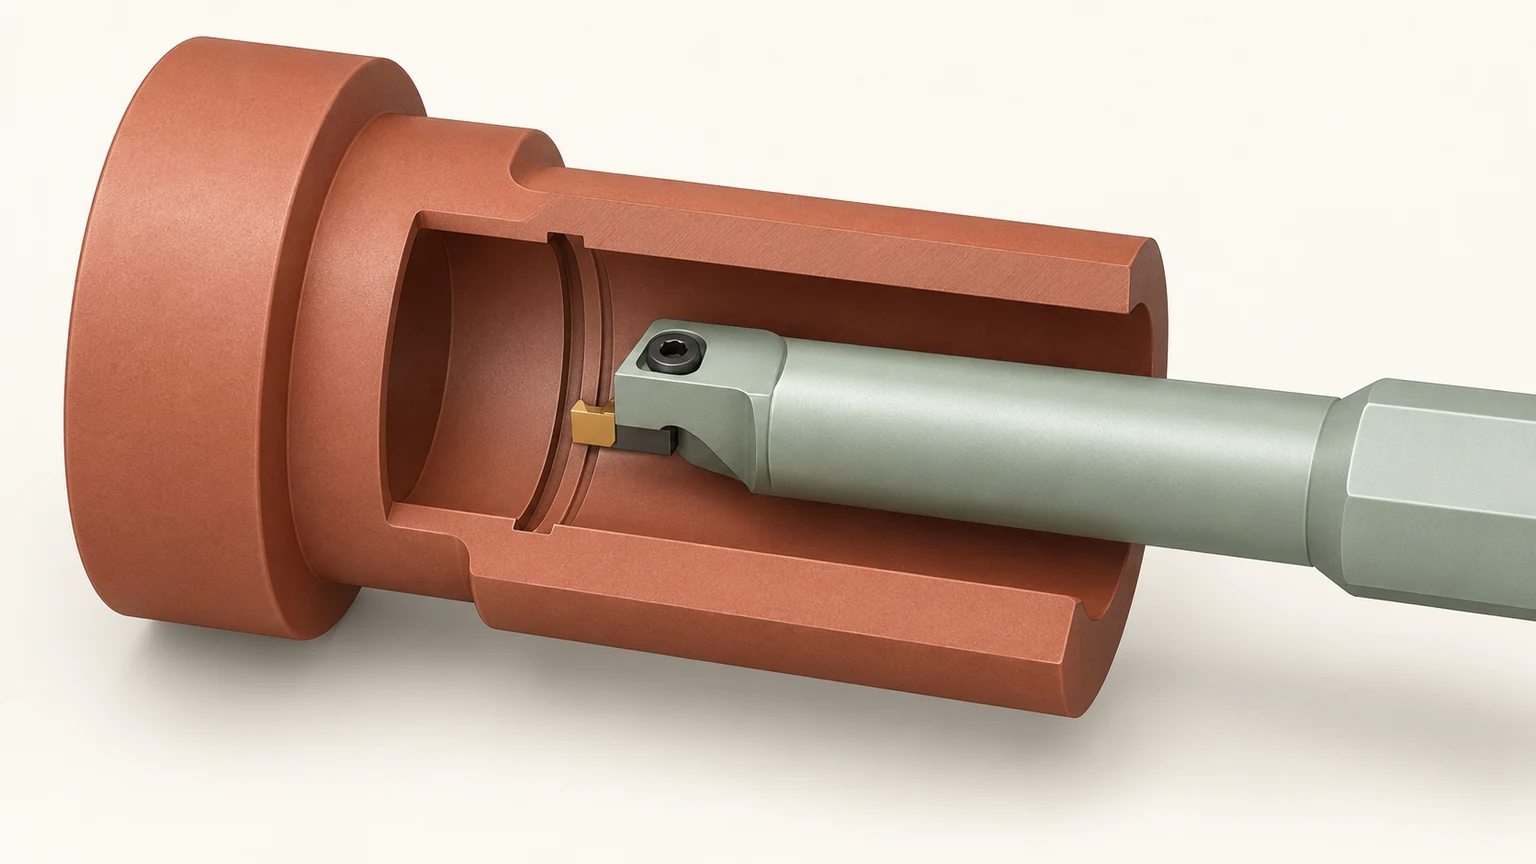
A ferramenta deve alcançar o fundo enquanto o seu suporte contorna ombros próximos e a placa. Um rasgo que parece pouco profundo numa vista de secção pode exigir uma grande projeção porque um diâmetro adjacente maior obstrui o acesso. O aumento do alcance altera a rigidez e dificulta a remoção de cavacos.
Os rasgos internos precisam de espaço para toda a montagem
Um furo pequeno limita o diâmetro da barra, a folga da pastilha e o espaço disponível para cavacos. Verifique como a ferramenta entra e sai, não apenas se o gume de corte cabe na coordenada final. Uma característica interna cega também pode impedir a inspeção direta com uma ferramenta de medição externa conveniente.
Os rasgos de face têm um envelope diferente
Num rasgo de face anular, o suporte deve ajustar-se à curvatura e profundidade do rasgo. Não presuma que uma configuração de ranhura externa pode ser rodada noventa graus sem alterar a aplicação. Deixar liberdade num raio não funcional ou numa folga adjacente pode melhorar o acesso mais do que afrouxar uma tolerância de diâmetro não relacionada.
Estas verificações pertencem à sequência de operações de torneamento, juntamente com a fixação da peça e a ordem pela qual o material de suporte é removido.
Decida se a face de corte é uma face acabada
À medida que uma ferramenta de corte se aproxima do centro de uma barra maciça, a ligação remanescente torna-se pequena. O material pode separar-se antes de a ferramenta criar a face completa pretendida. Pode permanecer um pip central, rebarba ou rutura. O corte de tubos tem uma condição de bordo final diferente porque a separação ocorre na parede interna e não num centro maciço.
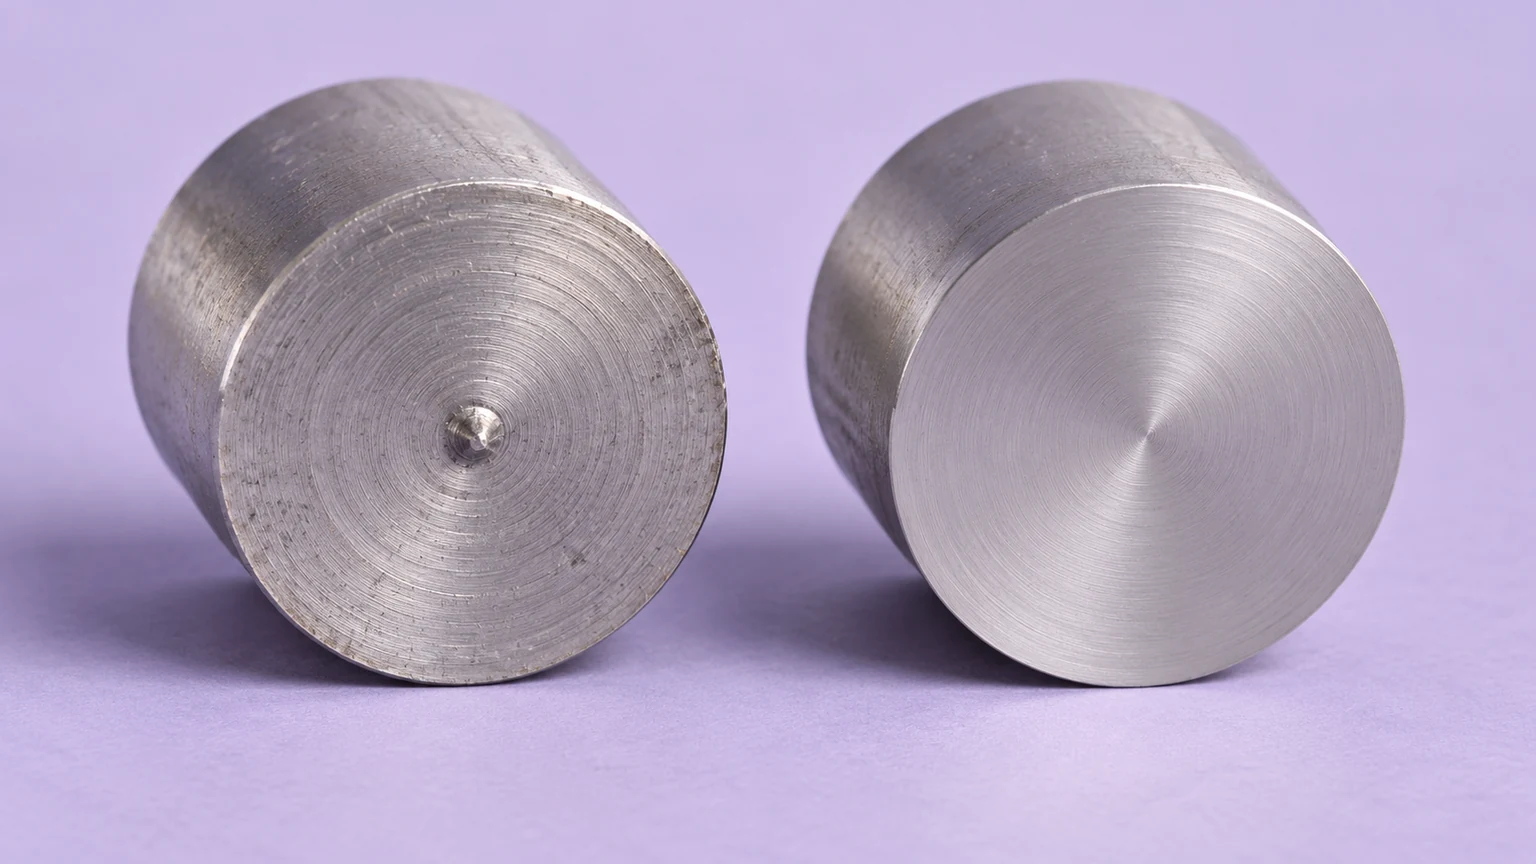
Se o desenho exigir uma face de localização limpa, planeie como essa face será acabada e suportada. As possibilidades incluem uma operação secundária de faceamento controlada ou um arranjo de transferência adequado, sujeito ao acesso da máquina e à geometria da peça. Nenhum dos métodos deve ser assumido como incluído apenas porque o orçamento diz “torneado CNC”.”
Para um espaçador ilustrativo, suponha que o comprimento total e a face oposta sejam ambos importantes para a montagem. Um processo que corta diretamente para o comprimento nominal final deixa pouca liberdade para limpar uma extremidade danificada. Planear uma tolerância de faceamento altera o material e o ciclo, mas pode ser necessário para cumprir o requisito real. A tolerância deve ser determinada para o processo; não existe um valor universal adequado a todos os diâmetros e materiais.
Mantenha o lado da peça acabada inequívoco no esboço do processo. A orientação da ferramenta pode influenciar qual lado recebe uma rebarba ou pip e pode introduzir forças laterais. Uma solução que ajuda o remanescente descartado não é útil se a face funcional ficar pior.
A evacuação de aparas e a estabilidade são problemas acoplados
Um corte estreito e profundo confina a apara junto das paredes recém-criadas. Uma má evacuação pode riscar a característica, aumentar a carga ou danificar o gume. Uma longa projeção da ferramenta acrescenta flexibilidade ao mesmo tempo que o acesso para o refrigerante se torna menos favorável. É por isso que alterar apenas o avanço pode falhar na resolução de um defeito repetível de ranhura profunda.
Reveja a geometria da pastilha, o alinhamento da ferramenta, a condição do gume, o assentamento do suporte e a projeção real antes de tratar o problema como puramente numérico. A refrigeração e a lubrificação devem alcançar a zona de corte relevante; um grande caudal visível noutro local não é prova de entrega eficaz. Selecione alterações usando as orientações do fabricante da ferramenta para o material e a aplicação, em vez de copiar as configurações de outra máquina.
A identidade do material importa para além do nome comercial da família. Um grau e condição de aço inoxidável que forma aparas persistentes pode exigir uma abordagem diferente de um material de apara curta. Inclua essa identidade na revisão do material de torneamento. Evite afirmar que qualquer grau é automaticamente isento de rebarbas.
A retirada programada ou uma sequência diferente pode, por vezes, melhorar o controlo de aparas, mas também altera a superfície e o ciclo. Verifique as paredes e o fundo resultantes. Nunca introduza um movimento de quebra de apara numa característica estreita sem verificar a folga e o risco de roçar ou recortar aparas presas.
A rebarbação não deve apagar a característica pela qual pagou
“Remover todas as rebarbas” não é uma instrução completa quando o bordo controla o ajuste. Uma quebra de bordo agressiva pode alargar a abertura aparente da ranhura, arredondar um lábio de retenção ou alterar uma entrada de vedação. Numa peça de parede fina, o trabalho manual local pode produzir resultados inconsistentes ao longo da circunferência.
Identifique qual bordo deve permanecer controlado, qual bordo pode ser quebrado e a forma permitida dessa quebra. Quando um requisito detalhado de bordo for necessário, coloque-o no desenho ou num documento de execução aprovado. Não confie na interpretação pessoal de um inspetor sobre afiado, liso ou limpo.
Verifique a característica acabada após rebarbar e limpar, não apenas imediatamente após o corte. Uma rebarba dobrada para dentro de uma ranhura interna pode escapar a uma verificação visual casual, enquanto detritos deixados numa reentrância podem interferir com a montagem. Por outro lado, um chanfro intencional aceitável não deve ser reportado como material em falta apenas porque difere de uma representação CAD sem chanfro.
Inspecione um canal como uma relação, não como um único número
A largura por si só não pode estabelecer a aceitação. O diâmetro ou profundidade da ranhura, a posição em relação a um datum, a condição da parede e os raios permitidos podem todos afetar a peça de acoplamento. Confirme que o instrumento de medição escolhido contacta as superfícies pretendidas. Um paquímetro geral pode fazer ponte sobre bordos ou contactar um raio em vez do fundo da ranhura.
Para produção repetitiva, acorde um método de medição prático para cada requisito crítico. Uma medição de perfil, um instrumento adequado de medição de canais ou uma verificação funcional dedicada podem, cada um, responder a uma pergunta diferente. A montagem funcional pode complementar a inspeção dimensional, mas não prova automaticamente todos os requisitos do desenho.
da Jucheng Âmbito do serviço de torneamento CNC é relevante para estas características, mas o arranjo de inspeção deve ainda ser compatível com o acesso e a tolerância. Um plano curto de primeira peça deve identificar as superfícies medidas, a condição final após rebarbação e qualquer requisito que necessite de um método alternativo acordado.
Antes da liberação, concilie o desenho, a cotação e o plano de inspeção: o faceamento secundário está incluído? Quais bordas de canal são controladas? A inspeção é realizada após a última operação de acabamento? Resolver estas questões é mais produtivo do que acrescentar uma exigência genérica de maior precisão.
Perguntas práticas sobre elementos torneados estreitos
Pode uma única ferramenta executar o canal e o corte da peça?
Às vezes, mas a largura de ferramenta compartilhada não estabelece a adequação. A profundidade, o acabamento da parede, as forças laterais e o acesso podem diferir. O processo deve atender aos requisitos de ambas as características sem presumir que a mesma ferramenta é sempre a melhor.
Um ressalto de corte é automaticamente um defeito?
A sua aceitabilidade depende da superfície final especificada e do uso. Um ressalto numa face de localização pode impedir o assentamento; um remanescente permitido numa área não funcional é um caso diferente. Acorde o requisito antes da produção.
Pode um anel conjugado ser o único calibre de inspeção?
Pode fornecer uma verificação funcional útil, mas um teste de ajuste não verifica necessariamente a localização do canal, os raios ou a espessura de parede remanescente. Utilize-o dentro de um plano de inspeção acordado.