
Abstechen und Einstechen verwenden schmale Schneidkanten, hinterlassen aber unterschiedliche Anforderungen in einer Zeichnung. Einstechen erzeugt eine Vertiefung, die im Bauteil verbleibt; Abstechen trennt es vom Rohteil. Eine Nut muss ihre Anforderungen an Breite, Tiefe, Position und Kante erfüllen. Eine Trennfläche kann eine zusätzliche Nachbearbeitung benötigen, bevor sie als Positionier- oder Dichtfläche dienen kann.
Der teure Fehler besteht darin, eines der beiden Merkmale als nebensächlich zu behandeln, weil es wenig Platz einnimmt. Ein Sicherungsring sitzt möglicherweise nicht in einer beschädigten Nut. Ein kleiner Abstichzapfen kann verhindern, dass ein Teil an einem Absatz anliegt. Diese Probleme lassen sich leichter vermeiden, wenn sich Konstrukteur, Zerspaner und Prüfer auf das endgültige Merkmal einigen und nicht nur auf das Werkzeug, mit dem es hergestellt wird.
Beginnen Sie damit, was die Nut aufnimmt, freistellt oder positioniert
Nicht alle umlaufenden Vertiefungen sind austauschbar. Eine Dichtungsnut nimmt ein verformbares Element auf; eine Sicherungsringnut erfüllt eine Positionier- oder Lastrückhaltefunktion; eine Freistellung ermöglicht es einem Werkzeug oder einem Gegenstück, einen Absatz freizustellen. Ihre wichtigen Abmessungen und Kantenbedingungen unterscheiden sich. Das Kopieren einer praktischen Nut von einem anderen Teil kann das Aussehen bewahren und gleichzeitig die Funktion verändern.
| Merkmal | Anforderung zu klären | Fertigungsfrage | Abnahmerisiko |
|---|---|---|---|
| Dichtungsnut | Freigegebene Dichtungsgehäusegeometrie und Oberflächen-/Kantenzustand | Können Boden und Wände fertigbearbeitet werden, ohne die Dichtlippe zu beschädigen? | Montageschäden oder eine ungeeignete Dichtfläche |
| Sicherungsringnut | Breite, Durchmesser und axiale Lage für den spezifizierten Ring | Können die Kanten entgratet werden, ohne die Auflagegeometrie zu verändern? | Unvollständiger Sitz oder unerwünschte axiale Bewegung |
| Gewinde- oder Schleiffreistich | Freiraum für das nächste Werkzeug und das Gegenstück | Ist der Freistich mit einer stabilen Werkzeuganordnung erreichbar? | Kollision trotz akzeptabler angrenzender Maße |
| Trennfläche | Endlänge, Flächenzustand und etwaige Positionierungsanforderung | Ist die getrennte Fläche endgültig, oder ist eine weitere Bearbeitung geplant? | Ein Butzen, Grat oder eine tellerförmige Fläche verändert den Sitz |
Verwenden Sie, wo zutreffend, die Spezifikation des tatsächlichen Dichtungs- oder Ringherstellers. Dieser Artikel ist kein Ersatz für die Auslegung der Dichtungsnut oder für Belastungsberechnungen. Der Käufer sollte das vorgesehene Gegenstück benennen und es nicht der Werkstatt überlassen, es aus einer schmalen Aussparung abzuleiten.
Drei Zugänglichkeitsprüfungen vor dem Festschreiben der Zeichnung
Die radiale Tiefe ist nur ein Teil der Werkzeugreichweite
Das Werkzeug muss den Grund erreichen, während sein Halter benachbarte Absätze und das Spannfutter freigibt. Eine in der Schnittansicht flach erscheinende Nut kann eine große Auskragung erfordern, weil ein größerer angrenzender Durchmesser den Zugang versperrt. Eine größere Reichweite verändert die Steifigkeit und erschwert die Spanabfuhr.
Innennuten benötigen Platz für die gesamte Baugruppe
Eine kleine Bohrung begrenzt den Stangendurchmesser, die Freigängigkeit der Schneidplatte und den verfügbaren Raum für Späne. Prüfen Sie, wie das Werkzeug ein- und ausfährt, und nicht nur, ob die Schneide an der endgültigen Koordinate passt. Ein blindes Innenmerkmal kann außerdem eine direkte Prüfung mit einem praktischen externen Messwerkzeug verhindern.
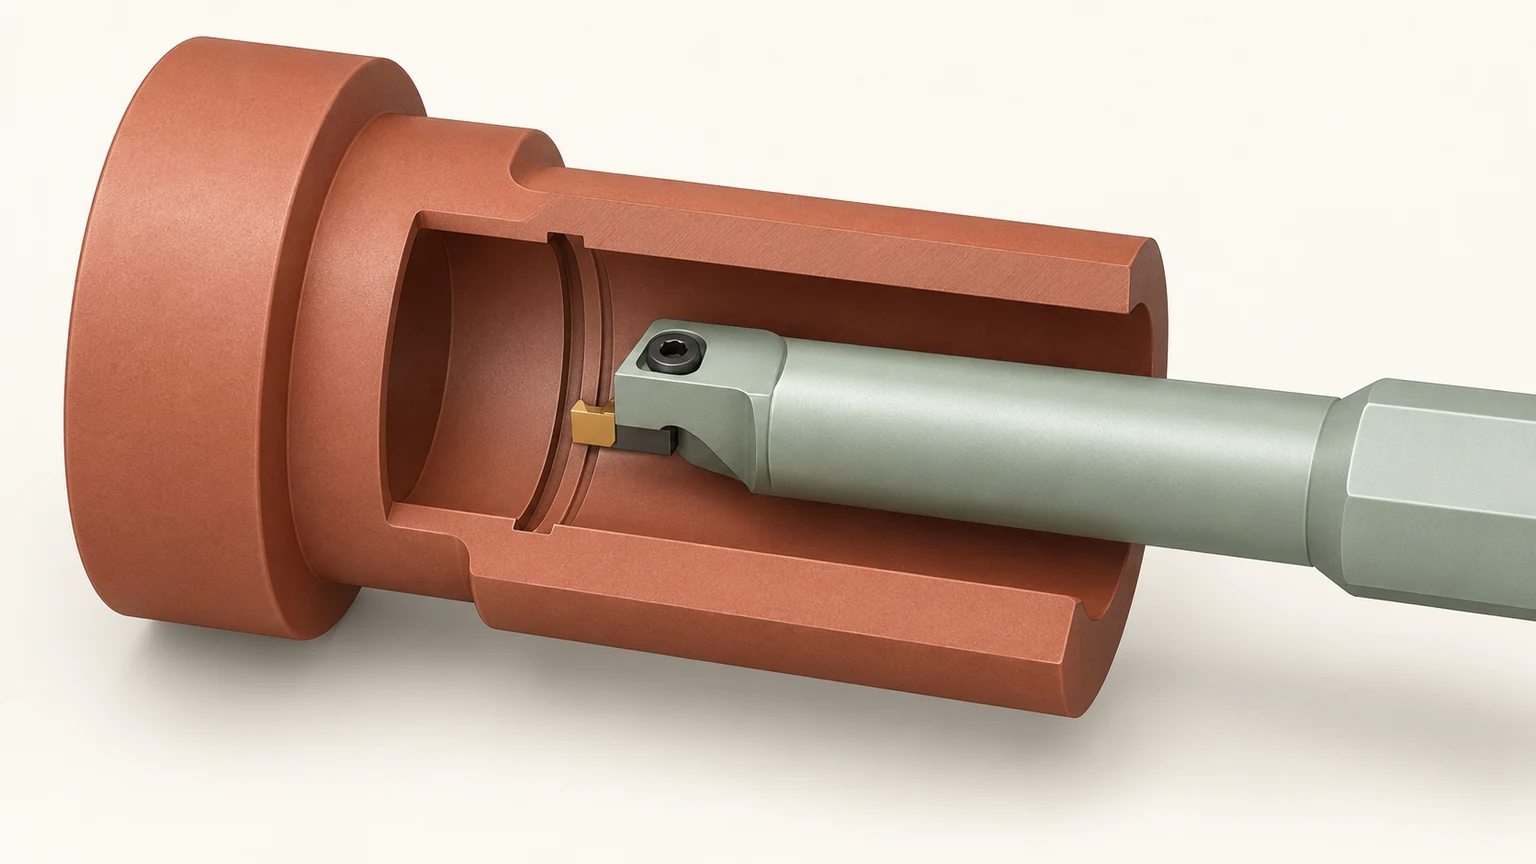
Stirnnuten haben eine andere Hüllkurve
Bei einer ringförmigen Stirnnut muss der Halter zur Krümmung und Tiefe der Nut passen. Gehen Sie nicht davon aus, dass eine externe Einsticheinrichtung ohne Änderung der Anwendung um neunzig Grad gedreht werden kann. Freiräume bei einem nicht funktionalen Radius oder einer angrenzenden Freistellung können den Zugang stärker verbessern als das Lockern einer unabhängigen Durchmessertoleranz.
Diese Prüfungen gehören in die übergeordnete Abfolge der Drehbearbeitung, zusammen mit der Werkstückaufnahme und der Reihenfolge, in der stützendes Material entfernt wird.
Entscheiden Sie, ob die Trennfläche eine fertige Fläche ist
Wenn sich ein Stechwerkzeug der Mitte eines Vollstabs nähert, wird die verbleibende Verbindung klein. Das Material kann sich trennen, bevor das Werkzeug die vorgesehene vollständige Stirnfläche erzeugt. Ein zentraler Zapfen, ein Grat oder ein Ausbruch kann zurückbleiben. Das Abstechen von Rohren hat eine andere Endkantenbedingung, da die Trennung an der Innenwand und nicht an einem Vollquerschnitt in der Mitte erfolgt.
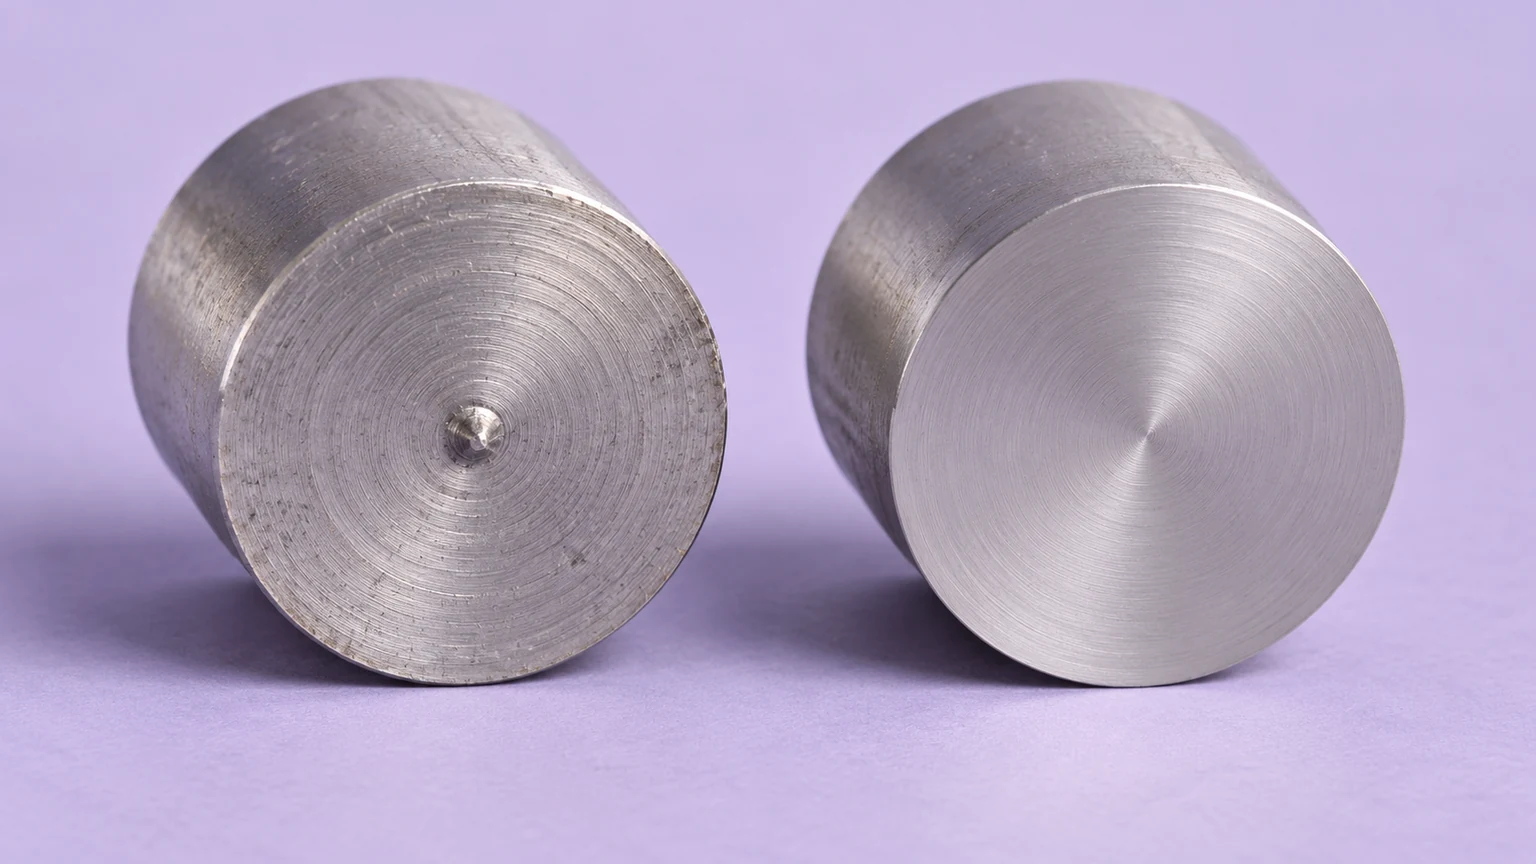
Wenn die Zeichnung eine saubere Anlagefläche verlangt, planen Sie, wie diese Fläche fertigbearbeitet und abgestützt wird. Möglichkeiten sind eine kontrollierte zweite Planbearbeitung oder eine geeignete Übergabeanordnung, abhängig vom Maschinenzugang und der Bauteilgeometrie. Keine der beiden Methoden sollte allein deshalb als enthalten angenommen werden, weil das Angebot “CNC-gedreht” lautet.”
Nehmen Sie für einen beispielhaften Abstandshalter an, dass sowohl die Gesamtlänge als auch die gegenüberliegende Fläche für die Montage wichtig sind. Ein Prozess, der direkt auf die endgültige Nennlänge absticht, lässt wenig Spielraum, ein beschädigtes Ende zu bereinigen. Die Planung einer Planzugabe verändert Vormaterial und Zyklus, kann aber erforderlich sein, um die tatsächliche Anforderung zu erfüllen. Die Zugabe muss für den Prozess bestimmt werden; es gibt keinen universellen Wert, der für jeden Durchmesser und jedes Material geeignet ist.
Halten Sie die Seite des Fertigteils auf der Prozessskizze eindeutig. Die Werkzeugorientierung kann beeinflussen, auf welcher Seite ein Grat oder Zapfen entsteht, und kann Seitenkräfte einbringen. Ein Workaround, der dem verworfenen Reststück hilft, ist nicht nützlich, wenn die funktionale Fläche dadurch schlechter wird.
Spanabfuhr und Stabilität sind gekoppelte Probleme
Ein enger, tiefer Schnitt hält den Span nahe an den neu erzeugten Wänden eingeschlossen. Eine schlechte Evakuierung kann das Merkmal verkratzen, die Belastung erhöhen oder die Schneide beschädigen. Eine große Werkzeugauskragung erhöht die Nachgiebigkeit gerade dann, wenn der Zugang für Kühlmittel ungünstiger wird. Deshalb kann eine Änderung nur des Vorschubs einen wiederkehrenden Defekt bei tiefen Nuten nicht beheben.
Prüfen Sie vor der Behandlung des Problems als rein numerisches Problem die Wendeschneidplattengeometrie, die Werkzeugausrichtung, den Schneidkantenzustand, den Sitz in der Halterung und den tatsächlichen Überstand. Kühlung und Schmierung müssen die relevante Schneidzone erreichen; ein großer sichtbarer Strahl an anderer Stelle ist kein Beleg für eine wirksame Zuführung. Wählen Sie Änderungen anhand der Herstellerempfehlungen des Werkzeugherstellers für Werkstoff und Anwendung, statt die Einstellungen einer anderen Maschine zu übernehmen.
Die Werkstoffidentität ist über die kommerzielle Werkstofffamilie hinaus von Bedeutung. Eine Edelstahlsorte und ein Zustand, die zu langen Spänen führen, können einen anderen Ansatz erfordern als ein kurzspanender Werkstoff. Beziehen Sie diese Identität in die Überprüfung des Drehwerkstoffs. ein. Vermeiden Sie die Behauptung, dass eine bestimmte Sorte automatisch gratfrei ist.
Ein programmierter Rückzug oder eine andere Abfolge kann manchmal die Spanlenkung verbessern, verändert aber auch die Oberfläche und den Zyklus. Prüfen Sie die resultierenden Wandungen und den Boden. Führen Sie niemals eine spanbrechende Bewegung in ein enges Merkmal ein, ohne die Freigängigkeit und das Risiko von Reibung oder des Wiederanschneidens eingeschlossener Späne zu prüfen.
Entgraten darf das Merkmal, für das Sie bezahlt haben, nicht zerstören
“Alle Grate entfernen” ist keine vollständige Anweisung, wenn die Kante die Passung bestimmt. Ein aggressives Kantenbrechen kann die scheinbare Nutenöffnung verbreitern, eine Halte Lippe verrunden oder einen Dichtungsanlauf verändern. Bei einem dünnwandigen Teil kann lokale Handarbeit zu ungleichmäßigen Ergebnissen über den Umfang führen.
Legen Sie fest, welche Kante kontrolliert bleiben muss, welche Kante gebrochen werden darf und welche Form dieses Bruchs zulässig ist. Wo eine detaillierte Kantenanforderung erforderlich ist, bringen Sie diese auf der Zeichnung oder in einem freigegebenen Ausführungsdokument an. Verlassen Sie sich nicht auf die persönliche Auslegung eines Prüfers davon, was scharf, glatt oder sauber bedeutet.
Prüfen Sie das fertige Merkmal nach dem Entgraten und Reinigen, nicht nur unmittelbar nach dem Schnitt. Ein in eine innere Nut eingefalteter Grat kann einer oberflächlichen Sichtprüfung entgehen, während in einer Vertiefung verbliebene Rückstände die Montage beeinträchtigen können. Umgekehrt sollte eine zulässige absichtliche Fase nicht allein deshalb als fehlendes Material gemeldet werden, weil sie von einer ungefasten CAD-Darstellung abweicht.
Prüfen Sie eine Nut als Beziehung, nicht als einzelne Zahl
Die Breite allein kann die Abnahme nicht begründen. Der Nutdurchmesser oder die Nuttiefe, die Position relativ zu einem Bezug, der Wandungszustand und zulässige Radien können alle das Gegenstück beeinflussen. Stellen Sie sicher, dass das gewählte Messwerkzeug die vorgesehenen Flächen berührt. Ein allgemeiner Messschieber kann Kanten überbrücken oder einen Radius statt des Nutgrunds berühren.
Für die Wiederholfertigung ist für jede kritische Anforderung ein praktikables Messverfahren zu vereinbaren. Eine Profilmessung, ein geeignetes Nutmessgerät oder eine dedizierte Funktionsprüfung können jeweils eine andere Frage beantworten. Die Funktionsmontage kann die Maßprüfung ergänzen, beweist aber nicht automatisch jede Zeichnungsanforderung.
Jucheng's Der Leistungsumfang des CNC-Drehens ist für diese Merkmale relevant, die Prüfanordnung muss jedoch weiterhin auf Zugänglichkeit und Toleranz abgestimmt werden. Ein kurzer Erstmusterprüfplan sollte die gemessenen Flächen, den endgültigen entgrateten Zustand und jede Anforderung benennen, die eine vereinbarte alternative Methode erfordert.
Stimmen Sie vor der Freigabe Zeichnung, Angebot und Prüfplan aufeinander ab: Ist das Nachplanen enthalten? Welche Nutkanten werden kontrolliert? Wird die Prüfung nach dem letzten Schlichtvorgang durchgeführt? Die Klärung dieser Fragen ist produktiver als das Hinzufügen einer allgemeinen Forderung nach höherer Präzision.
Praktische Fragen zu schmalen Drehteilen
Kann ein Werkzeug die Nut fertigen und das Bauteil abstechen?
Manchmal, aber eine gemeinsame Werkzeugbreite begründet keine Eignung. Tiefe, Wandungsbearbeitung, Seitenkräfte und Zugänglichkeit können sich unterscheiden. Der Prozess muss die Anforderungen beider Merkmale erfüllen, ohne anzunehmen, dass dasselbe Werkzeug immer am besten geeignet ist.
Ist ein abgeschnittener Restzapfen automatisch ein Defekt?
Seine Zulässigkeit hängt von der spezifizierten Endoberfläche und dem Verwendungszweck ab. Ein Restzapfen auf einer Auflagefläche kann das Aufliegen verhindern; ein zulässiger Rest auf einem funktionslosen Bereich ist ein anderer Fall. Legen Sie die Anforderung vor der Produktion fest.
Kann ein Gegenring das einzige Prüfmittel sein?
Er kann eine nützliche Funktionsprüfung bieten, aber ein Passungstest verifiziert nicht zwangsläufig die Nutlage, Radien oder die verbleibende Wanddicke. Setzen Sie ihn im Rahmen eines vereinbarten Prüfplans ein.