
Un treno merci non è una singola applicazione di lavorazione meccanica. La sua attrezzatura di supporto può includere supporti per sensori, alloggiamenti per strumenti, distanziali, boccole e altri componenti definiti da disegno, ciascuno con una funzione diversa nell'interfaccia. Per un componente di attrezzatura non critico per la sicurezza, il punto di partenza utile non è l'etichetta del veicolo ferroviario: sono il datum di montaggio, la geometria di accoppiamento, l'ambiente e lo stato di ispezione che determinano se il componente si adatta al suo assieme.
Questa guida si concentra su tali interfacce lavorate. Non stabilisce l'idoneità per freni, giunti, assi, sospensioni o altri sistemi correlati alla sicurezza; questi richiedono l'autorità di progettazione responsabile, la qualifica applicabile e la documentazione del fornitore. Se l'esigenza riguarda l'ambito generale del processo, vedere Capacità di fresatura CNC che Capacità di tornitura CNC.
Partire dall'interfaccia dell'attrezzatura, non dall'etichetta del veicolo
“Componente per treno merci” può descrivere un'ampia gamma di attrezzature, da una piccola staffa che sostiene un sensore a un involucro lavorato che protegge un modulo di controllo. La sola espressione non dice a un operatore di macchina cosa deve posizionare, evitare, sigillare o rimanere accessibile. Un disegno o modello utile identifica i componenti accoppiati, le superfici che stabiliscono la posizione, gli elementi di fissaggio, l'accesso ai cavi o ai connettori e le caratteristiche rilevanti durante l'ispezione.
Separare le dimensioni funzionali dalle dimensioni generali. Una faccia di montaggio può richiedere una relazione definita rispetto a uno schema di fori, mentre un bordo esterno non accoppiato può richiedere solo il franco rispetto agli elementi vicini. Se ogni dimensione riceve la stessa tolleranza stretta, il disegno può aggiungere lavoro di ispezione senza migliorare l'assieme. Se una relazione funzionale viene lasciata implicita, due componenti singolarmente accettabili possono comunque non allinearsi una volta installati.
Per ogni interfaccia critica, indicare come il componente è posizionato nell'assieme reale. Uno schema di datum basato su una superficie di attrezzatura, l'asse di un foro o una coppia di fori di posizionamento è più utile di un'indicazione di tolleranza priva di un chiaro assetto di ispezione. Includere la revisione corrente del disegno e identificare se il modello CAD è geometria nominale o la definizione di controllo.
Le piastre di montaggio richiedono uno schema di fori legato a un datum reale
Su una staffa o piastra di montaggio per attrezzatura, la posizione dei fori spesso è importante perché controlla la posizione del sensore, della scatola di derivazione o dello strumento collegato. Definire la faccia di montaggio primaria e l'origine per le coordinate dei fori, quindi distinguere fori passanti, fori filettati, asole e caratteristiche di posizionamento. Lo schema deve essere ispezionato dagli stessi riferimenti utilizzati dall'assieme.
Un'asola può consentire la regolazione o la variazione di installazione, ma non deve sostituire silenziosamente una caratteristica di posizionamento. Se un sensore deve puntare verso un bersaglio, specificare la relazione angolare o posizionale che ne stabilisce l'orientamento. Se una piastra appoggia contro un'altra faccia, chiarire se sono importanti la planarità, il parallelismo o solo il contatto locale. Queste scelte guidano l'assetto di lavorazione e impediscono che controlli non necessari oscurino l'unica relazione che governa effettivamente l'accoppiamento.
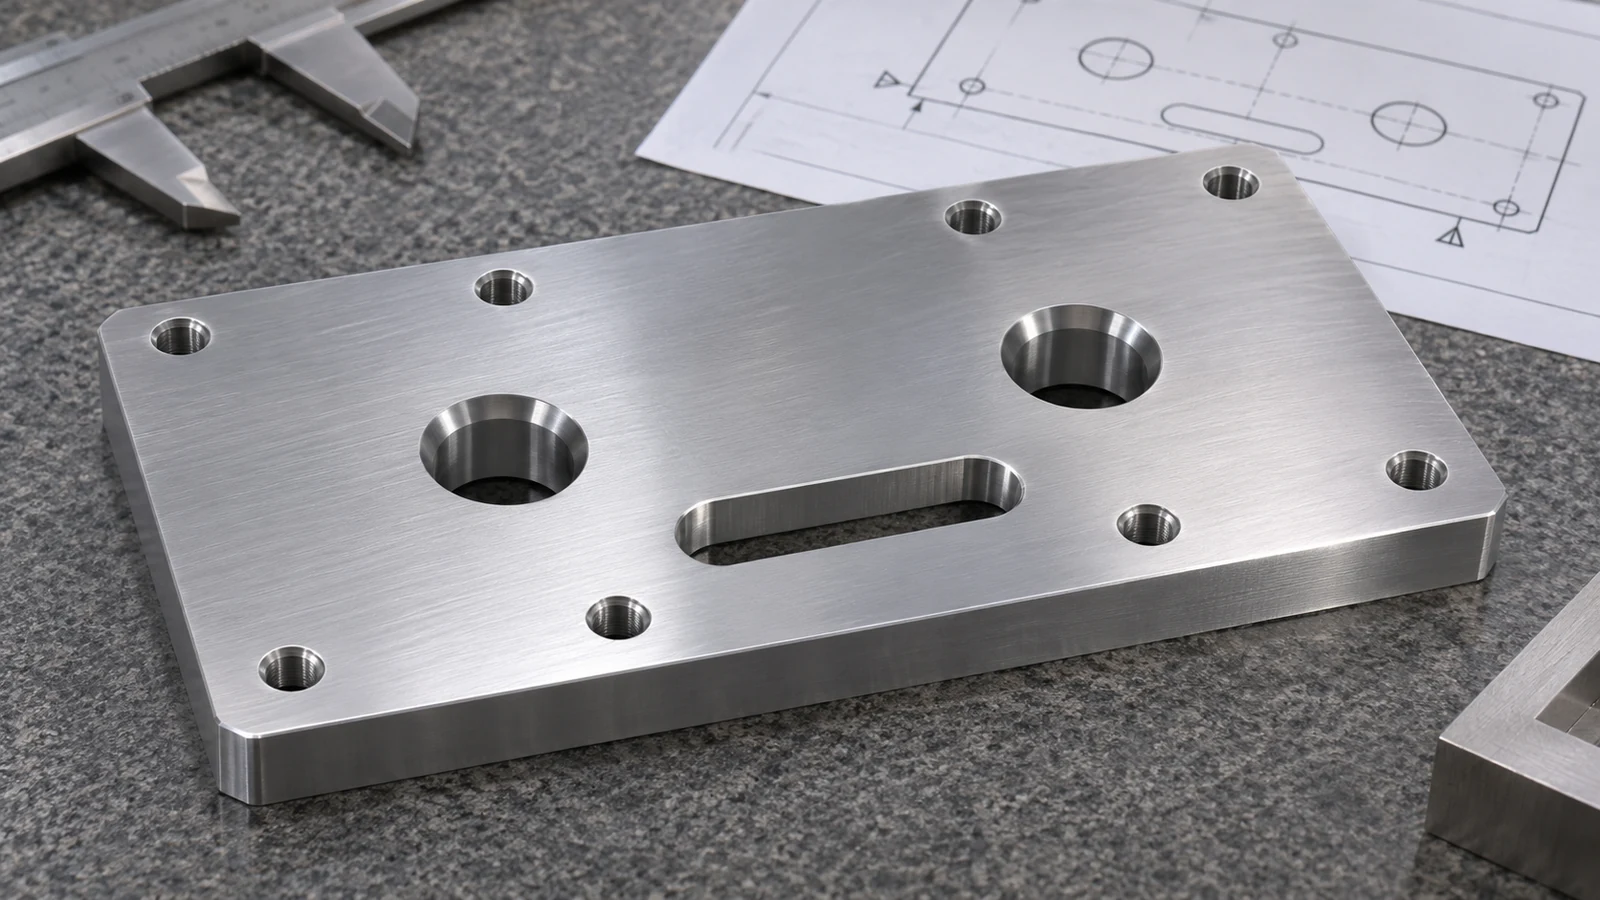
Per progetti con più facce o una combinazione di caratteristiche forate e fresate, verificare l'accesso agli utensili e il fissaggio del pezzo prima del rilascio. Un assetto secondario può introdurre un errore di relazione tra caratteristiche lavorate da orientamenti diversi. La domanda rilevante è se il componente può essere riferito in modo coerente, non se ogni caratteristica può essere lavorata in un'unica operazione. Vedere la guida alla progettazione di staffe fresate CNC per considerazioni specifiche sulle staffe.
Specificare un involucro tramite le sue aperture e superfici di montaggio
Un involucro per attrezzatura è più di una forma esterna. Le sue interfacce pratiche includono un piano di montaggio, un giunto per coperchio o pannello, aperture per connettori, fori filettati, franco per i cavi e qualsiasi superficie che incontra una guarnizione. Per un alloggiamento lavorato CNC, mostrare quali facce sono funzionali e come l'involucro è supportato durante la lavorazione e l'ispezione. Un modello può mostrare la geometria, ma il disegno deve rendere espliciti i requisiti di accettazione.
Tasche profonde e pareti sottili possono cambiare il comportamento di un alloggiamento man mano che il materiale viene asportato. Se una parete è flessibile, la forza di serraggio e la sequenza di lavorazione possono influenzare la forma misurata. Dove una guarnizione o un coperchio dipende da una superficie continua, individuare la sede di tenuta e la condizione in cui deve essere ispezionata. Non presumere che una scanalatura lavorata o una superficie piana da sole dimostrino che un involucro completo sia a tenuta; le prestazioni di tenuta dipendono dai componenti accoppiati, dalla guarnizione, dai dispositivi di fissaggio e dalle condizioni di assemblaggio.
Scegliere la forma di partenza e il percorso di lavorazione tenendo conto della geometria reale, della quantità e del materiale. Un involucro che richiede alcuni passaggi controllati e superfici di montaggio può essere un lavoro diverso da un corpo grande con tasche profonde. Per esempi dell'ambito dei servizi, consultare la pagina degli involucri fresati a CNC; confermare i requisiti specifici di ingombro, materiale e finitura per ciascun progetto.
Tornire boccole, distanziali e perni in base ai loro accoppiamenti
Molti gruppi di attrezzature ausiliarie per treni merci utilizzano interfacce cilindriche semplici: una boccola posiziona un albero, un distanziale imposta la separazione o un perno allinea due componenti. Per questi particolari, il diametro nominale è solo una parte del requisito. Definire l'alesaggio o il diametro esterno, la posizione dello spallamento, la lunghezza totale, lo smusso dei bordi e la condizione di accoppiamento che determina se l'accoppiamento è scorrevole, di posizionamento o fisso.
Quando un particolare tornito presenta anche una superficie piana, un foro trasversale o una feature per chiave, indicarne l'orientamento rispetto all'asse o a un dato di riferimento angolare. Tale relazione può richiedere fresatura o foratura dopo la tornitura, quindi il disegno deve indicare come viene referenziata la feature. Per diametri multipli, identificare quale spallamento controlla la lunghezza di assemblaggio e se la quota è misurata prima o dopo la verniciatura o un'altra operazione secondaria.
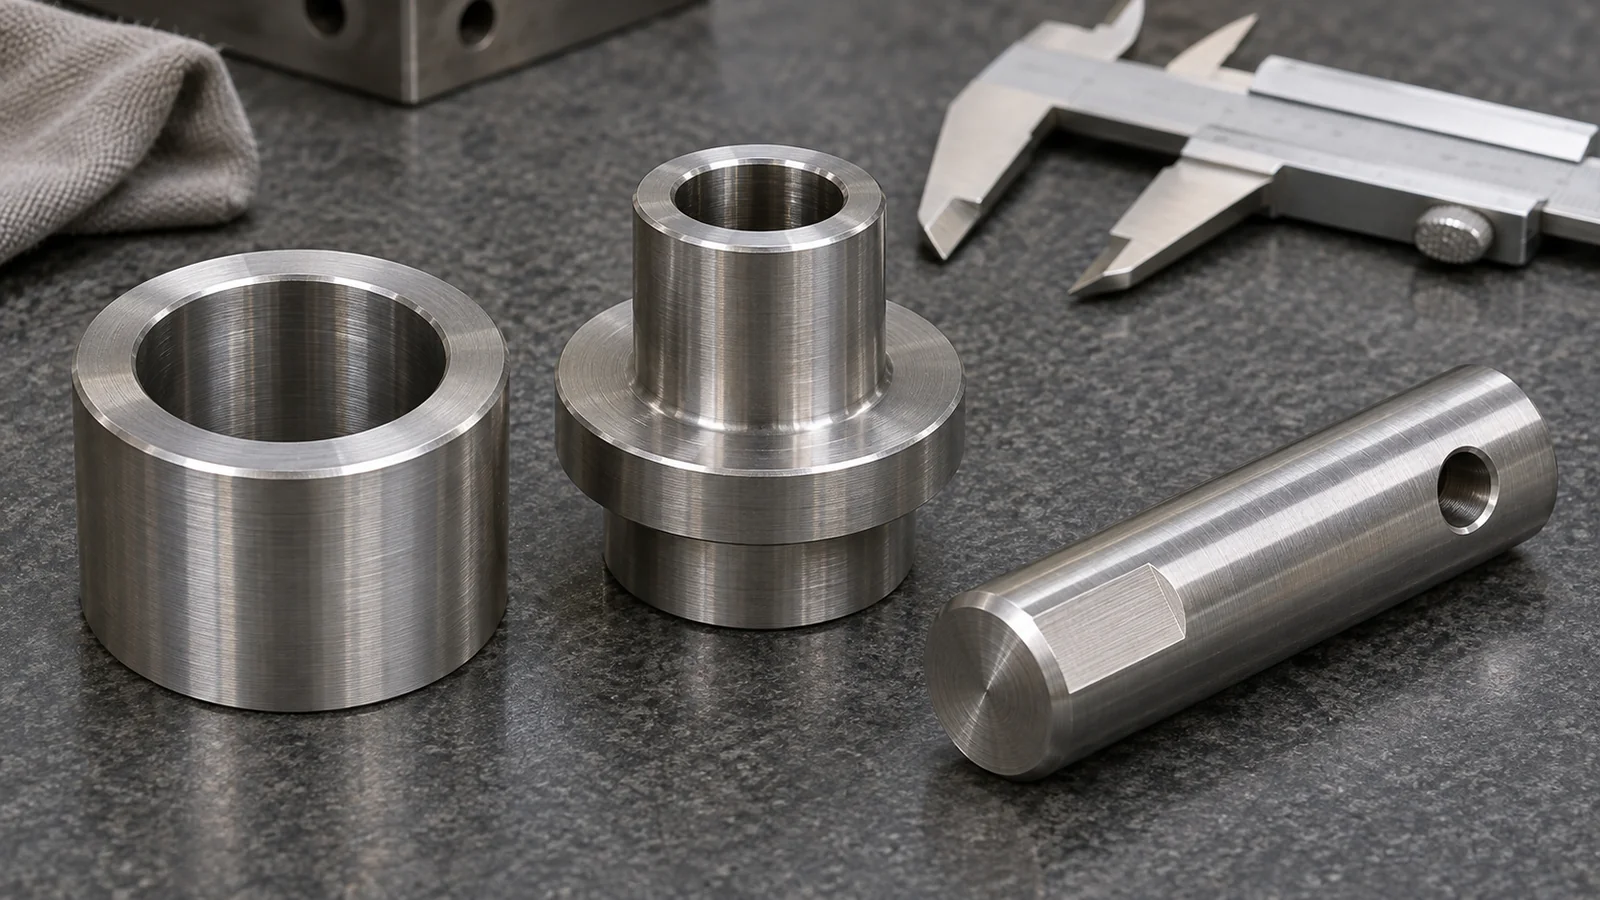
Non utilizzare “accoppiamento stretto” come requisito di accettazione. Indicare l'accoppiamento o i limiti dimensionali effettivi secondo l'autorità di progetto e identificare il materiale e la condizione. Il fornitore può quindi valutare il piano di lavorazione e ispezione senza inventare un gioco. Per ulteriori informazioni sul confine del processo, vedere boccole tornite a CNC.
Scegliere materiale e finitura in base all'ambiente e al disegno
La selezione del materiale deve seguire i requisiti di carico, temperatura, esposizione, massa e accoppiamento del componente, non il presupposto che ogni particolare ferroviario necessiti della stessa lega. Il progettista responsabile deve identificare la qualità, il trattamento o altra condizione del materiale e qualsiasi documentazione richiesta. Se si considera una sostituzione, confrontare le proprietà e l'effettivo impiego del particolare prima di modificare la specifica.
Anche le finiture influenzano le interfacce. Rivestimento, placcatura, anodizzazione o verniciatura possono modificare dimensioni, contatto elettrico, comportamento alla corrosione e l'accoppiamento di un alesaggio o di un dispositivo di fissaggio. Indicare quali superfici possono essere finite, quali devono rimanere mascherate e se le quote critiche sono accettate prima o dopo il trattamento. Se il processo di finitura non è ancora selezionato, lasciare l'interfaccia aperta alla revisione ingegneristica anziché assegnare un sovrametallo non supportato.
Per apparecchiature all'aperto o esposte a vibrazioni, indicare l'ambiente e la preoccupazione funzionale, come l'esposizione alla corrosione, il rischio di allentamento o il movimento in un giunto, in modo che i team di progettazione e approvvigionamento possano selezionare requisiti adeguati. Questa è una discussione sulle specifiche, non la prova che un particolare lavorato sia approvato per il servizio ferroviario.
Ispezionare il particolare nella condizione che determina l'accoppiamento
L'ispezione deve seguire i datum funzionali e la condizione del particolare finito. Un foro di staffa può dover essere verificato dalla sua superficie di montaggio; un alesaggio di alloggiamento può essere riferito all'interfaccia di base o del coperchio; una lunghezza di distanziale può essere verificata tra gli spallamenti che effettivamente contattano i particolari adiacenti. Dove un trattamento secondario può modificare una quota critica, definire se la verifica avviene prima o dopo tale trattamento.
Per un componente con più caratteristiche, concordare quali dimensioni richiedono risultati registrati e quali possono essere verificate con normali metodi in-process. Se sono richiesti un rapporto di primo articolo, un certificato dei materiali o una registrazione di tracciabilità, elencarli nel pacchetto d'acquisto e concordare l'ambito prima della produzione. Una richiesta generica di “controllo completo” non identifica le caratteristiche o i record necessari per l'accettazione.
Risolvere inoltre le revisioni del disegno e il controllo delle modifiche. Un pattern di fori, un'apertura per connettore o un'interfaccia possono cambiare mentre il pezzo nel complesso appare ancora simile. Collegare l'ordine a una revisione specifica e sottoporre qualsiasi deviazione ad approvazione scritta. Ciò contribuisce a evitare che un pezzo di ricambio venga valutato rispetto a una definizione di assieme diversa.
Cosa inviare con una RFQ per un componente di equipaggiamento ferroviario
Per rendere utile una revisione di lavorazione, fornire il disegno attuale e il modello 3D, il materiale e la condizione, la quantità, la finitura, le interfacce critiche, i requisiti di ispezione e l'ambito di consegna. Indicare quali dimensioni controllano l'accoppiamento e quali sono informative. Se il pezzo si accoppia a un assieme esistente, includere il disegno dell'interfaccia pertinente o le dimensioni controllate anziché affidarsi solo a una fotografia.
- Funzione del pezzo e se è esplicitamente al di fuori dei sistemi critici per la sicurezza.
- Revisione del disegno, formato del modello, grado del materiale e condizione di fornitura.
- Schema dei datum, pattern di fori, alesature, filettature e requisiti del pezzo accoppiato.
- Finitura, aree di mascheratura e stato dimensionale per l'accettazione finale.
- Record di ispezione, tracciabilità e eventuali requisiti di primo articolo.
- Quantità, esigenze di imballaggio e destinazione di consegna.
Input chiari consentono al fornitore di valutare se la staffa, l'involucro o il componente tornito è compatibile con il processo CNC disponibile e l'ambito di ispezione. Per un progetto di equipaggiamento ferroviario, una revisione guidata dal disegno è un punto di partenza più affidabile rispetto a richiedere un preventivo generico per un “pezzo ferroviario”.