
Risposta breve: La bassa dilatazione termica dell'Invar 36 è preziosa solo se il pezzo viene lavorato, manipolato e misurato tenendo conto della sua storia termica e delle sollecitazioni. Durante la lavorazione meccanica dell'Invar 36, un pezzo caldo può presentare una dimensione diversa rispetto allo stesso pezzo dopo il ritorno all'ambiente di ispezione; la lavorazione introduce inoltre incrudimento locale e sollecitazioni residue. Il processo deve quindi controllare le condizioni del materiale grezzo, il calore di taglio, il rilassamento intermedio delle sollecitazioni quando necessario e la temperatura alla quale vengono accettate le dimensioni finali.
Ciò non costituisce una garanzia che una particolare lega o un particolare processo mantenga una tolleranza di grado metrologico. Il disegno, il certificato del materiale, la temperatura di esercizio e il metodo di misurazione determinano ciò che può essere dichiarato.
La temperatura fa parte della misurazione
L'Invar 36 è una lega nichel-ferro scelta per il suo basso coefficiente di dilatazione termica in un intervallo di temperatura definito. “Bassa dilatazione” non significa “nessun movimento”. Le dimensioni di un pezzo dipendono comunque dalla temperatura, e la sua risposta dipende dall'esatta condizione della lega e dall'intervallo di temperatura. Se la misurazione funzionale viene effettuata a una temperatura diversa da quella di riferimento di progetto, il piano di ispezione deve indicare come viene stabilizzato il pezzo e come viene interpretato il risultato.
Durante la lavorazione meccanica dell'Invar 36, la zona di taglio può diventare molto più calda dell'ambiente o dello stato di ispezione finale del pezzo. Evitare di confrontare una caratteristica calda dopo il taglio con una misurazione di riferimento a freddo. Lasciare che il componente e lo strumento di misura raggiungano l'equilibrio in condizioni documentate prima di valutare una dimensione critica.
Partire dal materiale grezzo e dal requisito di temperatura di esercizio
Prima della programmazione, verificare la designazione del materiale, la forma del prodotto, la condizione fornita, il certificato e qualsiasi trattamento di stabilizzazione o rilassamento delle sollecitazioni richiesto dal cliente. Il materiale grezzo Invar 36 non è intercambiabile con ogni lega nichel-ferro a bassa dilatazione. Se il pezzo deve funzionare in un intervallo di temperatura di esercizio, definire tale intervallo e la temperatura di riferimento sul disegno, in modo che il fornitore e l'ispettore utilizzino la stessa base.
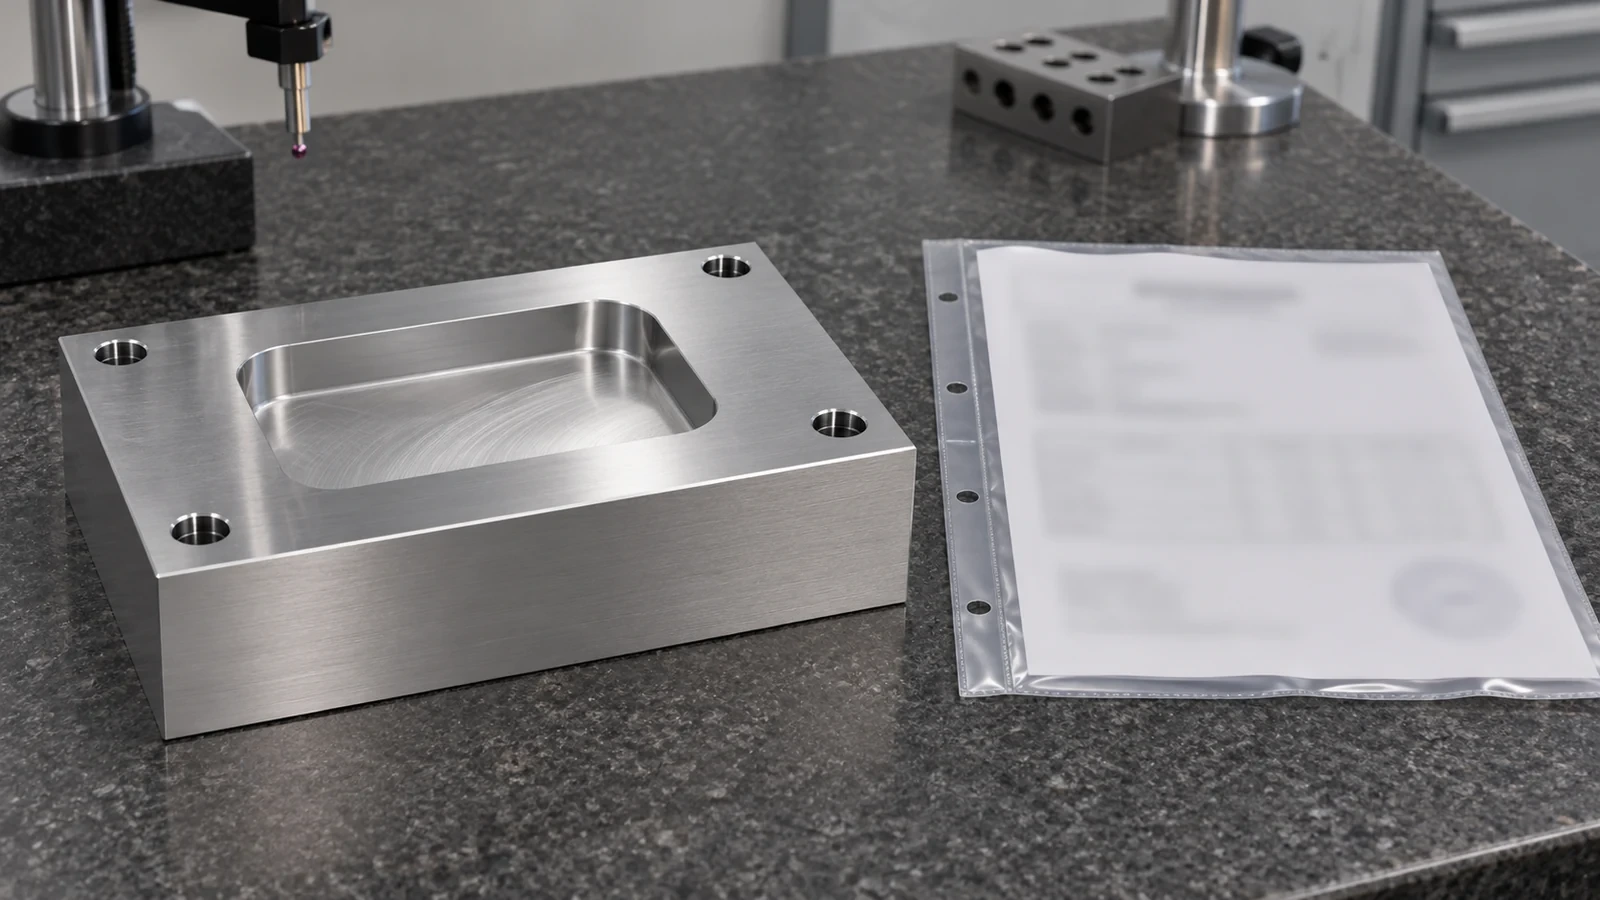
A titolo di contesto, il sito panoramica dei materiali metallici fornisce la categoria principale. Non stabilisce un grado specifico di Invar 36 né una garanzia dimensionale; lo fanno la documentazione di acquisto e il disegno.
Utilizzare l'asportazione a stadi quando la geometria lo giustifica
Tasche grandi, pareti sottili, fori disassati e lunghe guide di montaggio possono rilasciare materiale in modo non uniforme. Un percorso a fasi può sgrossare le caratteristiche principali, consentire al pezzo di stabilizzarsi o di ricevere un trattamento intermedio approvato, quindi finire le dimensioni che controllano l'assemblaggio. Il trattamento deve seguire il disegno o la specifica approvata dal cliente; non sostituire con un ciclo generico di distensione delle tensioni basato sul nome della lega.
Mantenere il tagliente impegnato in modo pulito e gestire il ritaglio dei trucioli e il calore a livello di operazione. Le velocità, gli avanzamenti, il refrigerante e la geometria dell'utensile esatti dipendono dalla condizione fornita, dalle indicazioni del costruttore dell'utensile, dalla rigidità della macchina e dalla geometria effettiva del pezzo. Una tabella di parametri pubblicata non deve essere copiata ciecamente su un grezzo o un setup diverso. Se una caratteristica è particolarmente sensibile, lasciare un sovrametallo di finitura deliberato e registrare quando viene rimosso rispetto a qualsiasi trattamento o stabilizzazione termica.
Per piastre di montaggio o supporti per sensori, stabilire la faccia di posizionamento e lo schema dei fori prima di aggiungere alleggerimenti non funzionali. Ciò impedisce che la scelta di una lega a bassa dilatazione distolga l'attenzione da un problema di base di trasferimento del datum.
Rendere ripetibili le condizioni di ispezione
Registrare la temperatura di misura, il tempo o la condizione di stabilizzazione, lo strumento, il setup del datum e se il pezzo è libero o bloccato. Utilizzare le stesse superfici di riferimento per i controlli intermedi e finali. Un'attrezzatura che forza una piastra in piano può mascherare l'inarcamento; un bloccaggio che riscalda il pezzo può creare una lettura transitoria. Misurare dopo il rilascio e alla condizione di riferimento specificata ogni volta che la geometria in stato libero controlla le prestazioni.
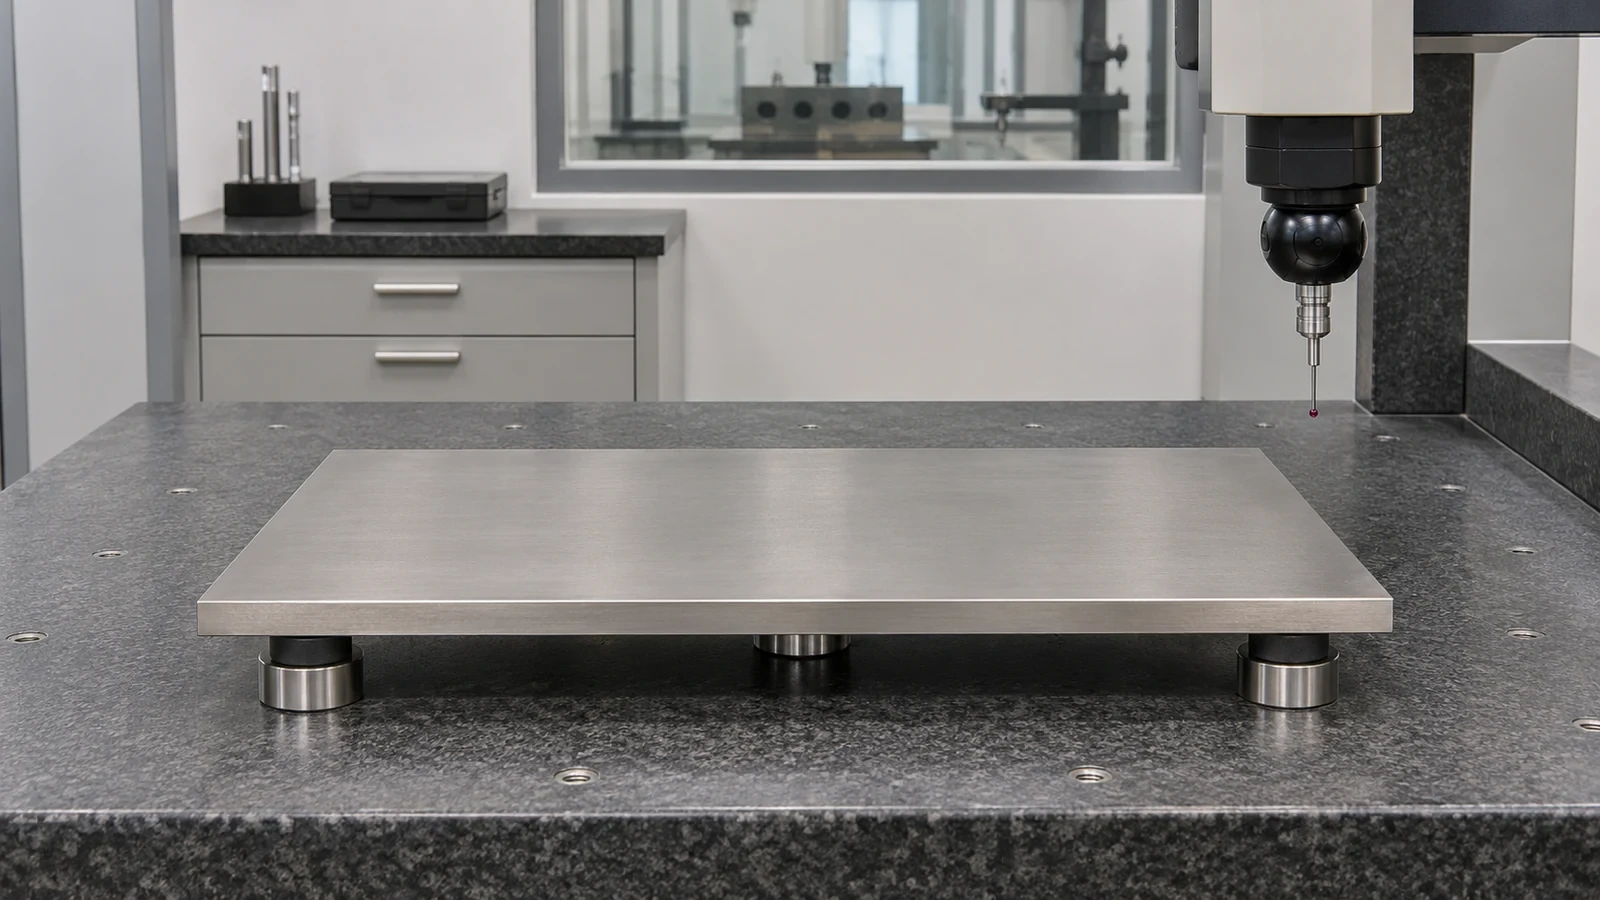
Un piano di accettazione utile separa tre domande: La lavorazione ha prodotto la geometria richiesta? Il pezzo è alla temperatura di ispezione specificata? L'incertezza di misura supporta la tolleranza dichiarata? Se una qualsiasi risposta è sconosciuta, una lettura più precisa del solo strumento non risolve l'incertezza.
Specificare il limite termico e dimensionale
Sulla RFQ o sul disegno, identificare la condizione esatta del prodotto Invar 36, le temperature di esercizio e di ispezione, i datum critici, i requisiti in stato libero e qualsiasi trattamento intermedio approvato. Definire il metodo di misura per planarità, parallelismo o posizione del foro e indicare se il valore è riferito alla temperatura ambiente o a un'altra condizione. Se il componente si accoppia a vetro, ceramica o un altro metallo, descrivere i requisiti dell'interfaccia senza presumere che il fornitore CNC qualifichi l'assemblaggio completo.
Queste informazioni consentono al fornitore di pianificare la lavorazione meccanica dell'Invar 36 sia il taglio che la misura. La bassa dilatazione del materiale è un input per la stabilità dimensionale; la sequenza di processo, il supporto, l'equilibrio termico e le condizioni di accettazione restano parte della decisione ingegneristica.