
La tolleranza di placcatura per contatti a spina lavorati meccanicamente deve essere definita a partire dalle interfacce elettriche e meccaniche finite, non aggiunta come offset di lavorazione arbitrario. Una spina può richiedere un diametro di accoppiamento controllato, la posizione dello spallamento, la lunghezza di inserimento e la zona di contatto dopo la placcatura. Il disegno deve identificare quali dimensioni si applicano prima della finitura, quali dopo la finitura e come viene stabilita la delimitazione della placcatura.
L'ispessimento richiesto dipende dal sistema di placcatura selezionato, dalla specifica, dalla funzione del contatto e dalla capacità di processo. Non esiste un'unica tolleranza che possa essere applicata in modo sicuro a ogni spina. Il fornitore CNC può lavorare il componente alla geometria pre-finitura concordata; la responsabilità della placcatura e l'accettazione finale devono essere assegnate esplicitamente.
Mappare le zone funzionali sulla spina
Dividere il componente in zone: l'area di contatto elettrico, l'interfaccia a pressione o a scorrimento, lo spallamento e l'arresto, gli elementi di ritenzione e qualsiasi regione non funzionale di manipolazione. Un rivestimento può essere richiesto solo su superfici selezionate. Il disegno deve mostrare l'estensione della placcatura e le eventuali aree escluse, in modo che il fornitore e il finitore non deducano il confine dall'aspetto.
Successivamente identificare le dimensioni che controllano l'assemblaggio di accoppiamento. Per un diametro placcato, indicare se la tolleranza si applica al substrato prima della placcatura o al diametro esterno finito. Per uno spallamento, una scanalatura o una lunghezza di inserimento, chiarire se l'ispessimento del rivestimento è incluso nella dimensione finale. Ciò impedisce che un grezzo lavorato nominalmente corretto diventi un contatto finito fuori tolleranza.
Calcolare l'ispessimento dal processo specificato
La tolleranza di placcatura per contatti a spina lavorati meccanicamente è un input di progettazione dipendente dal processo. Se un rivestimento viene depositato su una superficie cilindrica, il diametro finale cambia con l'ispessimento su entrambi i lati; bordi, recessi e geometrie complesse possono ricevere una distribuzione diversa. Lo spessore minimo e massimo specificato, il metodo di misurazione e la norma applicabile devono provenire dall'autorità di progettazione o dalla specifica di finitura approvata.
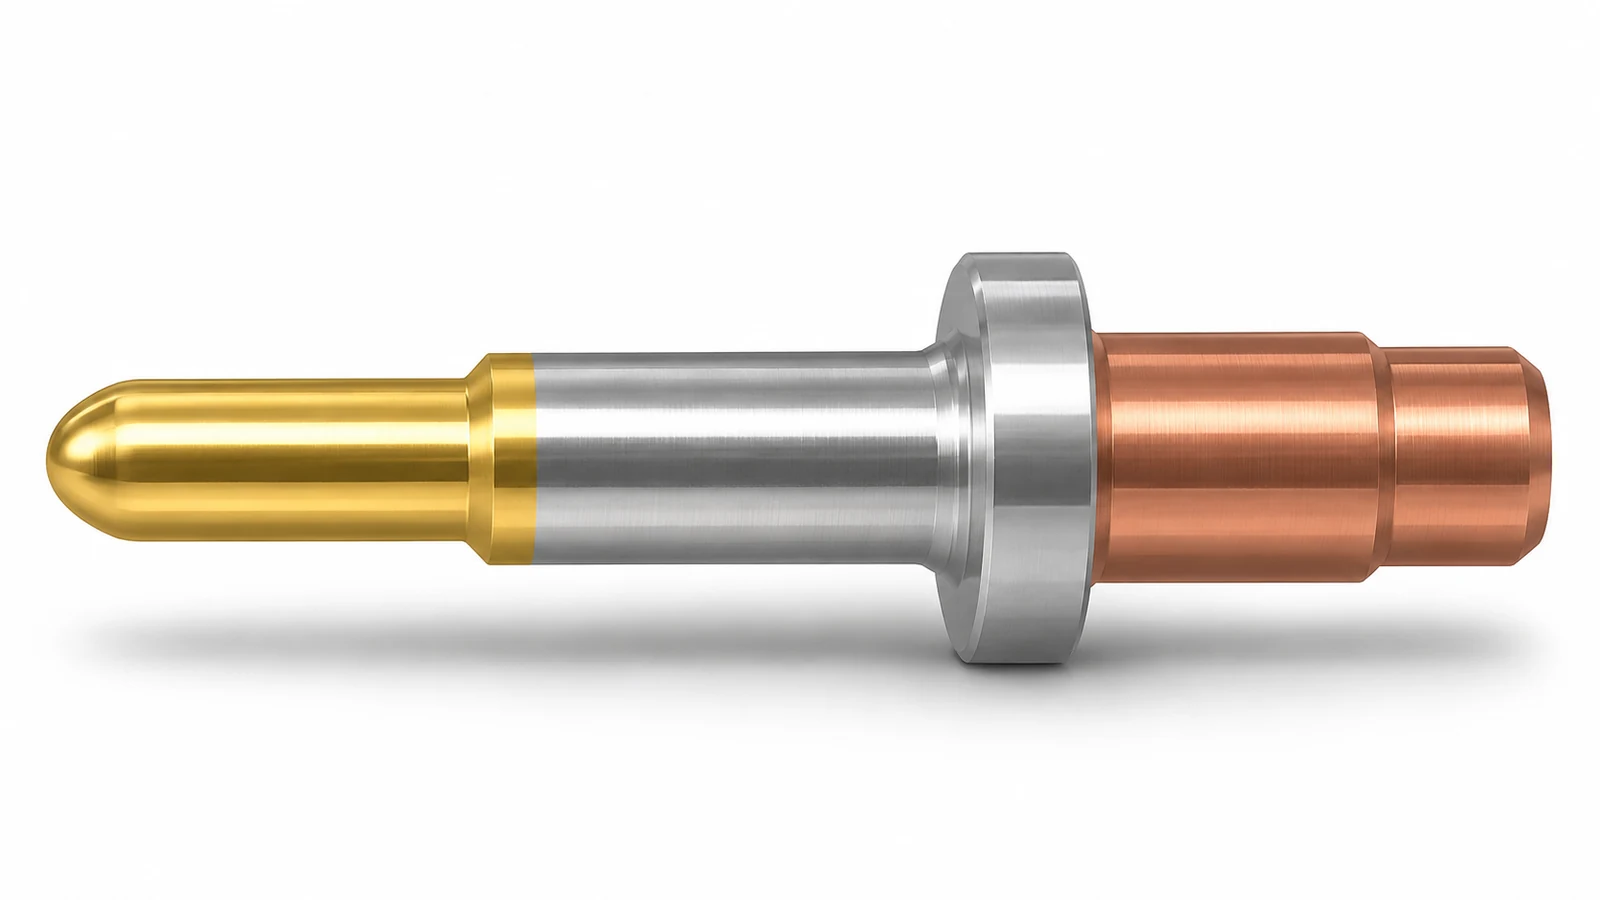
Non convertire uno spessore tipico da un opuscolo del fornitore in un offset di lavorazione universale. Il metodo di deposizione, la posizione sul supporto, la geometria, la mascheratura e i controlli di processo possono modificare i risultati locali. Dove l'accoppiamento finale è stretto, coordinare la capacità e il metodo di misurazione del fornitore di placcatura prima di fissare le dimensioni del substrato.
Controllare confini, filettature e superfici di contatto
La mascheratura e la placcatura selettiva possono influire su dove inizia il rivestimento, sull'aspetto di un bordo e sull'eventuale interferenza di una transizione con l'assemblaggio. Indicare il confine utilizzando un datum chiaro, una quota o una vista del disegno. Identificare inoltre se filettature, fori interni, spigoli vivi o zone a pressione sono placcati, protetti o finiti dopo il rivestimento.
Le prestazioni del contatto non sono determinate solo dallo spessore. Contano anche il materiale specificato, la finitura, la pulizia, la forza di accoppiamento e l'ambiente operativo. Evitare di formulare affermazioni sulla resistenza elettrica o sulla durabilità a meno che il progetto non abbia un requisito definito di prova e accettazione. La pagina del sito componenti per connettori EV lavorati meccanicamente fornisce il contesto correlato del componente, mentre opzioni di finitura superficiale deve essere esaminata solo rispetto all'effettivo ambito di finitura del progetto.
Pianificare l'ispezione in base allo stato finale
L'ispezione deve indicare se il perno è misurato come lavorato o dopo la placcatura. Se il diametro finale è la caratteristica di accettazione, misurare la superficie finita utilizzando un metodo concordato e uno strumento adatto alla geometria e al rivestimento. Se anche il substrato è controllato, mantenere registrazioni separate per le dimensioni prima e dopo la finitura, anziché trattare un singolo risultato come prova di entrambe.
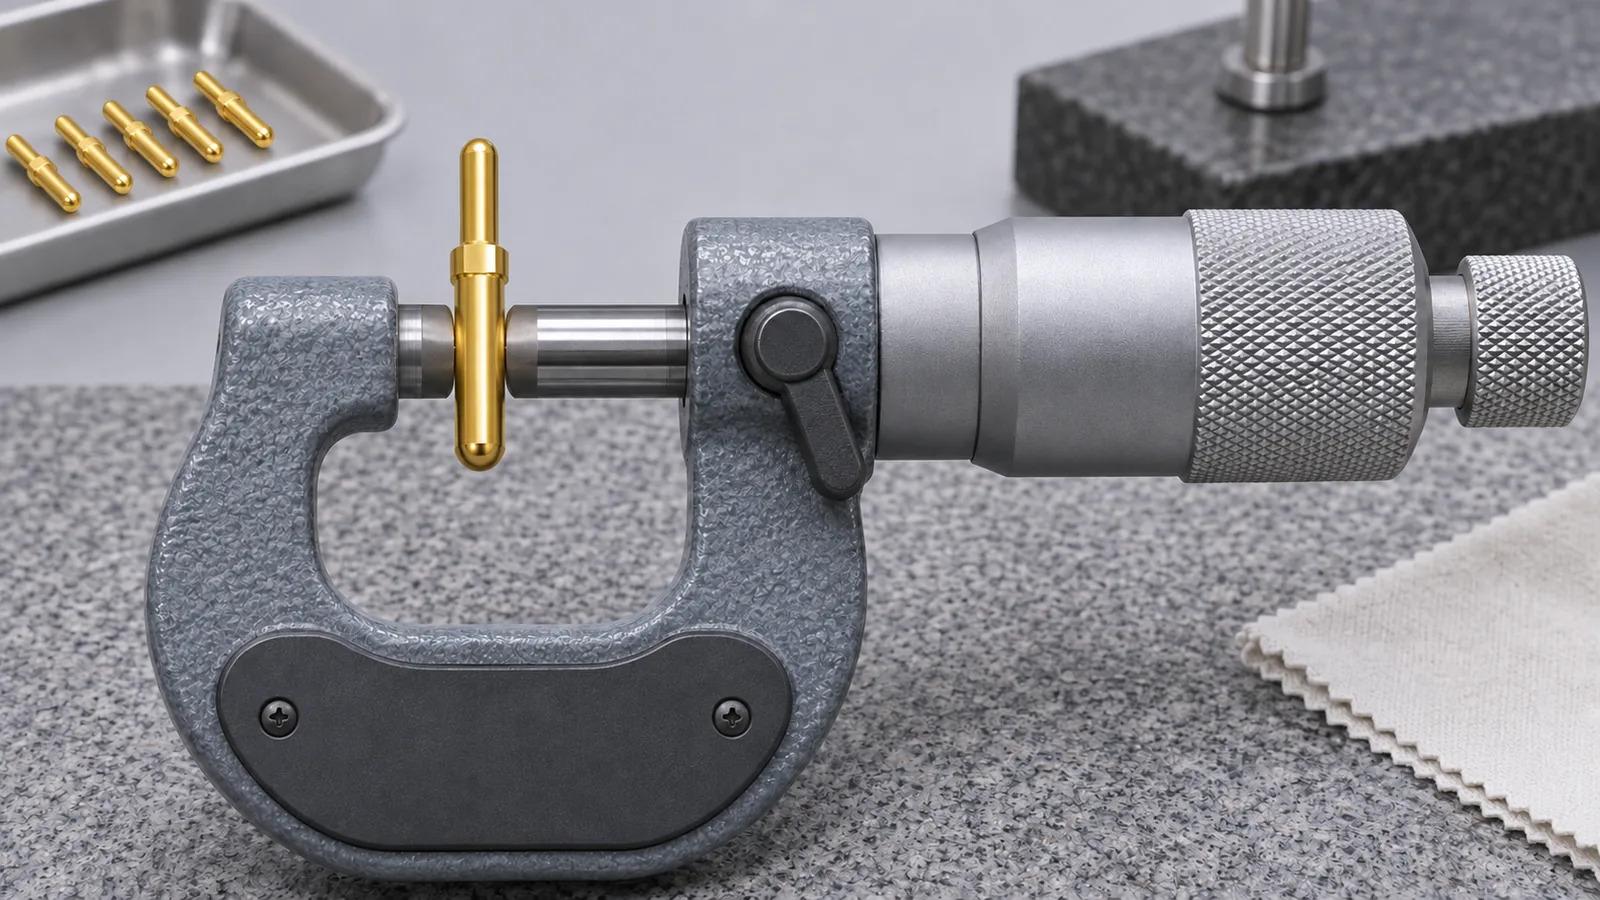
I fornitori di lavorazione e finitura devono concordare come vengono identificati i pezzi durante il passaggio di consegne, come vengono controllate le zone mascherate e come viene gestito l'accumulo non conforme. Per i perni piccoli, i segni di manipolazione e di contatto possono anche influenzare la superficie di valutazione, quindi il piano di ispezione deve definire le condizioni di pulizia e misurazione quando necessario.
Lista di controllo per il rilascio di un perno di contatto placcato
- Contrassegnare sul disegno le zone placcate, non placcate e mascherate.
- Identificare le dimensioni che si applicano al substrato e quelle che si applicano dopo la placcatura.
- Fare riferimento alla specifica di placcatura approvata, all'intervallo di spessore e al metodo di misurazione.
- Verificare filettature, spallamenti, scanalature e diametri di accoppiamento per gli effetti dell'accumulo.
- Assegnare la responsabilità per la placcatura, il controllo dei confini, l'ispezione finale e le registrazioni.
Un utile margine di placcatura per un perno di contatto lavorato è quindi il risultato di un processo di finitura definito e di un chiaro requisito del pezzo finale. Stabilire le dimensioni del substrato solo dopo aver concordato il sistema di rivestimento, lo stato di tolleranza e la responsabilità dell'ispezione; altrimenti, la parola “margine” nasconde diverse assunzioni differenti.