
Un tren de mercancías no es una única aplicación de mecanizado. Su equipo auxiliar puede incluir soportes para sensores, carcasas de instrumentos, separadores, casquillos y otras piezas definidas por plano, cada una con una función diferente en la interfaz. Para un componente de equipo no crítico para la seguridad, el punto de partida útil no es la etiqueta del vehículo ferroviario: son el datum de montaje, la geometría de acoplamiento, el entorno y el estado de inspección los que determinan si la pieza encaja en su conjunto.
Esta guía se centra en esas interfaces mecanizadas. No establece la idoneidad para frenos, enganches, ejes, suspensión u otros sistemas relacionados con la seguridad; estos requieren la autoridad de diseño responsable, la cualificación aplicable y la evidencia del proveedor. Si la necesidad es el alcance general del proceso, consulte capacidades de fresado CNC y Capacidades de torneado CNC.
Comience por la interfaz del equipo, no por la etiqueta del vehículo
“Pieza de tren de mercancías” puede describir una amplia gama de equipos, desde un pequeño soporte que porta un sensor hasta una envolvente mecanizada que protege un módulo de control. La frase por sí sola no indica al operario de mecanizado qué debe posicionar, despejar, sellar o permanecer accesible. Un plano o modelo útil identifica las piezas de acoplamiento, las superficies que establecen la posición, los sujetadores, el acceso de cables o conectores y las características que importan durante la inspección.
Separe las dimensiones funcionales de las dimensiones generales. Una cara de montaje puede necesitar una relación definida con un patrón de taladros, mientras que un borde exterior no acoplante puede necesitar únicamente despejar la tornillería cercana. Si todas las dimensiones reciben la misma tolerancia estricta, el plano puede añadir esfuerzo de inspección sin mejorar el ensamblaje. Si una relación funcional se deja implícita, dos piezas individualmente aceptables pueden aun así no alinearse al instalarse.
Para cada interfaz crítica, indique cómo se posiciona la pieza en el conjunto real. Un esquema de datums basado en una superficie de utillaje, el eje de un taladro o un par de taladros de posicionamiento es más útil que una indicación de tolerancia sin una configuración de inspección clara. Incluya la revisión actual del plano e identifique si el modelo CAD es geometría nominal o la definición controlante.
Las placas de montaje necesitan un patrón de taladros vinculado a un datum real
En un soporte de equipo o placa de montaje, la ubicación de los taladros suele importar porque controla la posición del sensor, la caja de conexiones o el instrumento acoplado. Defina la cara de montaje primaria y el origen de las coordenadas de los taladros, y luego distinga taladros de paso, taladros roscados, ranuras y características de posicionamiento. El patrón debe inspeccionarse desde las mismas referencias que utiliza el ensamblaje.
Una ranura puede admitir ajuste o variación de instalación, pero no debe sustituir silenciosamente a una característica de posicionamiento. Si un sensor debe apuntar hacia un objetivo, especifique la relación angular o posicional que establece su orientación. Si una placa apoya contra otra cara, aclare si importan la planitud, el paralelismo o solo el contacto local. Estas elecciones guían la configuración del mecanizado y evitan que controles innecesarios oculten la única relación que realmente gobierna el ajuste.
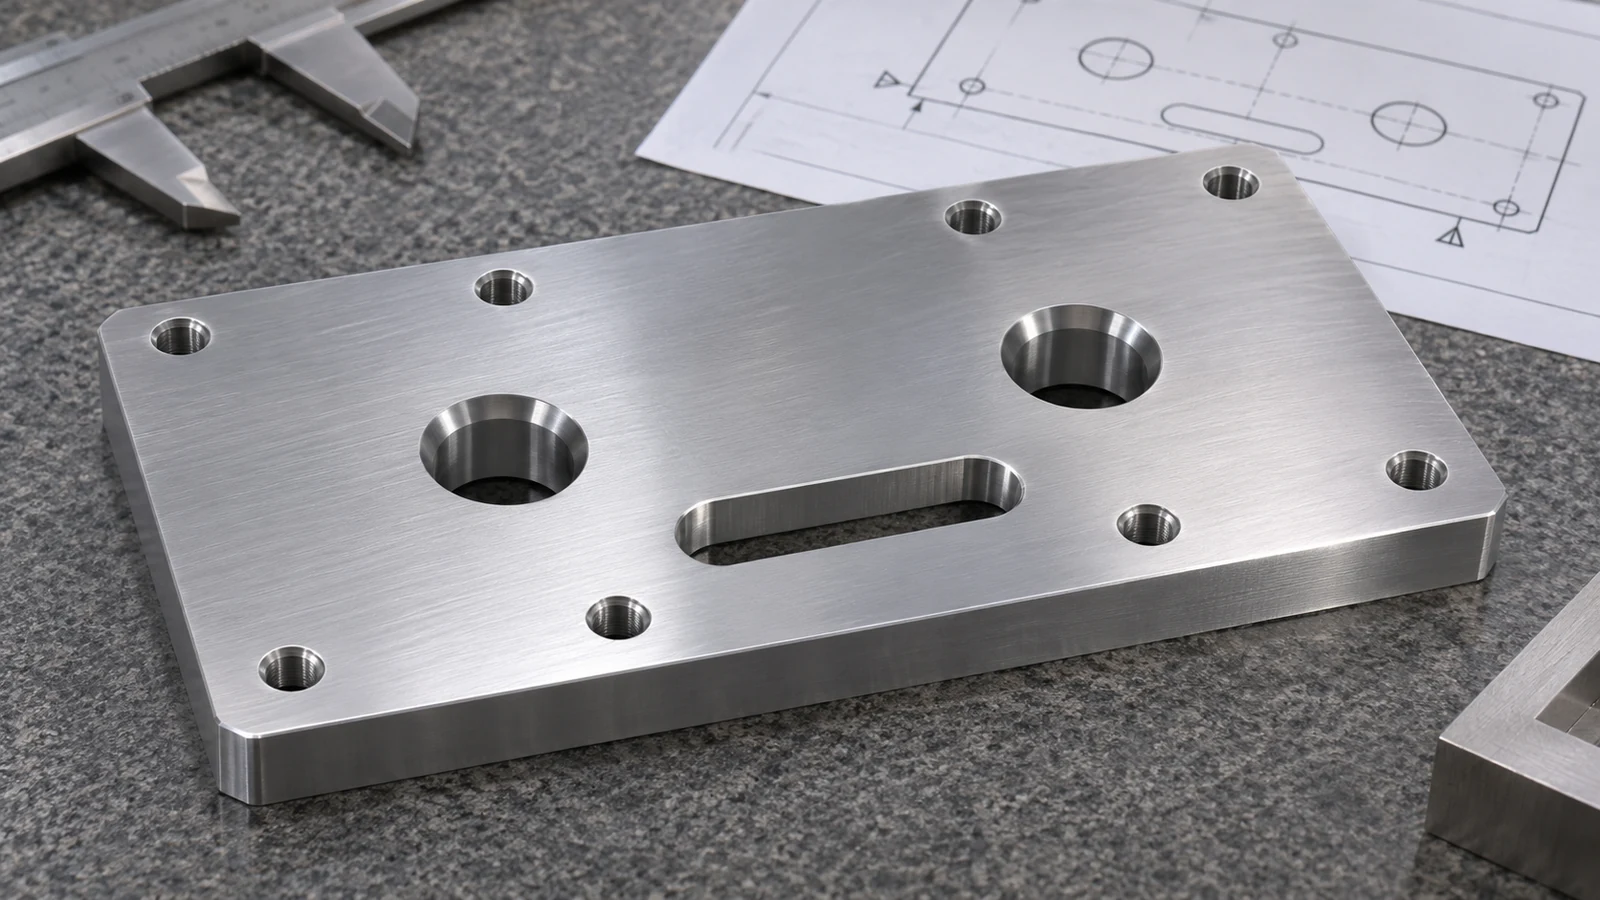
Para diseños con varias caras o una mezcla de características taladradas y fresadas, revise el acceso de herramientas y la sujeción antes de la liberación. Una configuración secundaria puede introducir un error de relación entre características mecanizadas desde orientaciones diferentes. La pregunta relevante es si la pieza puede referenciarse de forma consistente, no si cada característica puede mecanizarse en una sola operación. Consulte la guía de diseño de soportes fresados por CNC para consideraciones específicas de soportes.
Especifique una envolvente por sus aberturas y superficies de montaje
Una envolvente de equipo es más que una forma exterior. Sus interfaces prácticas incluyen un plano de montaje, una junta de cubierta o panel, aberturas para conectores, taladros roscados, holgura para cables y cualquier superficie que entre en contacto con un sellado. Para una carcasa mecanizada por CNC, muestre qué caras son funcionales y cómo se soporta la envolvente durante el mecanizado y la inspección. Un modelo puede mostrar la geometría, pero el plano debe hacer explícitos los requisitos de aceptación.
Las cavidades profundas y las paredes delgadas pueden cambiar el comportamiento de una carcasa a medida que se elimina material. Si una pared es flexible, la fuerza de sujeción y la secuencia de mecanizado pueden afectar su forma medida. Cuando una junta o una tapa dependen de una cara continua, identifique la superficie de sellado y la condición en la que debe inspeccionarse. No asuma que una ranura mecanizada o una cara plana por sí solas demuestran que un recinto completo está sellado; el rendimiento del sellado depende de las piezas acopladas, la junta, los sujetadores y las condiciones de montaje.
Elija la forma inicial y la ruta de mecanizado teniendo en cuenta la geometría, la cantidad y el material reales. Un recinto que necesita unos pocos puertos controlados y caras de montaje puede ser un trabajo distinto de un cuerpo grande con cavidades profundas. Para ver ejemplos del alcance del servicio, consulte la página de carcasas fresadas por CNC; confirme los requisitos específicos de envolvente, material y acabado para cada proyecto.
Torne bujes, separadores y pasadores según sus ajustes de acoplamiento
Muchos conjuntos de equipos auxiliares de trenes de mercancías utilizan interfaces cilíndricas simples: un buje posiciona un eje, un separador establece la separación o un pasador alinea dos componentes. Para estas piezas, el diámetro nominal es solo una parte del requisito. Defina el diámetro interior o exterior, la posición del resalte, la longitud total, el rompimiento de aristas y la condición de acoplamiento que determina si el ajuste es deslizante, de posicionamiento o fijo.
Cuando una pieza torneada también tiene una cara plana, un taladro transversal o una función para llave, muestre su orientación respecto al eje o a un dato de referencia angular. Esa relación puede requerir fresado o taladrado después del torneado, por lo que el plano debe indicar cómo se referencia la función. Para varios diámetros, identifique qué resalte controla la longitud de montaje y si la dimensión se mide antes o después del recubrimiento u otra operación secundaria.
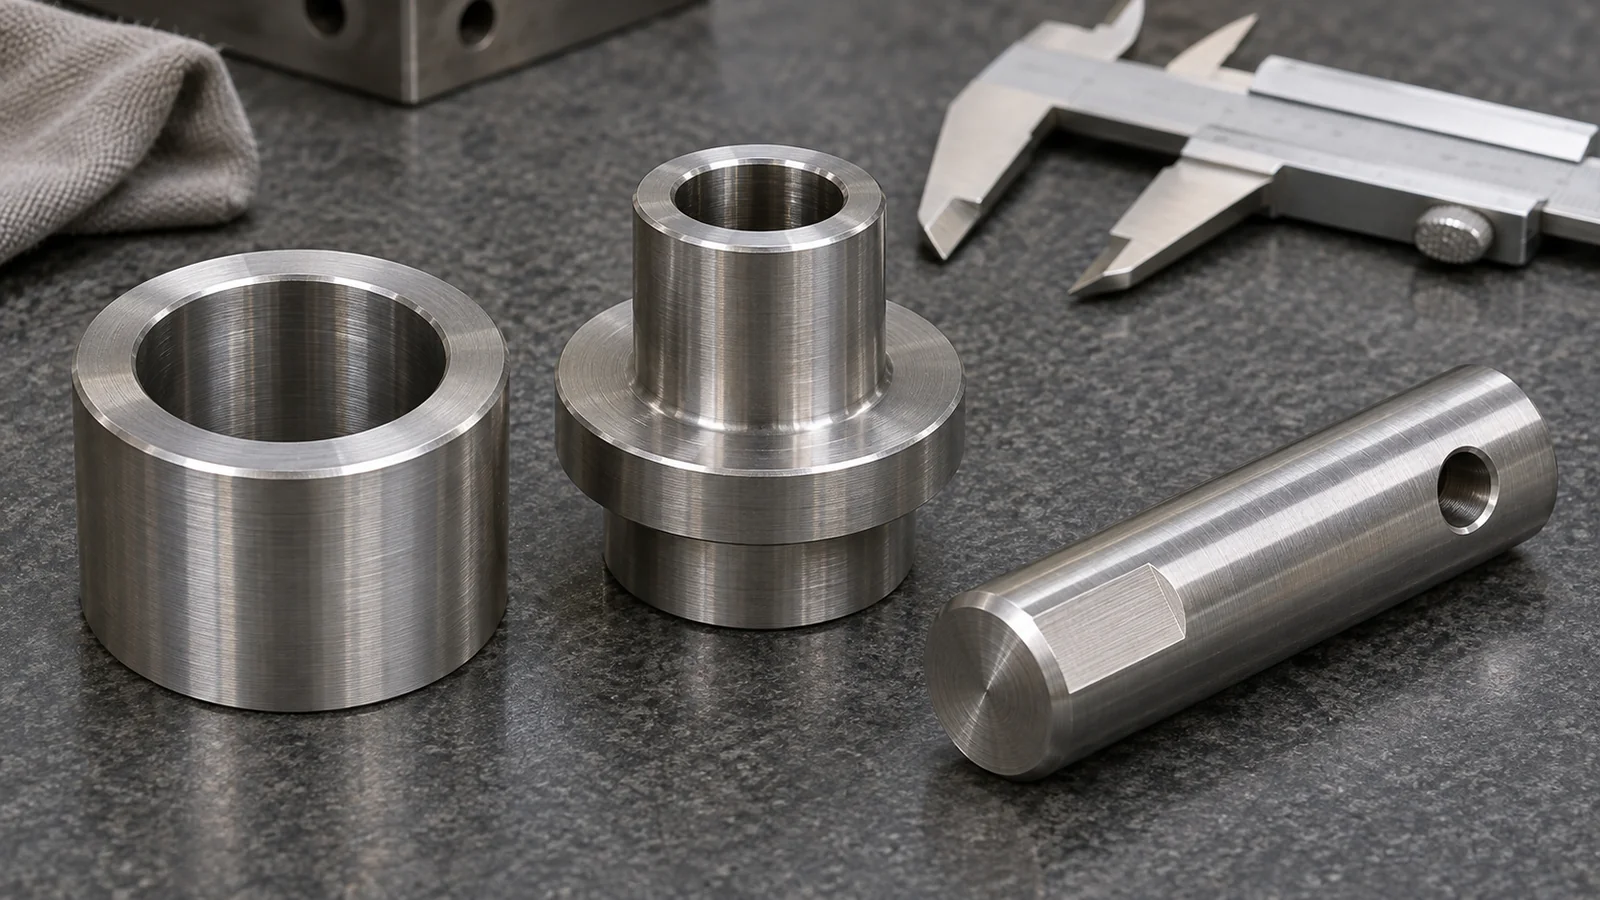
No utilice “ajuste cerrado” como requisito de aceptación. Indique los límites dimensionales o de ajuste reales según la autoridad de diseño, e identifique el material y la condición. Así, un proveedor puede evaluar el plan de mecanizado e inspección sin inventar una holgura. Para obtener más información sobre el límite del proceso, consulte Bujes torneados por CNC.
Elija el material y el acabado según el entorno y el plano
La selección del material debe seguir los requisitos de carga, temperatura, exposición, masa y acoplamiento del componente, no la suposición de que toda pieza ferroviaria necesita la misma aleación. El diseñador responsable debe identificar la designación, el temple u otra condición del material, y cualquier documentación requerida. Si se considera una sustitución, compare las propiedades y el servicio real de la pieza antes de cambiar la especificación.
Los acabados también afectan las interfaces. El recubrimiento, el galvanizado, el anodizado o la pintura pueden cambiar las dimensiones, el contacto eléctrico, el comportamiento frente a la corrosión y el ajuste de un diámetro interior o de un sujetador. Marque qué superficies pueden recibir acabado, cuáles deben permanecer enmascaradas y si las dimensiones críticas se aceptan antes o después del tratamiento. Si aún no se ha seleccionado el proceso de acabado, deje la interfaz abierta para revisión de ingeniería en lugar de asignar una tolerancia no respaldada.
Para equipos expuestos a la intemperie o a vibraciones, indique el entorno y la preocupación funcional, como la exposición a la corrosión, el riesgo de aflojamiento o el movimiento en una unión, para que los equipos de diseño y compras puedan seleccionar los requisitos adecuados. Se trata de una conversación sobre especificaciones, no de una prueba de que una pieza mecanizada concreta esté aprobada para el servicio ferroviario.
Inspeccione la pieza en la condición que determina el ajuste
La inspección debe seguir los datos de referencia funcionales y la condición de la pieza terminada. El patrón de taladros de un soporte puede necesitar verificarse desde su cara de montaje; el diámetro interior de una carcasa puede estar relacionado con la interfaz de la base o de la tapa; la longitud de un separador puede verificarse entre los resaltes que realmente contactan con las piezas adyacentes. Cuando un tratamiento secundario puede cambiar una dimensión crítica, defina si la verificación se realiza antes o después de ese tratamiento.
Para un componente con múltiples características, acuerde qué dimensiones requieren resultados registrados y cuáles pueden verificarse mediante métodos normales en proceso. Si se requiere un informe de primera pieza, un certificado de material o un registro de trazabilidad, inclúyalo en el paquete de compra y acuerde el alcance antes de la producción. Una solicitud genérica de “inspección completa” no identifica las características ni los registros necesarios para la aceptación.
También resuelva las revisiones del plano y el control de cambios. Un patrón de agujeros, una abertura para conector o una interfaz pueden cambiar mientras la pieza en su conjunto sigue pareciendo similar. Vincule el pedido a una revisión específica y someta cualquier desviación a aprobación por escrito. Eso ayuda a evitar que una pieza de repuesto se evalúe contra una definición de ensamblaje diferente.
Qué enviar con una RFQ de una pieza para equipo de tren de carga
Para que una revisión de mecanizado sea útil, proporcione el plano actual y el modelo 3D, el material y su condición, la cantidad, el acabado, las interfaces críticas, los requisitos de inspección y el alcance de entrega. Indique qué dimensiones controlan el ajuste y cuáles son informativas. Si la pieza se acopla a un ensamblaje existente, incluya el plano de interfaz correspondiente o las dimensiones controladas en lugar de basarse únicamente en una fotografía.
- Función de la pieza y si está explícitamente fuera de sistemas críticos para la seguridad.
- Revisión del plano, formato del modelo, grado del material y condición de suministro.
- Esquema de datums, patrón de agujeros, diámetros interiores, roscas y requisitos de la pieza de acoplamiento.
- Acabado, zonas de enmascarado y estado dimensional para la aceptación final.
- Registros de inspección, trazabilidad y cualquier requisito de primera pieza.
- Cantidad, necesidades de embalaje y destino de entrega.
Las entradas claras permiten al proveedor evaluar si el soporte, la carcasa o el componente torneado se ajusta al proceso CNC disponible y al alcance de inspección. Para un proyecto de equipo de tren de carga, esa revisión guiada por el plano es un punto de partida más fiable que solicitar una cotización genérica de “pieza de tren”.