
A usinagem CNC para equipamentos de processamento de alimentos deve começar com duas perguntas: este componente entrará em contato com alimentos e como o equipamento será limpo? Essas respostas influenciam a seleção de material, a geometria acessível, o acabamento e os registros necessários na aceitação. Chamar uma peça de “grau alimentício” ou especificar aço inoxidável 316 não define sua limpabilidade nem estabelece a conformidade da máquina acabada.
Considere três componentes hipotéticos de transportador: um suporte sob o trajeto do produto, uma luva de eixo próxima a um rolamento e um guia removível ao lado do produto. Eles podem compartilhar um pacote de desenhos, mas enfrentam diferentes exposições, tarefas de limpeza e inspeção. Tratá-los como peças de aço inoxidável idênticas pode ocultar a interface onde resíduos ou líquido de limpeza são realmente retidos.
Descreva o contato e a limpeza antes de escolher o grau
Identifique o contato direto com o produto, a possível exposição a respingos ou resíduos e as áreas separadas do produto. Use a avaliação de higiene aplicável do equipamento para definir essas zonas, em vez de atribuí-las a partir do nome da peça. Um suporte abaixo de um transportador ainda pode receber resíduos de produto ou líquido de lavagem, mesmo quando não guia intencionalmente o alimento.
Registre o alimento ou meio de processo, a faixa de temperatura relevante, os produtos químicos de limpeza e suas condições operacionais, a prática de enxágue e secagem, e se a limpeza exige desmontagem. Inclua os períodos em que o equipamento permanece úmido ou sem uso, se fizerem parte da operação. A compatibilidade do material diz respeito às condições combinadas, não ao nome de um produto de limpeza isoladamente.
As orientações de segurança alimentar da Festo distinguem zonas de exposição e vinculam o projeto do componente à limpeza. A EHEDG também distingue as superfícies avaliadas e os arranjos de limpeza em seu trabalho com equipamentos. Essas fontes apoiam a documentação da exposição real. Elas não autorizam um fornecedor de usinagem a declarar cada componente ou montagem como higienicamente aprovado.
304 ou 316 é uma comparação condicional
Tanto o aço inoxidável austenítico 304 quanto o 316 são usados em equipamentos relacionados a alimentos, mas sua adequação depende do meio, da limpeza e do projeto. O 316, que contém molibdênio, é comumente avaliado quando as condições de corrosão tornam o 304 menos adequado. Ele não é imune a pites, ataque em frestas ou a uma prática de limpeza inadequada. A seleção deve considerar a exposição real e os requisitos aplicáveis do equipamento.
Identifique também se a especificação exige uma forma de produto específica ou uma classe de baixo carbono. A soldagem, a fabricação e outros trabalhos a jusante podem acrescentar requisitos além da usinagem. Um fornecedor não deve substituir uma classe de usinagem livre apenas para reduzir o tempo de corte sem aprovação de suas implicações de corrosão e aplicação.
| Pergunta | Por que a resposta importa | Informações a enviar |
|---|---|---|
| O que entra em contato com o componente? | A adequação do material depende da exposição real | Produto, meios de limpeza e condições operacionais relevantes |
| Onde pode permanecer líquido? | A retenção local pode diferir da exposição geral | Orientação da montagem, folgas e rota de drenagem |
| A peça será soldada ou processada posteriormente? | A condição final pode diferir do blank usinado | Sequência de fabricação e estágio de aceitação final |
| Quais registros são necessários? | Identidade do material e aprovação da máquina são entregáveis diferentes | Certificado, inspeção e outros documentos especificamente exigidos |
O página do material de aço inoxidável fornece uma visão geral da família de materiais. Para peças de equipamentos de processamento de alimentos em aço inoxidável, a classe e o estado liberados devem seguir a avaliação do equipamento, em vez de uma promessa genérica de que uma liga é adequada para todo regime de alimento ou de limpeza.
Revise o suporte em sua orientação instalada
Um suporte pode ser fácil de usinar e difícil de limpar. Uma saliência horizontal, um fixador embutido ou uma folga estreita contra uma estrutura podem acumular resíduos que uma face externa lisa não revela. Revise em conjunto a peça instalada, sua superfície de contato e a aproximação das ferramentas de limpeza ou do jato.
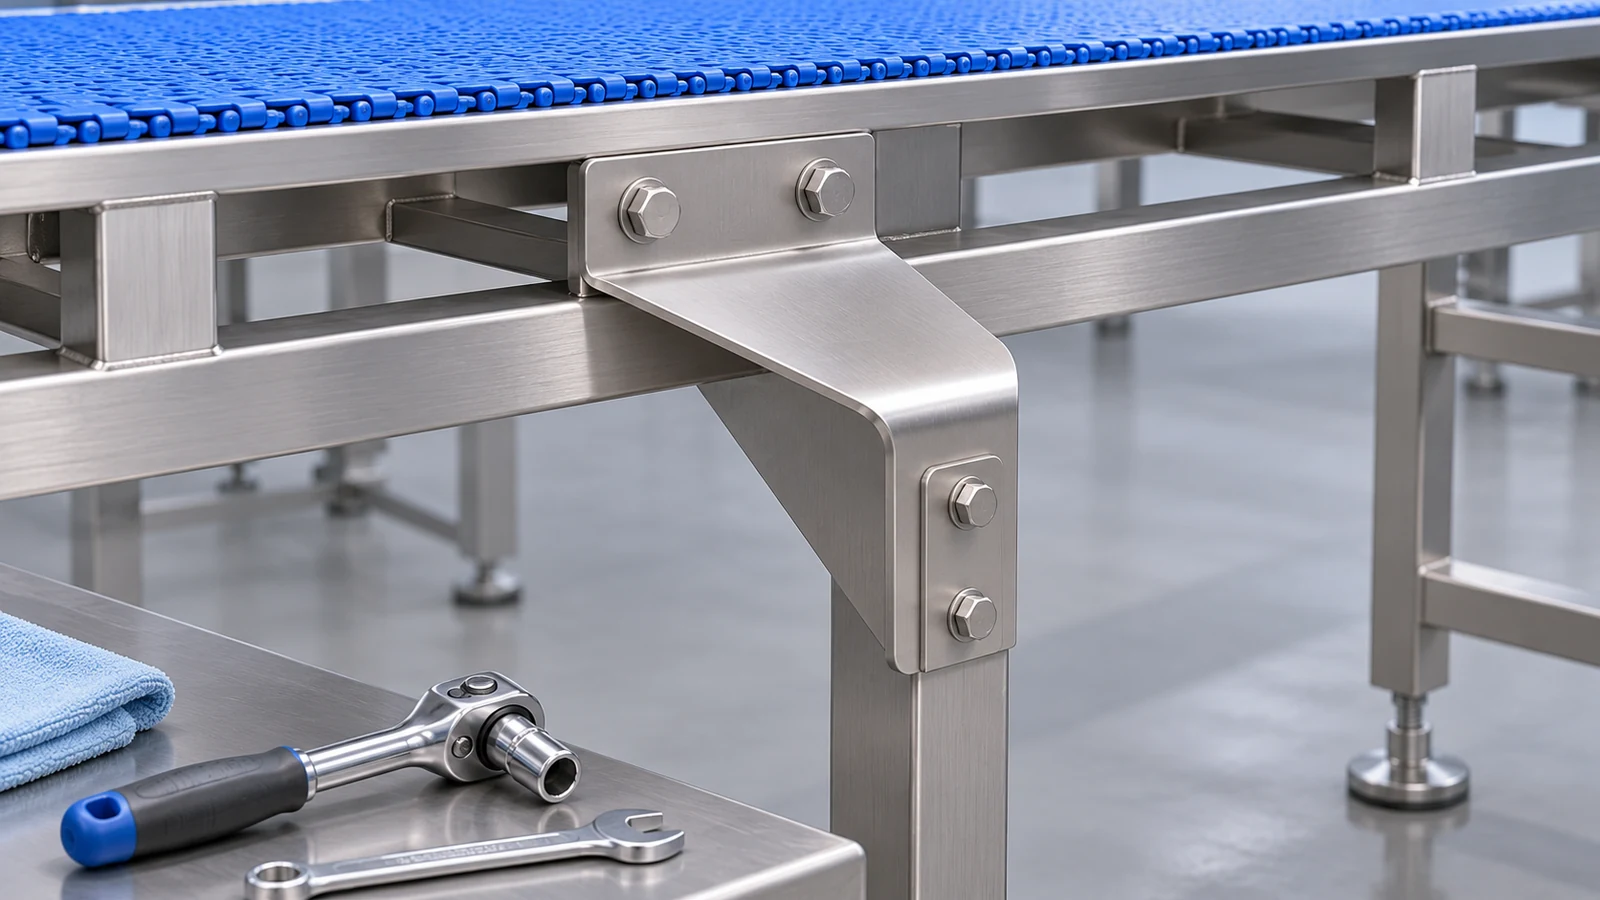 Pergunte se o suporte pode ser alcançado sem desmontagem e se o método de limpeza escolhido realmente alcança a interface oculta. Se ele precisar ser removido, mostre o acesso para desmontagem e como será reinstalado na posição correta. Reduzir o número de cavidades inacessíveis pode ser mais útil do que polir uma superfície que já é de fácil acesso.
Para Usinagem CNC para equipamentos de processamento de alimentos, especifique raios internos permitidos e evite cantos de cavidade desnecessariamente agudos. O acesso da ferramenta e a limpabilidade podem apoiar a mesma mudança de projeto, mas um raio escolhido por conveniência de usinagem ainda precisa atender aos requisitos funcionais e de higiene do equipamento.
Uma luva adiciona interfaces que seu acabamento externo não consegue corrigir
Uma luva torneada introduz um furo, ombros, superfícies de acoplamento ao eixo e possivelmente uma interface contra um vedante ou rolamento. Identifique quais superfícies posicionam a peça, quais se movem em relação a outro componente e quais ficam expostas ao produto ou ao líquido de lavagem. Um diâmetro externo liso não elimina uma folga estreita de retenção em um ombro montado.
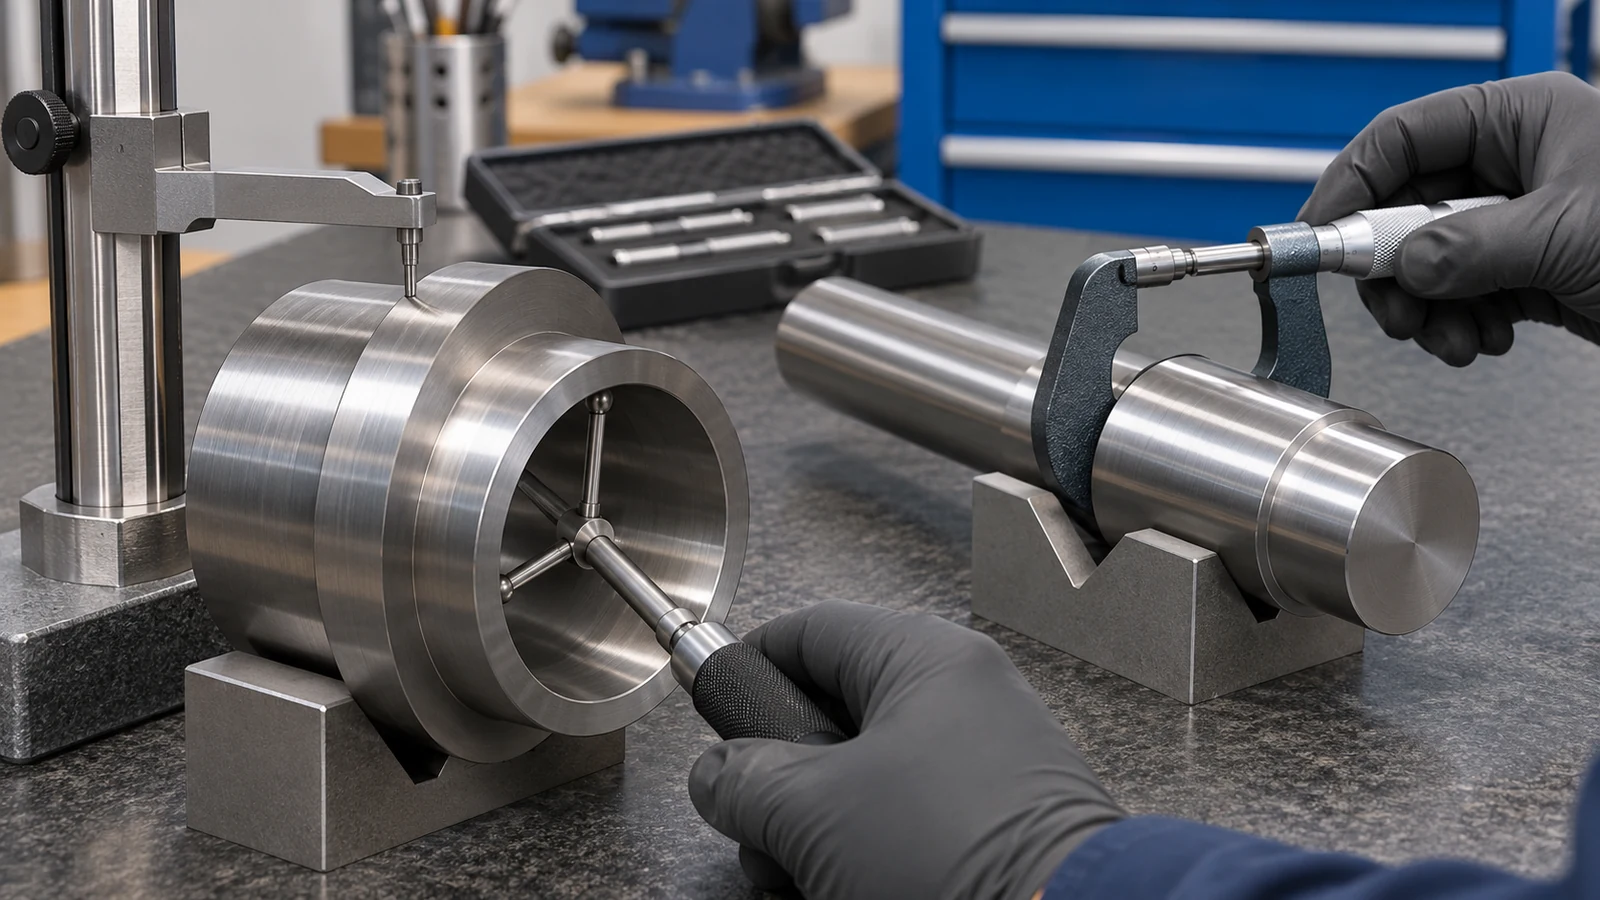 Defina o ajuste e o método de retenção com as informações de montagem disponíveis. Se a luva for removível para limpeza, inclua as superfícies que devem permanecer acessíveis e os critérios de dano após o manuseio. Se ela for destinada a permanecer montada, o projetista do equipamento deve tratar da adequação dessa junta e de seu arranjo de limpeza.
O Rota de torneamento CNC pode estabelecer a geometria rotacional, mas o desenho deve mostrar as relações de datum e quaisquer requisitos de vedação ou deslizamento. Não aperte todos os diâmetros para compensar a incerteza sobre como a luva é usada. Isso pode aumentar a restrição ou dificultar a remoção sem resolver o risco real de contaminação.
Especifique a condição da superfície onde ela controla a tarefa
Um valor de rugosidade superficial deve identificar a superfície relevante e a condição em que se aplica. A rugosidade média isolada não descreve um risco profundo, uma pitting isolada, uma rebarba, uma fenda ou uma junta inacessível. Defina essas condições separadamente onde elas afetam a limpabilidade, o contato com o produto ou a montagem.
Evite prescrever um único limite de rugosidade para todas as peças e zonas sem base de engenharia. A textura exigida e o método de aceitação dependem dos critérios de projeto e da aplicação aplicáveis. Uma superfície de apoio afastada do alimento pode ter uma função diferente de uma guia em contato com o produto, embora ambas possam exigir controle de rebarbas e de contaminação retida.
Se polimento, passivação, eletropolimento ou outro tratamento for exigido, identifique o processo e seu lugar na sequência. A remoção de material pode afetar ajustes e arestas. A passivação não substitui a remoção de rebarbas ou a correção de uma junta deficiente, e um acabamento brilhante não é evidência de limpeza validada.
Proteja as superfícies de aço inoxidável acabadas contra contaminação durante a usinagem, o manuseio e o transporte, por meio do processo acordado. As orientações do Nickel Institute abordam a limpeza de superfícies de aço inoxidável antes do serviço sanitário; o comprador e o fornecedor devem definir a condição de entrega exigida, em vez de presumir que qualquer método de limpeza de oficina estabelece a prontidão para a produção de alimentos.
Um redesenho hipotético que melhora o desenho
Suponha que uma guia de transportador seja especificada como “316, grau alimentício, polir em toda a superfície”, mas seus parafusos de montagem fiquem em um recesso profundo voltado para cima. A cotação pode incluir o polimento sem resolver a capacidade do recesso de reter material. A revisão de projeto, portanto, começa pela orientação instalada e pelo método de limpeza, não por um pedido de acabamento geral ainda mais fino.
A equipe identifica qual face entra em contato com o produto, qual folga se fecha contra o apoio e se a remoção é necessária para a limpeza. Em seguida, analisa um arranjo de montagem mais acessível, uma transição controlada na aresta de contato e um acabamento específico na face relevante. As superfícies gerais mantêm requisitos adequados à sua função.
O desenho revisto também define o certificado de material, a inspeção dimensional e o tratamento final acordado. Qualquer validação de limpeza continua a ser um requisito ao nível do equipamento, com o respetivo responsável identificado. Este exemplo é ilustrativo. Mostra como a maquinagem CNC para equipamentos de processamento alimentar pode apoiar o design higiénico, sem afirmar que a maquinagem por si só aprova uma máquina para serviço alimentar.
Substitua “grau alimentício” por uma RFQ completa
Envie a especificação do material e a forma do produto, o modelo e o desenho cotado, as informações da zona de contacto, as condições de limpeza e operação, a orientação de montagem e as peças de acoplamento, quando relevante. Marque os ajustes críticos, os raios funcionais, as superfícies controladas, os tratamentos de arestas permitidos e o estado final em que as dimensões são aceites.
Liste os documentos exigidos na entrega: rastreabilidade do material, o âmbito do relatório dimensional, os registos de tratamento quando especificados e quaisquer evidências de limpeza ou outros testes acordados separadamente. Não peça a um certificado de material que comprove a limpeza de uma junta montada inacessível. Não peça a um relatório dimensional que estabeleça uma alegação química ou regulamentar não testada.
Para peças de equipamentos de processamento alimentar em aço inoxidável, esta informação permite aos fornecedores identificar características inacessíveis, requisitos incompatíveis e critérios de aceitação em falta antes de produzir o primeiro componente. Também mantém clara a responsabilidade entre o fabricante da peça, o construtor da máquina e a parte que valida o processo instalado.
Perguntas sobre componentes de equipamentos alimentícios
Especificar 316 torna um componente acabado conforme?
Não. A identidade do grau é apenas um dos dados. O design, o estado da superfície, a limpeza, a utilização prevista e os requisitos aplicáveis também devem ser tratados pelas partes responsáveis.
Um suporte sem contacto deve ser ignorado na revisão de higiene?
Não. Considere a sua exposição real a salpicos, resíduos e lavagem, bem como se cria uma interface difícil de limpar perto do percurso do produto.
O polimento elimina a necessidade de especificar rebarbas e folgas?
Não. O polimento pode alterar uma superfície, mas não define uma junta montada nem garante a remoção de material aderente numa característica inacessível.
Qual é a informação mínima útil para além do desenho?
Descreva os meios de contacto, as condições de limpeza, a orientação instalada e os registos exigidos. Se o desenho já contiver estes elementos, identifique a revisão de controlo e os requisitos de aceitação na encomenda.