
ЧПУ-обработка для оборудования пищевой промышленности должна начинаться с двух вопросов: будет ли этот компонент контактировать с пищевыми продуктами и как будет очищаться оборудование? Эти ответы влияют на выбор материала, доступную геометрию, отделку и записи, необходимые при приёмке. Называть деталь “пищевой” или указывать нержавеющую сталь 316 не означает определять её очищаемость или подтверждать соответствие готовой машины.
Рассмотрите три гипотетических компонента конвейера: опорный кронштейн под траекторией продукта, втулку вала рядом с подшипником и съёмную направляющую рядом с продуктом. Они могут иметь общий комплект чертежей, но подвергаться разному воздействию, очистке и задачам инспекции. Рассмотрение их как идентичных нержавеющих деталей может скрыть интерфейс, где фактически задерживается остаток или моющая жидкость.
Опишите контакт и очистку до выбора марки
Определите прямой контакт с продуктом, возможное разбрызгивание или воздействие остатков, а также зоны, отделённые от продукта. Используйте применимую оценку гигиены оборудования для определения этих зон, а не назначайте их по названию детали. Кронштейн под конвейером всё равно может получать остатки продукта или моющую жидкость, даже если он не предназначен для направления пищевых продуктов.
Зафиксируйте пищевой продукт или технологическую среду, соответствующий диапазон температур, моющие химикаты и условия их применения, практику ополаскивания и сушки, а также требуется ли разборка для очистки. Включите периоды, когда оборудование остаётся влажным или неиспользуемым, если они являются частью режима эксплуатации. Совместимость материалов касается совокупности условий, а не названия чистящего средства в отдельности.
Руководство Festo по безопасности пищевых продуктов различает зоны воздействия и связывает конструкцию компонентов с очисткой. EHEDG также различает оцениваемые поверхности и схемы очистки в своей работе по оборудованию. Эти источники поддерживают документирование реального воздействия. Они не дают поставщику услуг обработки права объявлять каждый компонент или сборку гигиенически одобренными.
304 или 316 — это условное сравнение
Обе аустенитные нержавеющие стали 304 и 316 используются в оборудовании, связанном с пищевыми продуктами, но их пригодность зависит от среды, очистки и конструкции. Сталь 316, содержащая молибден, обычно рассматривается, когда коррозионные условия делают 304 менее подходящей. Она не защищена от точечной коррозии, щелевой коррозии или неподходящей практики очистки. При выборе следует учитывать фактическое воздействие и применимые требования к оборудованию.
Также определите, требует ли спецификация конкретной формы продукта или марки с низким содержанием углерода. Сварка, изготовление и другие последующие работы могут добавить требования помимо механической обработки. Поставщик не должен заменять марку на свободно обрабатываемую исключительно для сокращения времени резания без согласования последствий для коррозионной стойкости и применения.
| Вопрос | Почему это важно | Информация для отправки |
|---|---|---|
| Что контактирует с компонентом? | Пригодность материала зависит от фактического воздействия | Продукт, моющие среды и соответствующие рабочие условия |
| Где может оставаться жидкость? | Локальное удержание может отличаться от общего воздействия | Ориентация при сборке, зазоры и путь дренажа |
| Будет ли деталь свариваться или подвергаться дальнейшей обработке? | Готовое состояние может отличаться от обработанной заготовки | Последовательность изготовления и этап окончательной приемки |
| Какие записи требуются? | Идентификация материала и одобрение станка — это разные результаты | Сертификат, инспекция и другие специально требуемые документы |
Процедура страница материала из нержавеющей стали дает обзор семейства материалов. Для деталей оборудования для переработки пищевых продуктов из нержавеющей стали выпускаемая марка и состояние должны определяться оценкой оборудования, а не общим обещанием, что один сплав подходит для любого пищевого продукта или режима очистки.
Рассмотрите кронштейн в его установленном положении
Кронштейн может быть простым в обработке и трудным в очистке. Горизонтальный выступ, утопленный крепеж или узкий зазор относительно рамы могут накапливать остатки, которые не видны на гладкой наружной поверхности. Рассматривайте установленную деталь, ее сопрягаемую поверхность и подход чистящих инструментов или струи вместе.
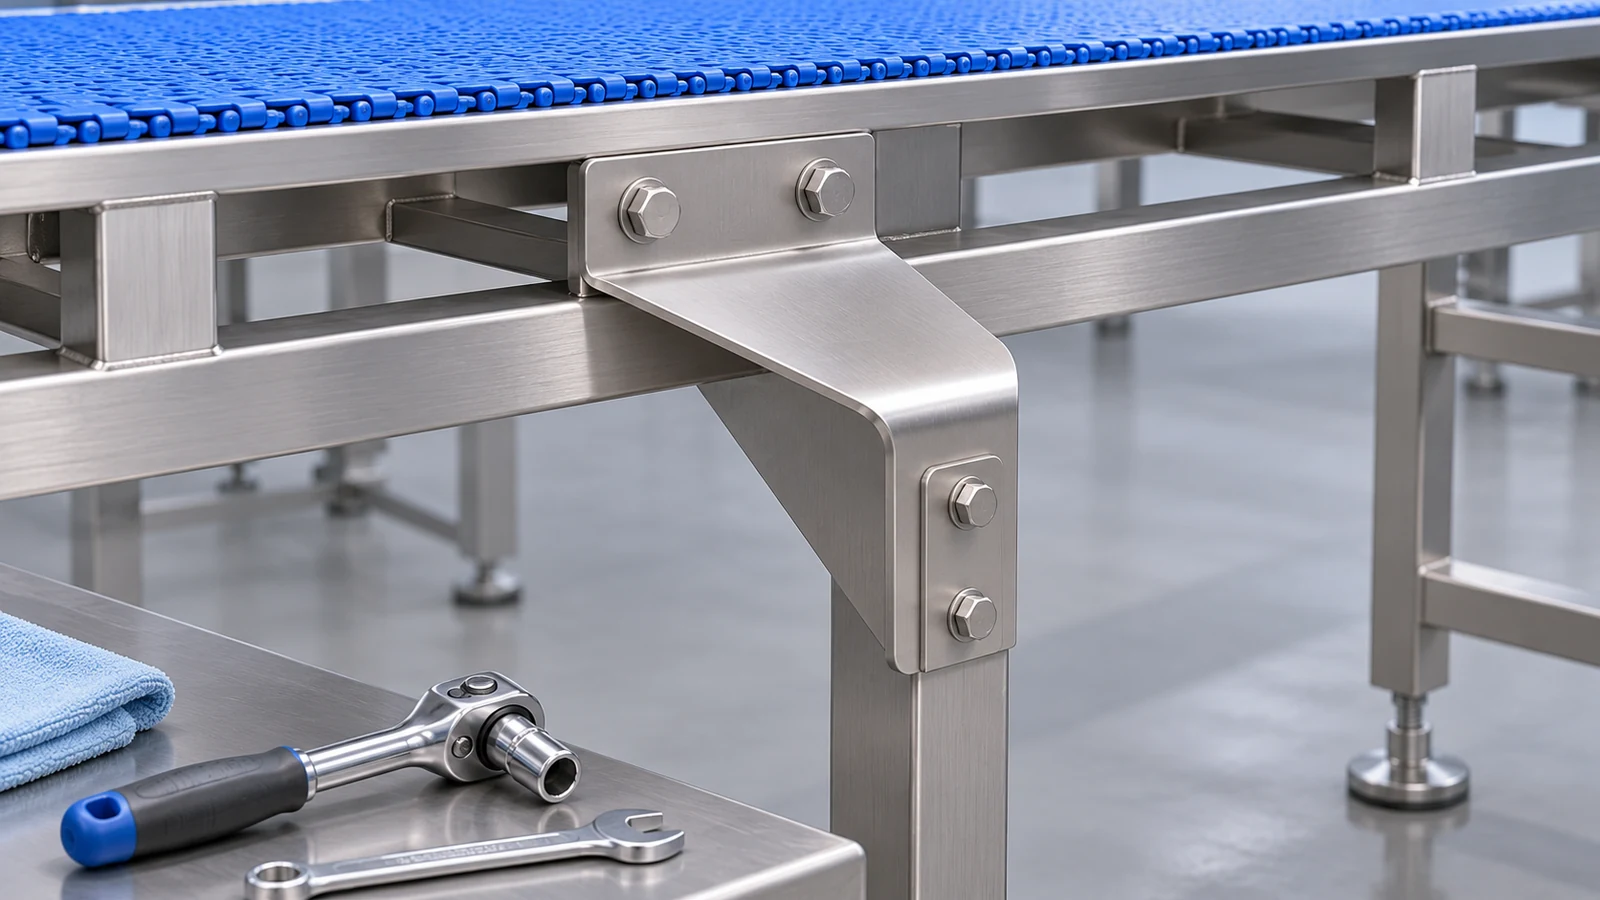 Спросите, можно ли добраться до кронштейна без разборки и действительно ли выбранный метод очистки достигает скрытого сопряжения. Если его необходимо снять, покажите доступ для разборки и то, как он будет установлен обратно в правильное положение. Сокращение числа недоступных карманов может быть полезнее, чем полировка поверхности, которая и так легко доступна.
Для ЧПУ-обработка для оборудования для переработки пищевых продуктов, укажите допустимые внутренние радиусы и избегайте ненужных острых углов карманов. Доступ инструмента и очищаемость могут поддерживать одно и то же изменение конструкции, но радиус, выбранный для удобства обработки, все равно должен удовлетворять функциональным и гигиеническим требованиям оборудования.
Втулка добавляет интерфейсы, которые не исправить её наружной отделкой
Точечная втулка вводит отверстие, буртики, сопрягаемые поверхности вала и, возможно, сопряжение с уплотнением или подшипником. Определите, какие поверхности позиционируют деталь, какие перемещаются относительно другого компонента и какие подвержены воздействию продукта или моющей жидкости. Гладкий наружный диаметр не устраняет узкий удерживающий зазор в собранном буртике.
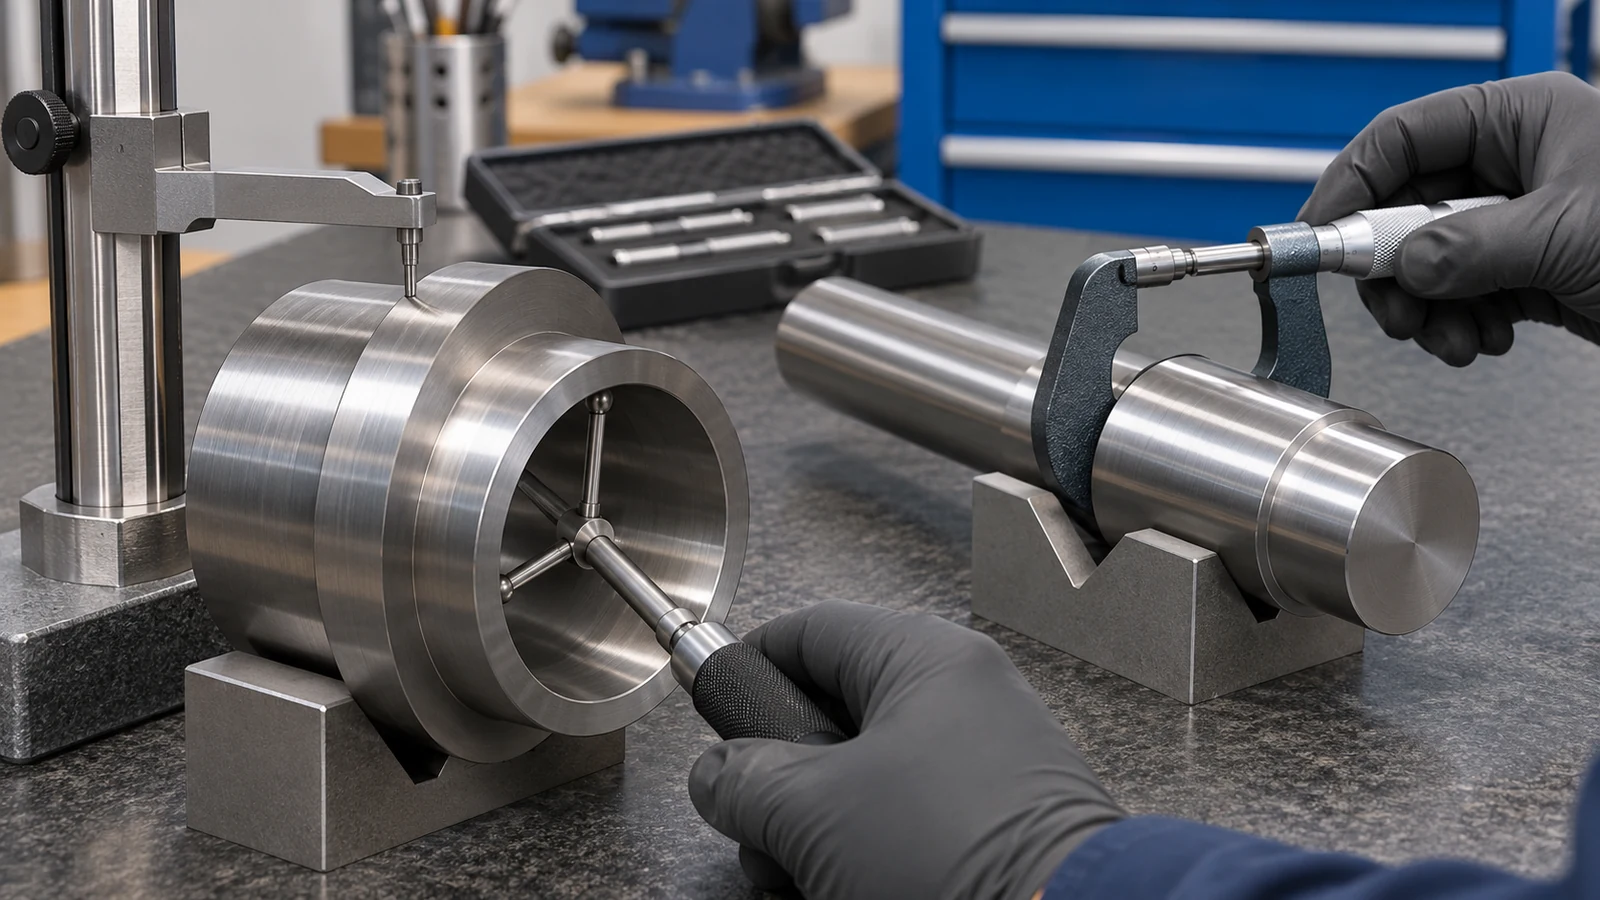 Определите посадку и метод удержания с учетом имеющейся информации о сборке. Если втулка съемная для очистки, включите поверхности, которые должны оставаться доступными, и критерии повреждения после обращения. Если она должна оставаться в сборе, проектировщик оборудования должен рассмотреть пригодность этого соединения и его схему очистки.
Процедура Маршрут токарной обработки на ЧПУ может задать геометрию вращения, но чертеж должен показывать базовые взаимосвязи и любые требования к уплотнению или скольжению. Не ужесточайте каждый диаметр, чтобы компенсировать неопределенность в отношении того, как используется втулка. Это может увеличить стеснение или усложнить снятие, не устраняя фактический риск загрязнения.
Указывайте состояние поверхности там, где оно определяет задачу
Значение шероховатости поверхности должно указывать соответствующую поверхность и условия, в которых оно применяется. Средняя шероховатость сама по себе не описывает глубокую царапину, изолированную раковину, заусенец, щель или недоступное соединение. Определите эти условия отдельно там, где они влияют на очищаемость, контакт с продуктом или сборку.
Избегайте предписания одного предела шероховатости для каждой детали и зоны без инженерного обоснования. Требуемая текстура и метод приемки зависят от применимых критериев проектирования и условий эксплуатации. Опорная поверхность вдали от пищевых продуктов может иметь иную задачу, чем направляющая, контактирующая с продуктом, хотя обе могут требовать контроля заусенцев и удерживаемого загрязнения.
Если требуется полировка, пассивация, электрополировка или другая обработка, укажите процесс и его место в последовательности. Удаление материала может повлиять на посадки и кромки. Пассивация не заменяет удаление заусенцев или исправление плохого соединения, а блестящая отделка не является доказательством валидированной очистки.
Защищайте готовые поверхности из нержавеющей стали от загрязнения во время обработки, обращения и транспортировки в соответствии с согласованным процессом. Руководство Nickel Institute рассматривает очистку поверхностей из нержавеющей стали перед санитарным применением; покупатель и поставщик должны определить требуемое состояние поставки вместо того, чтобы предполагать, что любой метод очистки в мастерской обеспечивает готовность к пищевому производству.
Гипотетическая переработка, улучшающая чертёж
Предположим, направляющая конвейера задана как “316, пищевая марка, полировка по всей поверхности”, но ее крепежные винты находятся в глубоком углублении, обращенном вверх. В предложении может быть указана полировка без решения вопроса о способности углубления удерживать материал. Поэтому проектный анализ начинается с установленной ориентации и метода очистки, а не с запроса на еще более тонкую общую отделку.
Команда определяет, какая поверхность контактирует с продуктом, какой зазор закрывается относительно опоры и необходима ли разборка для очистки. Затем она рассматривает более доступное крепление, контролируемый переход на контактной кромке и конкретную отделку соответствующей поверхности. Общие поверхности сохраняют требования, соответствующие их задаче.
В пересмотренном чертеже также определяются сертификат на материал, размерный контроль и согласованная финальная обработка. Любая валидация очищаемости остаётся требованием уровня оборудования с указанием ответственного лица. Этот пример носит иллюстративный характер. Он показывает, как CNC-обработка для оборудования пищевой промышленности может поддерживать гигиеничный дизайн, не утверждая, что одна лишь обработка одобряет машину для пищевого применения.
Замените “пищевой” на полный запрос предложения (RFQ)
Укажите спецификацию материала и форму продукта, модель и размерный чертеж, информацию о контактной зоне, условия очистки и эксплуатации, ориентацию при сборке и сопрягаемые детали, где это применимо. Отметьте критичные посадки, функциональные радиусы, контролируемые поверхности, допустимые обработки кромок и конечное состояние, в котором принимаются размеры.
Перечислите документы, требуемые при поставке: прослеживаемость материала, объём размерной отчётности, записи об обработке, где это указано, и любые отдельно согласованные свидетельства чистоты или иных испытаний. Не требуйте от сертификата на материал доказательства очищаемости скрытого собранного соединения. Не требуйте от размерного отчёта подтверждения непроверенного химического или нормативного утверждения.
Для деталей оборудования пищевой промышленности из нержавеющей стали эта информация позволяет поставщикам выявить недоступные элементы, несовместимые требования и отсутствующие критерии приёмки до изготовления первого компонента. Она также обеспечивает чёткое распределение ответственности между изготовителем детали, сборщиком машины и стороной, валидирующей установленный процесс.
Вопросы по компонентам пищевого оборудования
Означает ли указание 316, что готовая деталь соответствует требованиям?
Нет. Идентичность марки — лишь один из входных параметров. Проектирование, состояние поверхности, очистка, предполагаемое применение и применимые требования также должны быть учтены ответственными сторонами.
Следует ли игнорировать бесконтактный кронштейн при гигиенической проверке?
Нет. Учитывайте его фактическое воздействие брызг, остатков и мойки, а также то, создаёт ли он трудноочищаемый интерфейс вблизи пути продукта.
Устраняет ли полировка необходимость указывать заусенцы и зазоры?
Нет. Полировка может изменить поверхность, но не определяет собранное соединение и не гарантирует удаление прикреплённого материала в недоступном элементе.
Какова минимальная полезная информация помимо чертежа?
Опишите контактные среды, условия очистки, ориентацию при монтаже и требуемые записи. Если чертёж уже содержит их, укажите в заказе контролирующую ревизию и требования приёмки.