
L'ottone C360 e il C260 risolvono problemi produttivi diversi. Il C360 è ampiamente scelto per la sua attitudine alla lavorazione ad alta velocità nei componenti torniti; il C260 è una qualità di ottone per cartucce associata a esigenze di formatura e fabbricazione. Scegliere tra i due non significa tanto trovare il “miglior ottone”, quanto decidere quale proprietà serva effettivamente al componente: lavorabilità efficiente, capacità di deformazione, una composizione specificata o la conformità a un requisito di progetto.
Contenuti
- Lasciare che sia la funzione del componente a guidare il confronto
- Perché il C360 è spesso scelto per i dettagli lavorati alle macchine
- Quando il percorso di formatura del C260 è importante
- Verificare la composizione e le restrizioni del cliente
- Confrontare l'intero percorso produttivo
- FAQ
Lasciare che sia la funzione del componente a guidare il confronto
Prima di confrontare i preventivi, descrivere il percorso produttivo. Il componente viene per lo più tornito da barra, oppure sarà piegato, stampato, trafilato o formato prima della lavorazione finale? Una particolare qualità di ottone è già indicata sul disegno? Il componente è a contatto con acqua, conduce corrente, sigilla un fluido o svolge una funzione decorativa? Una scelta del materiale basata solo sulla velocità di lavorazione può trascurare l'operazione che determina le prestazioni o l'approvazione.
Separare i requisiti obbligatori dalle ipotesi. Un'indicazione sul disegno, uno standard del cliente o una restrizione normativa sono obbligatori finché l'autorità responsabile non approva una modifica. Una preferenza ereditata da un componente più vecchio può essere negoziabile, ma richiede comunque una verifica. Il confronto utile inizia quindi con i requisiti della funzione e del processo, non con il listino a magazzino del fornitore.
Utilizzare la Informazioni sull'ottone C36000 che Informazioni sull'ottone C26000 per confermare quale qualità descrive ciascuna pagina. Poi confrontare la specifica esatta, la forma del prodotto, la condizione e la documentazione indicate sul disegno o sull'ordine di acquisto. Una designazione generica di “ottone” non è sufficiente per un componente produttivo controllato.
Perché il C360 è spesso scelto per i dettagli lavorati alle macchine
Il C360 è un ottone a lavorazione libera comunemente usato dove contano la tornitura con alimentazione a barra e le ripetute piccole caratteristiche. La sua composizione favorisce una rottura del truciolo vantaggiosa per molte operazioni di lavorazione, il che può renderlo una scelta pratica per raccordi, parti filettate, perni e componenti simili. Il valore produttivo può derivare da una gestione prevedibile del truciolo e da un taglio efficiente, più che da una singola velocità di punta.
Tale vantaggio va legato alle caratteristiche effettive. Un componente con operazioni di tornitura lunga, più gole e filettature ripetute può trarne maggior beneficio rispetto a un semplice blocco con pochi fori. La rigidità della macchina, la geometria dell'inserto, l'avanzamento, il refrigerante, la condizione del materiale e l'attrezzatura di fissaggio influenzano comunque i risultati. Se il componente non presenta un reale problema di controllo del truciolo o di tempo ciclo, cambiare lega può aggiungere attività di qualifica senza un beneficio produttivo significativo.
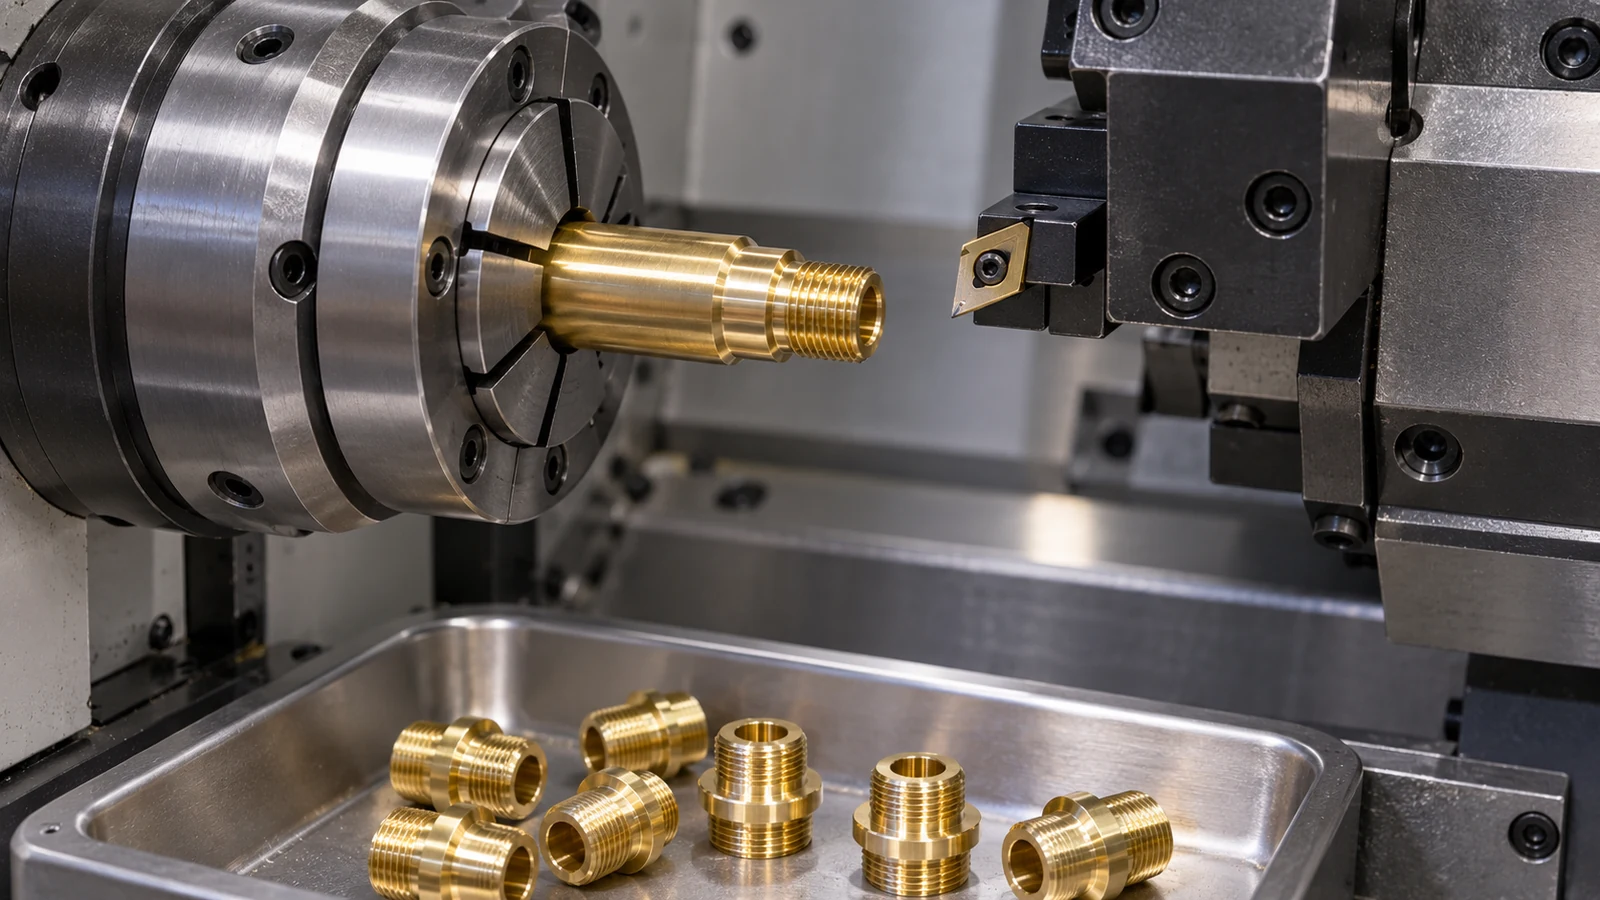
Verificare inoltre se il progetto richiede una deformazione dopo la lavorazione. Non si deve presumere che una qualità a lavorazione libera tolleri lo stesso percorso di formatura di una qualità scelta a tale scopo. Se il componente deve essere piegato, svasato, aggraffato o fortemente deformato, chiedere ai responsabili del materiale e del processo di riesaminare la condizione e l'operazione effettive, anziché affidarsi a una descrizione generica della lavorabilità.
Quando il percorso di formatura del C260 è importante
Il C260 è comunemente associato alle applicazioni con ottone per cartucce ed è spesso preso in considerazione quando le caratteristiche di formatura sono rilevanti. Ciò può renderlo un punto di partenza migliore per parti stampate, trafilate o piegate rispetto a una lega scelta principalmente per la lavorabilità. L'idoneità esatta dipende dalla forma del prodotto, dalla tempra, dalla severità della formatura, dalla direzionalità e dalle specifiche del fornitore. Non dedurre un raggio di piegatura garantito o un limite di formatura dal solo nome della lega.
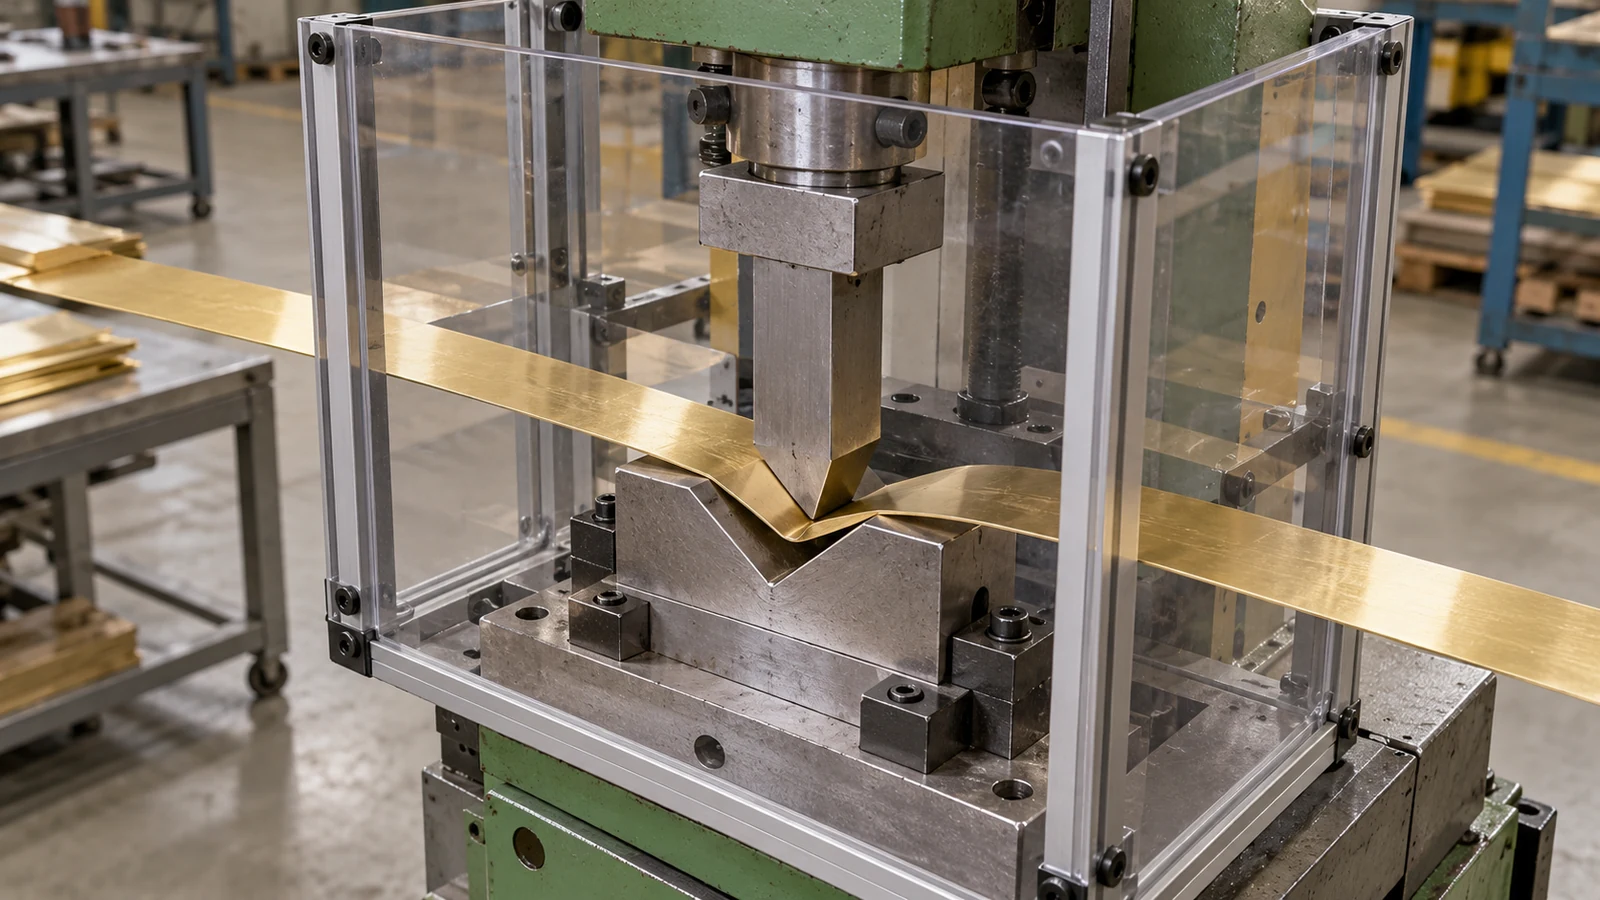
Quando la lavorazione meccanica è solo una fase del processo, la sequenza è importante. Un grezzo formato può essere lavorato su facce selezionate, oppure un componente lavorato può essere successivamente piegato durante l'assemblaggio. La condizione del materiale e la direzione dei grani possono influenzare il comportamento del processo, pertanto l'ufficio tecnico dovrebbe identificare l'operazione che controlla l'accettazione. Il fornitore dovrebbe ricevere informazioni sufficienti per quotare il percorso previsto, non solo un profilo del pezzo finito che nasconde una fase di formatura critica.
Se la forma è complessa, realizzare un prototipo della geometria critica e definire cosa sarà ispezionato: cricche, assottigliamento, ritorno elastico, accoppiamento o danni superficiali. Una prova di lavorazione meccanica non può validare un requisito di formatura. Viceversa, se il componente è interamente lavorato da barra e non è coinvolta alcuna deformazione, i vantaggi del C260 legati alla formatura potrebbero non giustificare un passaggio da un processo C360 approvato.
Verificare la composizione e le restrizioni del cliente
La composizione dell'ottone può essere soggetta a restrizioni specifiche del cliente, del mercato o dell'applicazione. Confermare se il pezzo è a contatto con acqua potabile, se vi sono restrizioni elettriche o elettroniche, dichiarazioni di prodotto o altri requisiti su sostanze controllate. Non presumere che due leghe rame-zinco abbiano lo stesso stato di conformità solo perché entrambe sono chiamate ottone. Il responsabile del progetto dovrebbe identificare la normativa applicabile o la specifica del cliente e determinare quali evidenze sono richieste al fornitore del materiale.
Richiedere la lega esatta e la documentazione prevista per ogni lotto. Se sono richiesti certificati, tracciabilità o dichiarazioni, indicarli nei documenti di acquisto. Una sostituzione che modifica la chimica può influire sull'approvazione anche quando le dimensioni e l'aspetto del pezzo rimangono invariati. Mantenere la verifica di conformità separata dalle dichiarazioni di lavorabilità, in modo che una prova di produzione non venga confusa con la qualificazione del materiale.
| Fattore decisionale | Il C360 può essere adatto quando… | Il C260 può essere adatto quando… |
|---|---|---|
| Processo dominante | La lavorazione ripetuta da barra è centrale | La formatura o la deformazione è un'operazione principale |
| Collo di bottiglia della produzione | Il controllo dei trucioli o la produttività nella tornitura sono documentati | La qualità della forma o la realizzazione della sagoma guidano il percorso |
| Stato di progettazione | La lega è specificata e validata per il pezzo | I requisiti di formatura supportano questa qualità e condizione |
| Approvazione | La composizione soddisfa i requisiti del cliente | La composizione e i documenti soddisfano i requisiti del progetto |
Questo è un confronto di selezione, non un sostituto di uno standard di materiale o di un'approvazione ingegneristica. Se la proprietà richiesta è incerta, documentare la questione e risolverla prima di acquistare stock di produzione.
Confrontare l'intero percorso produttivo
Costruire una stima basata sul ciclo di lavorazione che includa materiale, setup, lavorazione, formatura, rischio di scarti, sbavatura, finitura, ispezione e qualificazione. Un ciclo di lavorazione più breve può essere compensato da una movimentazione secondaria o da un'operazione di formatura che la qualità non supporta. Un materiale con un prezzo unitario più alto può ridurre il costo totale se elimina la rilavorazione o consente un processo richiesto, ma tale conclusione dovrebbe derivare da una prova approvata e da ipotesi realistiche sui lotti.
Per un componente tornito, discutere le caratteristiche critiche e la sequenza con il team di tornitura CNC. Se la formatura o lo stampaggio fa parte del ciclo effettivo, confermare tale capacità e responsabilità con il fornitore pertinente invece di presumere che un'officina di lavorazione meccanica la fornisca. Ciò mantiene il confronto dei preventivi onesto riguardo ai processi inclusi.
Quando viene proposta una modifica, conservare la revisione del disegno, la qualità esatta, i documenti del fornitore, i risultati di validazione e l'approvazione. Includere il motivo della modifica: gestione dei trucioli, formabilità, disponibilità o un requisito del cliente. Questo registro impedisce che una successiva modifica dell'approvvigionamento annulli silenziosamente una decisione ingegneristica deliberata.
FAQ
Il C360 è migliore del C260 per la lavorazione CNC?
Il C360 è comunemente scelto per il comportamento di lavorabilità a truciolo lungo, in particolare per i lavori di tornitura ripetitivi. L'opzione migliore dipende comunque dalle caratteristiche del componente, dai processi a valle, dai requisiti approvati e dai risultati di produzione effettivi.
Il C260 è adatto per componenti lavorati meccanicamente?
Può essere lavorato meccanicamente, ma è spesso considerato dove contano le caratteristiche di formatura. Confermare la condizione del materiale e il ciclo di produzione invece di presumere che sia il sostituto diretto del C360.
Il C360 può essere formato dopo la lavorazione meccanica?
Non presumere che un'operazione di formatura sia accettabile solo in base al nome della qualità. Esaminare la condizione specificata, la deformazione e i criteri di accettazione con i responsabili della progettazione e del processo.
Un acquirente può sostituire una qualità di ottone con un'altra?
Solo attraverso il processo di approvazione applicabile. Le modifiche di qualità possono influire sulla formatura, sulla lavorazione meccanica, sulla composizione, sulla documentazione e sulla qualificazione del cliente anche se il pezzo sembra invariato.