
Una finitura superficiale Wire EDM più fine richiede solitamente una strategia di taglio diversa, non semplicemente la promessa di percorrere lo stesso percorso con maggiore attenzione. Il taglio di sgrossatura stabilisce il profilo; le passate di finitura a energia inferiore possono migliorare la texture e la forma. Il percorso appropriato dipende dal materiale, dallo spessore, dalla geometria e dal requisito di accettazione. Il numero di passate di per sé non è una specifica di superficie.
Per un acquirente che confronta preventivi, la domanda utile non è quale fornitore offra il maggior numero di passate. È se entrambi i fornitori stanno fornendo la stessa superficie sulle stesse caratteristiche, con lo stesso metodo di misurazione e con qualsiasi successiva lavorazione di finitura necessaria inclusa. Un prezzo inferiore per un profilo sgrossato non è direttamente comparabile con una superficie di accoppiamento completamente finita e ispezionata.
Scegli tra tre percorsi di consegna
La Wire EDM convenzionale taglia pezzi conduttivi elettricamente attraverso scariche controllate su un traferro. La sua superficie è formata da molti punti di scarica anziché da un tagliente che spazza il metallo. La Guida al processo Wire EDM spiega la sequenza completa; la decisione più specifica qui è dove termina la lavorazione e dove inizia la superficie accettata.
| Percorso di consegna | Domanda appropriata | Cosa deve essere incluso | Cosa non dimostra |
|---|---|---|---|
| Profilo di sgrossatura | Le lavorazioni successive rimuoveranno o sostituiranno la superficie tagliata? | Sovrametallo, geometria e requisiti di trasferimento | Idoneità per l'accoppiamento finale o l'uso estetico |
| Taglio di sgrossatura più passate di finitura leggera | L'EDM da sola può soddisfare la texture e la forma richieste? | Strategia di taglio validata e ispezione delle aree specificate | Che ogni materiale e spessore raggiungerà lo stesso risultato |
| EDM seguita da un altro processo di finitura | La funzione richiede una condizione superficiale oltre il percorso EDM? | Sovrametallo di finitura, accessibilità e verifiche dimensionali finali | Che la lucidatura o un altro trattamento lascia il profilo invariato |
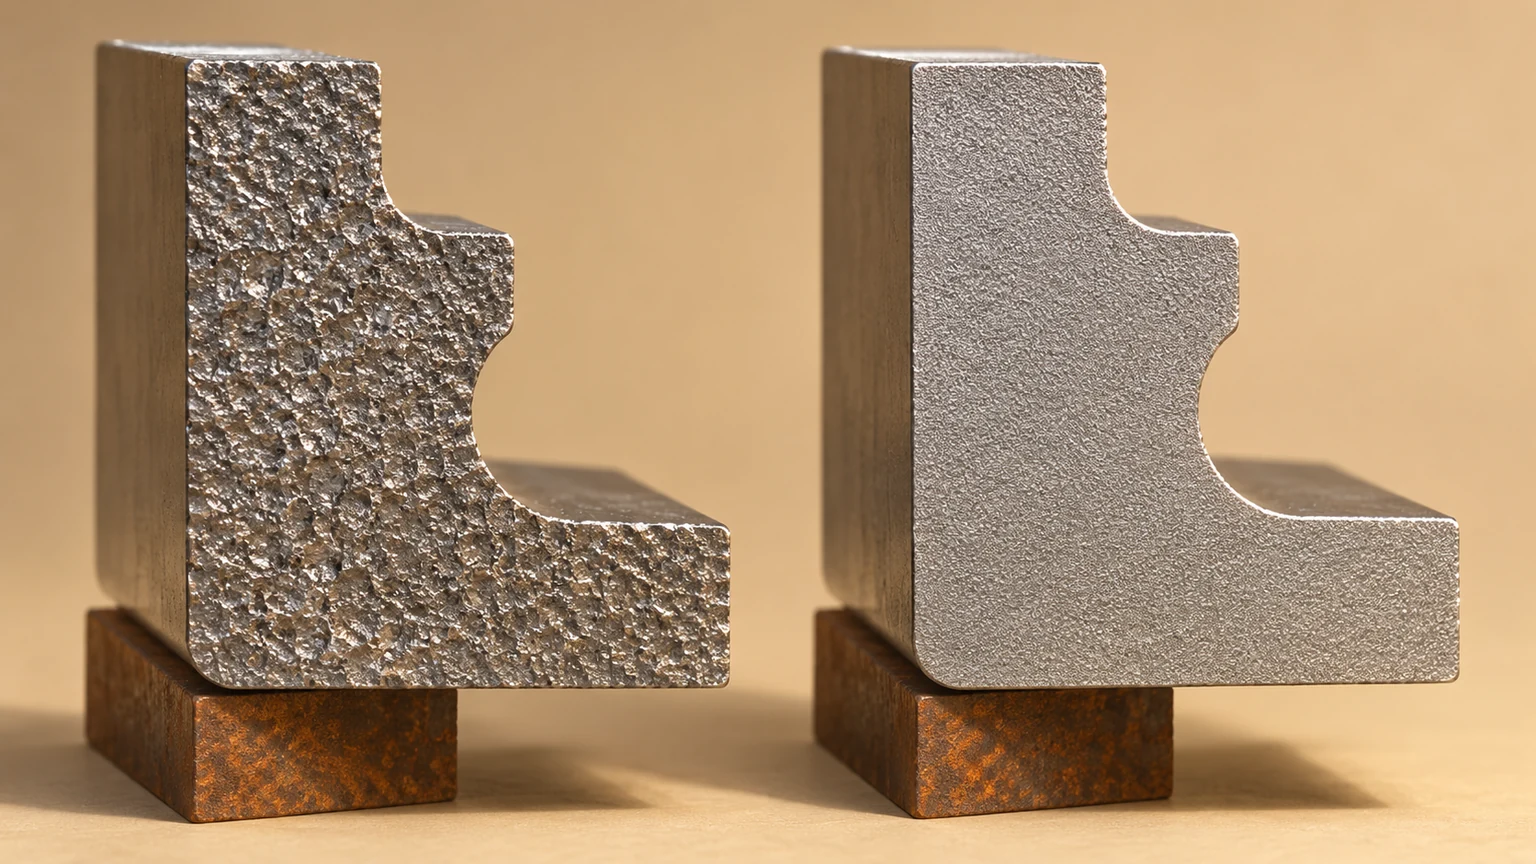
Queste sono scelte di processo, non gradi di qualità universali. Una superficie tagliata grossolanamente può essere del tutto appropriata come condizione intermedia. Al contrario, passaggi di finitura aggiuntivi possono essere superflui su una superficie di gioco non funzionale. Il percorso scelto dovrebbe seguire il disegno e l'uso previsto piuttosto che una descrizione di marketing come qualità premium o a specchio.
Ra descrive la texture, non l'intero bordo
Ra riporta un valore di rugosità medio da un profilo misurato. È utile quando il parametro, le unità e le condizioni di misurazione sono specificati. Non stabilisce di per sé la planarità, la rettilineità, la precisione degli angoli, l'assenza di danni localizzati o la condizione del metallo sotto la superficie.
Una superficie può avere una rugosità media bassa mentre un punto di partenza, un'area di rimozione dell'attacco o un difetto di scarica locale rimane inaccettabile. Allo stesso modo, un cambiamento di aspetto tra due zone non significa automaticamente che il limite numerico di rugosità sia stato superato. I requisiti visivi e misurati dovrebbero essere distinti anziché sostituiti l'uno con l'altro.
Attenzione alle tabelle di finitura. Le tabelle etichettate come finitura EDM possono mescolare wire EDM, sinker EDM, impostazioni specifiche della macchina e lucidatura successiva. Una scala di texture o una piastra campione non è automaticamente una conversione tracciabile per ogni parametro di rugosità. Chiedere quale processo ha prodotto il riferimento e come verrà verificata l'equivalenza sul pezzo reale.
La condizione termica della superficie è un argomento separato. Un rapporto di rugosità non dimostra che uno strato di ricottura sia assente. Se l'applicazione richiede prove di integrità superficiale, indicare tale requisito in modo indipendente; non cercare di comunicarlo specificando un Ra insolitamente basso.
Una passata di finitura non può salvare ogni taglio di sgrossatura
I tagli di finitura rimuovono una quantità limitata di materiale in condizioni di finitura. La loro efficacia dipende dal profilo che ricevono. Se il taglio iniziale contiene un errore di forma sostanziale o uno stock residuo incoerente, aggiungere un'altra passata di finitura non è necessariamente la correzione più rapida o affidabile.
Il filo è flessibile. La tensione, le forze di scarica, il lavaggio e la forma del taglio influenzano tutti il suo percorso. Sezioni spesse e altezze di sezione variabili possono rendere le condizioni meno uniformi lungo il filo. Gli angoli introducono un altro cambiamento: il percorso desiderato e la risposta del filo non sono semplicemente gli stessi di un lungo segmento rettilineo.
Questo crea un compromesso pratico. Un taglio iniziale più controllato può ridurre la correzione necessaria in seguito, mentre una scelta di sgrossatura aggressiva può lasciare un onere di finitura difficile da rimuovere. Non esiste un numero fisso di passate di finitura che dimostri l'equivalenza tra macchine, materiali e profili diversi.
In fase di revisione, chiedere la condizione finale proposta anziché prescrivere un numero di passate senza prove. Se il processo stesso è contrattualmente controllato, includere tale requisito separatamente. Modificare il processo convalidato può richiedere approvazione anche quando un campione misura ancora entro il limite dimensionale.
Il punto più difficile da misurare può essere quello che conta
Una faccia piana accessibile è comoda per una misurazione di rugosità. Potrebbe non rappresentare l'interno di una fessura stretta, il centro di un profilo spesso o l'area vicina a un'interruzione di taglio. Costruire il piano di misurazione attorno alla superficie funzionale prima di decidere che una singola lettura facile rappresenti l'intero componente.
- Identificare la superficie e la regione di campionamento esatta sul disegno o sullo schizzo di ispezione.
- Concordare il parametro e le unità; non scambiare Ra, Rz e un numero di texture visiva.
- Definire la direzione di misurazione e le impostazioni di valutazione appropriate alla superficie.
- Verificare l'accesso della sonda e se la geometria locale impedisce una traccia valida.
- Registrare qualsiasi metodo alternativo concordato e i suoi limiti prima del primo articolo.
Anche l'accesso al lavaggio cambia con la geometria. Un profilo interrotto, un gradino di spessore o una caratteristica che impedisce un posizionamento ravvicinato dell'ugello possono comportarsi diversamente da un semplice provino di prova. La dimostrazione di un fornitore su un blocco aperto non dovrebbe quindi essere considerata una prova per ogni caratteristica chiusa o interrotta.
Mantenere il grado e lo stato del materiale associati al requisito. Le informazioni sul materiale per EDM del sito sono utili per la selezione iniziale, ma l'accettazione della superficie resta specifica per il pezzo e la sua storia di lavorazione.
Un inserto di profilo con due diverse funzioni superficiali
Si consideri un inserto illustrativo in metallo temprato, non un caso cliente. Un profilo di taglio si posiziona contro un altro componente; un secondo profilo fornisce il gioco. Entrambi possono essere prodotti durante la stessa attrezzatura, ma non necessariamente richiedono la stessa finitura finale o la stessa copertura di ispezione.
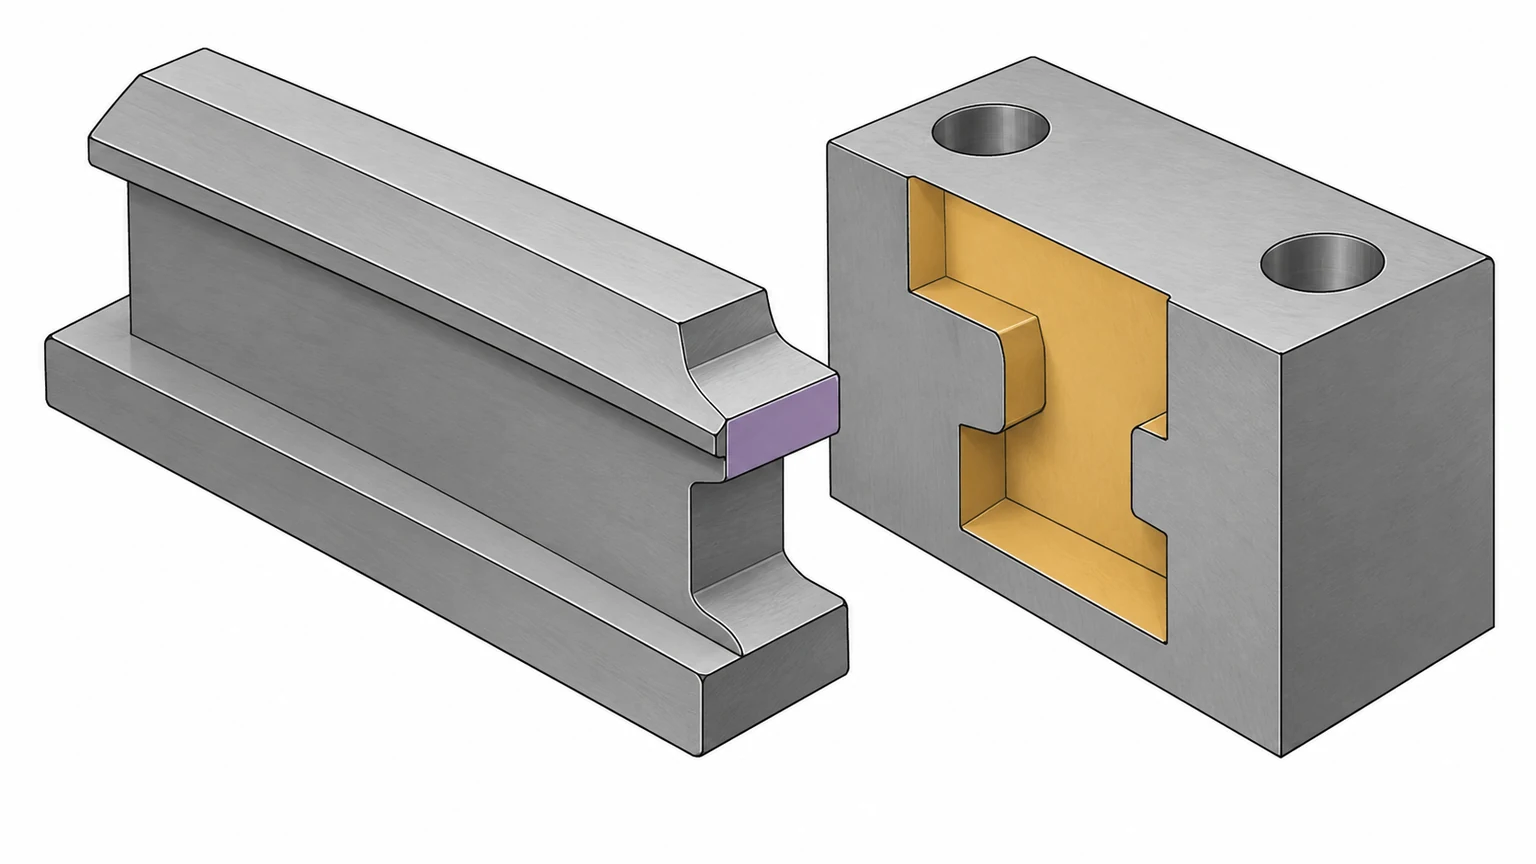
Per prima cosa contrassegnare il profilo di posizionamento e definirne i requisiti di finitura, forma e bordo. Poi stabilire se il profilo di gioco ha un limite funzionale o di finitura distinto. Se è realmente richiesta un'apparenza uniforme, includerla esplicitamente invece di presumere che derivi da valori Ra nominali identici.
Successivamente verificare il percorso. Una strategia di finitura finale potrebbe essere sufficiente per il profilo di posizionamento. Se è richiesta una successiva lucidatura, devono essere pianificati il sovrametallo e la protezione dei bordi; la finitura manuale dopo aver raggiunto la dimensione finale può arrotondare un bordo o modificare l'accoppiamento. Ispezionare dopo l'ultima operazione di asportazione di materiale, non solo alla macchina EDM.
La discussione sui costi diventa quindi concreta: il tempo di finitura aggiuntivo è indirizzato a una funzione denominata. L'alternativa è specificare la finitura più stretta ovunque, pagarla ovunque e comunque trascurare un requisito locale sul bordo che controlla effettivamente l'assemblaggio.
Rendi comparabile il requisito di finitura tra i preventivi
Un preventivo comparabile dovrebbe indicare se il pezzo consegnato è tagliato grezzo, finito con passata di finitura o successivamente finito. Dovrebbe inoltre identificare quali superfici portano il requisito, come vengono protette le dimensioni finali e quali prove di ispezione sono incluse. Affermazioni generiche sulla precisione della macchina non rispondono a queste domande.
Per le discussioni sui servizi di taglio a filo EDM di Jucheng, fornire la revisione del disegno, il modello CAD, il materiale e lo stato, le variazioni di spessore, la quantità e le superfici funzionali contrassegnate. Aggiungere i requisiti di integrità superficiale quando applicabili. La capacità e la fattibilità dell'ispezione dovrebbero essere valutate rispetto a quel pacchetto piuttosto che a un numero di rugosità isolato.
Se due offerte differiscono, confrontare l'ambito prima di modificare la tolleranza. Una può includere l'ispezione del profilo e la finitura di un'area di taglio, mentre l'altra si ferma a un contorno grezzo. Chiarire le esclusioni è più utile che chiedere a entrambi i fornitori di promettere un Ra inferiore senza discutere come viene misurato.
Conservare le prove accettate del primo articolo con la revisione del processo approvata. Sugli ordini ripetuti, un cambiamento nello stato del materiale, nello spessore della sezione o nel percorso di finitura può invalidare ipotesi che erano ragionevoli per il pezzo originale. Superfici dall'aspetto simile non sostituiscono il controllo delle modifiche.
Prima di approvare il campione finito
Un'altra passata di finitura rende sempre migliore il pezzo?
No. Cambia il tempo e l'asportazione di materiale, e il suo beneficio dipende dal taglio precedente e dal processo controllato. Il risultato deve essere verificato insieme rispetto ai requisiti di texture, forma e dimensione.
Un provino di riferimento piano può sostituire una misurazione sul pezzo?
Solo se un metodo concordato stabilisce che rappresenta la condizione richiesta. Spessore, lavaggio o accessibilità diversi possono rendere un provino comodo non rappresentativo.
Devo richiedere una finitura a specchio per un componente scorrevole?
Specificare la texture funzionale e gli eventuali requisiti applicabili di direzione delle lavorazioni o difetti invece di affidarsi alla frase finitura a specchio. Un aspetto lucido non stabilisce l'idoneità per una particolare interfaccia scorrevole o lubrificata.
Quando viene eseguita l'ispezione finale?
Dopo l'operazione finale che può alterare la superficie accettata o le sue dimensioni, inclusa qualsiasi lucidatura, pulizia delle linguette o altra finitura. I risultati intermedi possono supportare il controllo del processo ma non sostituiscono l'accettazione finale.