
Eine feinere Drahterosions-Oberfläche erfordert in der Regel eine andere Schneidstrategie und nicht einfach das Versprechen, denselben Pfad sorgfältiger zu fahren. Das Schruppen legt das Profil fest; Schlichtdurchgänge mit geringerer Energie können Textur und Form verbessern. Der geeignete Weg hängt von Werkstoff, Dicke, Geometrie und Abnahmeanforderung ab. Die Anzahl der Durchgänge allein ist keine Oberflächenspezifikation.
Für einen Käufer, der Angebote vergleicht, ist die nützliche Frage nicht, welcher Lieferant die meisten Durchgänge bietet. Sie lautet vielmehr, ob beide Lieferanten dieselbe Oberfläche an denselben Merkmalen liefern, mit derselben Messmethode und einschließlich aller erforderlichen nachfolgenden Nachbearbeitung. Ein niedrigerer Preis für ein schruppbearbeitetes Profil ist nicht direkt mit einer vollständig fertigbearbeiteten und geprüften Passfläche vergleichbar.
Wählen Sie aus drei Lieferwegen
Konventionelles Drahterodieren schneidet elektrisch leitfähige Werkstücke durch kontrollierte Entladungen über einen Spalt. Seine Oberfläche entsteht durch viele Entladungsstellen und nicht durch eine Schneidkante, die über das Metall streicht. Der Leitfaden zum Drahterosionsprozess erläutert die vollständige Abfolge; die engere Entscheidung hier betrifft den Punkt, an dem die Bearbeitung endet und die akzeptierte Oberfläche beginnt.
| Lieferweg | Angemessene Frage | Was enthalten sein muss | Was es nicht beweist |
|---|---|---|---|
| Schruppkontur | Werden spätere Arbeiten die Schnittfläche entfernen oder ersetzen? | Aufmaß, Geometrie und Übergabeanforderungen | Bereitschaft für die endgültige Paarung oder kosmetische Nutzung |
| Schruppschnitt plus Schlichtschnitte | Kann EDM allein die geforderte Textur und Form erzielen? | Validierte Schnittstrategie und Prüfung festgelegter Bereiche | Dass jedes Material und jede Dicke dasselbe Ergebnis erzielt |
| EDM gefolgt von einem weiteren Finish-Prozess | Erfordert die Funktion eine Oberflächenbeschaffenheit, die über die EDM-Route hinausgeht? | Finish-Aufmaß, Zugänglichkeit und abschließende Maßprüfungen | Dass Polieren oder eine andere Behandlung die Kontur unverändert lässt |
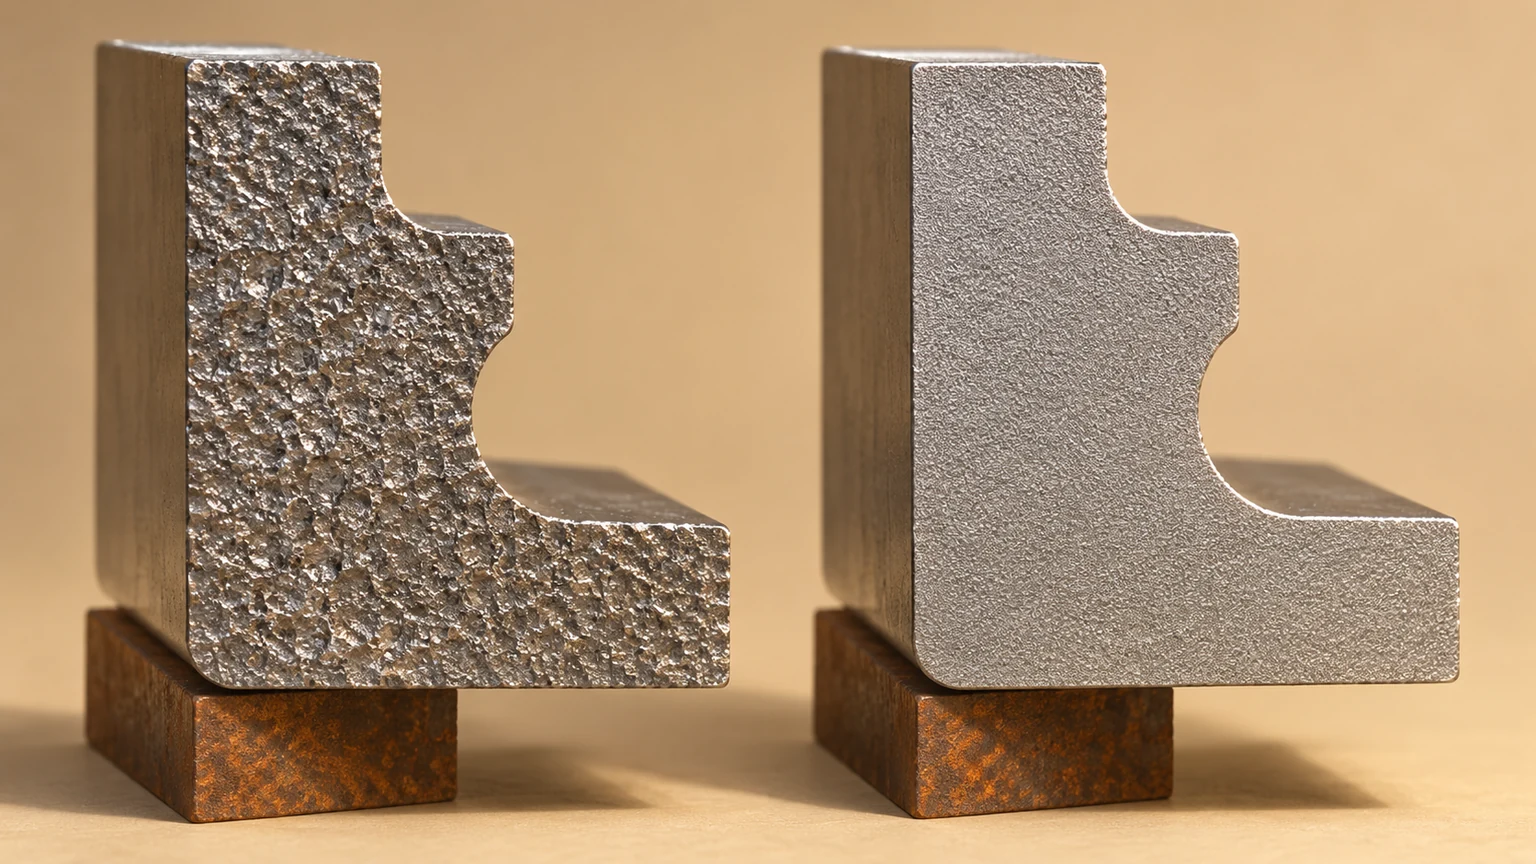
Dies sind Prozessentscheidungen, keine allgemeingültigen Qualitätsstufen. Eine schruppbearbeitete Oberfläche kann als Zwischenzustand durchaus angemessen sein. Umgekehrt können zusätzliche Schlichtschnitte auf einer nicht funktionalen Freifläche unnötig sein. Die gewählte Route sollte sich nach der Zeichnung und dem vorgesehenen Verwendungszweck richten und nicht nach einer Marketingbeschreibung wie Premium- oder Spiegelqualität.
Ra beschreibt die Textur, nicht die gesamte Kante
Ra gibt einen durchschnittlichen Rauheitswert aus einem gemessenen Profil an. Er ist nützlich, wenn Parameter, Einheiten und Messbedingungen angegeben sind. Er belegt für sich genommen weder Ebenheit, Geradheit, Eckengenauigkeit, das Fehlen lokaler Schäden noch den Zustand des Metalls unter der Oberfläche.
Eine Oberfläche kann eine geringe mittlere Rauheit aufweisen, während ein Startpunkt, ein Bereich der Stegabtrennung oder ein lokaler Entladungsfehler weiterhin unakzeptabel bleibt. Ebenso bedeutet eine Änderung des Erscheinungsbildes zwischen zwei Zonen nicht automatisch, dass die numerische Rauheitsgrenze überschritten wurde. Visuelle und messtechnische Anforderungen sollten unterschieden und nicht gegeneinander ersetzt werden.
Seien Sie bei Oberflächenfinish-Tabellen vorsichtig. Tabellen mit der Bezeichnung EDM-Finish können Drahterodieren, Senkerodieren, maschinenspezifische Einstellungen und nachfolgendes Polieren vermischen. Eine Texturskala oder eine Musterplakette ist nicht automatisch eine rückführbare Umrechnung auf jeden Rauheitsparameter. Fragen Sie, welches Verfahren die Referenz erzeugt hat und wie die Gleichwertigkeit am tatsächlichen Teil verifiziert wird.
Der thermische Oberflächenzustand ist ein separates Thema. Ein Rauheitsbericht belegt nicht, dass eine Recast-Schicht fehlt. Wenn die Anwendung eine Prüfung der Oberflächenintegrität erfordert, geben Sie diese Anforderung unabhängig an; versuchen Sie nicht, sie durch die Vorgabe eines ungewöhnlich niedrigen Ra zu kommunizieren.
Ein Schlichtdurchgang kann nicht jeden Schruppschnitt retten
Schlichtschnitte tragen unter Schlichtbedingungen eine begrenzte Materialmenge ab. Ihre Wirksamkeit hängt vom erzeugten Profil ab. Wenn der erste Schnitt einen erheblichen Formfehler oder ungleichmäßiges Restmaterial enthält, ist ein weiterer Schlichtschnitt nicht unbedingt die schnellste oder zuverlässigste Korrektur.
Der Draht ist flexibel. Spannung, Entladungskräfte, Spülung und die Form des Schnitts beeinflussen alle seine Bahn. Dicke Querschnitte und wechselnde Querschnittshöhen können die Bedingungen entlang des Drahtes ungleichmäßiger machen. Ecken bringen eine weitere Änderung mit sich: Die gewünschte Bahn und die Reaktion des Drahtes sind nicht einfach dieselben wie bei einem langen geraden Abschnitt.
Daraus ergibt sich ein praktischer Kompromiss. Ein stärker kontrollierter erster Schnitt kann den später erforderlichen Korrekturaufwand verringern, während eine aggressive Schruppwahl einen schwer zu entfernenden Schlichtaufwand hinterlassen kann. Es gibt keine feste Anzahl von Schlichtschnitten, die die Gleichwertigkeit zwischen verschiedenen Maschinen, Werkstoffen und Profilen belegt.
Verlangen Sie in der Prüfphase den vorgeschlagenen Endzustand, anstatt eine Anzahl von Durchgängen ohne Nachweis vorzuschreiben. Wenn das Verfahren selbst vertraglich geregelt ist, nehmen Sie diese Anforderung separat auf. Eine Änderung des validierten Verfahrens kann eine Freigabe erfordern, selbst wenn ein Muster noch innerhalb der Maßgrenze liegt.
Die am schwierigsten zu messende Stelle ist möglicherweise die entscheidende
Eine ebene, gut zugängliche Fläche ist für eine Rauheitsmessung günstig. Sie repräsentiert jedoch möglicherweise nicht das Innere eines schmalen Schlitzes, die Mitte eines dicken Profils oder den Bereich nahe einer Schnittunterbrechung. Erstellen Sie den Messplan anhand der Funktionsfläche, bevor Sie entscheiden, dass ein einzelner einfacher Messwert die gesamte Komponente repräsentiert.
- Identifizieren Sie die Oberfläche und den genauen Messbereich auf der Zeichnung oder Prüfskizze.
- Legen Sie Parameter und Einheiten fest; verwechseln Sie nicht Ra, Rz und eine visuelle Texturkennzahl.
- Definieren Sie die Messrichtung und die für die Oberfläche geeigneten Auswerteeinstellungen.
- Prüfen Sie den Tasterzugang und ob die lokale Geometrie eine gültige Messspur verhindert.
- Dokumentieren Sie jede vereinbarte alternative Methode und ihre Grenzen vor dem Erstmuster.
Der Spülungszugang ändert sich ebenfalls mit der Geometrie. Ein unterbrochenes Profil, eine Dickenstufe oder ein Merkmal, das eine enge Düsenpositionierung verhindert, kann sich anders verhalten als ein einfaches Testcoupon. Eine Vorführung eines Lieferanten an einem offenen Block sollte daher nicht als Nachweis für jedes geschlossene oder unterbrochene Merkmal betrachtet werden.
Materialgüte und Zustand bei der Anforderung belassen. Die EDM-Materialinformationen der Website sind für die Erstauswahl nützlich, doch die Oberflächenabnahme bleibt spezifisch für das Teil und seine Bearbeitungshistorie.
Ein Profileinsatz mit zwei unterschiedlichen Oberflächenfunktionen
Betrachten Sie einen illustrativen Einsatz aus gehärtetem Metall, keinen Kundenfall. Ein Schnittprofil positioniert sich gegen eine andere Komponente; ein zweites Profil schafft Freiraum. Beide können in derselben Aufspannung gefertigt werden, müssen aber nicht zwangsläufig dieselbe Endtextur oder denselben Prüfumfang aufweisen.
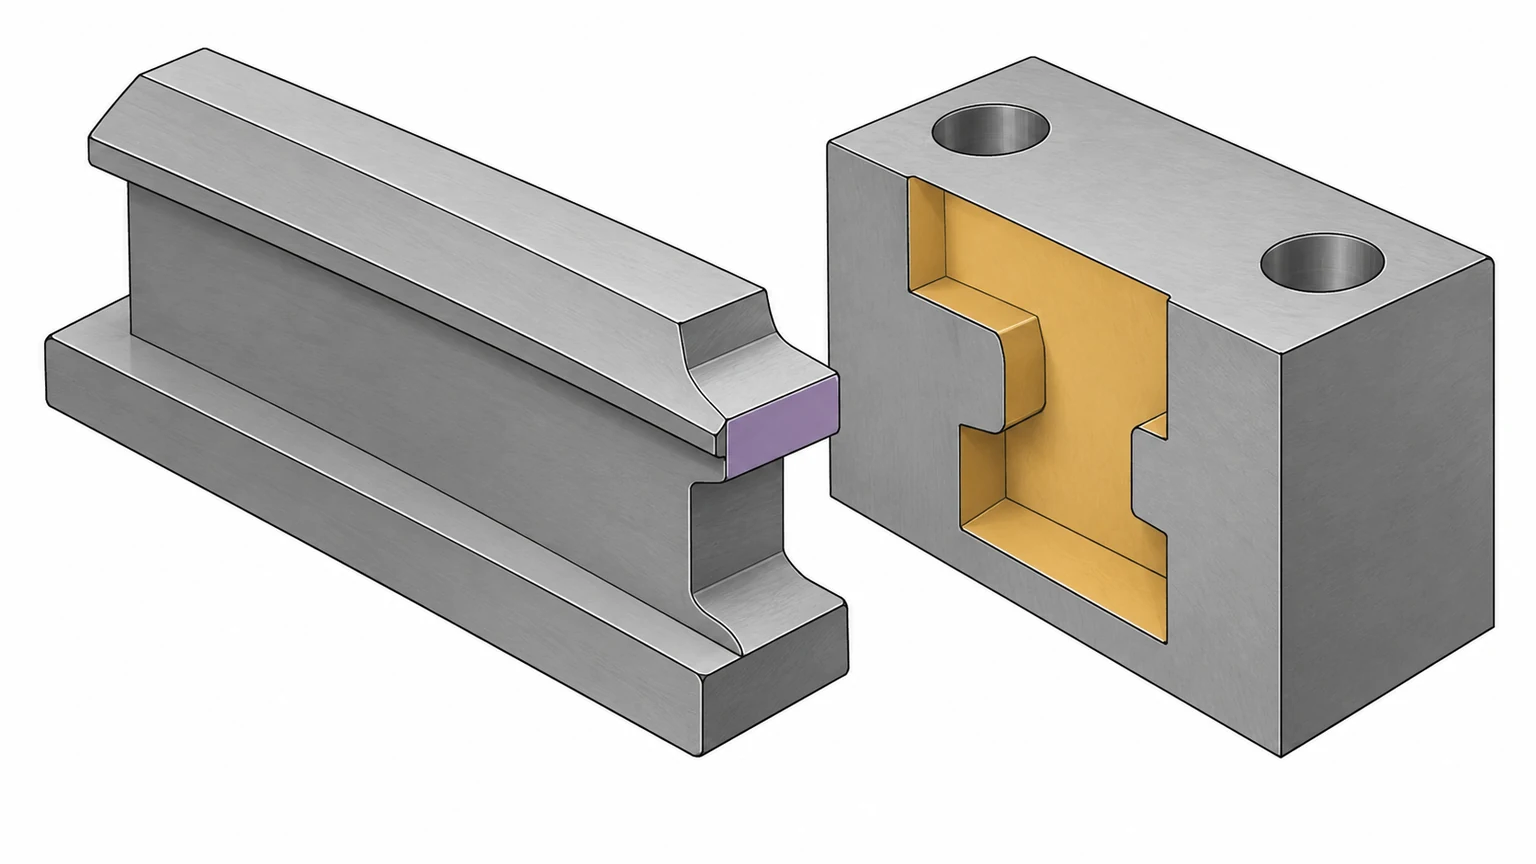
Markieren Sie zuerst das Positionierprofil und definieren Sie dessen Textur-, Form- und Kantenanforderungen. Legen Sie dann fest, ob das Freiraumprofil eine separate funktionale oder ausführungsbezogene Grenze hat. Wenn ein einheitliches Erscheinungsbild tatsächlich gefordert ist, geben Sie es ausdrücklich an, statt anzunehmen, es ergebe sich aus identischen Nenn-Ra-Werten.
Prüfen Sie als Nächstes die Route. Eine abschließende Schlichtstrategie kann für das Positionierprofil ausreichend sein. Wenn anschließendes Polieren erforderlich ist, müssen Aufmaß und Kantenschutz eingeplant werden; Handnacharbeit nach Erreichen des Endmaßes kann eine Kante verrunden oder die Passung verändern. Prüfen Sie nach dem letzten materialabtragenden Vorgang, nicht nur an der EDM-Maschine.
Die Kostenbetrachtung wird dann konkret: Zusätzliche Nachbearbeitungszeit wird einer benannten Funktion zugeordnet. Die Alternative besteht darin, überall die engste Textur vorzugeben, sie überall zu bezahlen und dennoch eine lokale Kantenanforderung zu übersehen, die tatsächlich die Montage bestimmt.
Machen Sie die Oberflächenanforderung zwischen Angeboten vergleichbar
Ein vergleichbares Angebot sollte angeben, ob das gelieferte Teil vorgeschnitten, schlichtbearbeitet oder anschließend nachbearbeitet ist. Es sollte außerdem benennen, welche Oberflächen die Anforderung tragen, wie die Endmaße geschützt werden und welche Prüfnachweise enthalten sind. Allgemeine Aussagen zur Maschinengenauigkeit beantworten diese Fragen nicht.
Für Gespräche über Jucheng-Draht-EDM-Dienstleistungen, geben Sie Zeichnungsrevision, CAD-Modell, Material und Zustand, Dickenänderungen, Stückzahl und markierte Funktionsflächen an. Ergänzen Sie bei Bedarf Anforderungen an die Oberflächenintegrität. Machbarkeit und Prüfmöglichkeit sollten anhand dieses Pakets bewertet werden, nicht anhand einer isolierten Rauheitszahl.
Wenn sich zwei Angebote unterscheiden, vergleichen Sie den Leistungsumfang, bevor Sie die Toleranz ändern. Das eine kann Profilprüfung und Nachbearbeitung eines abgetrennten Bereichs umfassen, während das andere bei einer Schruppkontur endet. Das Klären von Ausschlüssen ist nützlicher, als beide Lieferanten zu bitten, einen kleineren Ra zu versprechen, ohne zu besprechen, wie er gemessen wird.
Bewahren Sie die abgenommenen Erstmuster-Nachweise zusammen mit der freigegebenen Prozessrevision auf. Bei Wiederholbestellungen kann eine Änderung des Materialzustands, der Querschnittsdicke oder der Nachbearbeitungsroute Annahmen ungültig machen, die für das ursprüngliche Teil angemessen waren. Ähnlich aussehende Oberflächen sind kein Ersatz für Änderungskontrolle.
Vor der Freigabe des fertigen Musters
Macht ein weiterer Schlichtdurchgang das Teil immer besser?
Nein. Er verändert Zeit und Materialabtrag, und sein Nutzen hängt vom vorhergehenden Schnitt und dem kontrollierten Prozess ab. Das Ergebnis muss gemeinsam gegen Textur-, Form- und Maßanforderungen geprüft werden.
Kann ein flacher Referenz-Coupon eine Messung am Bauteil ersetzen?
Nur wenn eine vereinbarte Methode belegt, dass er den geforderten Zustand repräsentiert. Abweichende Dicke, Freispülung oder Zugänglichkeit können einen praktischen Coupon nicht repräsentativ machen.
Sollte ich für ein Gleitbauteil eine Spiegeloberfläche anfordern?
Geben Sie die funktionale Textur sowie gegebenenfalls geltende Anforderungen an Bearbeitungsrichtung oder Fehler an, statt sich auf den Begriff Spiegeloberfläche zu verlassen. Ein glänzendes Aussehen belegt nicht die Eignung für eine bestimmte Gleit- oder Schmierstelle.
Wann wird die Endprüfung durchgeführt?
Nach dem letzten Arbeitsgang, der die abgenommene Oberfläche oder ihre Maße verändern kann, einschließlich jeglichen Polierens, Entgratens von Ansatzstellen oder anderer Nachbearbeitung. Zwischenergebnisse können die Prozesskontrolle unterstützen, ersetzen jedoch nicht die Endabnahme.