
Une finition de surface plus fine en électroérosion à fil exige généralement une stratégie de coupe différente, et non la simple promesse de suivre le même trajet avec plus de soin. L'ébauche établit le profil ; des passes de finition à plus faible énergie peuvent améliorer la texture et la forme. La voie appropriée dépend du matériau, de l'épaisseur, de la géométrie et de l'exigence d'acceptation. Le nombre de passes ne constitue pas en soi une spécification de surface.
Pour un acheteur qui compare des devis, la question utile n'est pas de savoir quel fournisseur propose le plus de passes. Il s'agit de savoir si les deux fournisseurs livrent la même surface sur les mêmes caractéristiques, avec la même méthode de mesure et toute finition ultérieure nécessaire incluse. Un prix inférieur pour un profil ébauché n'est pas directement comparable à une surface d'appui entièrement finie et inspectée.
Choisir parmi trois voies de livraison
L'électroérosion à fil conventionnelle découpe des pièces électroconductrices par des décharges contrôlées à travers un entrefer. Sa surface est formée par de nombreux sites de décharge plutôt que par une arête de coupe balayant le métal. Le Guide du procédé d'électroérosion à fil explique la séquence complète ; la décision plus précise ici est de savoir où l'usinage se termine et où commence la surface acceptée.
| Voie de livraison | Question appropriée | Ce qui doit être inclus | Ce que cela ne prouve pas |
|---|---|---|---|
| Profil de découpe brute | Une opération ultérieure retirera-t-elle ou remplacera-t-elle la surface de coupe ? | Surépaisseur d'usinage, géométrie et exigences de transfert | Aptitude à l'accouplement final ou à l'usage cosmétique |
| Découpe brute plus passes de finition légères | L'EDM seul peut-il atteindre la texture et la forme requises ? | Stratégie de coupe validée et contrôle des zones spécifiées | Que chaque matériau et chaque épaisseur obtiendront le même résultat |
| EDM suivi d'un autre procédé de finition | La fonction exige-t-elle un état de surface au-delà de la voie EDM ? | Surépaisseur de finition, accessibilité et contrôles dimensionnels finaux | Que le polissage ou un autre traitement laisse le profil inchangé |
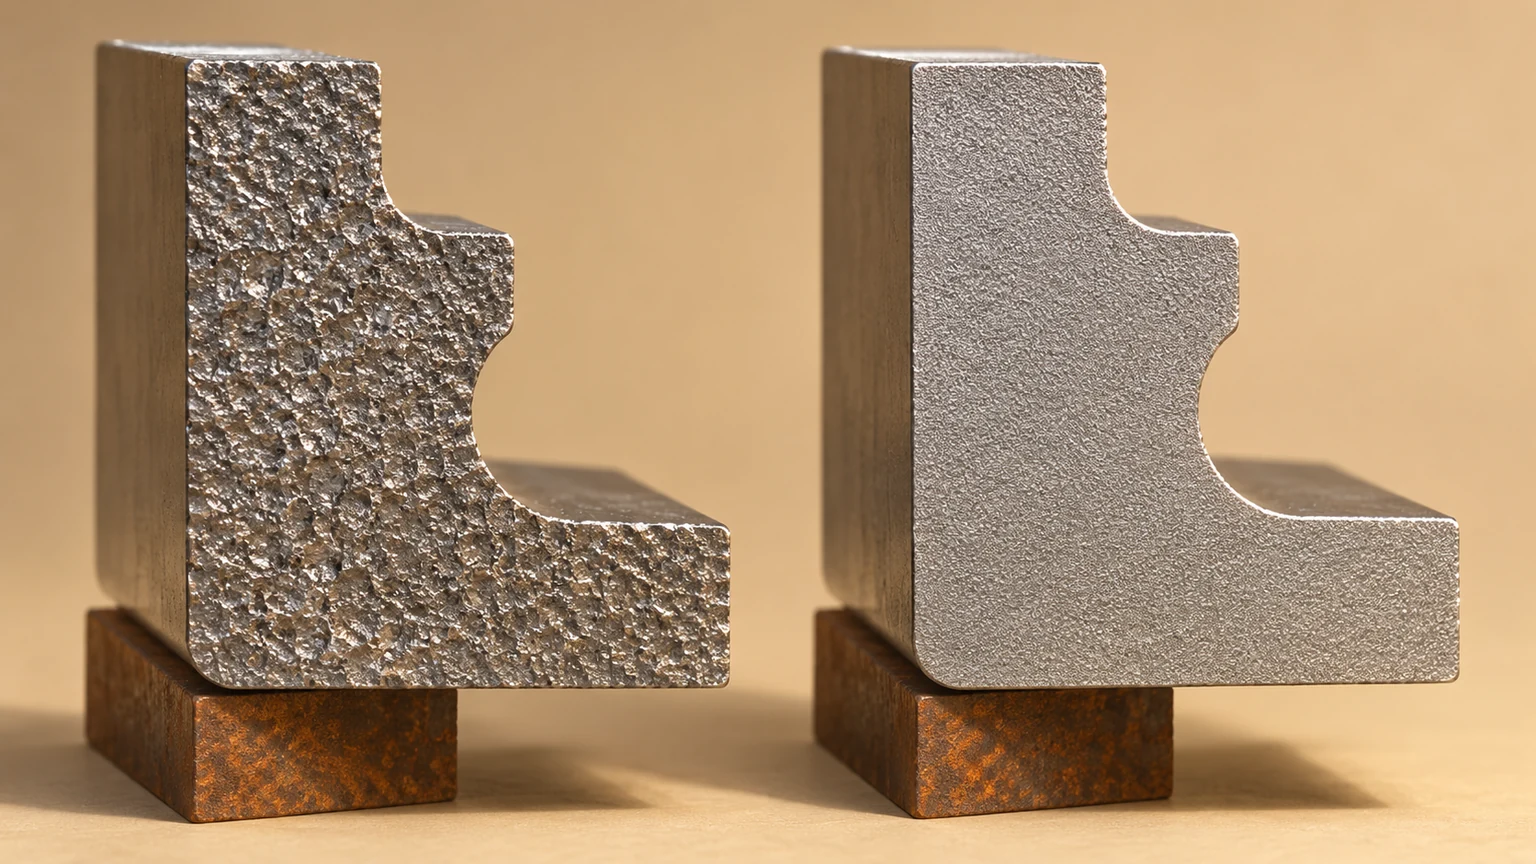
Ce sont des choix de procédé, et non des grades de qualité universels. Une surface de découpe brute peut être parfaitement appropriée comme état intermédiaire. À l'inverse, des passes de finition supplémentaires peuvent être inutiles sur une surface de dégagement non fonctionnelle. La voie choisie doit découler du plan et de l'usage prévu plutôt que d'une description marketing telle que qualité premium ou miroir.
Ra décrit la texture, pas l'ensemble du bord
Ra rapporte une valeur de rugosité moyenne issue d'un profil mesuré. Il est utile lorsque le paramètre, les unités et les conditions de mesure sont spécifiés. Il n'établit pas à lui seul la planéité, la rectitude, la précision des angles, l'absence de dommages localisés ou l'état du métal sous la surface.
Une surface peut présenter une faible rugosité moyenne alors qu'un point de départ, une zone d'enlèvement d'attache ou un défaut de décharge local reste inacceptable. De même, un changement d'aspect entre deux zones ne signifie pas automatiquement que la limite numérique de rugosité a été dépassée. Les exigences visuelles et mesurées doivent être distinguées plutôt que substituées l'une à l'autre.
Soyez prudent avec les tableaux d'états de surface. Les tableaux intitulés finition EDM peuvent mélanger l'électroérosion à fil, l'électroérosion par enfonçage, des réglages propres à la machine et un polissage ultérieur. Une échelle de texture ou une plaquette de référence ne constitue pas automatiquement une conversion traçable vers chaque paramètre de rugosité. Demandez quel procédé a produit la référence et comment l'équivalence sera vérifiée sur la pièce réelle.
L'état thermique de la surface est un sujet distinct. Un rapport de rugosité ne démontre pas l'absence de couche refondue. Si l'application exige des essais d'intégrité de surface, énoncez cette exigence indépendamment ; ne cherchez pas à la communiquer en spécifiant un Ra anormalement bas.
Une passe de finition ne peut pas rattraper toutes les ébauches
Les passes de finition enlèvent une quantité limitée de matière dans des conditions de finition. Leur efficacité dépend du profil qu'elles reçoivent. Si la coupe initiale présente une erreur de forme importante ou un stock résiduel irrégulier, ajouter une autre passe de finition n'est pas nécessairement la correction la plus rapide ou la plus fiable.
Le fil est flexible. La tension, les forces de décharge, le rinçage et la forme de la coupe influencent tous sa trajectoire. Les sections épaisses et les hauteurs de section variables peuvent rendre les conditions moins uniformes le long du fil. Les angles introduisent un autre changement : la trajectoire souhaitée et la réponse du fil ne sont pas simplement identiques à celles d'un long segment rectiligne.
Cela crée un compromis pratique. Une coupe initiale plus maîtrisée peut réduire la correction nécessaire ultérieurement, tandis qu'un choix d'ébauche agressif peut laisser une charge de finition difficile à éliminer. Il n'existe pas de nombre fixe de passes de finition qui prouve l'équivalence entre différentes machines, matières et profils.
Au stade de la revue, demandez la condition finale proposée plutôt que de prescrire un nombre de passes sans preuve. Si le procédé lui-même est contractuellement contrôlé, incluez cette exigence séparément. La modification d'un procédé validé peut nécessiter une approbation même si un échantillon reste encore dans la limite dimensionnelle.
L'endroit le plus difficile à mesurer peut être celui qui compte
Une face plane et accessible est pratique pour une mesure de rugosité. Elle peut ne pas représenter l'intérieur d'une rainure étroite, le milieu d'un profil épais ou la zone proche d'une interruption de coupe. Élaborez le plan de mesure autour de la surface fonctionnelle avant de décider qu'une seule lecture facile représente l'ensemble du composant.
- Identifiez la surface et la région d'échantillonnage exacte sur le plan ou le croquis de contrôle.
- Convenez du paramètre et des unités ; n'interchangez pas Ra, Rz et un indice de texture visuelle.
- Définissez la direction de mesure et les paramètres d'évaluation adaptés à la surface.
- Vérifiez l'accès de la sonde et si la géométrie locale empêche un tracé valide.
- Consignez toute méthode alternative convenue et ses limites avant la première pièce.
L'accès au rinçage change également avec la géométrie. Un profil interrompu, un changement d'épaisseur ou une caractéristique empêchant le positionnement rapproché de la buse peuvent se comporter différemment d'une simple éprouvette d'essai. La démonstration d'un fournisseur sur un bloc ouvert ne doit donc pas être considérée comme une preuve pour chaque caractéristique fermée ou interrompue.
Keep material grade and condition attached to the requirement. The site’s EDM material information is useful for initial selection, but surface acceptance remains specific to the part and its processing history.
Un insert de profil avec deux fonctions de surface différentes
Consider an illustrative hardened-metal insert, not a customer case. One cut profile locates against another component; a second profile provides clearance. Both can be produced during the same setup, but they do not necessarily need the same final texture or inspection coverage.
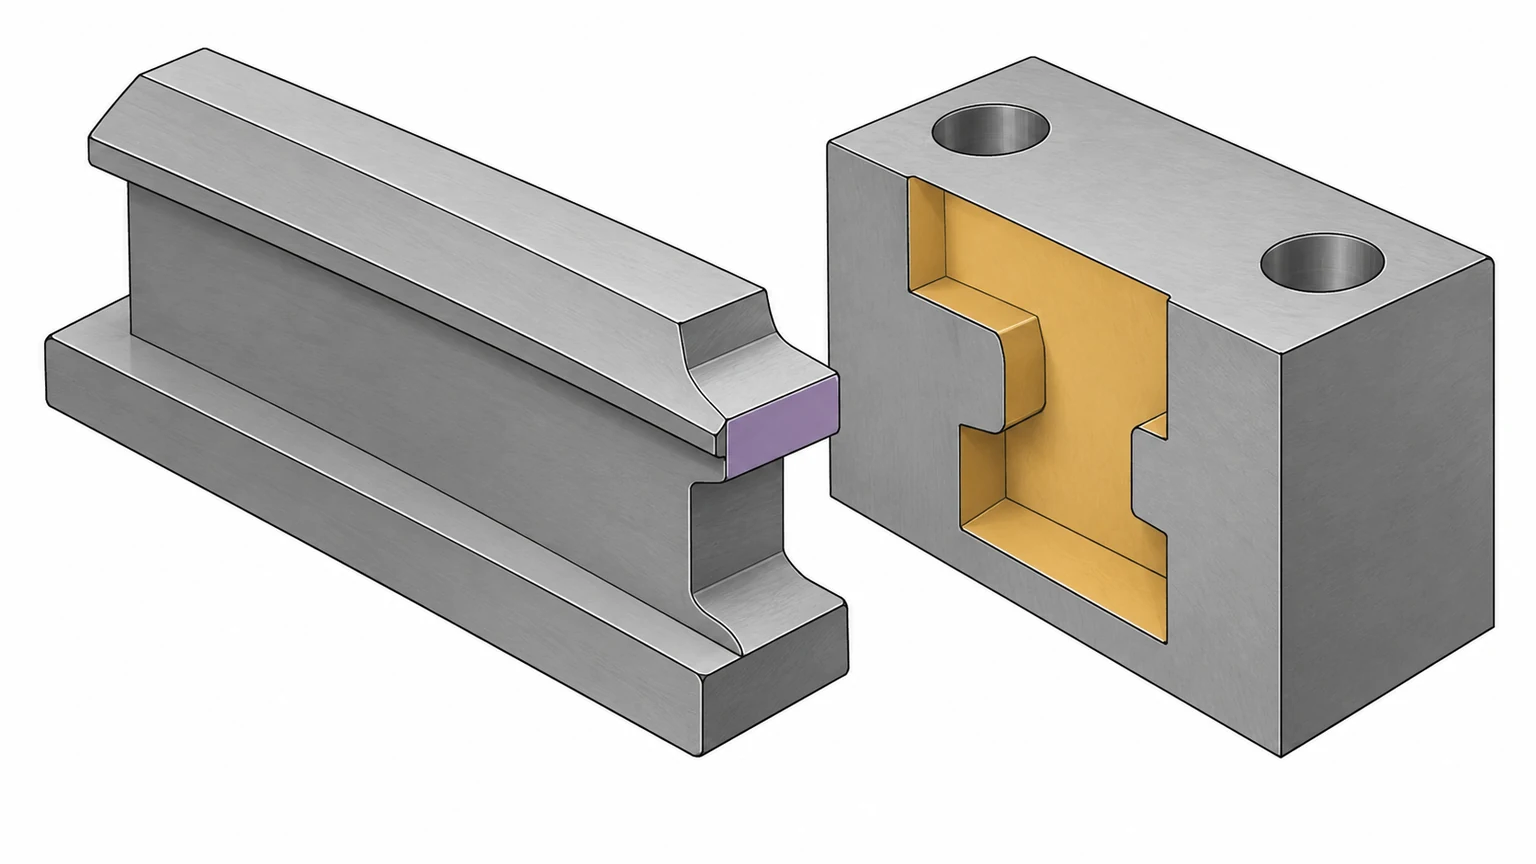
First mark the locating profile and define its texture, form and edge requirements. Then establish whether the clearance profile has a separate functional or workmanship limit. If a uniform appearance is genuinely required, include it explicitly rather than assuming it follows from identical nominal Ra values.
Next check the route. A final skim strategy might be sufficient for the locating profile. If subsequent polishing is required, allowance and edge protection must be planned; hand-finishing after achieving final size can round an edge or change the fit. Inspect after the last material-removing operation, not only at the EDM machine.
The cost discussion then becomes concrete: additional finishing time is directed to a named function. The alternative is to specify the tightest texture everywhere, pay for it everywhere and still overlook a local edge requirement that actually controls assembly.
Rendre l'exigence de finition comparable entre les devis
A comparable quotation should state whether the delivered part is rough cut, skim finished or subsequently finished. It should also identify which surfaces carry the requirement, how final dimensions are protected and which inspection evidence is included. General claims about machine precision do not answer those questions.
For discussions of Jucheng wire EDM services, provide the drawing revision, CAD model, material and condition, thickness changes, quantity and marked functional surfaces. Add surface-integrity requirements when applicable. Capability and inspection feasibility should be assessed against that package rather than an isolated roughness number.
If two offers differ, compare scope before changing the tolerance. One may include profile inspection and finishing of a cut-off area while the other stops at a rough contour. Clarifying exclusions is more useful than asking both suppliers to promise a smaller Ra without discussing how it is measured.
Keep the accepted first-article evidence with the approved process revision. On repeat orders, a change in material condition, section thickness or finishing route can invalidate assumptions that were reasonable for the original part. Similar-looking surfaces are not a substitute for change control.
Avant d'approuver l'échantillon fini
Does another skim pass always make the part better?
No. It changes time and material removal, and its benefit depends on the preceding cut and the controlled process. The result must be checked against texture, form and size requirements together.
Un coupon de référence plat peut-il remplacer une mesure sur la pièce ?
Uniquement si une méthode convenue établit qu'il représente la condition requise. Une épaisseur, un affleurement ou une accessibilité différents peuvent rendre un coupon pratique non représentatif.
Dois-je demander un fini miroir pour un composant coulissant ?
Spécifiez la texture fonctionnelle et toute exigence applicable de sens de poli ou de défaut au lieu de vous fier à l'expression fini miroir. Un aspect brillant n'établit pas l'aptitude à une interface coulissante ou lubrifiée particulière.
Quand est effectuée l'inspection finale ?
Après la dernière opération susceptible de modifier la surface acceptée ou ses dimensions, y compris tout polissage, ébavurage de pattes ou autre finition. Les résultats intermédiaires peuvent appuyer la maîtrise du procédé mais ne remplacent pas l'acceptation finale.